- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

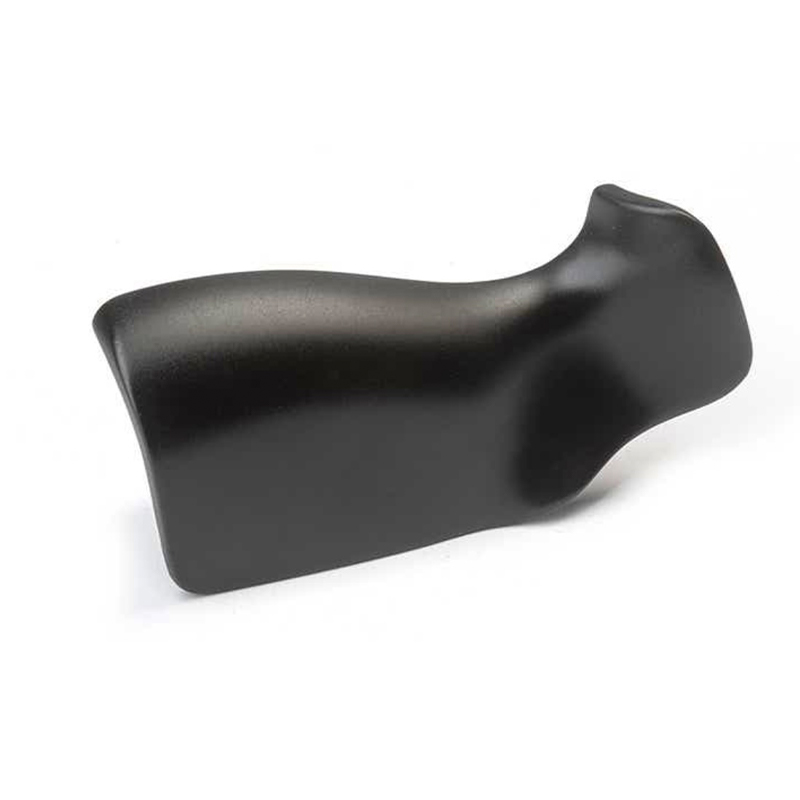
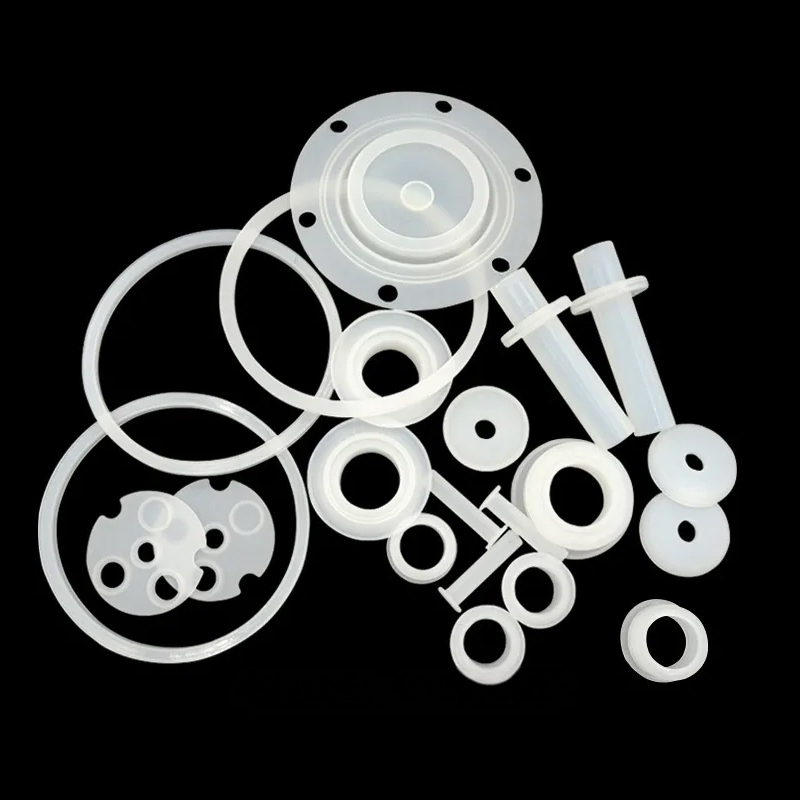
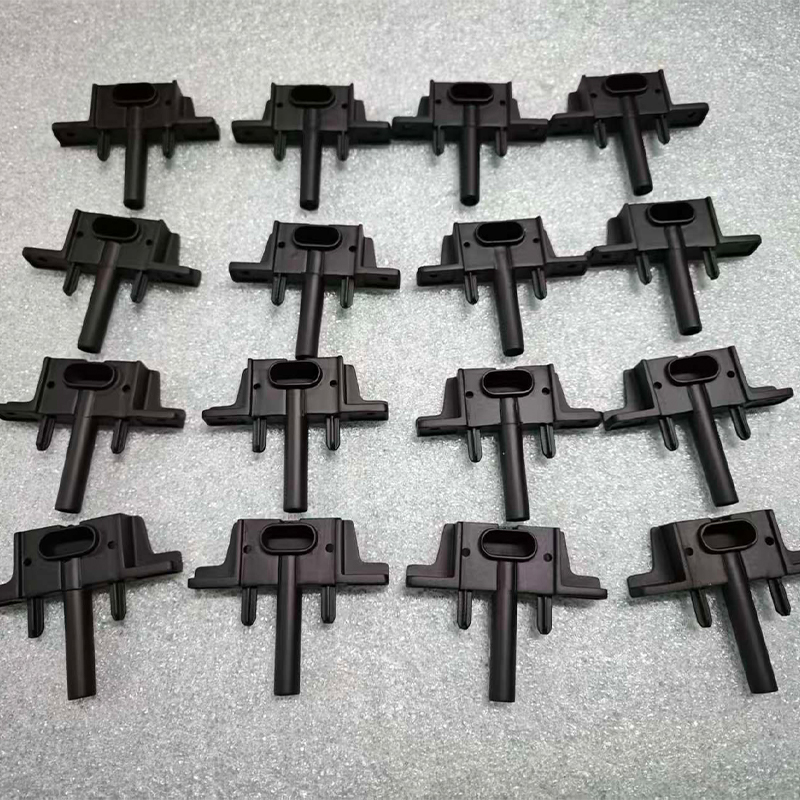
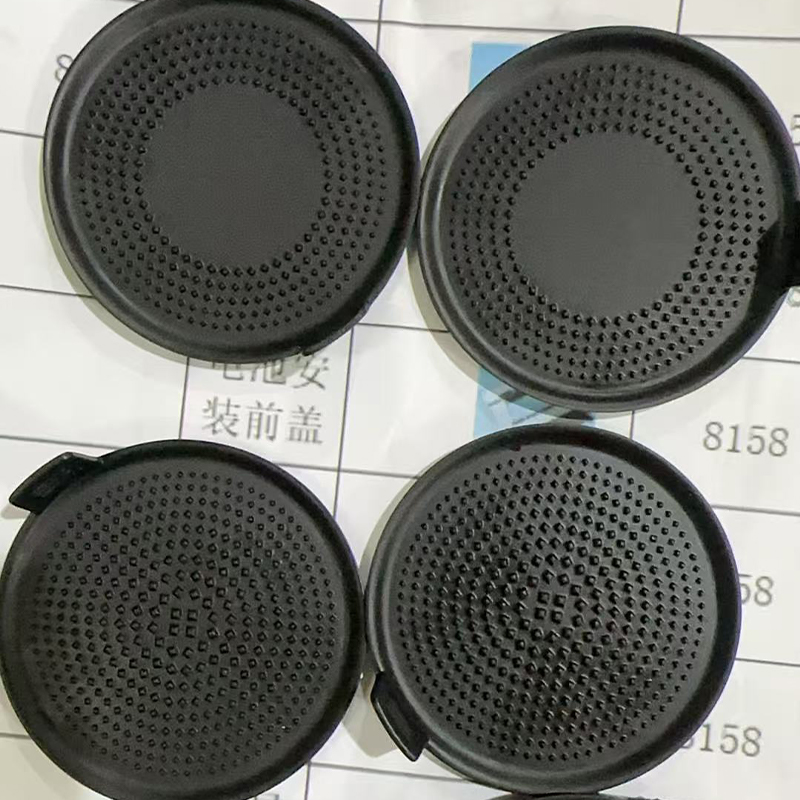
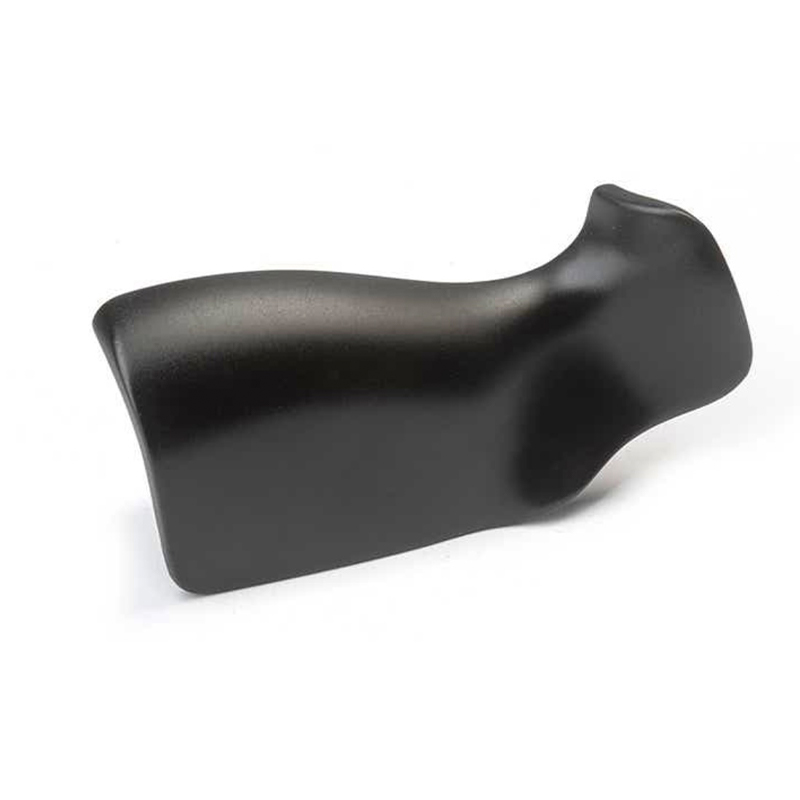
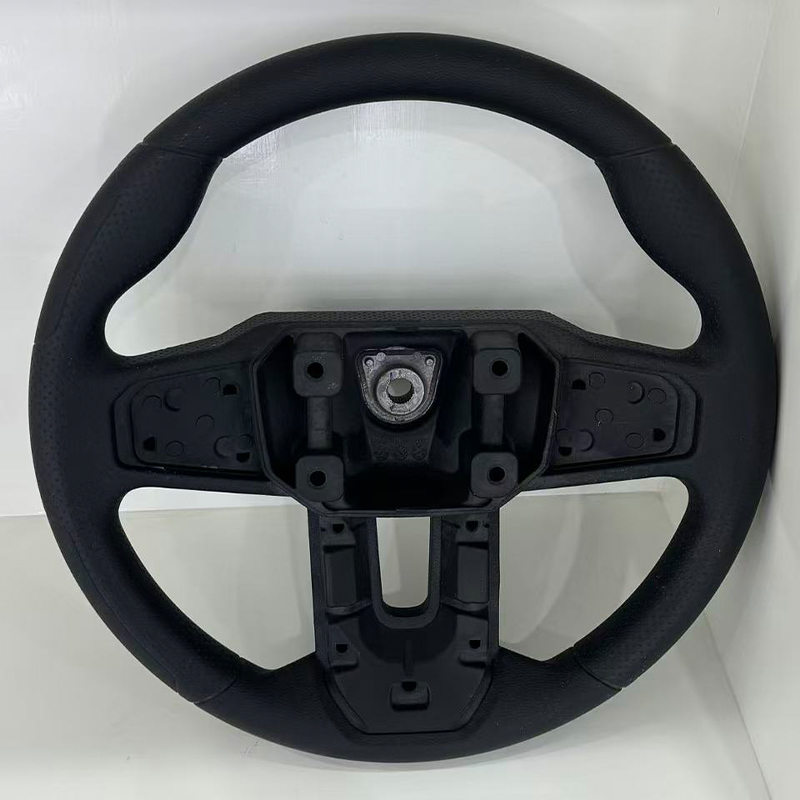
ラピッド プロトタイピング サービス: 信頼できる製造パートナーの選び方
製品チームは月曜日に CAD ファイルを送信し、フィット チェック、顧客デモ、またはパイロット ビルドのために金曜日までに物理的な部品を必要とします。それは、ラピッド プロトタイピング サービスが理論的ではなく実用的になる瞬間です。適切なサービスは、モデルをプラスチックや金属に変えるだけではありません。これにより、チームは、ツールに資金を投入する前に、設計の問題をテストし、許容差の問題を明らかにし、何を変更するかを決定するための迅速な方法が得られます。
だからこそ、購入の決定には注目が必要だ。ラピッド プロトタイピングのサプライヤーには、3D プリント ショップ、CNC 加工パートナー、真空鋳造のスペシャリスト、またはこれら 3 つすべてを表面仕上げと少量生産に結び付けるメーカーが含まれます。違いは、リードタイム、材料の選択、DFM フィードバック、プロトタイプが製品サンプルになるまでのスムーズさなどに現れます。試作サプライヤーは標準部品の卸売業者ではありません。設計を解釈して物理的な答えを返すのは製造パートナーです。
ラピッドプロトタイピングサービスが実際に提供するもの
ラピッド プロトタイピング サービスは通常、ジオメトリ、マテリアルの動作、コミュニケーション ツールの 3 つを同時に提供します。幾何学は明らかです。物理的な部品は、カバーが同一面に配置されているかどうか、コネクタが壁を越えているかどうか、またはブラケットが目的の留め具で組み立てられるかどうかを示します。物質的な挙動はあまり明らかではありませんが、多くの場合より重要です。樹脂モデルは見た目は正しくても、曲がりすぎたり、スナップフィットで亀裂が入ったり、熱源の近くで柔らかくなったりする場合があります。物理的なサンプルを使用すると、設計、エンジニアリング、購買、マーケティングが、画面の異なる解釈ではなく、同じオブジェクトについて話し合うことができるため、コミュニケーション ツールが重要になります。
優れたプロトタイピング作業には、製造のための設計に関するフィードバックも含まれます。機械を開始する前に、サプライヤーは壁の厚さ、抜き勾配、サポートの配置、工具のアクセス、公差の積み重ね、および表面仕上げを確認する必要があります。そのフィードバックは事務処理ではありません。それは、予定どおりに到着する部品と、サポートの取り外し中に薄いリブが折れたというメモ付きで到着する部品の違いです。通常、見積もりの前に質問をするメーカーは、すべてのファイルを受け入れてすべてを約束するメーカーよりも優れたパートナーです。
商業的な役割もあります。プロトタイプは、投資家向けのデモ、展示会のサンプル、顧客向けのパイロット、または内部の設計レビューをサポートできます。いずれの場合も、パートは視聴者にとって適切な見た目と動作をする必要があります。粗い FDM 治具は工場での試用には最適ですが、小売店のバイヤーとのミーティングには完全に間違っています。プロトタイピング サービスは、ジオメトリだけでなく目的も理解する必要があります。
プロトタイピング手法を、答えが必要な質問に適合させる方法
プロセスを選択する最も早い方法は、マシンではなく質問から始めることです。 「ハウジングは手にフィットしますか?」という質問がある場合は、滑らかな樹脂プリントで十分かもしれません。 「このアルミニウム製ブラケットは振動試験に耐えられますか?」という質問がある場合は、この部品にはおそらく金属と、金属の特性を生み出すプロセスが必要です。 「来月、フォーカス グループに 50 単位を見せられますか?」という質問があった場合、真空鋳造は、別のラウンドの 3D プリントよりも優れた橋渡しとなる可能性があります。
| 方法 | こんな方に最適 | 代表的な材質 | 強み | 計画すべき制限 |
|---|---|---|---|---|
| SLA および DLP 樹脂 3D プリンティング | ビジュアルモデル、フィットチェック、滑らかな表面、透明または柔軟な部品 | 標準樹脂、ABS系樹脂、軟質樹脂、透明樹脂、レッドワックス樹脂 | 細かいディテール、滑らかな仕上がり、迅速な対応 | レイヤーライン、限界耐熱性、サポート除去跡 |
| SLS ナイロン 3D プリント | 機能ブラケット、ダクト、リビングヒンジ、小型アセンブリ | 黒ナイロン、白ナイロン、ガラス繊維強化ナイロン | 優れた強度、サポート構造なし、複雑な形状 | 多孔質の表面、樹脂よりディテールが低い、色が限定されている |
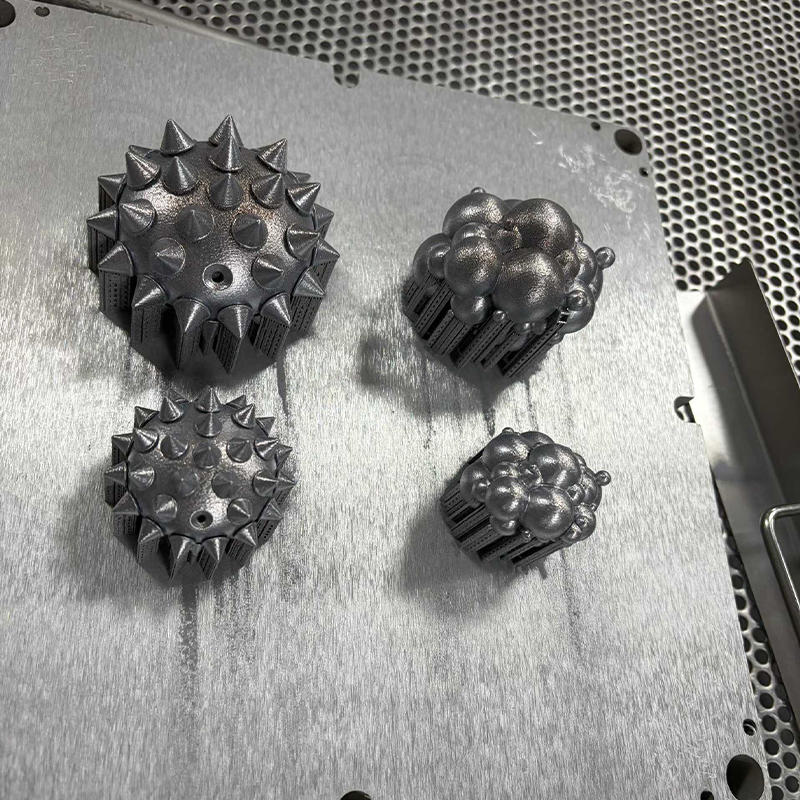
| SLM 金属 3D プリンティング | 複雑な内部チャネルまたは軽量構造を備えた金属プロトタイプ | AlSi10Mgアルミニウム、316Lステンレス鋼、Ti6Al4Vチタン、H13/S136工具鋼 | 金属特性、設計の自由度、部品の一体化 | コスト高、後処理、サポート除去、熱応力 |
| CNC加工 | 厳しい公差、本物のエンジニアリング プラスチック、ねじ、インサート、大型部品 | アルミニウム、スチール、真鍮、ABS、PC、POM、ナイロン、その他の機械加工可能なグレード | 優れた寸法制御、幅広い材料範囲、優れた表面仕上げ | セットアップコスト、ツールのアクセス制限、材料の無駄 |
| 真空注型とシリコン型 | 少量の複製、カラーマッチング、ゴム状パーツ、発売前サンプル | ポリウレタン樹脂、ABS系、PP系、ゴム系素材 | 少量で部品あたりのコストが低くなり、表面の詳細が良好で、色のオプションが豊富です | 金型の寿命制限、ワンオフの場合は直接印刷より遅い、収縮制御 |
| 表面仕上げ | 外観サンプル、質感マッチング、ブランディング、耐久性チェック | ペイント、コーティング、陽極酸化処理、電気メッキ、レーザー彫刻、デカール | 視覚的および触覚的な品質を向上させ、顧客の承認をサポートします | リードタイム、色変動リスク、プロセス固有の設計ルールが追加される |
この表は出発点であり、ルールブックではありません。多くのプロジェクトではメソッドを組み合わせています。 CNC 加工されたインサートを真空鋳造ハウジングにオーバーモールドすることができます。配色をテストするために樹脂プリントをペイントする場合があります。金属ブラケットは最初に機械加工され、その後鋳造によって製造される場合があります。有益な質問は、次の決定には何が必要かということです。決定に滑らかな外観が必要な場合は、表面を優先します。正確なフィット感が必要な場合は、公差を優先してください。材料への対応が必要な場合は、材料とプロセスのペアを優先します。
ラピッド プロトタイピング サービスのための 3D プリント: 最適な場所
3D プリントは最初のループからツールを削除するため、多くのラピッド プロトタイピング サービスのデフォルトのエントリ ポイントのままです。設計変更は、金型や固定具、または長いセットアップを必要とせずに印刷してテストできます。このスピードは初期のコンセプト作業には役立ちますが、プロセスを不用意に選択すると問題が隠れてしまう可能性もあります。樹脂印刷、ナイロン焼結、金属溶解、フィラメント押出により、さまざまな表面、強度、公差が生成されます。これらを 1 つのカテゴリとして扱うと、期待の不一致が生じます。
見た目とフィット感を追求した樹脂加工
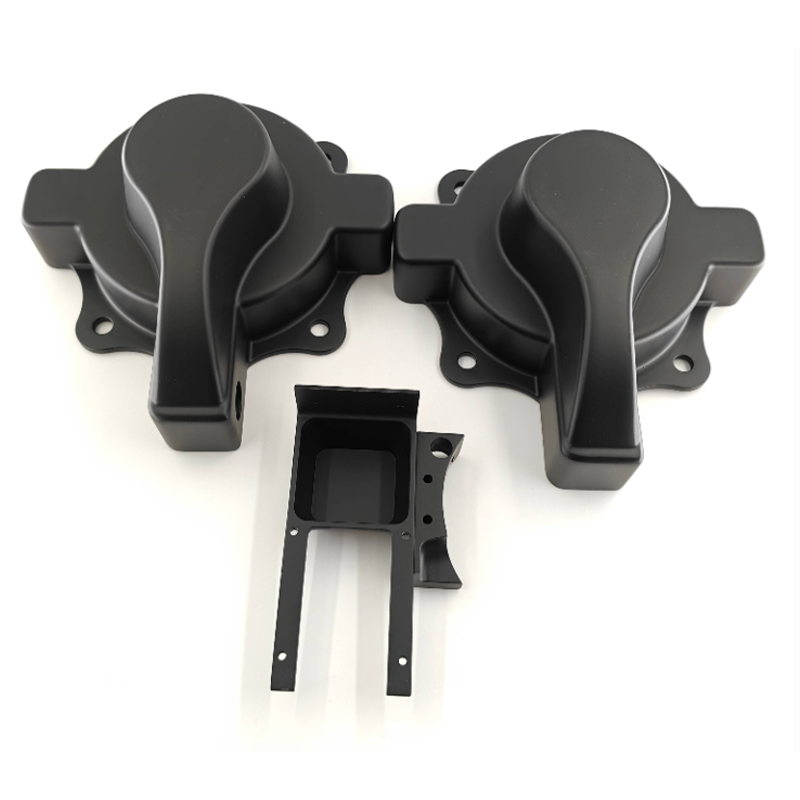
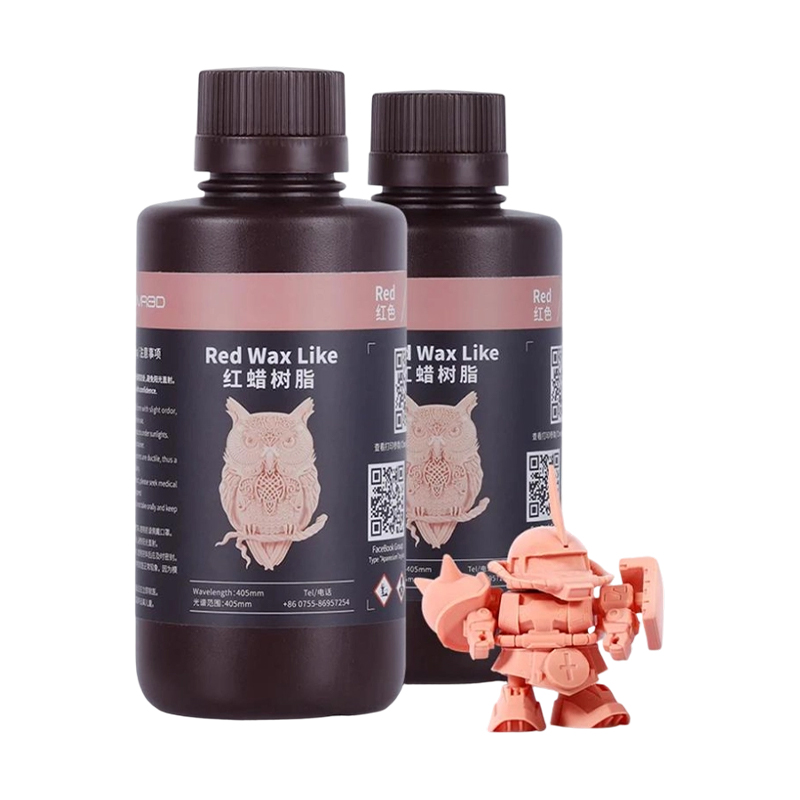
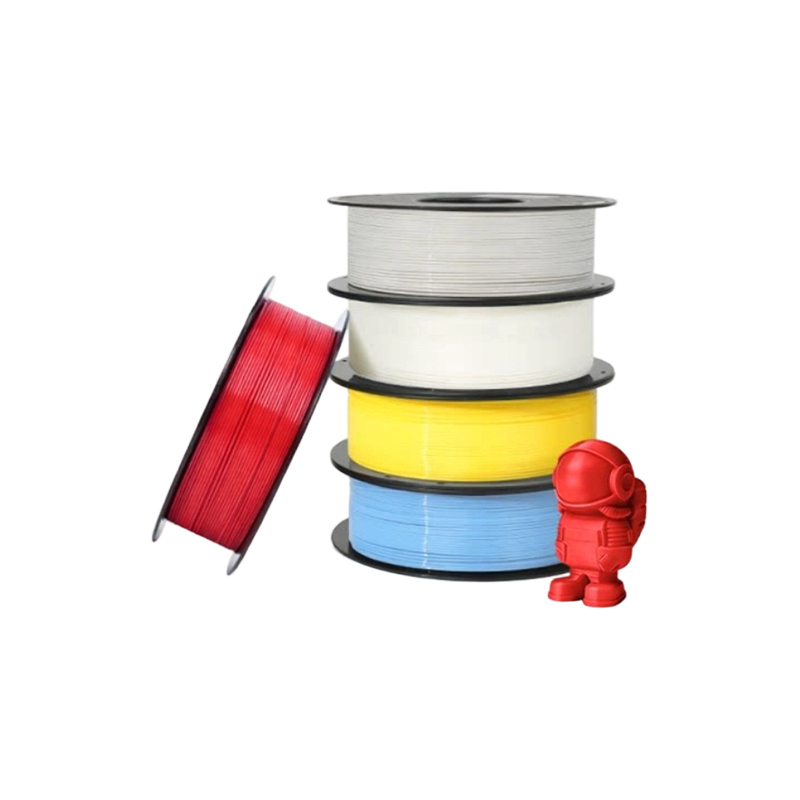
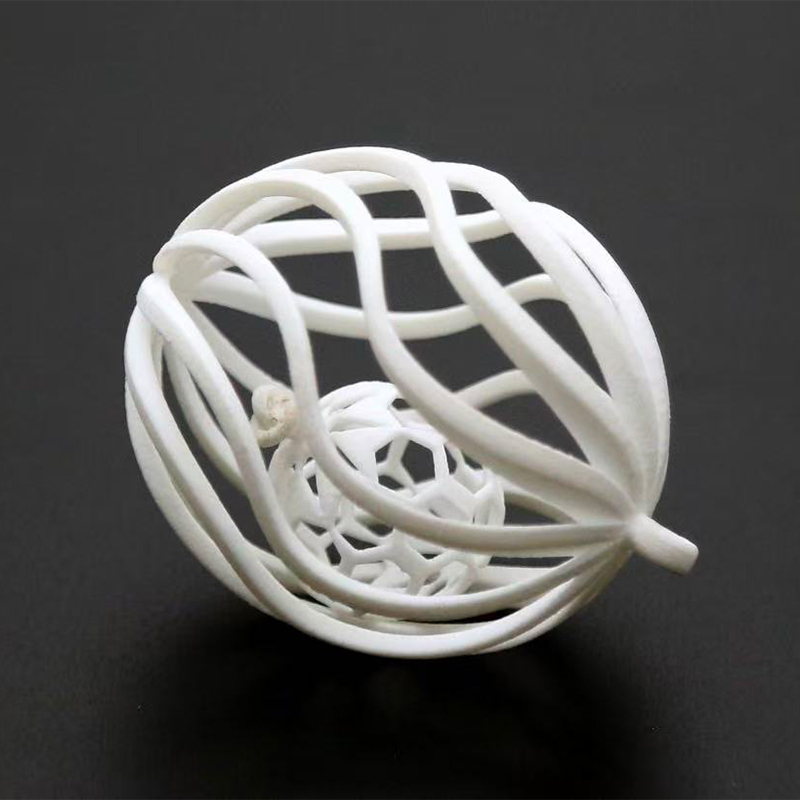
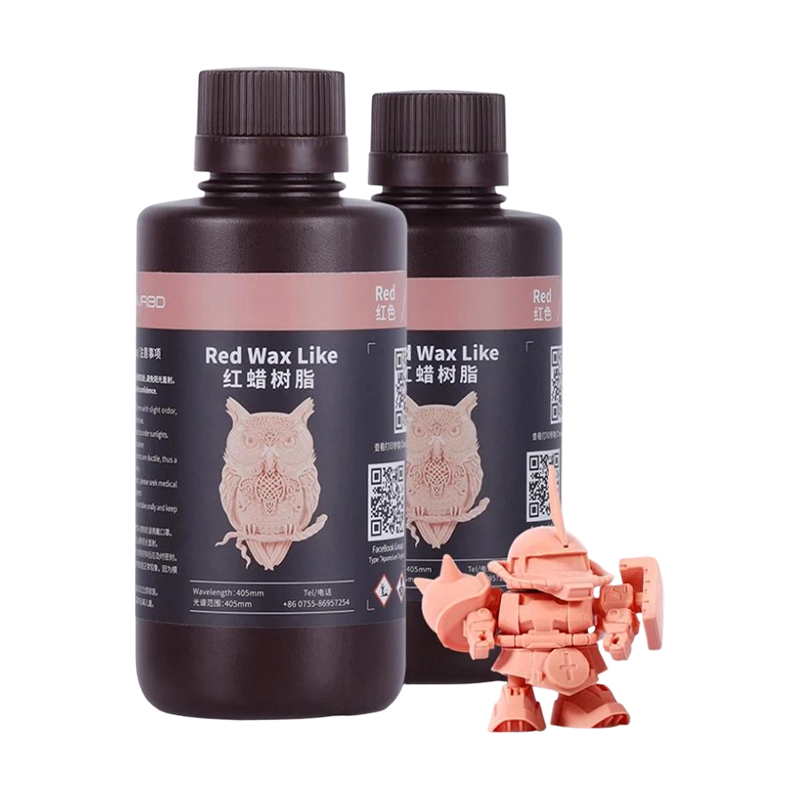
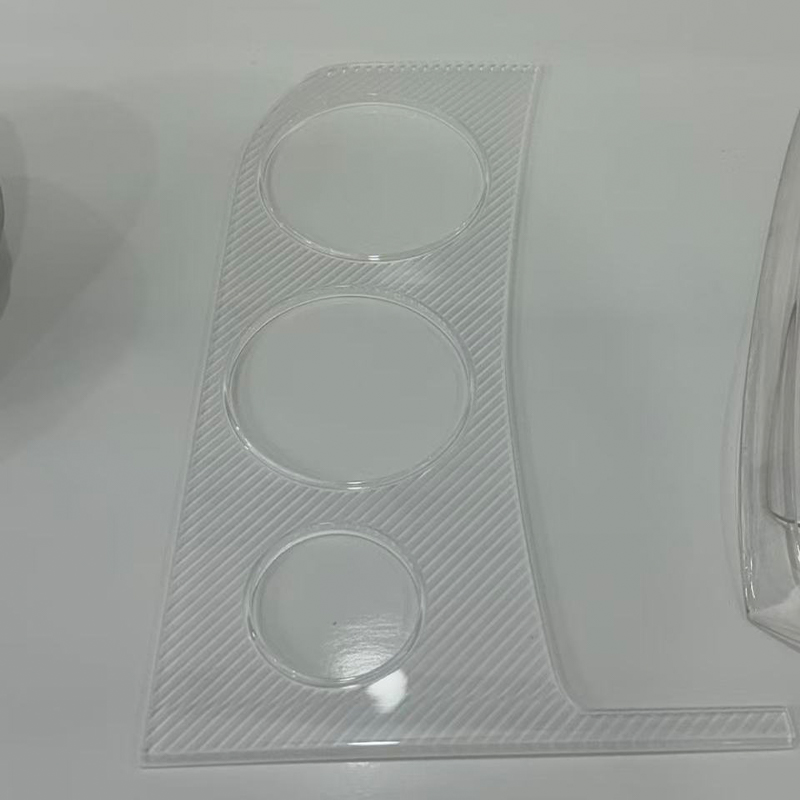
SLA および DLP 樹脂印刷は、パーツをきれいに見せたり、詳細を表示したり、小さなアセンブリに適合させたりする必要がある場合によく使用されます。標準樹脂はビジュアルモデルに滑らかな表面を与えます。 ABS のような樹脂により、スナップフィットとハウジングの耐衝撃性が向上します。柔軟な樹脂は、ガスケット、グリップ、ソフトタッチ領域をシミュレートできます。透明樹脂によりライトパイプチェックやクリアカバーにも対応。赤いワックス樹脂は、パターンが必要な鋳造ワークフローで使用されます。これらの材料は互換性がないため、サプライヤーは単にグラムあたりの最低価格を引用するのではなく、トレードオフを説明する必要があります。
樹脂パーツは通常、サポートの除去、洗浄、後硬化が必要です。この後処理は、寸法精度と表面品質に影響を与える可能性があります。薄いフィーチャは硬化中に歪む可能性があります。透明な部分は、意図した透明度に達するために研磨が必要な場合があります。サポートをあまりにも早く取り外すと、柔軟な部分が裂ける可能性があります。これらは通常の運用の詳細ですが、ファイルをリリースする前に話し合う必要があります。
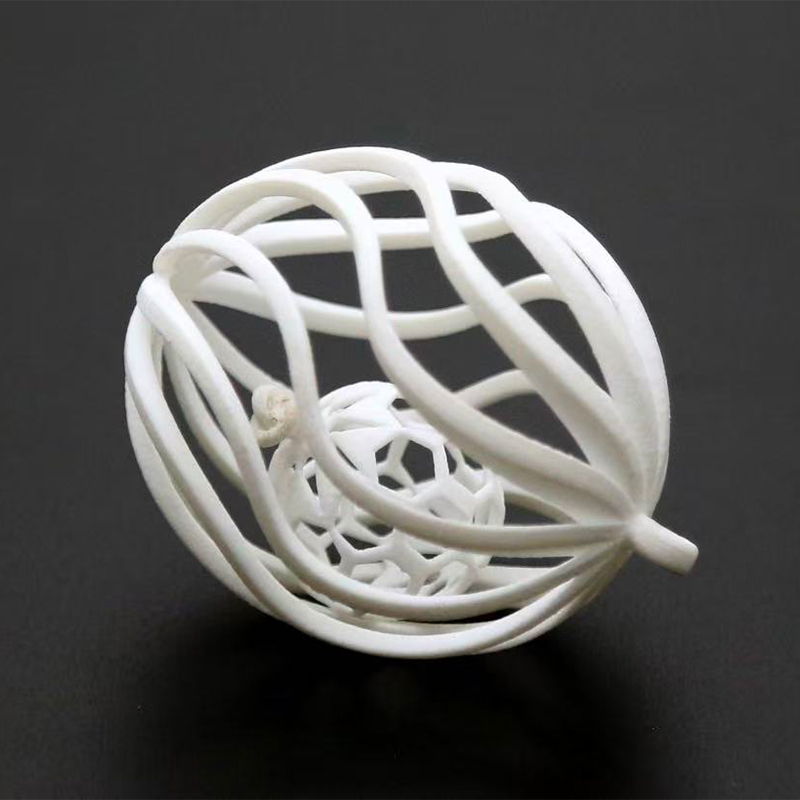
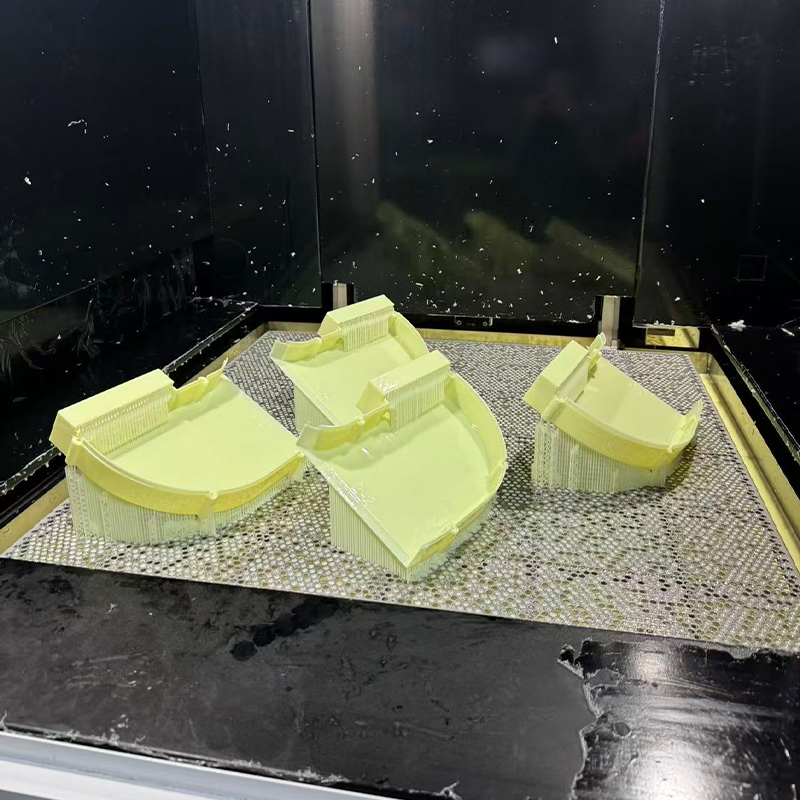 SLA 樹脂 3D プリントによる高精細なプロトタイプ 光造形サービスでは、コンセプト モデルや機能ハウジング向けに、ABS のような透明、黒、オフホワイト、柔軟な樹脂を使用して、滑らかで詳細なプロトタイプを作成します。 製品を見る→
機能チェックのためのナイロンと金属の印刷
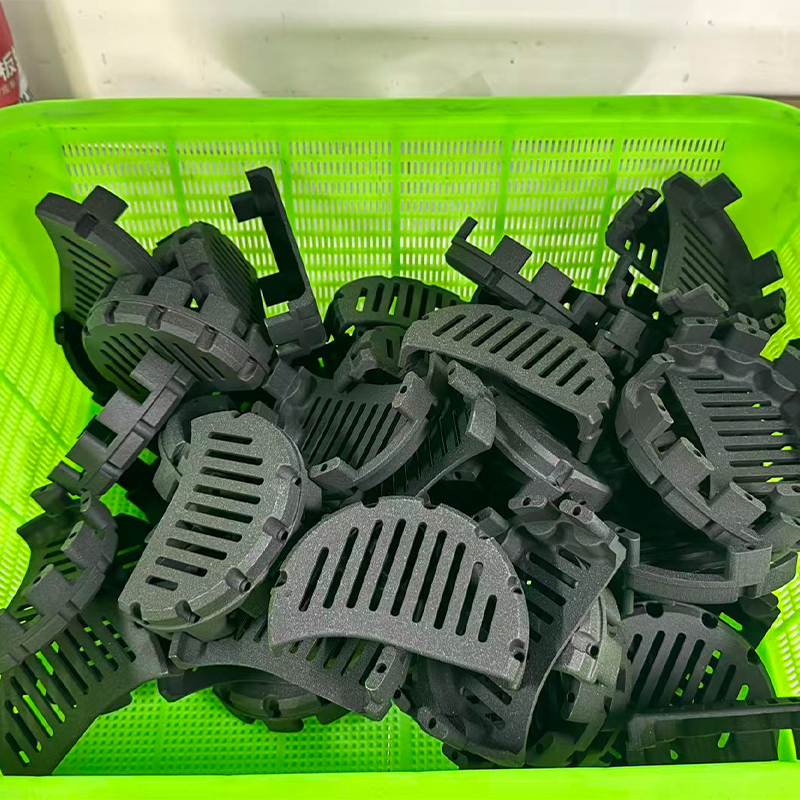
SLS ナイロンは、取り扱いに耐える必要がある機能ブラケット、ダクト、カバー、および小型アセンブリの有力な候補です。このプロセスでは未焼結粉末をサポートとして使用するため、樹脂プロセスでよくあるサポートマークなしで、入れ子状の形状やリビングヒンジを製造できます。通常、表面は多孔質でマットな状態であり、内部部品には問題ありませんが、顧客向けのサンプルには仕上げが必要な場合があります。ガラス繊維強化ナイロンは剛性を向上させますが、部品の表面と摩耗挙動も変化させます。
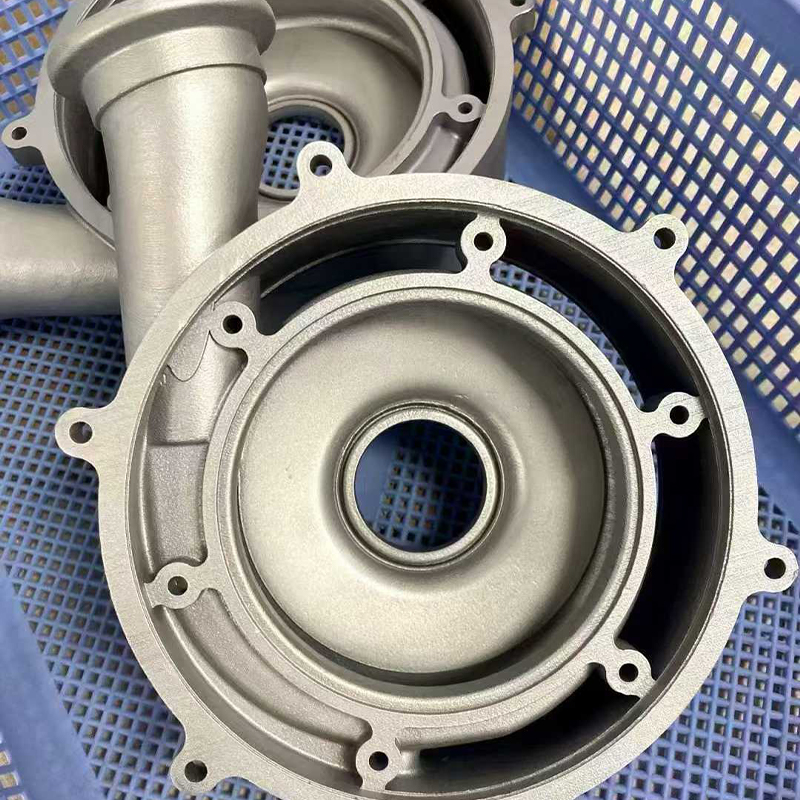
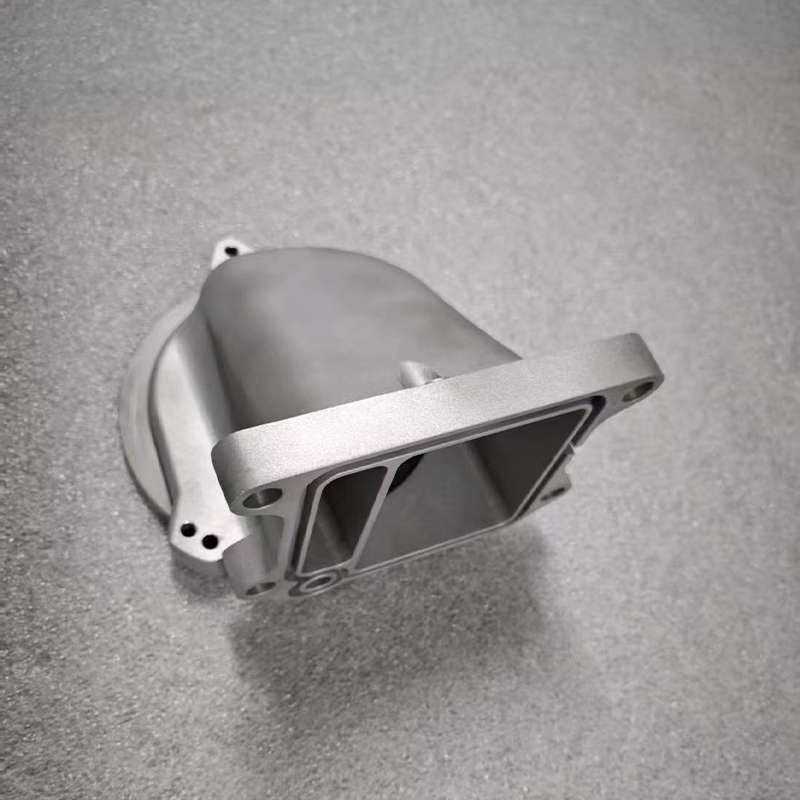
SLM 金属印刷は、プロトタイプが金属でなければならない場合、内部チャネルが重要な場合、または統合設計でいくつかの組み立て部品を削除できる場合に使用されます。アルミニウム、ステンレス鋼、チタン、工具鋼は、それぞれ異なる特性と後処理のニーズをもたらします。金属印刷が単純なブロックの場合は最も低コストの方法であることはほとんどありませんが、簡単に機械加工できない複雑な形状の場合は最も直接的な方法となる場合があります。
FDM 印刷は、細部よりもコストとサイズが重要視される大型の治具、治具、チェック ゲージ、および初期のコンセプト モデルによく使用されます。 PLA、PETG、ABS などの標準材料は一般的なニーズをカバーし、高温 PLA、PAHT CF、PPS CF はより要求の厳しい機能チェックをサポートします。目に見える層のラインはプロセスの一部であるため、FDM は通常、成形されたように見える必要があるディスプレイ サンプルには適していません。
プロトタイピング プログラムにおける CNC 加工と精密フライス加工
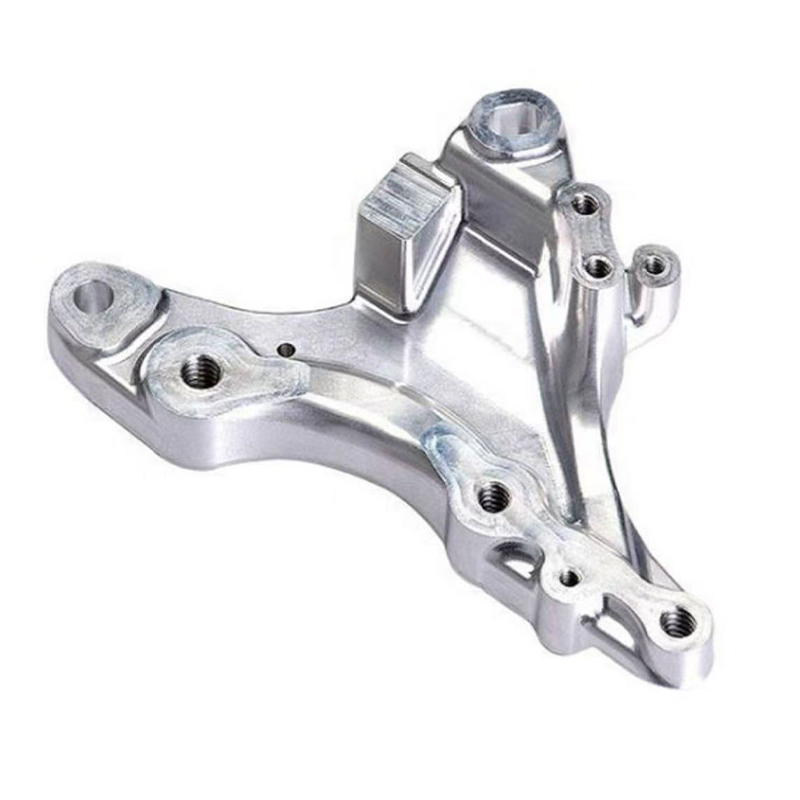
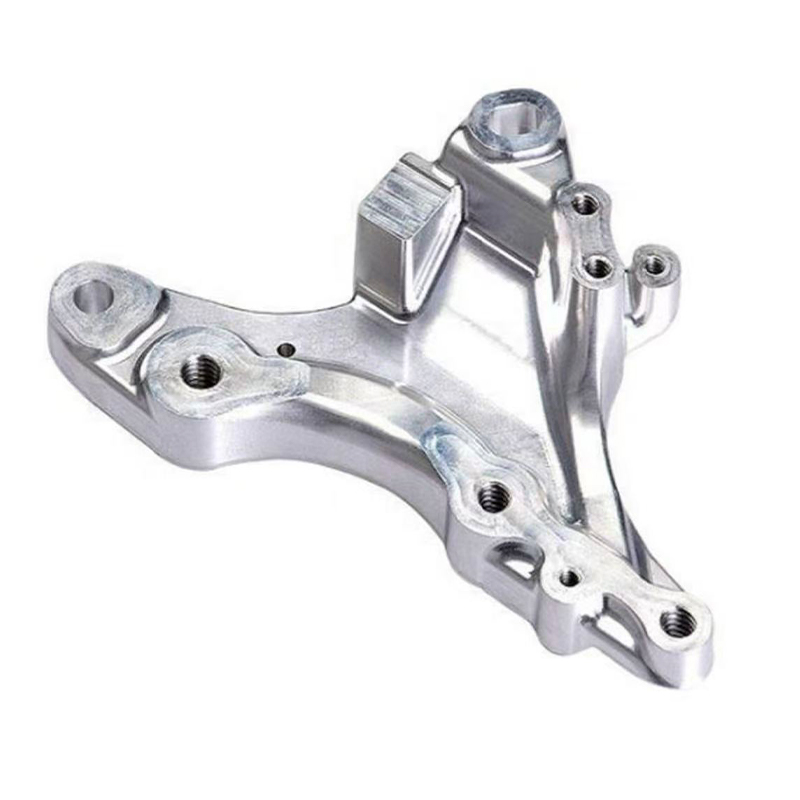
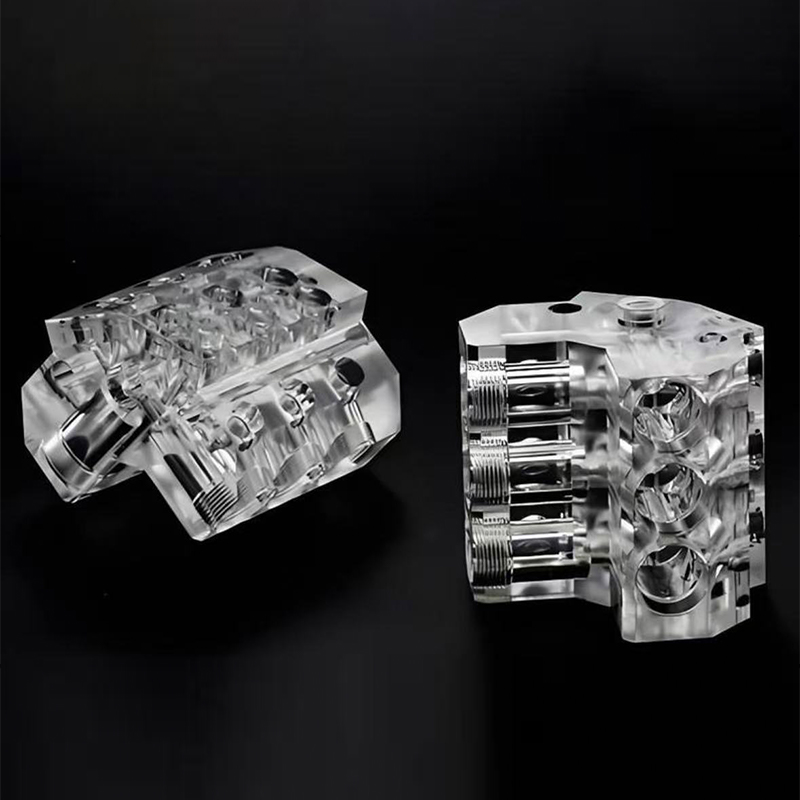
より厳しい公差、実際のエンジニアリング材料、または最終製品と同様に動作する表面が部品に必要な場合、CNC 加工がプロトタイピングの会話に入ります。機械加工された ABS またはポリカーボネートのハウジングは、本物のネジとインサートで組み立てることができます。アルミニウム製ブラケットは、単なる樹脂製のモックアップであることに注意することなく、車両やロボットでテストできます。機械加工されたアクリル製ライト ガイドは、透明度を確認するために研磨できます。これらは、3D プリントにはない実用的な利点です。
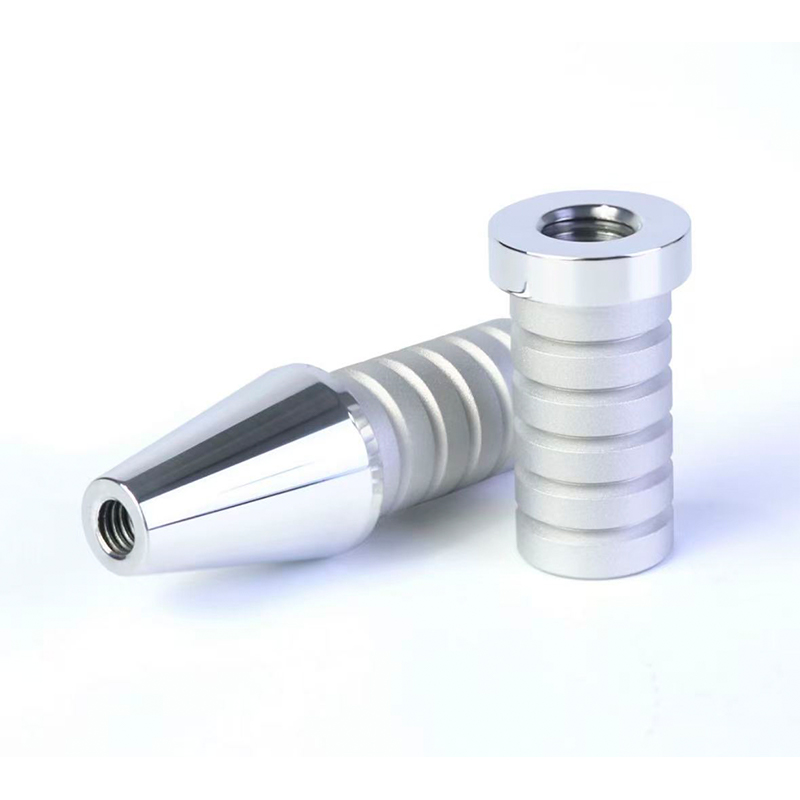
通常、CNC フライス加工は、角柱部品、ポケット、スロット、取り付け面、ねじ穴の最初の選択肢です。 CNC 旋削は、シャフト、ブッシュ、スペーサー、アダプターなどの丸い部品に適しています。精密 CNC フライス加工は、ベアリング シート、シール面、嵌合境界面など、慎重な制御が必要な機能にも同じアイデアを拡張します。トレードオフは、セットアップ時間とツールへのアクセスです。深く狭いポケット、鋭利な内部コーナー、またはアンダーカットのあるデザインには、放電加工または再設計が必要な場合があります。モデルを早期にレビューするサプライヤーは、多くの場合、部品の機能を変更せずに機械加工を可能にする小さな変更を提案できます。
 金属およびプラスチック部品の CNC フライス加工サービス カスタム 3 軸から 5 軸のフライス加工は、アルミニウム、ステンレス鋼、合金鋼、エンジニアリング プラスチックをカバーし、機能的なプロトタイプや治具向けの公差は 0.1 mm までです。 製品を見る→
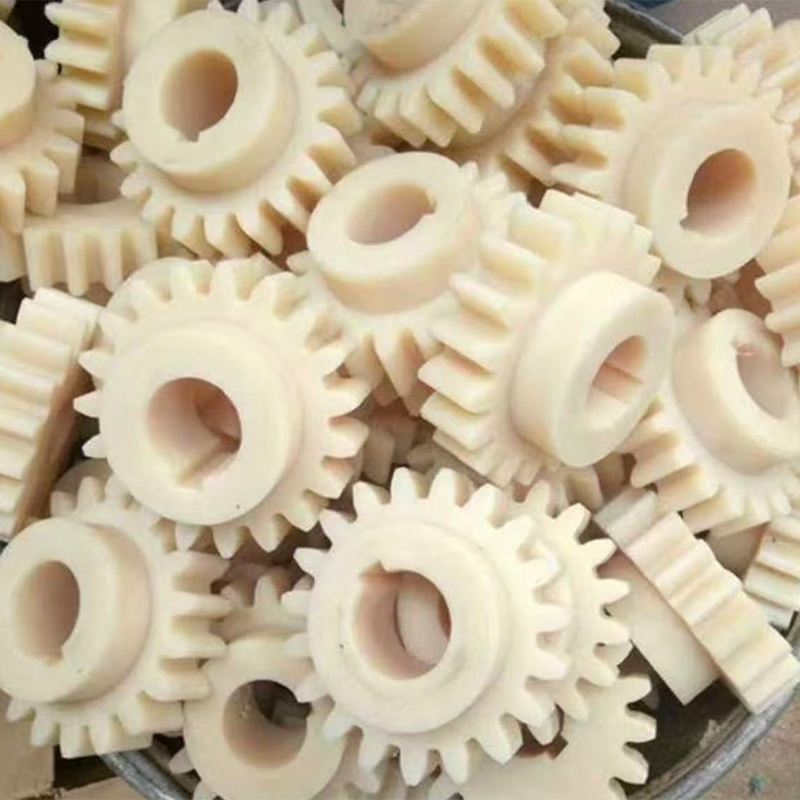
材料の選択は CNC の決定の主要な部分です。アルミニウムは軽くて加工しやすく、陽極酸化処理も可能なため、プロトタイプには人気があります。ステンレス鋼は耐食性や強度が重要な場合に使用されます。真鍮と銅は電気および熱用途に使用されます。カバー、固定具、絶縁体にはPOM、PC、ABS、ナイロンなどのエンジニアリングプラスチックが一般的です。各材料には異なる切りくずの挙動、応力緩和、表面仕上げの要件があるため、同じ形状でも異なるパラメータや異なる設計アプローチが必要になる場合があります。
CNC プロトタイプは、より生産部品に似たものになる傾向があります。ツールマークは、サンディング、研磨、またはビードブラストによって除去できます。機械加工後に陽極酸化、塗装、レーザー彫刻、電気メッキを施すことができます。そのため、特に最終製品も機械加工される場合や、サンプルが繰り返しの取り扱いに耐える必要がある場合には、顧客向けサンプルに CNC が強力な選択肢となります。通常、パーツあたりのコストは単純な 3D プリントよりも高くなりますが、その価値はパーツが提供する信頼性から生まれます。
少量試作用の真空鋳造とシリコンモールド
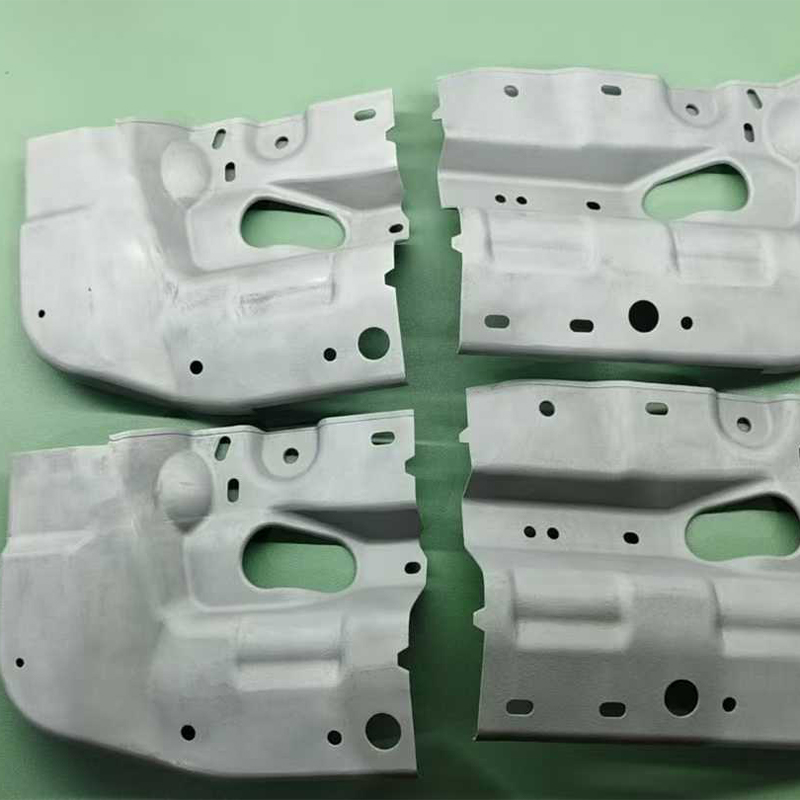
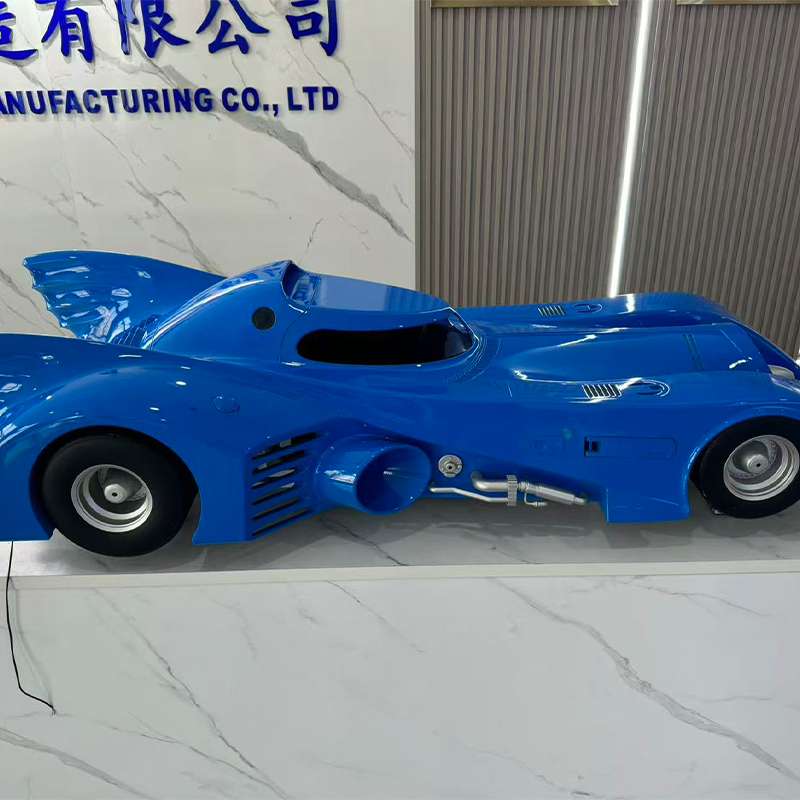
真空鋳造は、一回限りのプロトタイプと生産ツールの間のギャップを埋めます。 3D プリンティングまたは CNC 加工によってマスター パターンを作成し、その周囲にシリコン型をキャストし、真空下でポリウレタン樹脂を流し込んで複製を作成します。このワークフローは、チームが市場テスト、フィールド試験、販売サンプル、または生産前検証のために 10、50、または 100 個の部品を必要とする場合に役立ちます。部品あたりのコストは直接 3D プリントに比べて安くなることが多く、成形された外観に合わせて表面を調整できます。
シリコン型は細かいディテールを再現し、テクスチャ、ロゴ、細かい特徴をキャプチャできます。材料オプションには、ABS 様、PP 様、ゴム様、その他のポリウレタン システムが含まれます。この範囲により、チームは射出成形に頼ることなく、ソフト グリップ、スナップフィット ハウジング、または塗装されたカバーをテストすることができます。調色は可能ですが、生産色管理とは異なります。サプライヤーは、フルセットを製造する前に、顔料、表面質感、光沢レベルについて話し合う必要があります。
 少量のポリウレタン試作品の真空注型 シリコーン金型鋳造では、フィット チェック、エンクロージャ、ブリッジの製造のために、ABS 様、PP 様、ゴム様の樹脂で金型ごとに 15 ~ 25 個の部品が製造されます。 製品を見る→
真空鋳造には制限があるため、早めに計画する必要があります。シリコーン型の寿命は有限であり、すべてのコピーがその形状を継承するため、マスター パターンは正確である必要があります。収縮は樹脂によって異なるため、重要な寸法の補正が必要になる場合があります。非常に小さな穴、薄い壁、鋭いエッジにより、金型の摩耗が早くなる可能性があります。このプロセスは、高温用途や金属のような強度が必要な部品にもあまり適していません。ただし、適切なプロジェクトの場合、鋼材を工具を使用せずに一貫したバッチを生産できる効率的な橋となります。
ここでワンストップメーカーが摩擦を軽減できるのです。マスターパターンを社内で印刷し、シリコン型を社内で作成し、仕上げを社内で完了する場合、引き継ぎは短くなり、責任はより明確になります。顧客は 3 つのサプライヤーを調整したり、同じ要件を 3 回説明したりする必要はありません。スケジュールがタイトで、外見の基準が具体的である場合、それは重要です。
表面処理:試作と製品サンプルの違い
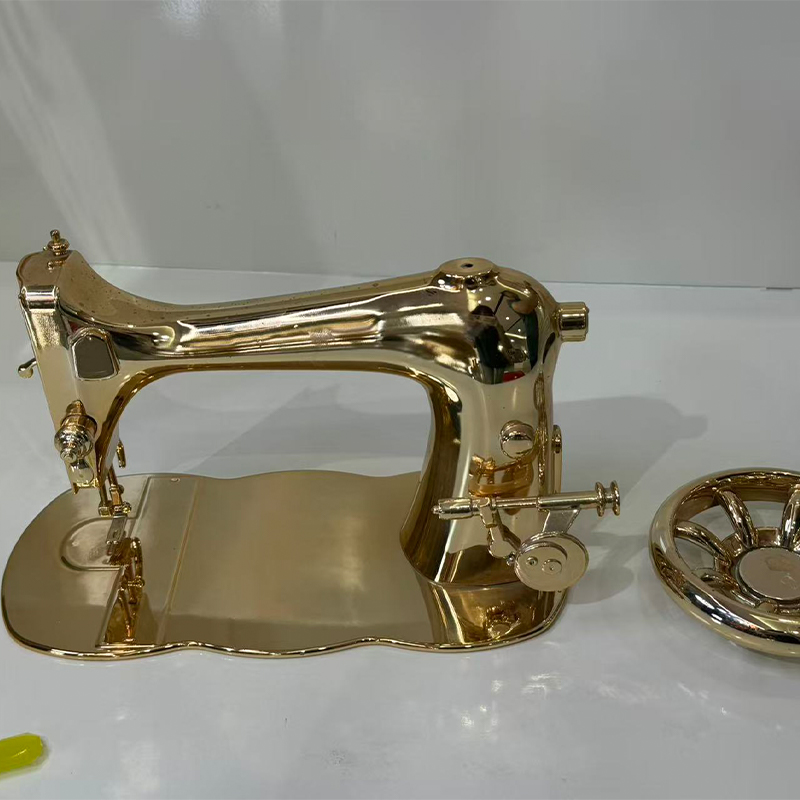
プロトタイプの寸法は正しくても、表面が正しくないために顧客レビューに合格しない場合があります。表面仕上げはそのギャップを埋めます。塗装とコーティングは、マットな外観または光沢のある外観に合わせることができます。陽極酸化処理により、アルミニウムは耐久性に優れ、製品のような仕上がりになります。電気メッキにより、金属的な外観または導電性の表面が追加されます。レーザー彫刻により、ブランド、シリアル番号、またはマーキングが作成されます。ラベルやグラフィックをデカールとシルク印刷で再現。ソフトコーティングとハードコーティングにより、感触と耐傷性が変わります。透明な部品を研磨またはコーティングして、半透明または完全に透明な外観にすることができます。
仕上げは部品が到着した後ではなく、見積もりの前に定義する必要があります。 「一致するペイント」リクエストは仕様ではありません。サプライヤーは、色の基準、光沢レベル、テクスチャのサンプル、およびどの表面が表示されるかの定義を必要とします。部品を取り扱う場合、仕上げは取り扱いに耐えられる必要があります。溶剤で洗浄する場合、コーティングは溶剤に耐性がある必要があります。展示サンプルの場合、内部什器に比べて化粧品の基準が厳しい場合があります。これらの詳細は、プロセスの選択、リードタイム、および不合格率に影響します。
仕上げはプロトタイプ作成プロセスにも影響します。レジンパーツは、層の線が薄いコーティングを通して伝わる可能性があるため、塗装前にサンディングが必要な場合があります。機械加工された部品には、陽極酸化処理の前に均一な質感を作り出すためにビードブラストが必要な場合があります。真空鋳造部品では、塗装前に離型剤を除去する必要がある場合があります。部品と仕上げの両方を管理するサプライヤーは、最終的に欠陥を修正しようとするのではなく、上流のプロセスを調整できます。
信頼できるラピッドプロトタイピングサプライヤーの選択基準
ほとんどのバイヤーは、価格とリードタイムを基準にプロトタイピングサプライヤーを最終候補に挙げ、その後、コミュニケーションとエンジニアリングサポートが同じくらい重要であることに後になって気づきます。有益な評価では、サプライヤーがどれだけ早く見積を出せるかだけでなく、質問にどのように対処するかに注目する必要があります。以下の表は、スムーズなプロジェクトとコストのかかる再版と説明のループを分ける基準を示しています。
これらの割合は市場統計ではありません。これらは、カスタム プロトタイピング プロジェクトにおける購入者の一般的な懸念に基づいた実用的なランキングです。スコアカードではなく、ディスカッションのチェックリストとして使用してください。
最初のバーが重要なのは、早期のフィードバックが遅れての手戻りを防ぐためです。サプライヤーが機械加工前に薄肉、深いポケット、またはスタック公差の問題を発見した場合、顧客は変更がまだ安いうちに設計を変更できます。単一プロセスのショップではすべての質問に 1 つの回答を強制する可能性があるため、2 番目のバーが重要です。樹脂、ナイロン、金属、CNC、真空注型、仕上げ加工を行うメーカーは、最初のルートが適切でない場合、別のルートを推奨することがあります。
公差の管理と検査には、チェックボックス以上の価値があります。重要な寸法がどのように測定されるか、どのような基準データが使用されるか、検査レポートに組み立てに重要な特徴が含まれるかどうかを尋ねます。リードタイムの信頼性は、スケジュールの問題だけでなく、技術的な問題でもあります。現実的なサプライヤーは、仕上げに 2 日かかる場合や、金型に追加の硬化サイクルが必要な場合にフラグを立てます。機密保持も同様に現実的です。サプライヤーは、誰がファイルを閲覧できるのか、データがどのように保存されるのか、プロジェクトが終了すると何が起こるのかを知っておく必要があります。
多くの場合、表面仕上げの品質によってサンプルが受け入れられるかどうかが決まります。完璧にフィットしていても、塗装が不均一であったり、サポートマークが目立っていたりする部品は、顧客レビューで不合格となります。最良のサプライヤーは、製造前に化粧品の受け入れについて話し合い、仕上がりが重要な場合にはサンプルまたは明確な基準を示します。
公差、材料、および再加工の実際のコスト
公差は、ラピッド プロトタイピングにおいて最も誤解されている部分の 1 つです。図面にはすべての寸法に「±0.1 mm」と記載されている場合がありますが、すべてのプロセスがどこでもそれを維持できるわけではありません。樹脂プリントは、大きな平らな面全体で反りながらも、平面内の細部をしっかりと保持することがあります。 SLS ナイロンはブラケットとしては十分な強度と精度を備えていますが、表面が粗く、シール面に影響を与えます。 CNC 加工では、アクセス可能なフィーチャについては厳しい公差を維持できますが、深いポケットや薄い壁は加工中に移動する可能性があります。真空鋳造はマスター パターンを継承し、収縮を加えるため、重要な寸法を補正する必要があります。
実際的なアプローチは、機能にとって重要な要素を特定し、サプライヤーにそれらの要素に焦点を当ててもらうことです。通常、化粧カバーの全長よりも、取り付け穴のパターン、ベアリング シート、シール溝、またはコネクタの開口部の方が重要です。すべての側面が重要であるとマークされている場合、サプライヤーは時間とコストがかかるルートを選択するか、リスクを受け入れる必要があります。多くの場合、短期間の公差レビューにより、品質を低下させることなくコストを削減できます。
材料の挙動もプロトタイプの意味を変えます。樹脂部品は、単純な曲げ試験では硬く、落下試験では脆くなる場合があります。ナイロン部品は衝撃には耐えることができますが、一定の荷重がかかるとクリープが発生します。機械加工されたアルミニウム部品は強度はありますが、製造プラスチック部品よりも重いです。真空注型ポリウレタン部品は ABS に似ていますが、耐熱性は異なります。これらの違いは欠陥ではありません。これらは、適切なプロパティをテストする理由になります。サプライヤーは、部品がどのような外観であるべきかだけでなく、部品がどのように存続する必要があるかを尋ねる必要があります。
手戻りの一般的な原因
- サポートの取り外しや取り扱い中に破損する薄い壁やリブ。
- 真空鋳造または成型部品に抜き勾配がなくなり、固着や破れの原因となります。
- カッターが届かない CNC 部品の鋭い内部コーナー。
- 物理的な参照のない、非現実的な色または光沢のターゲット。
- 十分な肉厚がない状態でねじまたはインサートが指定されました。
- 印刷、硬化、または機械加工後に反る大きな平らな表面。
- アセンブリは嵌合公差を確認せずに別個の部品として見積もられます。
やり直しに費用がかかるのは、2 番目の部分だけが原因ではありません。また、エンジニアリングに時間がかかり、レビューが遅れ、発売日が延期される可能性もあります。コストは少し高くなりますが、適切な素材と仕上げが施されたプロトタイプは、質問に答えが得られない低コストの試行を 3 回行うよりも安くなる可能性があります。これは早期の DFM レビューの商業的なケースであり、サプライヤーは「この機能は図面どおりに機能しません」と喜んで言います。
試作から少量生産まで 1工程では足りないとき
多くのプロジェクトは、単一のプロトタイプから単一の生産プロセスに移行しません。彼らは鎖の中を移動します。デザインは形状をチェックするために印刷され、次に重要なインターフェイスをチェックするために機械加工され、次に真空鋳造されてフィールドテスト用の小バッチが生産され、その後、顧客のサンプルに一致するように仕上げられます。各ステップで異なる質問に答えます。ステップ間の受け渡しでは、サプライヤーが切断された場合に時間が失われます。
ワンストップの製造プラットフォームにより、このチェーンを簡素化できます。同じチームが CAD ファイルをレビューし、プロセスを推奨し、マスター パターンを作成し、シリコン型を作成し、バッチを鋳造し、仕上げを適用することができます。これによって完璧な結果が保証されるわけではありませんが、要件が翻訳される回数が減り、許容範囲を誤解する可能性のある当事者の数が減ります。また、同じサプライヤーが両方を確認するため、プロトタイプと生産意図を比較することも容易になります。
少量生産の場合は、真空鋳造と CNC 機械加工が併用されることがよくあります。 CNC は、インサート、ピン、および正確な嵌合フィーチャーを製造できます。真空注型により、周囲の筐体をプロダクションライクな樹脂で製作することができます。表面仕上げにより外観を統一することができます。最終部品が射出成形される場合でも、プロトタイプで組み立て、人間工学、梱包、顧客の反応をテストできます。目標は、プロトタイプが量産部品であるかのように振る舞うことではありません。生産開始時に残る未知数を減らすためです。
CAD ファイルを送信する前に尋ねるべき質問
優れた RFQ は、件名に「引用」という単語が含まれる添付ファイルではありません。これにより、サプライヤーはプロセスを選択し、リスクにフラグを立てるための十分なコンテキストが得られます。次のリストは、部品が印刷、機械加工、鋳造、または完成品であるかどうかに関係なく、ラピッド プロトタイピング プロジェクトの実用的なチェックリストです。
- プロトタイプの目的は何ですか: フィットチェック、機能テスト、外観サンプル、組み立て試用、または顧客デモ?
- どの寸法が機能にとって重要であり、どの寸法が表面的なものであり、重要ではないのでしょうか?
- 剛性、耐衝撃性、耐熱性、透明性、柔軟性、または表面仕上げのうち、最も重要な材料特性はどれですか?
- 現在予想される数量はどれくらいですか?また、レビュー後に必要となる可能性のある数量はどれくらいですか?
- どのような表面仕上げが必要ですか?また、物理的な色や質感の参照はありますか?
- 部品はネジ、インサート、接着剤、スナップフィット、またはシールで組み立てられますか?
- 納期はどのくらいかかりますか?また、遅延した場合の影響は何ですか?
- 利用可能なファイル形式は何ですか: STEP、IGES、STL、またはネイティブ CAD ファイルですか?
- 機密保持要件はありますか? 誰がデータを見ることを許可されていますか?
- 最初の記事の承認方法は何ですか?
答えは完璧である必要はありません。サプライヤーがより適切な質問をできるよう、十分に明確にする必要があります。この状況を受け取ったラピッド プロトタイピング メーカーは、多くの場合、最初の製品が成功する可能性を高める低コストのプロセス、より適切な材料、または設計変更を提案できます。この会話はサービスの一部であり、追加料金ではありません。
業界シナリオ: 自動車、家庭用電化製品、ドローン、ロボット工学
業界が異なれば、プロトタイプに対する質問も異なります。自動車の作業では、プロトタイプを使用して、取り付けブラケット、トリムフィット、コネクタハウジング、または組み立てラインの固定具をチェックすることがあります。部品は振動、熱、または化学薬品に耐える必要がある場合があります。樹脂製のビジュアルモデルでパッケージングを確認できますが、実際の荷重ケースでは機械加工または金属部品が必要になる場合があります。サプライヤーは、その部品がボンネットの下なのか、内部なのか、それとも外部なのかを知っておく必要があります。それによって材料が変わり、議論が終わるからです。
家電製品のプロジェクトは、多くの場合、外観から組み立てまで迅速に進みます。ハウジングには、滑らかな塗装面、正確なボタン開口部、繰り返しの使用に耐えるスナップフィットが必要な場合があります。樹脂印刷により外観モデルを迅速に作成できます。 CNC 機械加工により、本物のネジとインサートを備えたハウジングを製造できます。真空鋳造では、フォーカス グループや販売サンプル用に少量のバッチを生産できます。表面仕上げは目的の色と光沢に合わせることができます。重要なのは、形状だけでなく、感触や組み立てを早めにテストすることです。
ドローンおよび eVTOL プロジェクトでは、重量、剛性、統合が重視されることがよくあります。プロトタイプのアーム、マウント、またはエンクロージャは、電子機器の周囲に取り付ける際に、軽くて丈夫である必要がある場合があります。 SLS ナイロン、機械加工アルミニウム、カーボンファイバー強化 FDM 材料はすべて役割を果たすことができますが、選択は負荷と環境によって異なります。プロトタイプが重すぎたり、柔軟性が高すぎたりすると、最終設計についてチームに誤解を与える可能性があります。
ロボット工学プロジェクトでは、多くの場合、カスタムのグリッパー、カバー、ブラケット、センサー マウントが必要になります。プロトタイプは乱暴に扱われたり、何度も組み立てや分解が行われたり、デモンストレーションに使用されたりする可能性があります。そのため、表面の耐久性とファスナーのデザインが重要になります。適切なインサートを備えた機械加工または真空鋳造部品は、たとえプリント モデルの方が生産が早くても、壊れやすいプリント モデルよりも有用である可能性があります。
機密保持とグローバル配信
プロトタイピングには、多くの場合、未発表のデザイン、顧客リスト、発売のタイミングが含まれます。したがって、機密保持は製造要件であり、法的な後付けではありません。サプライヤーは、ファイルを誰が閲覧するのか、アクセスがどのように制限されるのか、物理サンプルがどのように保管されるのかを説明できる必要があります。単純な NDA は便利ですが、内部処理ルールの代わりにはなりません。顧客は、サプライヤーが下請け業者を使用しているかどうか、使用している場合はそれらの業者がどのように補償されるのかについても尋ねる必要があります。
グローバル配信により、新たなレイヤーが追加されます。プロトタイプは、レビュー、展示会、または顧客訪問の前に到着する必要がある場合があります。サプライヤーは、梱包、通関書類、および出荷方法について、製造スケジュールと無関係とは考えずに話し合うことができる必要があります。時間通りに完了したが輸送中に保留されている部品はレビューに反映されません。適切なコミュニケーションには、追跡、出荷前の写真、何か変更があった場合の明確な連絡先が含まれます。
海外の OEM 顧客にとって、タイムゾーンの違いは役立つ場合もあれば、有害な場合もあります。明確な書面による概要と写真を添えて返信してくれるサプライヤーは、繰り返しの電話の必要性を減らします。寸法や仕上げメモのない短いメッセージに依存するサプライヤーは、曖昧さを生み出します。最良の作業スタイルは通常、材料、プロセス、仕上げ、数量、検査、出荷日などの各決定の後で短い書面による要約です。
関連する製造リソースを調べる
3D プリンティング、CNC 加工、真空鋳造が中国を拠点とする製造プログラムにどのように組み合わされるかについてさらに詳しく知りたい場合は、以下のリソースが出発点として役立ちます。
中国 3D プリンティング サービスおよび CNC 加工メーカー ガイド 浙江嘉恒インテリジェント機器製造ラピッドプロトタイピングサービスに関するよくある質問
ラピッドプロトタイピングサービスとは何ですか?
ラピッド プロトタイピング サービスは、3D プリンティング、CNC 加工、真空鋳造、表面仕上げなどのプロセスを使用して、CAD データから物理部品を作成します。これらは、設計が製品にリリースされる前に、形状、フィット感、機能、外観、および組み立てをテストするために使用されます。最高のサービスは DFM フィードバックも提供し、テストに適合するプロセスの選択を支援します。
プロトタイプには 3D プリントと CNC 加工を選択するべきですか?
速度、複雑な形状、セットアップコストの低さが最も重要な場合は、3D プリントを選択してください。厳しい公差、実際のエンジニアリング材料、ねじ、インサート、または製品のような表面が必要な場合は、CNC 加工を選択してください。多くのプロジェクトでは、初期の形状チェック用の印刷モデルと機能検証用の機械加工部品の両方を使用しています。
ラピッドプロトタイピングのサプライヤーはどの程度の許容範囲を保持できますか?
それはプロセス、材料、形状、機能によって異なります。樹脂印刷、SLS ナイロン、CNC 加工、真空鋳造にはそれぞれ異なる機能ウィンドウがあります。単一の数値を求めるのではなく、重要な寸法を特定し、それらがどのように管理および検査されるかをサプライヤーに尋ねてください。現実的な許容範囲の議論は、包括的な主張よりも有益です。
真空鋳造は、小ロットの射出成形の代わりに使用できますか?
真空鋳造では、特に発売前のサンプル、市場テスト、ブリッジのボリュームなどで、成形品に近い見た目と感触の部品を少量バッチで製造できます。これは射出成形の永久的な代替品ではありません。金型の寿命、材料特性、長期安定性は異なります。正しい選択は、量、内容、プログラムの寿命によって異なります。
見積もりのためにどのようなファイル形式で送信すればよいですか?
STEP または IGES はソリッド ジオメトリを保持するため、通常、機械加工および鋳造部品に好まれます。 STL は 3D プリントに一般的ですが、メッシュが粗い場合は微細な特徴が失われる可能性があります。機密性が許容される場合、ネイティブ CAD ファイルは DFM レビューに役立ちます。単位、限界寸法、および部品の目的に関するメモを必ず含めてください。
プロトタイピング中にデザインを保護するにはどうすればよいですか?
NDA を使用し、見積に必要なファイルのみを共有し、サプライヤー内の誰がアクセスできるかを尋ねます。通常、明確なデータ処理と必知プロセスを備えたメーカーは、内部統制を説明できないメーカーよりも協力しやすいものです。物理的なサンプルも、デジタル ファイルと同様に注意して取り扱う必要があります。
試作サプライヤーは試作後の少量生産にも対応できますか?
多くの場合は可能ですが、正確なパスはプロセスによって異なります。真空鋳造、CNC 加工、小ロット仕上げにより、プロトタイプからパイロット生産までを橋渡しできます。最終部品が射出成形される場合でも、生産ツールの計画中にプロトタイプで組み立て、人間工学、顧客の反応を検証できます。
ラピッドプロトタイピングサービスのリードタイムには何が影響しますか?
リードタイムは、プロセス、材料の入手可能性、部品のサイズ、仕上げ、数量、検査要件によって影響されます。単純な樹脂プリントは素早く処理できますが、陽極酸化処理を施した機械加工部品やカラーマッチングを行った真空鋳造バッチではより多くのステップが必要になります。可能な限り最短の日付を約束するサプライヤーよりも、依存関係を含めた現実的なスケジュールを提供するサプライヤーの方が有益です。
ラピッド プロトタイピング サービスは、1 回の購入ではなく、一連の学習ステップとして扱う場合に最も効果的に機能します。最初の部分では質問に答える必要があり、2 番目の部分ではリスクを軽減し、3 番目の部分では設計が次の段階に進む準備ができていることを確認する必要があります。樹脂印刷、ナイロンおよび金属印刷、CNC 加工、真空鋳造、表面仕上げの間を行き来できるサプライヤーは、会話を再開することなく、プロジェクトにこれらの質問に答えるためのより多くの方法を提供します。
実際のポイントは単純です。決定事項を定義し、重要な寸法に名前を付け、それらをテストできるプロセスを選択し、マシンを起動する前に DFM フィードバックを求めます。このアプローチにより、すべてのプロトタイプが完璧になるわけではありませんが、結果はより便利になり、説明が容易になり、繰り返しの可能性が低くなります。スケジュールに追われているチームにとって、それが信頼できるラピッド プロトタイピング メーカーの真の価値です。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
