- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

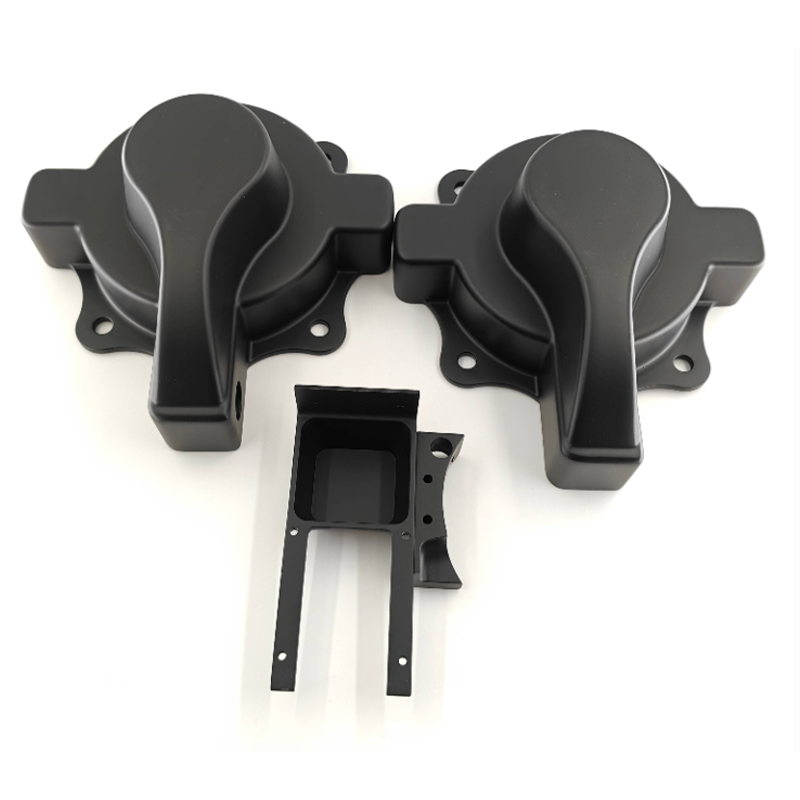
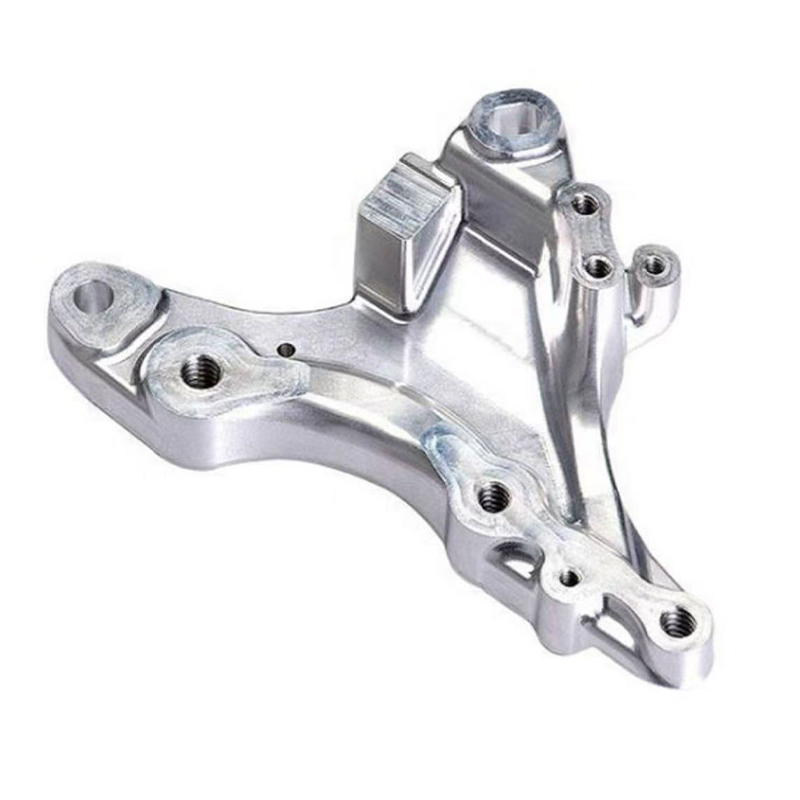
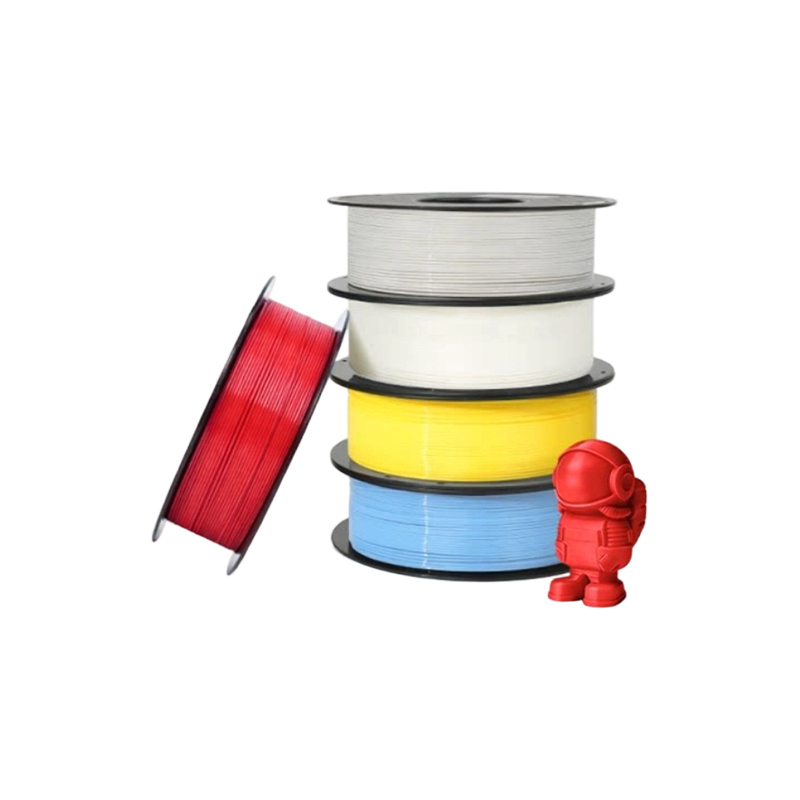
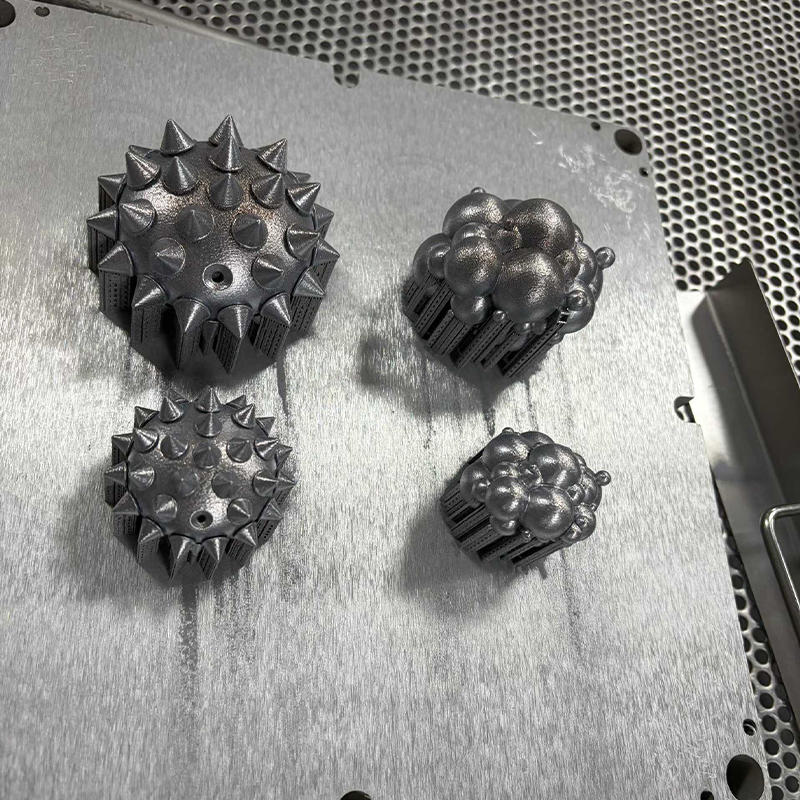
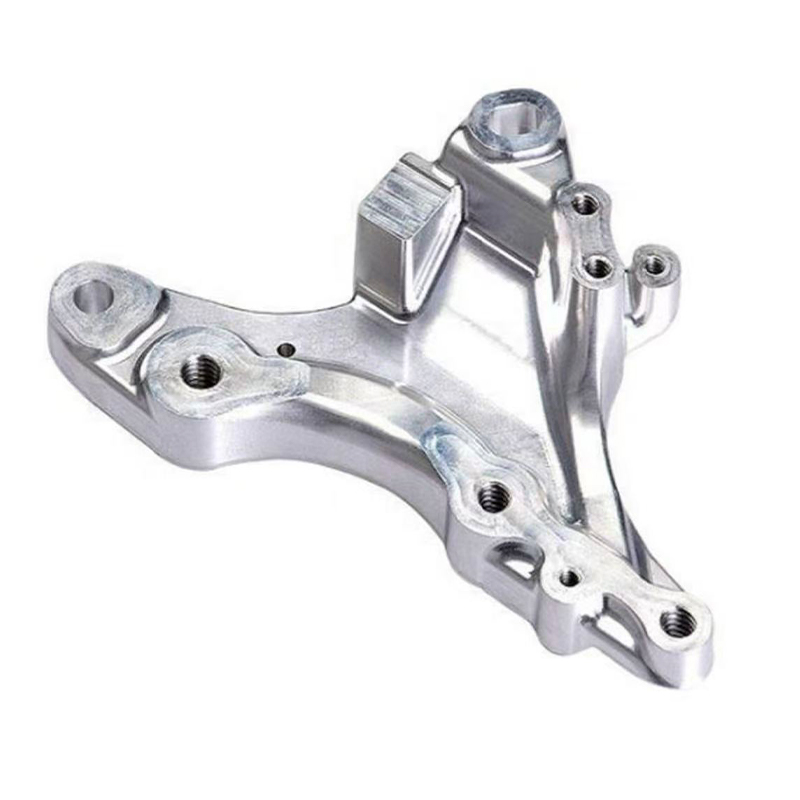
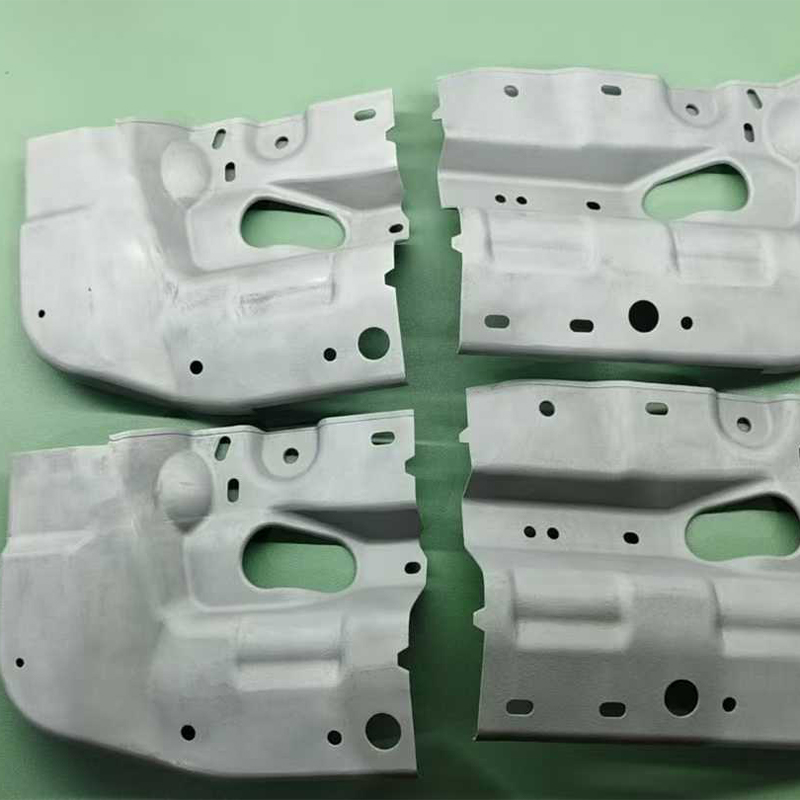
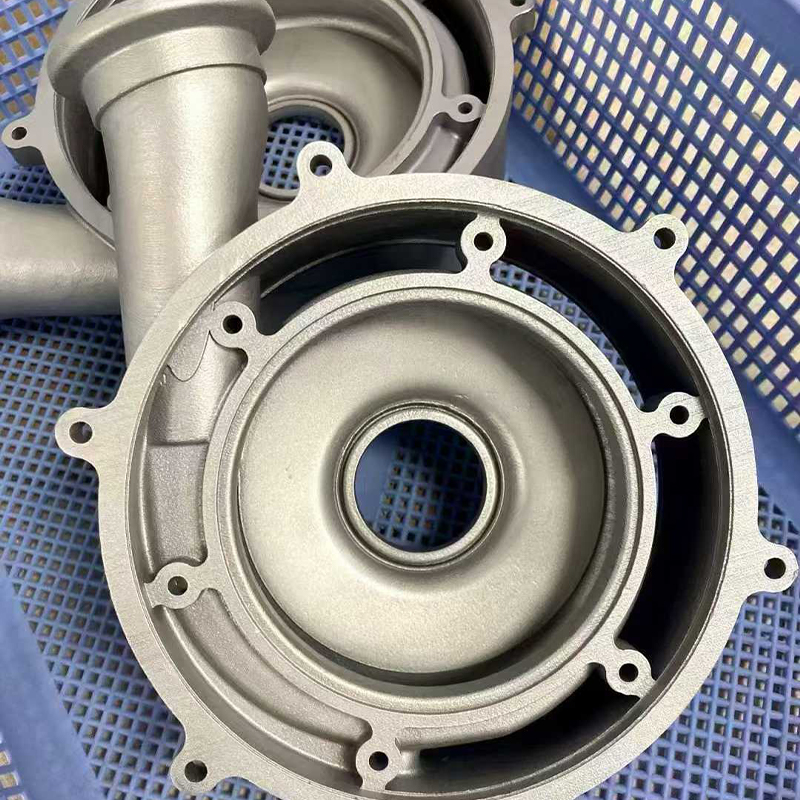
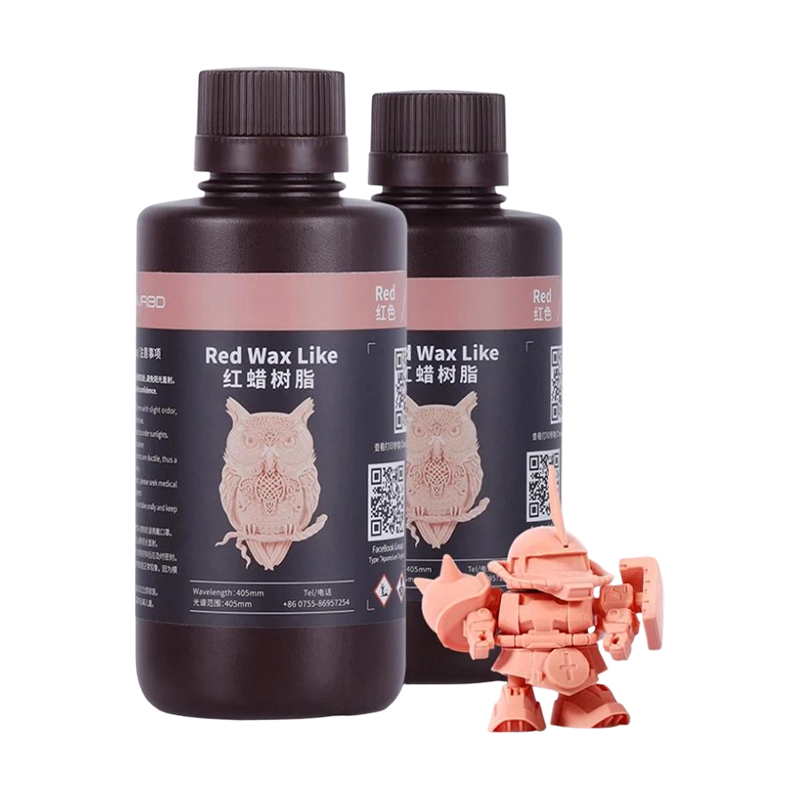
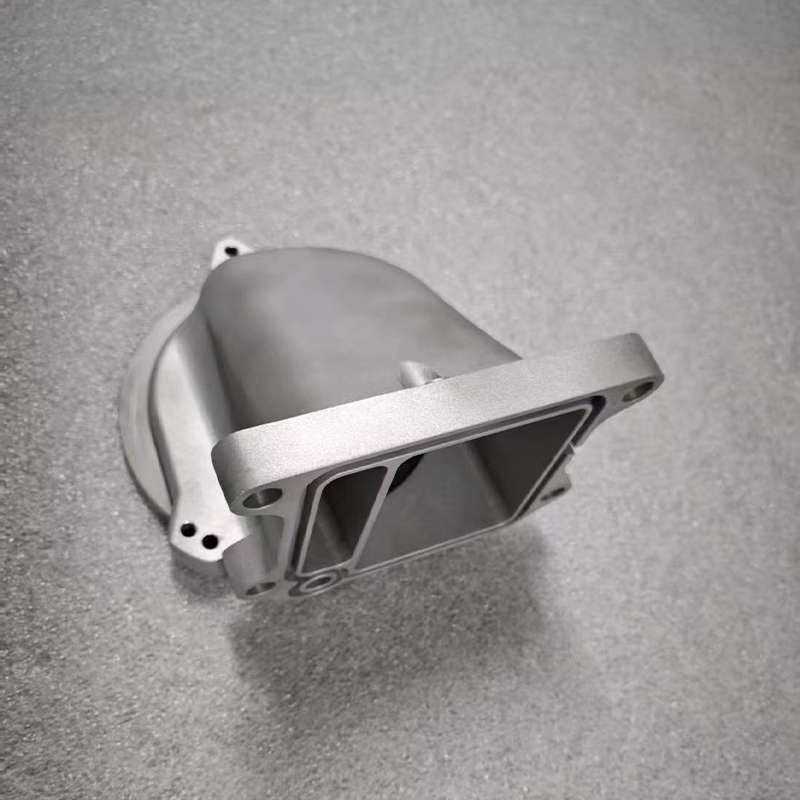
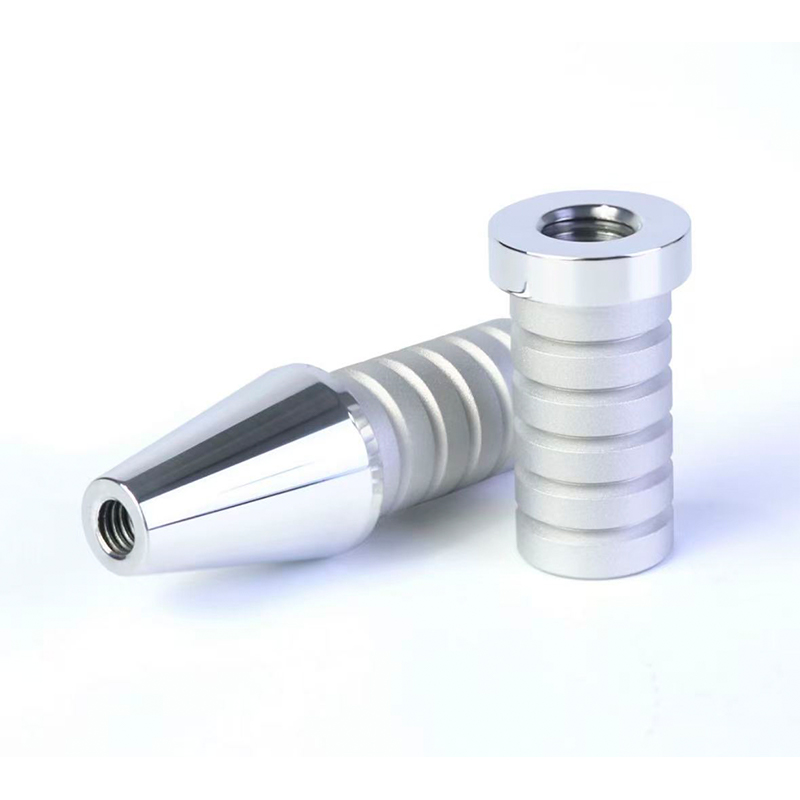
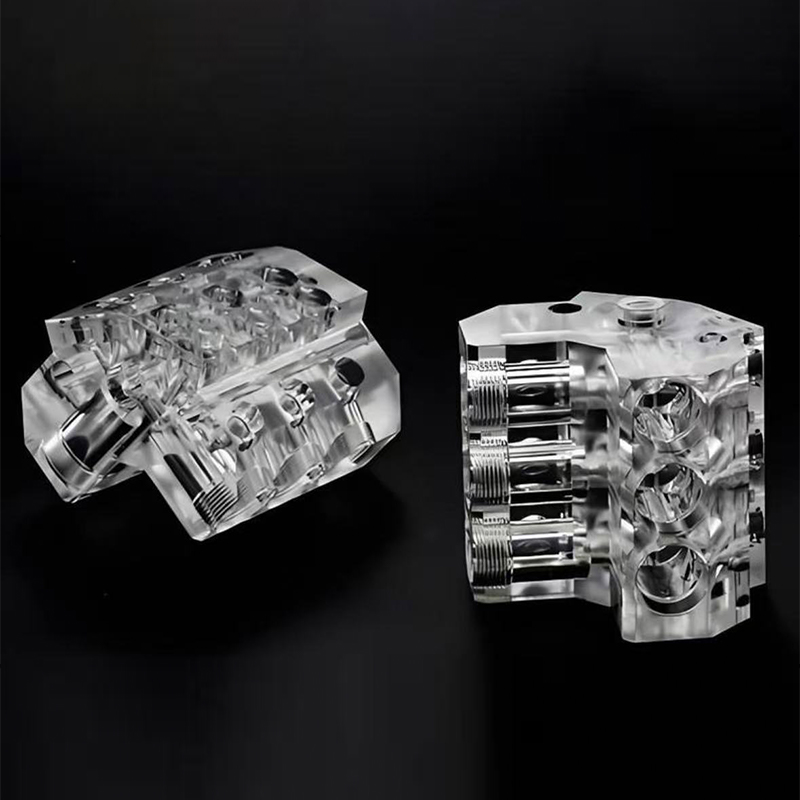
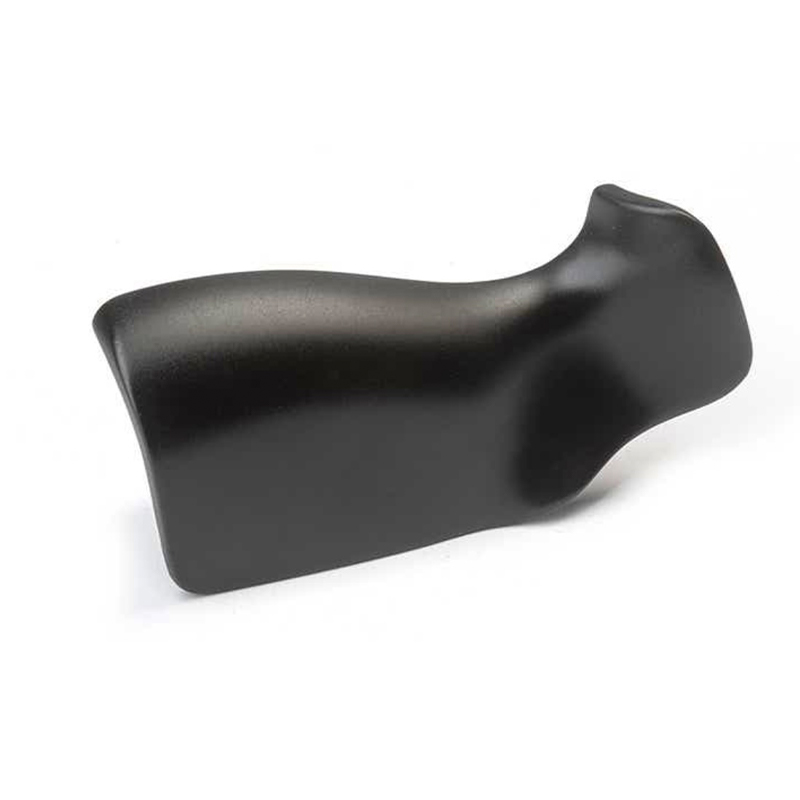
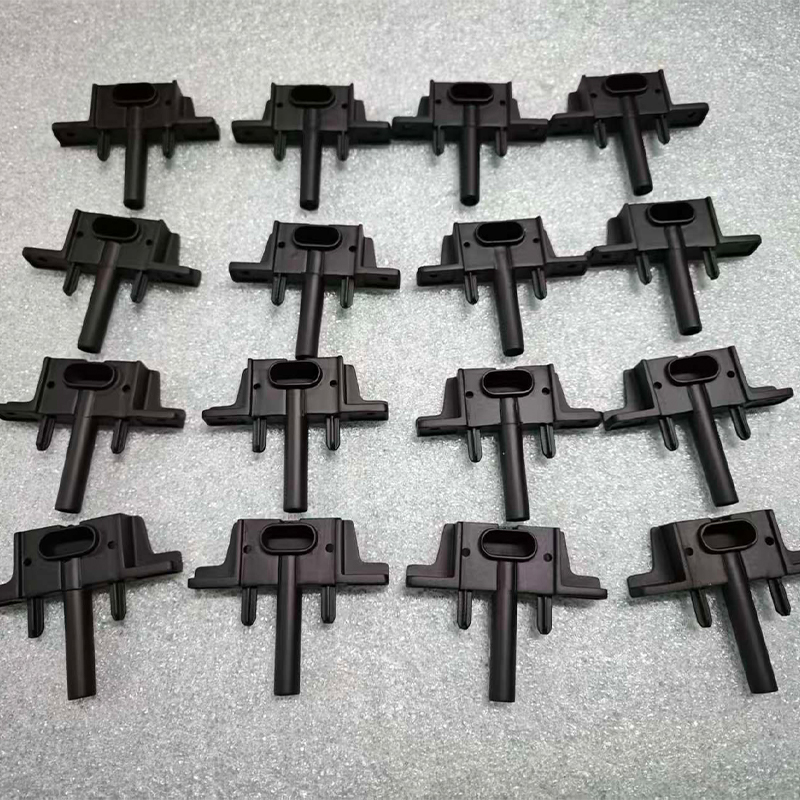
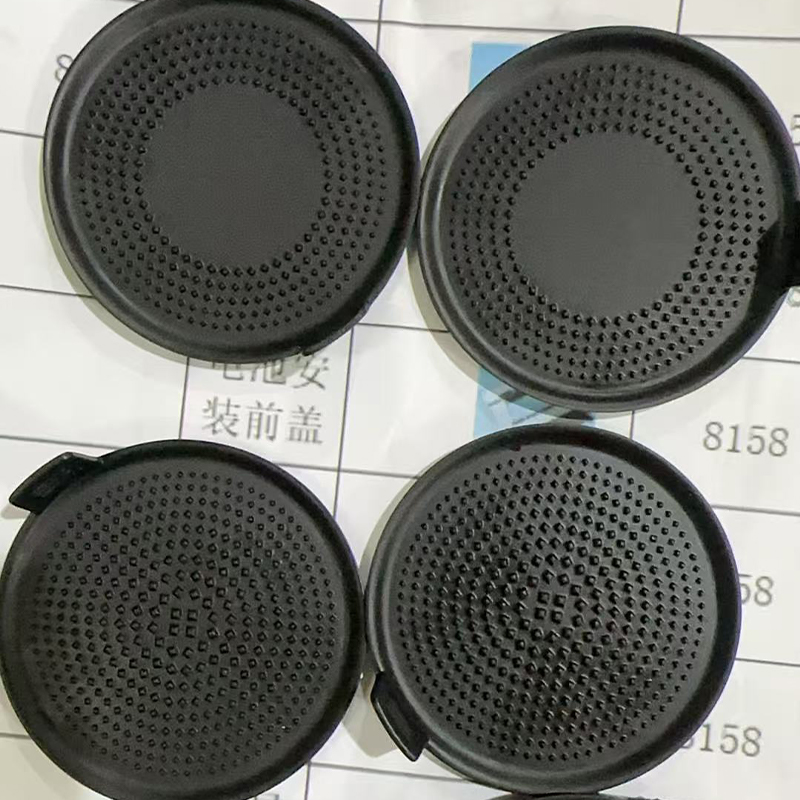
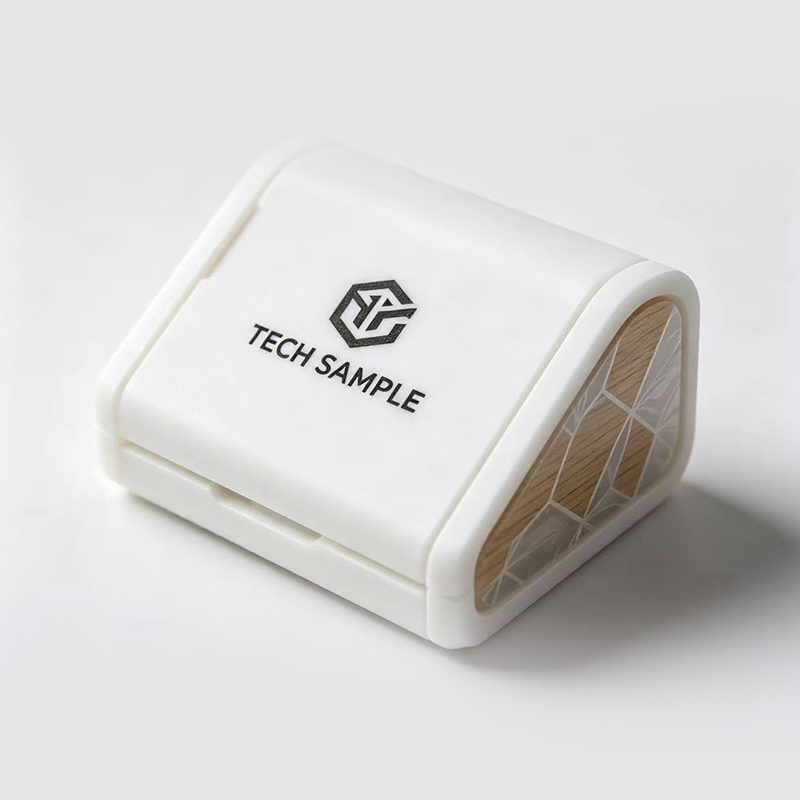
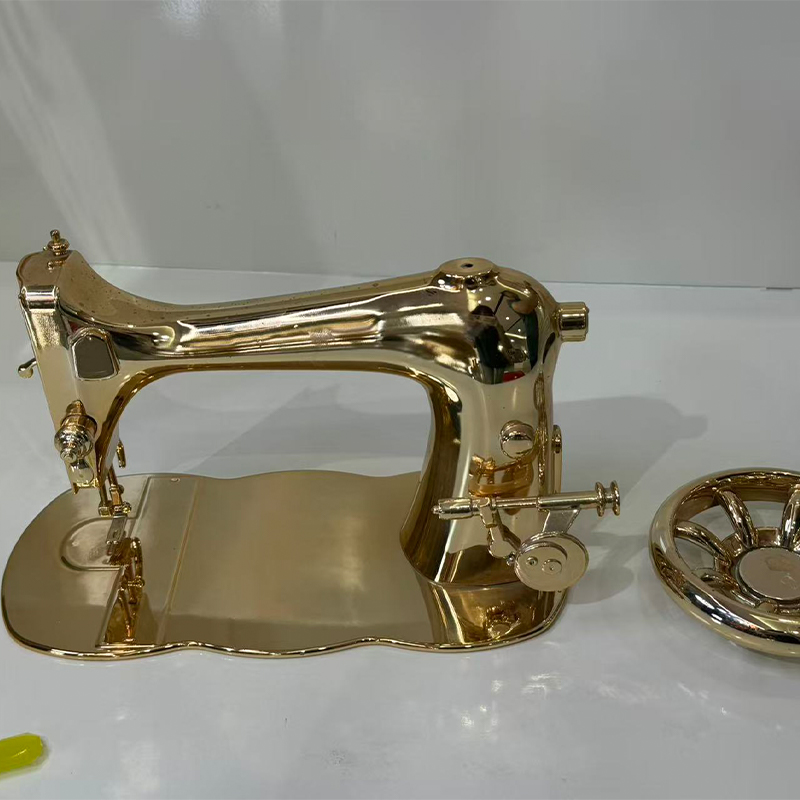
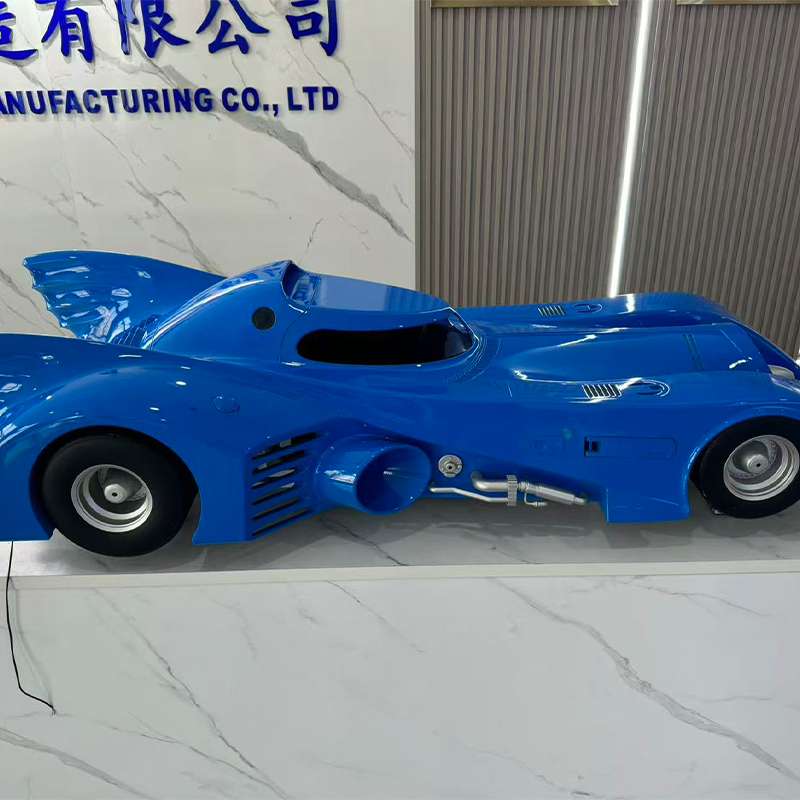
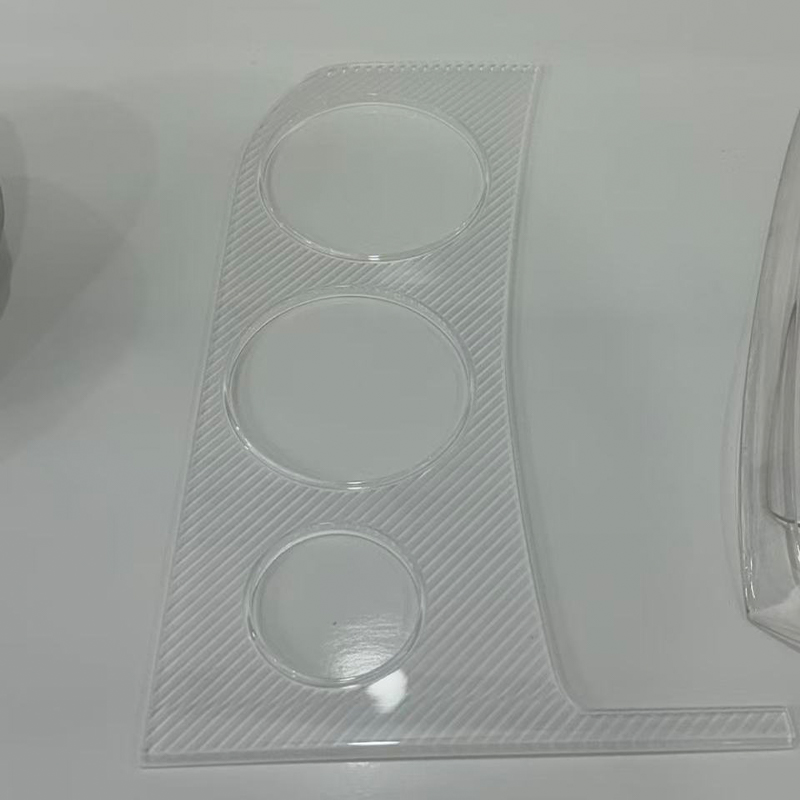
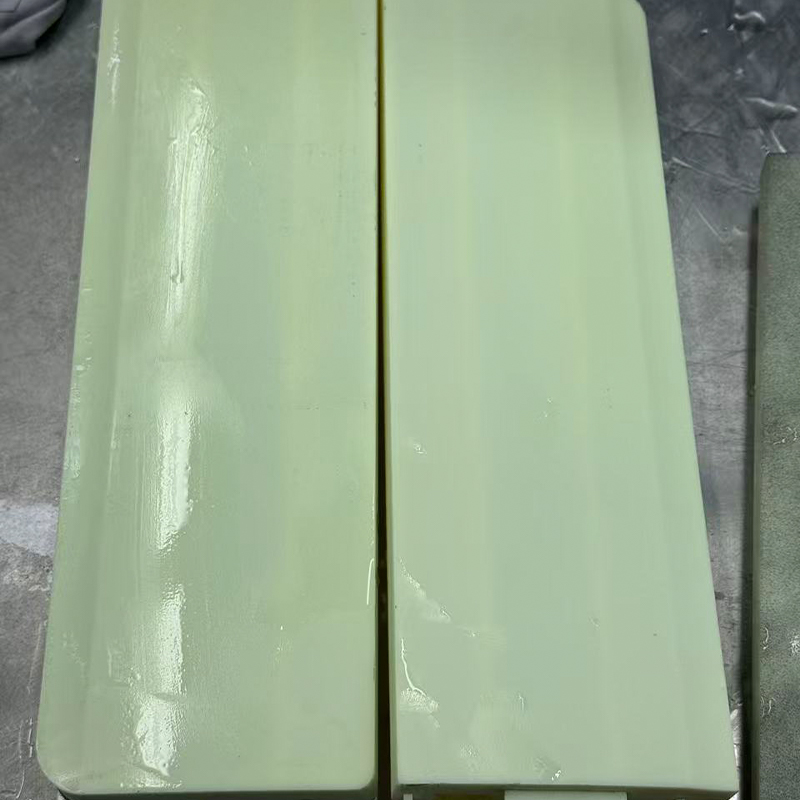
表面仕上げサービス: 適切な仕上げを選択する方法
表面仕上げサービス : プロトタイプおよび製品バイヤーのための短い答え
おそらく、それが起こるのを見たことがあるでしょう。CNC 加工されたアルミニウムのハウジングは、CAD レンダリングではシャープに見え、目に見えるツールマークと鋭いエッジが付いており、誰かがそれを扱った瞬間に指紋がつきます。加工に関しては何も問題ありません。その部品には必要な仕上げがまったく施されていませんでした。 表面仕上げサービスは、部品の外観、手に持ったときの感触、使用にどれだけ耐えられるかを決定します。 そして正しい選択は、まず機能に依存し、次に外観に依存します。
ほとんどのプロトタイプおよび小規模バッチのプロジェクトでは、実際的な答えは、単一の処理ではなく、短いシーケンスです。エッジのバリを取り、設計に必要なレベルまで表面をテクスチャーまたは滑らかにし、パーツが見えるか露出している場合はコーティングまたは色を追加します。ビードブラストは均一なマットな外観に適しており、塗装は色とブランドのマッチングに適しており、陽極酸化は耐摩耗性が必要なアルミニウムに適しており、研磨は光沢のあるまたは透明な表面が必要な部品に適しています。これらの複数を 1 か所で扱う表面仕上げメーカーは、ベンダーの調整に任せるのではなく、組み合わせを推奨できます。
このガイドは、すぐに組み立て、写真撮影、テスト、出荷できる部品を必要とするエンジニア、製品マネージャー、調達チームを対象に書かれています。主な仕上げの種類、各プロセスの仕組み、仕上げを材料に合わせる方法、オプションの比較方法、図面上で指定する内容、完成部品の手入れ方法について説明します。また、契約前に表面仕上げサプライヤーに尋ねる価値のある質問もリストされています。
仕上げリクエストに通常必要なもの
- 材料とプロセスの履歴: プリント樹脂、ナイロン、機械加工金属、または鋳造ポリウレタンはすべて異なる反応を示します。
- 目的: 展示モデル、機能テスト部品、取り扱い製品、または屋外露出コンポーネント。
- 見た目と感触: 色の参照、光沢レベル、質感、およびロゴやマーキング。
- 重要な寸法: コーティングを塗布した後、表面は公差内に留まらなければなりません。
最後の点は、購入者が最も見落としがちな点です。コーティングによって厚みが増し、ブラストによって材料が少し除去され、研磨によってエッジが変化するため、仕上げは決して寸法的に中立ではありません。作業を開始する前に、どの顔が表面的なもので、どの顔が機能するのかについて合意しておくことで、後でほとんどの紛争を防ぐことができます。
最初に部品が何をする必要があるか、次にどのように見えるかによって仕上げを選択し、最初から公差を念頭に置いてください。
一般的な表面処理の種類とその特徴
仕上げは一連の処理であり、それぞれが異なる問題を解決します。マークを削除するもの、層を追加するもの、表面の化学的性質を変えるものもあります。以下のカードは簡単な方向性を示し、その後の表は比較のためにそれらを並べています。入手可能かどうかはベース材料によって異なりますので、特定の部品のオプションを常にサプライヤーに確認してください。
バリ取りとサンディング 鋭利なエッジ、ツールマーク、サポートの残骸、パーティングラインを除去します。これは、他のほぼすべての仕上げの基礎ステップです。 ビードブラストまたはサンドブラスト 細かいメディアが表面に当たると、均一なマットな質感が生まれ、小さな跡が見えなくなります。金属や一部のプラスチックによく見られます。 塗装とコーティング プライマー、カラー、クリアコートは外観と保護を追加します。マット、グロス、ソフトタッチの効果が可能です。 研磨 研磨材を徐々に細かくすると、滑らかで反射性のある、または透明な表面が得られます。透明部品や装飾金属に広く使用されています。 陽極酸化処理 表面硬度を向上させ、染色を可能にするアルミニウム上の電気化学層。ハウジングやトリムに適しています。 メッキと粉体塗装 適切な基材上での摩耗および腐食挙動を防止するための金属メッキまたは焼き付け粉末層。
| 終了 | 何をするのか | 代表的な基材 | 見て感じてください |
|---|---|---|---|
| バリ取りとサンディング | エッジやマークを除去します | 金属、プラスチック、樹脂 | スムーズ、ニュートラル |
| ビーズブラスト | 均一なマットな質感を実現 | アルミニウム、スチール、一部のプラスチック | 上質なマット、跡を隠す |
| 絵画 | 色と保護層を追加します | プラスチック、樹脂、金属 | マット、サテン、光沢またはソフトタッチ |
| 研磨 | 反射面または透明な表面を滑らかにします | 金属、アクリル、透明樹脂 | 光沢のある、透明な |
| 陽極酸化処理 | アルミニウムに酸化膜を形成 | アルミニウム合金 | サテンメタリック、染色色 |
| メッキ | 金属層を追加します | 導電性または加工された表面 | 明るい金属またはサテンの金属 |
| 粉体塗装 | 耐久性のあるカラーレイヤーをベイク処理します | 金属部品 | 均一、わずかにざらつきのある |
多くの仕上げが重ねられています。塗装されたプラスチック部品は、多くの場合、サンディング、下塗り、カラーコート、クリアコートを経ます。陽極酸化アルミニウム部品は、最初に表面を統一するためにビードブラスト処理され、次に色と硬度を高めるために陽極酸化処理されます。順序を理解すると、引用文を読んで、一見単純な仕上げにいくつかの手順が必要な理由を理解するのに役立ちます。
ほとんどの仕上げは一連の作業であり、最終コーティングと同じくらい重要な準備ステップがあります。
表面仕上げの仕組み: プロセス フローと原理
仕上がりが何であれ、プロセスは同じロジックに従います。表面は必要に応じて準備、処理、保護され、検査されます。コーティングが剥がれたり、跡がついたり、ムラができたりする最も一般的な原因は、準備を省略したり急いで行うことです。
- 検査と準備: サプライヤーは、受け取った部品の欠陥、サポートマーク、パーティングライン、汚染をチェックし、必要なレベルまでバリ取りと研磨を行います。
- 洗浄と脱脂: 薄い膜であってもコーティング欠陥を引き起こす可能性があるため、油分、離型剤、ほこりは除去されます。
- マスキング: 合わせ面、ねじ山、接触面など、コーティングしない必要がある領域はカバーされます。
- 処理またはコーティング: メディアブラスト、下塗り、塗装、陽極酸化処理、またはその他の処理が制御された条件下で適用されます。
- 硬化または乾燥: コーティングは適切な温度と時間で硬化されるため、適切に硬化します。
- 最終検査と梱包: 外観、色、光沢、重要な寸法がチェックされ、部品は新しい表面を保護するために梱包されます。
サンディングは、最終結果を最も明確に形作る段階です。グリットの各段階では、前の段階で残された傷が取り除かれますが、ペイントではコーティングの厚さよりも細かい傷しか隠すことができません。十分に準備が整っていないパーツを何度もコートした場合よりも、よく準備されたパーツのほうが薄いコートで見栄えが良くなるのはこのためです。
下のグラフは、一般的な塗装シーケンス全体で表面粗さがどのように低下するかを示しています。粗さは傾向を分かりやすく指数化したものであり、特定の部位の測定値ではありません。
面グラフは、粗さの最大の低下が初期の粗いおよび細かいサンディング中に発生し、ツールマーク、層のライン、およびパーティングラインが除去されることを示しています。プライマーとフィラーは、微細な傷を埋めて表面をさらに薄くし、カラーコートが均一なベース上に定着するようにします。カラー コートとクリア コートは引き続き下降傾向にありますが、増加幅は小さいため、最後の段階で追加のコートを行うよりも初期段階に注意を払う方が効果が高い理由が説明されています。 Jiaheng の印刷、機械加工、または鋳造部品の表面処理および塗装サービスを利用する顧客の場合、準備を開始する前に仕上げ概要に目標の外観を記載する必要があるのもこのためです。光沢仕上げにはマット仕上げよりも滑らかなベースが必要なので、最終的な外観に合わせて準備レベルが選択されます。
コーティングの限界は準備によって決まります。そのため、コーティングの回数よりも、滑らかできれいなベースが重要です。
異なる材質に合わせた表面仕上げ
ある素材ではうまく機能する仕上げでも、別の素材では失敗する可能性があるため、処理を選択する際には素材が最初のフィルターとなります。印刷部品、機械加工部品、鋳造部品にはそれぞれ独自の表面状態とリスクがあります。
3D プリントされた樹脂とナイロンのパーツ
樹脂プリントには細かい層の線やサポートマークが現れることが多く、塗装前に慎重なサンディングが必要です。ナイロン部品の表面は自然にわずかにざらざらしていて、滑らかにしたり、染色したり、コーティングしたりすることができます。印刷パーツは顕微鏡レベルで多孔質であるため、通常、カラーコートの前にプライマーが重要です。プライマーは表面を密閉し、接着力を向上させるのに役立ちます。
CNC 加工された金属とプラスチック
機械加工されたアルミニウムは、ビード ブラストと陽極酸化処理の一般的な候補であり、これらを組み合わせることで均一なサテンの外観と優れた摩耗特性が得られます。スチール部品は環境に応じてブラスト、コーティング、またはメッキが施される場合があります。アクリルなどの機械加工されたプラスチックは研磨して透明な仕上げにすることができますが、他のプラスチックは塗装またはテクスチャー加工を施します。
真空注型ポリウレタン部品
キャストパーツはマスターの表面を複製するため、その仕上がりはマスターの品質から始まります。サンディング、下塗り、塗装に適しており、金型にテクスチャを組み込むことができます。キャスト前に樹脂に色を追加することもでき、特定の領域の塗装と組み合わせることができます。
| 基材 | 一般的な仕上げ | 注目すべきポイント |
|---|---|---|
| プリント樹脂 | サンディング、下塗り、塗装、研磨 | レイヤーライン、サポートマーク、プライマー密着性 |
| プリントナイロン | ブラスト、染色、塗装 | 多孔質表面、色の均一性 |
| アルミ削り出し | ビーズブラスト, anodizing, painting | マスキング糸、塗装厚さ |
| 削り出し鋼 | ブラスト、塗装、メッキ | 腐食保護、エッジカバレッジ |
| 透明アクリル | 研磨, clear coating | 傷、溶剤過敏症 |
| キャストポリウレタン | サンディング、ペイント、テクスチャリング | パーティングライン、離型残り |
プラスチックのハウジングに金属をインサートするなど、部品に材料が組み合わされている場合は、事前に仕上げチームに伝えてください。材料が異なれば、異なる準備が必要になる場合があり、一方に適したコーティングが他方を攻撃する可能性があります。多くの場合、どの表面がプラスチックでどの表面が金属であるかについての短い図面メモだけで十分です。
接着、準備、仕上げのオプションはすべてベース素材に依存するため、まずベース素材から始めます。
表面処理サービスの用途と選択のポイント
表面仕上げはほぼすべての製品カテゴリにありますが、仕上げを行う理由は用途によって異なります。医療機器のハウジングには洗浄可能な表面が必要で、ロボットのシェルには耐傷性が必要で、家庭用電化製品のサンプルには説得力のある外観と感触が必要です。以下の 2 つの列は、一般的なアプリケーションと選択のガイドとなるポイントを対にしています。
代表的な応用分野
| チェックすべき選定ポイント
|
それぞれの仕上げがフィットする傾向がある場所
以下の散布図は、一般的な仕上げオプションを、見た目や感触の良さ、耐摩耗性の程度によって分類しています。これは議論を導くことを目的とした編集上の図であり、テスト結果ではありません。ランキングではなく、トレードオフのマップとして読んでください。
散布図は、あらゆるニーズに対して右上隅に収まる仕上げがないことを示しています。そのため、選択にはトレードオフが伴います。陽極酸化処理、メッキ、粉体塗装が上半分に集中しています。これは、より硬く、より耐久性のある表面を追加するためですが、より狭い範囲のベース材料に適用されます。塗装は摩耗に関しては中央に位置し、外観に関しては右に位置します。これは、色の柔軟性の強さとプラスチック、樹脂、金属部品への適性を反映しています。研磨とソフトタッチのコーティングは、耐摩耗性よりも感触と外観を優先するため、負荷の大きい部品よりもディスプレイや取り扱い部品に適しています。 Jiaheng の塗装および表面処理サービスによってサポートされているプロジェクトの場合、このマップは、外観を優先するか、耐久性を優先するか、または両方のバランスを優先するかについての会話の出発点として役立ちます。
外観と耐摩耗性のどちらが重要かを判断し、素材に合った仕上げをサプライヤーに提案してもらいましょう。
詳細な比較: 塗装 vs 陽極酸化処理 vs パウダーコーティング vs ビードブラスト
バイヤーがどの仕上げを使用するかを尋ねるとき、多くの場合、この 4 つの中から選択します。一部の用途では重複し、他の用途では大きく分岐するため、並べて見ると役に立ちます。以下の表は、主な違いをわかりやすくまとめたものです。
| 因子 | 絵画 | 陽極酸化処理 | 粉体塗装 | ビーズブラスト |
|---|---|---|---|---|
| 基材s | プラスチック、樹脂、金属 | アルミニウム合金 mainly | 金属、主にスチールとアルミニウム | 金属および一部のプラスチック |
| 色のオプション | 非常に幅広い色合わせが可能 | 染色範囲が限られている | 広範囲 | なし、ナチュラル素材調 |
| 耐摩耗性 | 中程度、システムに依存 | 高い表面硬度 | 優れた耐久性のある層 | 低、テクスチャのみ |
| 立体的な効果 | 薄い層を追加します | わずかな成長と表面変化 | より厚い層を追加します | 微量の物質を除去します |
| 外観 | マット、サテン、光沢、ソフトタッチ | サテンメタリック | 均一、わずかにざらつきのある | ファインマット |
| 一般的な使用方法 | プロトタイプ、ブランド製品、ハウジング | アルミニウム製ハウジング、トリム | フレーム、ブラケット、エンクロージャ | 統一表面、前処理 |
塗装はプラスチック、樹脂、金属にまたがって機能し、色を基準に合わせることができるため、最も柔軟な方法です。その制限は、耐摩耗性がコーティング システムと部品の使用方法に依存することです。陽極酸化処理は、取り扱いや傷がつきやすいアルミニウムにとっては強力なオプションですが、適切な合金に限定され、提供される色の範囲も狭くなります。粉体塗装は金属上に厚くて耐久性のある層を生成する傾向があり、細かい部分の部品よりもフレームや筐体に適しています。ビード ブラストは、コーティングというよりも質感と準備のステップであり、多くの場合、他の仕上げと組み合わせられます。
各ステップにどれだけの労力がかかるか
仕上げを比較するもう 1 つの方法は、それにかかる労力によって比較することです。通常、手順が増えると時間と処理が増えます。以下の縦棒グラフは、一般的なステップの相対的な労力指数を示しています。これは例示的なものであり、プロジェクトを引用するものではなく、スケジュール パターンを説明することを目的としています。
縦棒グラフは、バリ取りとビード ブラストが作業量のスケールの下限に位置していることを示しています。これが、これらが機械加工部品の一般的なデフォルトの手順である理由です。サンディングとプライミングは、慎重な手作業と乾燥時間を必要とし、その後のすべての準備を行うため、著しく上がります。単色塗装はその下地処理の上に塗装と硬化を加えます。マルチカラーのマスキング塗装では、各色に独自のマスキング、塗布、硬化サイクルが必要となるため、最も労力がかかります。より細かい研磨剤を使用して忍耐強く進める必要があるため、高光沢まで研磨することも上位にランクされます。予測可能なスケジュールを必要とする顧客は、このパターンを使用して、デザインのどの部分に本当に高級な仕上げが必要で、どの部分に簡単な処理を使用できるかを決定できます。
塗装は最も柔軟な仕上げであり、陽極酸化と粉体塗装は金属の耐久性を高め、ブラストは質感や準備として機能します。
仕上げのための設計: 公差、エッジ、マスキング
良い仕上がりは製図の段階から始まります。公差、エッジ、マスキングに関するいくつかの小さな決定により、リビジョンを節約し、完成した部品を仕様内に保つことができます。表面処理メーカーからよく挙げられるのは以下の点です。
コーティングの厚さを考慮してください
コーティングにより厚みが増しますが、その量はプロセスによって異なります。一般的なガイドとして、ペイント システムでは、プライマー、カラー、クリア層全体に数十ミクロンが追加されることが多く、一方、陽極酸化処理では、酸化物層が形成されるにつれて表面と寸法がわずかに変化します。圧入、ねじ、滑り面、ベアリングシートでは、たとえ小さな蓄積でも問題になる可能性があります。それらの面をマスク済みとしてマークするか、サプライヤーにコーティングしないように指示してください。
エッジやコーナーを慎重に処理する
鋭いエッジはコーティングの弱点となります。これは、ペイントがコーナーで薄く引っ張られ、最初に欠ける傾向があるためです。小さな半径またはエッジ ブレークによりカバレッジが向上し、部品の取り扱いがより安全になります。外観のために鮮明なエッジが必要な場合は、表面を保護しながらエッジを維持する方法について話し合ってください。
マスキングとマルチカラー領域を計画する
マスキングは、完成したエリアと未加工のエリアを分離しますが、境界線がデザイン内の自然な段差や溝に沿っている場合に効果的です。平らで跡のない表面に色が入っていると、きれいにするのが難しくなります。デザインに 2 色が必要な場合、境界に小さな溝または段差を追加すると、仕上げチームが従うべき明確なラインが得られます。
図面上で重要なことを指定する
- 標準カラーコードや物理サンプルなどの色のリファレンス。
- 光沢レベル: マット、サテン、または光沢。
- 表面はコーティングまたはマスキングをせずに残しておく必要があります。
- 関連する場合、テクスチャの方向またはパターン。
- ロゴ、マーク、ラベルとその配置。
- 仕上げ後に測定する必要がある重要な寸法。
色は、光が異なると違って見えるため、最も意見の相違を引き起こしやすい項目です。物理的なサンプルはデジタルの説明よりも優れており、両方を同じ光源の下で見ることで、驚くべきことが避けられます。印刷されたカバーと機械加工されたベースなど、異なるプロセスで作成された部品間で色を一致させる必要がある場合は、仕上げ計画を調整できるように、早めに話し合います。
フィット感や外観の問題を防ぐために、コーティングの厚さを計画し、エッジを柔らかくし、図面上でマスクされた領域を定義します。
品質管理と一般的な仕上げの欠陥
仕上がりの良し悪しは、器具だけでなく目と手によっても判断されます。信頼できるサプライヤーは、最終段階だけでなく各段階をチェックし、比較するための参照サンプルを保管しています。以下の表は、最も頻繁に発生する欠陥と、それらの典型的な防止方法を示しています。
| 欠陥 | 代表的な原因 | 予防 |
|---|---|---|
| オレンジの皮のテクスチャー | スプレー条件またはコーティング厚さのバランスが取れていない | アプリケーションを制御し、適切なフローを許可します |
| 魚眼またはクレーター | 油、シリコン、粉塵による汚れ | 徹底的な洗浄と脱脂 |
| 垂れ下がり | 1回のパスで適用されるコーティングが多すぎる | 制御されたフラッシュ時間によるより薄いコート |
| 剥がれや密着不良 | 準備が不十分またはプライマーの不適合 | 適切なサンディング、洗浄、プライマーの選択 |
| 色の不一致 | 異なる光、バッチ、または基材の色 | 参照サンプルと共有照明を使用する |
| 目に見えるレイヤーラインまたはツールマーク | 塗装前のサンディングが不十分 | プライマー前の準備を延長する |
| 不均一なブラストテクスチャー | 一貫性のない媒体、圧力、または角度 | 設定を標準化し全面をカバー |
検査は通常、標準照明下での外観、光沢レベル、色の一貫性、コーティング範囲、重要な寸法を対象とします。バッチの場合、最初のサンプルは残りのサンプルが完了する前に承認されることが多く、これによりすべての部品で問題が繰り返されることが回避されます。プロジェクトに厳格な外観基準がある場合は、サプライヤーに許容可能な変動をどのように判断するかを説明してもらい、書面による参照に同意してください。
パッケージも品質に関係します。仕上げたばかりの表面には接触による跡が付く可能性があるため、輸送中は部品を保護するために通常、部品は分離され、包まれ、支持されています。一部のコーティングはオーブンから出た後も一定期間硬化し続けるため、最初の数日間は優しく取り扱うと効果的です。
ほとんどの外観に関する論争は不明確な期待から生じるため、書面による参照に対して最初のサンプルを承認します。
完成部品のメンテナンスと手入れ
丁寧に洗浄して保管すると、仕上がりがより長持ちします。お手入れのアドバイスは仕上げの種類によって異なりますが、基本的な習慣は共通しています。つまり、中性洗剤を使用し、研磨パッドを避け、熱や強力な溶剤から部品を遠ざけるように設計されている場合を除きます。
| 終了 type | クリーニング | 避ける | 注意事項 |
|---|---|---|---|
| 塗装面 | 柔らかい布に中性洗剤と水を含ませてください | 研磨パッドと強力な溶剤 | 小さなチップのタッチアップも可能 |
| ソフトタッチ coating | 湿らせた布で優しく拭いてください | オイル、ハンドクリーム、アルコールを多く含むワイプ | 頻繁に扱うと摩耗が早くなる可能性があります |
| 陽極酸化アルミニウム | 中性洗剤と水 | 強アルカリ性洗剤 | 染色した色は強い日差しで退色する可能性があります |
| 研磨または透明な表面 | 糸くずの出ないマイクロファイバークロス | ザラザラした布で乾拭き | 傷を防ぐために個別に包装してください |
| ブラストメタル | マイルドなクリーナーと柔らかいブラシ | 時間の経過とともに油分が付着した場合の取り扱い | 裸の表面に指紋が付く場合がある |
| メッキまたは粉体塗装 | 湿った布 | レイヤーを破壊するスクラッチツール | 露出したエッジを保護する |
保管と取り扱いの習慣
- 部品は、直射日光や熱源を避け、乾燥した適度な環境に保管してください。
- 完成した部品は柔らかいパッケージで分け、化粧面に直接積み重ねないでください。
- 磨かれた、透明または濃い光沢のある部品を組み立てるときは、指紋がつかないように、清潔な手袋を着用してください。
- 将来のバッチを確実に照合できるように、予備のサンプルまたは色のリファレンスを保管してください。
- リピート注文の場合は、カラーコード、プロセスルート、サプライヤーメモを記録します。
頻繁に扱われるプロトタイプではタッチアップが現実的です。塗装部品の小さな欠けは通常、対応する塗料で修復できますが、陽極酸化またはメッキ部品の傷は隠すのが困難です。部品が厳しい環境で使用される場合は、サプライヤーがそれに適したコーティング システムを推奨できるように、見積段階で想定される摩耗について話し合います。
穏やかな洗浄、慎重な保管、保存されたカラーリファレンスにより、完成したパーツの外観が長期間にわたって一貫した状態に保たれます。
表面仕上げメーカーおよびサプライヤーとの連携
仕上げは部品の写真撮影、テスト、出荷前の最後のステップであることが多く、サプライズが起こるストレスの多い場所です。有能な表面仕上げサプライヤーは、早期に質問し、その回答を文書化することで、プロセスを予測可能にします。これらは、どの候補者に対しても役立つ質問です。
- どのベース材料と部品サイズを日常的に仕上げていますか?また、どの仕上げを社内で行っていますか?
- 塗装やコーティングの前にどのように表面を準備しますか?
- 物理サンプルの色を一致させることはできますか? 一致することをどのように確認しますか?
- マスキングや多色パーツ、ロゴなどはどのように処理していますか?
- 何を検査しますか?また、バッチの最初のサンプルの承認をどのように処理しますか?
- 仕上げは、部品を製造する印刷、機械加工、または鋳造と調整できますか?
最後の疑問は、統合されたアプローチがどこで効果を発揮するかということです。 Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、社内設計チームとワンストップ ワークフローを備えた OEM および ODM メーカーとして働いています。同社のサービスには、樹脂、ナイロン、金属の 3D プリンティング、高度な機械加工、効率的な小ロット生産のためのシリコン型の複製、製品の外観を向上させる塗装などの表面処理が含まれます。部品とその仕上げは 1 つのプラットフォームで処理されるため、サプライヤーは部品がどのように作られたかを把握しており、それに応じて表面を準備できるため、ステップ間のやり直しが減る傾向があります。
有益な問い合わせの準備方法
- 化粧面、マスクされた領域、重要な寸法をマークする 3D モデルと図面。
- ベース素材と、印刷、機械加工、鋳造などの部品の作成方法。
- カラーコードまたは物理サンプルに加えて、目標の光沢レベルと質感。
- 数量、配送期間、および梱包要件。
- パーツの使用方法、取り扱い方法、または表示方法に関する短いメモ。
この情報により、サプライヤーは最初の応答で仕上げルートを提案し、マスキングが必要な公差の厳しい穴などのリスクにフラグを立てることができます。また、後で何かを調整する必要がある場合には、双方に共有の参照が提供されます。繰り返し注文の場合、同じサプライヤーと同じ仕様書を維持することが、バッチ間で一貫した外観を維持する最も簡単な方法です。
部品の製造方法と仕上げを調整するサプライヤーを選択し、色、光沢、マスクされた領域について明確な目標を与えます。
Jiaheng の表面仕上げサービスを詳しく見る
パーツの塗装、着色、その他の表面処理の準備ができている場合は、専用ページで利用可能なオプションとプロジェクト プロセスを確認できます。 表面仕上げサービス 嘉恒から。チームは OEM および ODM プロジェクトをサポートし、1 つのプラットフォーム上で印刷、機械加工、シリコーン金型の複製による仕上げを調整できます。
パーツ ファイル、カラー リファレンス、仕上げ要件を送信して、Jiaheng チームとの会話を開始します。
表面仕上げサービスに関するよくある質問
表面仕上げサービスとは何ですか?表面仕上げサービスは、部品の製造後に外観、感触、耐久性を向上させるために適用される処理です。これらには、バリ取り、サンディング、ブラスト、研磨、塗装、陽極酸化およびコーティングが含まれます。表面仕上げメーカーは通常、いくつかのステップを組み合わせて、基材と部品の用途に合わせて調整します。 |
写真撮影や顧客に見せるプロトタイプに適した表面仕上げはどれですか?絵画 is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
3D プリントしたパーツを塗装して完成させることはできますか?はい。印刷された樹脂とナイロンの部品は通常、研磨、下塗り、塗装が行われますが、ナイロンはブラストや染色も可能です。印刷面に層の線が現れる場合があるため、準備段階が重要です。印刷も扱うサプライヤーは、そのプロセスを念頭に置いて表面を準備できます。 |
表面仕上げによって部品の寸法は変わりますか?できる。コーティングにより薄い層が追加され、陽極酸化により表面がわずかに変化し、ブラストまたは研磨により少量の材料が除去されます。はめあい、ねじ、または滑り面については、マスキングまたは調整できるようにどの面が公差内に収まる必要があるかをサプライヤーに伝えてください。一般的なガイダンスは、仕上げ後に重要な寸法を確認することです。 |
アルマイト処理と塗装の違いは何ですか?陽極酸化処理 builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
色が基準と一致していることを確認するにはどうすればよいですか?標準のカラーコードまたは物理サンプルを提供し、サプライヤーに同じ照明の下で比較するよう依頼してください。バッチ全体が完了する前に最初のサンプルを承認すると、違いを早期に発見するのに役立ちます。ベース素材が異なると色が異なって見える場合があるため、パーツが複数の素材で作られている場合は明記してください。 |
仕上げを機械加工、印刷、または真空鋳造と組み合わせることはできますか?はい、それらを組み合わせることは多くの場合実用的です。製造と仕上げを担当するサプライヤーは、部品に関する十分な知識を持って表面を準備し、マスキングを計画できます。 Jiaheng は印刷、機械加工、シリコン型の複製、表面処理を 1 つのプラットフォームで提供し、プロジェクトを 1 つのワークフローに保ちます。 |
表面仕上げの見積もりを依頼する場合は何を含めればよいですか?3D モデルまたは図面、ベース素材、数量、色の参照、光沢レベル、テクスチャ、マスクされた領域、重要な寸法が含まれます。パーツがどのように使用されるか、いつ必要になるかについての短いメモを追加します。完全な情報により最初の返信が短縮され、その後の変更が軽減されます。 |
明確なカラーターゲット、定義されたマスク領域、滑らかに準備された表面が、期待どおりの仕上がりの鍵となります。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
