- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

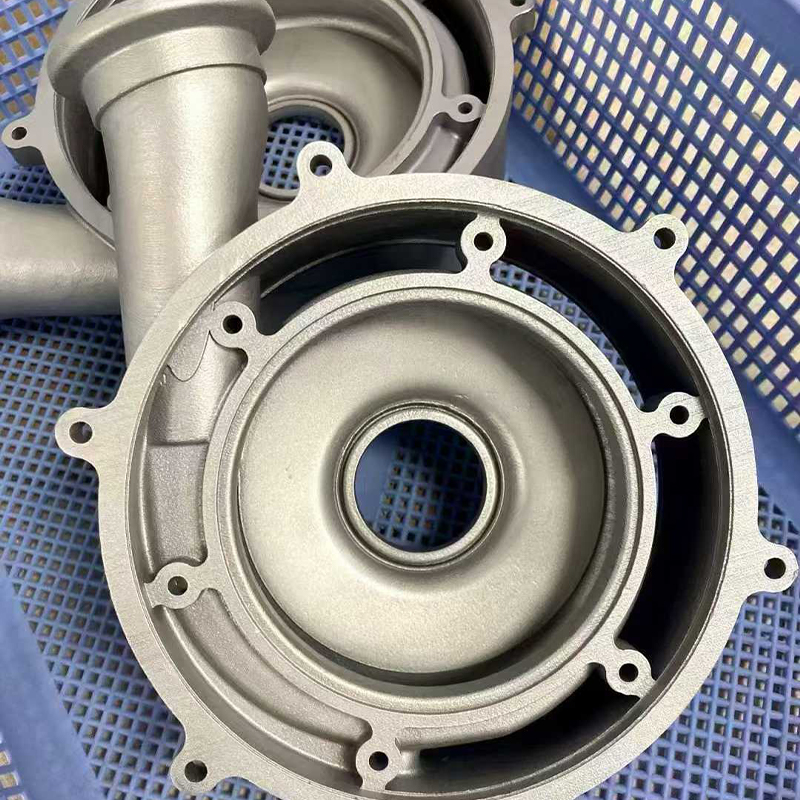
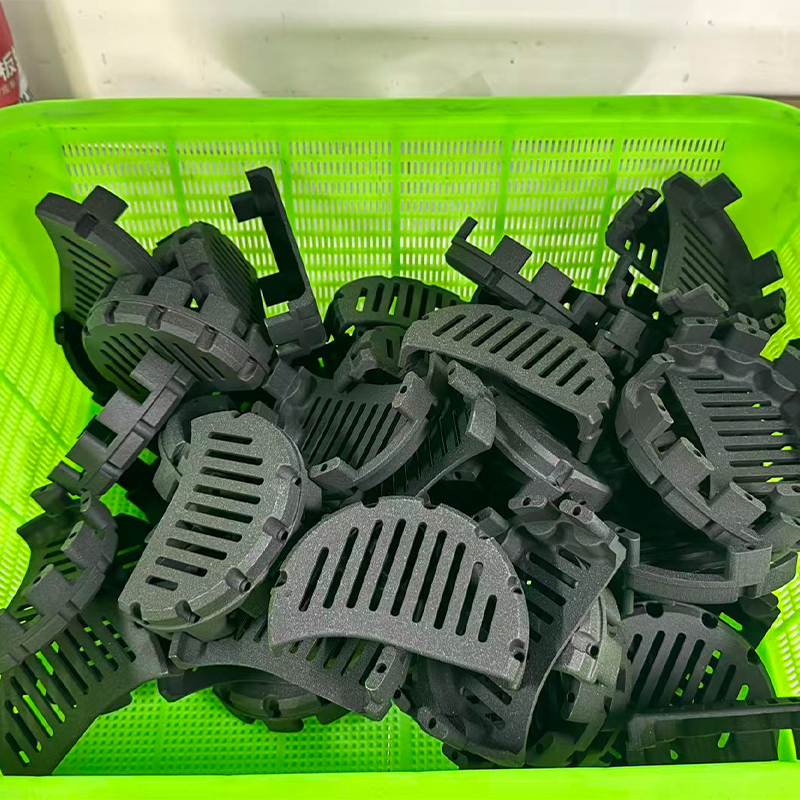
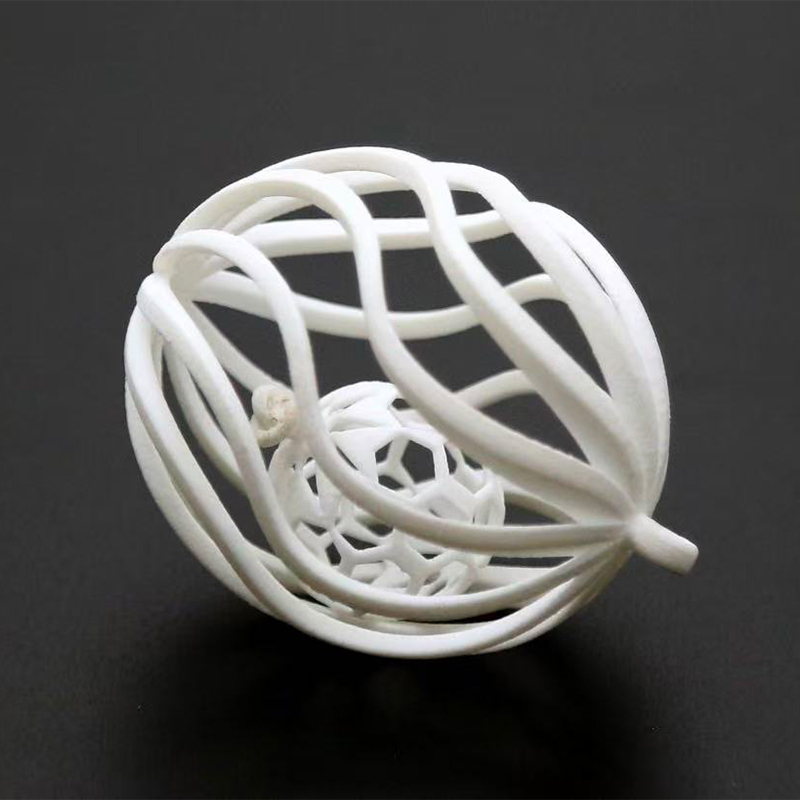
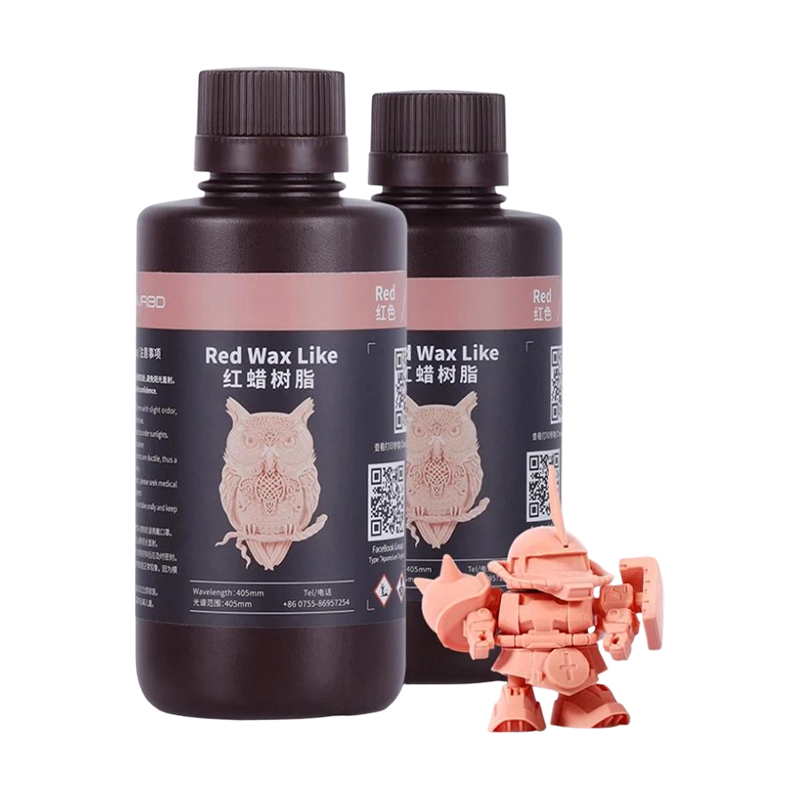
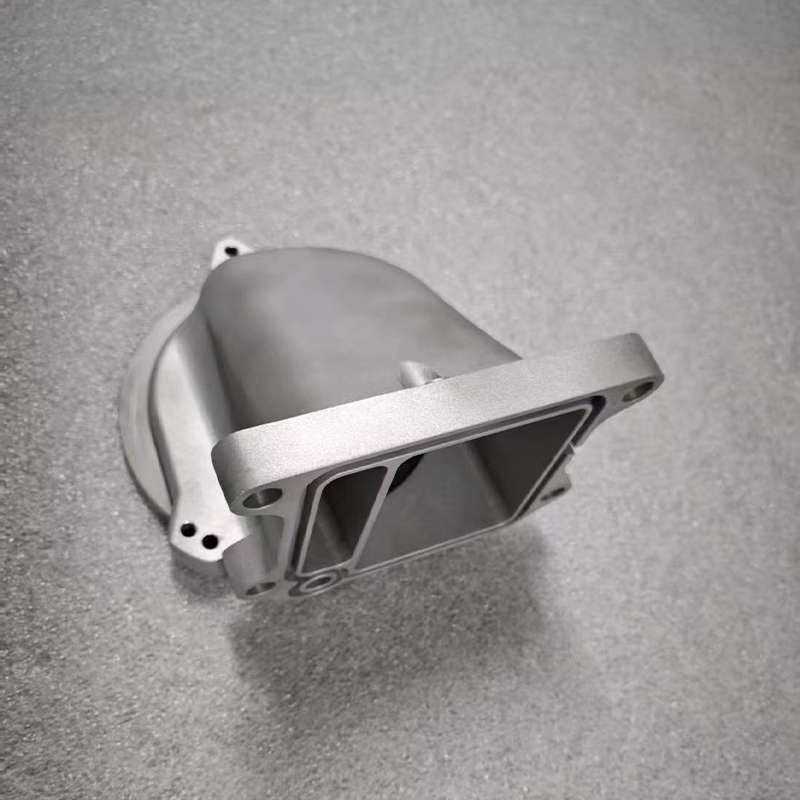
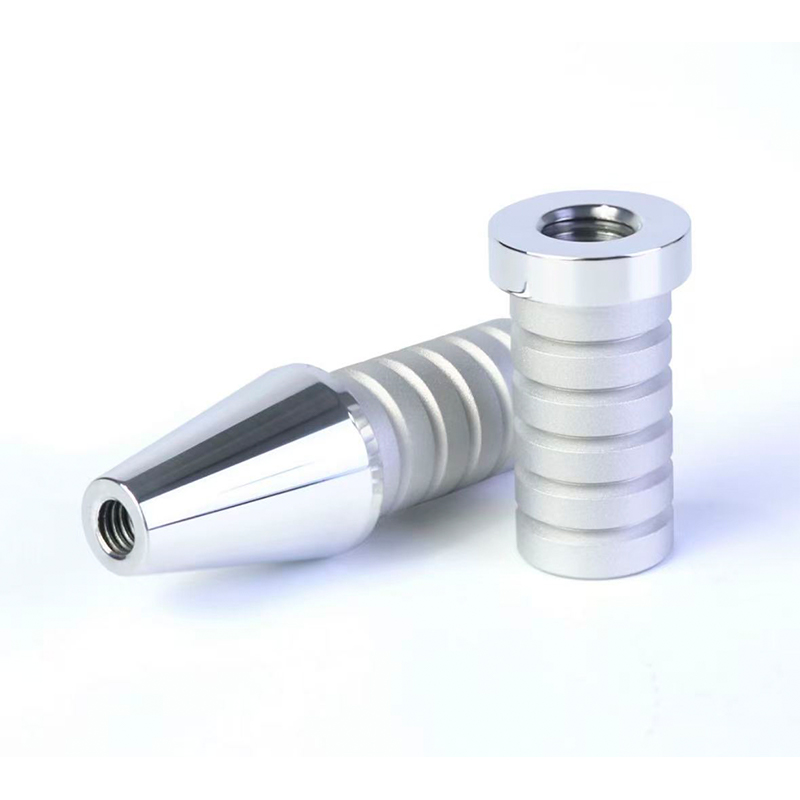
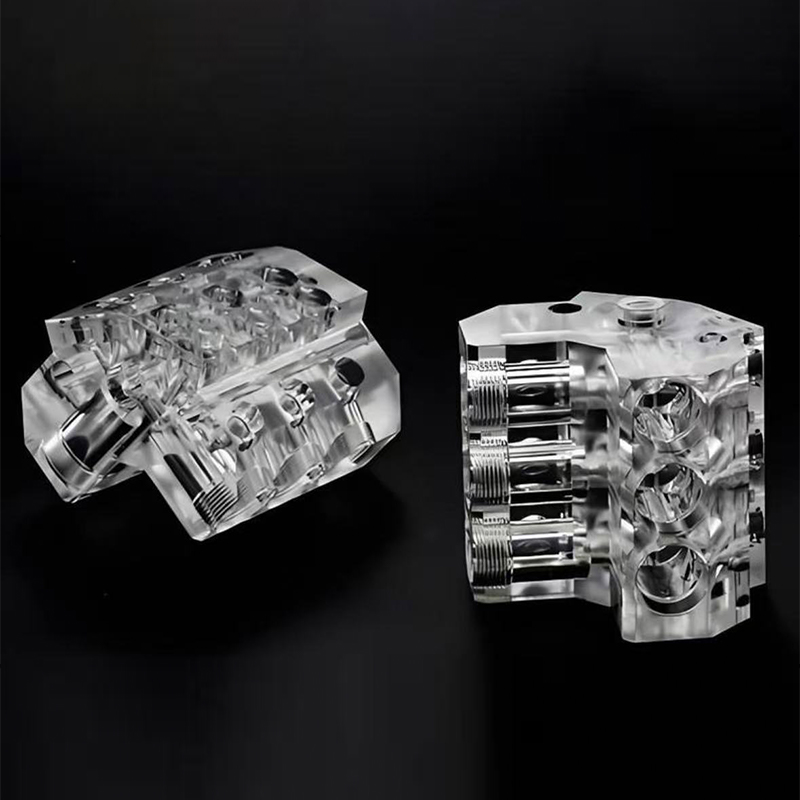
SLA 樹脂 3D プリント サービス: その仕組みと適用範囲
SLAレジン3Dプリントサービス : 細部が重要な部品に対する短い答え
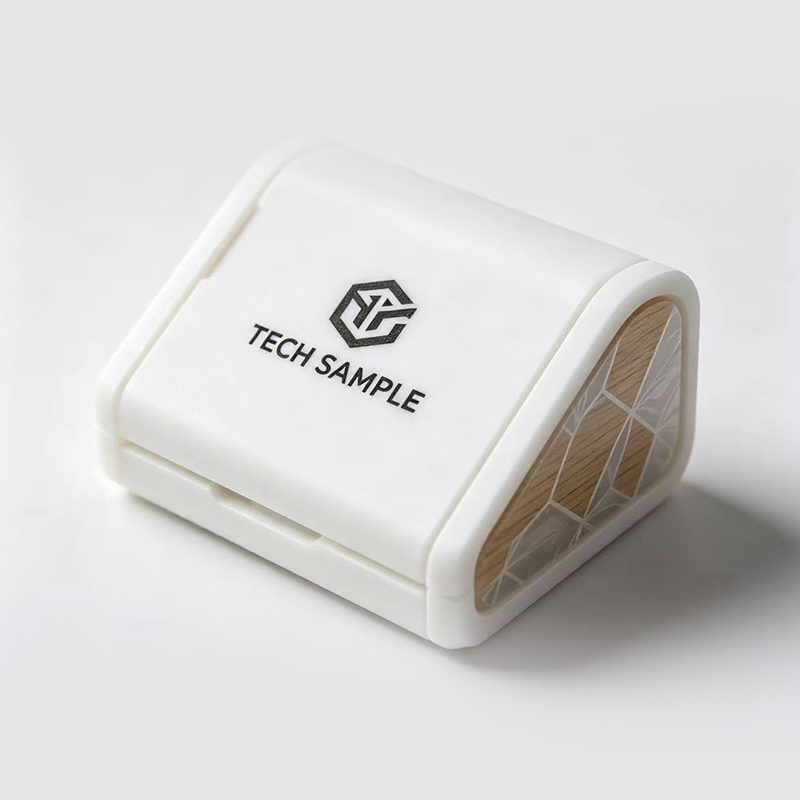
たとえば、あなたのチームが金曜日までに 6 台のハンドヘルド ハウジングを必要としているとします。それぞれのハウジングには、スナップ フィット、透明なレンズ窓、そして発射デッキ用に写真を撮るのに十分な滑らかな表面が付いています。フィラメントプロセスで印刷すると、目に見える層の線が残ります。機械加工には時間がかかり、薄い内部フィーチャに簡単に到達することはできません。 ここでは通常、SLA 樹脂 3D プリント サービスが最適です。 なぜなら、ステレオリソグラフィーはレーザーで液体樹脂を層ごとに硬化させ、小型および中型部品に滑らかな表面、鮮明な小さな形状、および良好な精度を実現するからです。
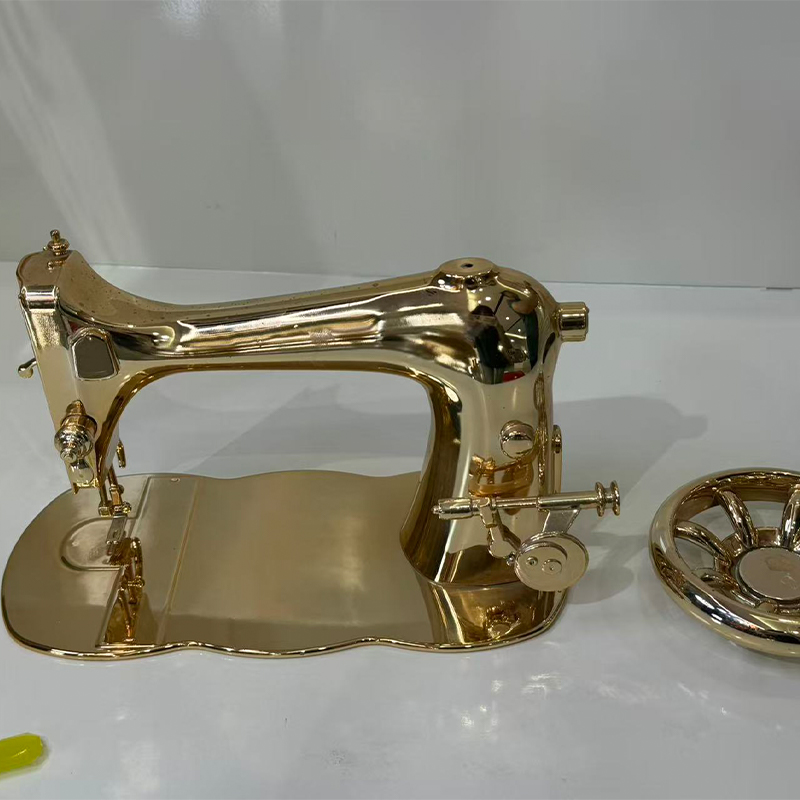
以上が 2 文での推奨事項の全体です。 SLAは、外観モデル、フィットチェック、クリアパーツ、小型機械部品、鋳造用のマスターパターンに適しています。重い荷物を運ぶ部品、強い日光に長時間さらされる部品、または高温になる部品にはあまり適していません。その境界線がどこにあるのかを知ることが、スムーズな初回注文とイライラする初回注文の分かれ目となるため、このガイドの大部分は、どの樹脂を選択するか、プロセスに合わせて設計する方法、どのような仕上げを行う価値があるか、SLA 3D プリント メーカーへの説明方法など、境界線に関するものです。
詳細の前に簡単な回答を
- 以下に適しています: 精密原型、ディスプレイモデル、クリアパーツ、小型機能パーツ、キャスティングマスターなど。
- 典型的な強み: 滑らかな表面、細かいディテール、小さな部品の精密な精度、そして幅広い樹脂特性。
- 一般的な制限: 標準的な樹脂は脆い場合があり、部品は洗浄と硬化が必要で、長時間日光にさらされると変色する可能性があります。
- 一般的な次のステップ: 色、質感、または少量のバッチが必要な場合は、仕上げ、塗装、または真空鋳造を行います。
このガイドは、ベンチで動作し、会議で適切に見える部品を必要とするエンジニア、製品マネージャー、調達チームを対象に書かれています。教科書的な理論を避け、材料の選択、設計ルール、後処理、他のプロセスとの比較、サプライヤーへの質問など、注文に影響を与えるものにこだわります。経験豊富な SLA 樹脂 3D プリンティング サプライヤーがどのように考えているかを知りたい場合は、以下のセクションを実際のプロジェクトの順序に従って進めてください。
大きな機械的負荷よりも表面の品質や細かい部分の詳細が重要な場合は、SLA を選択してください。
SLA樹脂3Dプリントの仕組み:原理と機械の構造
SLAはステレオリソグラフィーの略です。通常バットと呼ばれるタンクには、液体のフォトポリマー樹脂が入っています。 UV レーザーが樹脂表面上の部品の断面をトレースし、レーザーが接触した場所であればどこでも樹脂が硬化します。次に、ビルド プラットフォームが 1 層の厚さだけ移動し、その上で次の層がトレースされます。これを何千回も繰り返すと、薄い支持構造によってプラットフォームに取り付けられた固体部品が生成されます。
SLA マシンの主な要素
光学要素と運動要素
| 材料とサポート要素
|
ファイルから完成パーツまで
- ファイルのチェックとビルドの準備: エンジニアは 3D モデルを検査し、方向を選択し、サポートを追加し、層の厚さを選択します。
- 印刷: プラットフォームがビルドを実行している間に、レーザーが各層を硬化します。
- 洗濯: 印刷された部分は溶剤浴で洗浄され、未硬化の樹脂が除去されます。
- サポートの削除: サポートが切り取られ、接点が軽く洗浄されます。
- 後硬化: 樹脂が最終的な特性に達するまで、パーツは紫外線、場合によっては熱にさらされます。
- 仕上げと検査: 必要に応じてサンディング、研磨、塗装、コーティングが施され、部品が図面と照合されてチェックされます。
多くのバイヤーは、印刷自体がスケジュールの一部にすぎないことに驚きます。洗浄、硬化、仕上げにはかなりの時間がかかり、これらを省略するとパーツがべたついたり、弱くなったり、汚れが残ったりします。以下のグラフは、小規模注文のタイムラインを示したもので、日数がどのようになるかを確認できます。
タイムラインは計画の補助であり、見積もりではありません。実際のスケジュールは、部品のサイズ、数量、樹脂、仕上げレベルによって異なります。
タイムラインは、印刷がスケジュール全体の一部のみを占め、その前に準備があり、その後に洗浄、硬化、仕上げの一連の作業があることを示しています。洗浄と後硬化は印刷に比べて短時間で済みますが、硬化が不十分な部分は後でべたつきを感じたり、変形したりする可能性があるため、必須です。印刷後のサンディングと仕上げには最も長い時間がかかるため、無地の印刷パーツの方が塗装されたパーツよりも早く到着します。 Jiaheng の SLA 樹脂 3D プリント サービスの顧客にとって、このパターンは、プロジェクトに未加工のプリント部品、軽く仕上げた部品、または完全に塗装した部品のどれが必要かを判断する際に役立ちます。仕上げが同じプラットフォームで処理される場合、スケジュールではベンダー間の移動や再説明に時間を無駄にすることがありません。
印刷は 1 段階にすぎません。洗浄、硬化、仕上げによって、パーツの感触、外観、耐久性が決まります。
一般的な SLA 樹脂の種類とその特徴
何かを SLA 部品と呼んでも、それがどのように動作するかについてはほとんど意味がありません。ほとんどの部分は樹脂が行うからです。樹脂はさまざまなプラスチックを模倣するように配合されており、各ファミリーにはトレードオフが伴います。以下のカードは、SLA 樹脂 3D プリント サプライヤーが通常提供するタイプをまとめたものです。正確な可用性は状況によって異なるため、特定のプロパティを中心に設計する前に現在のオプションを確認してください。
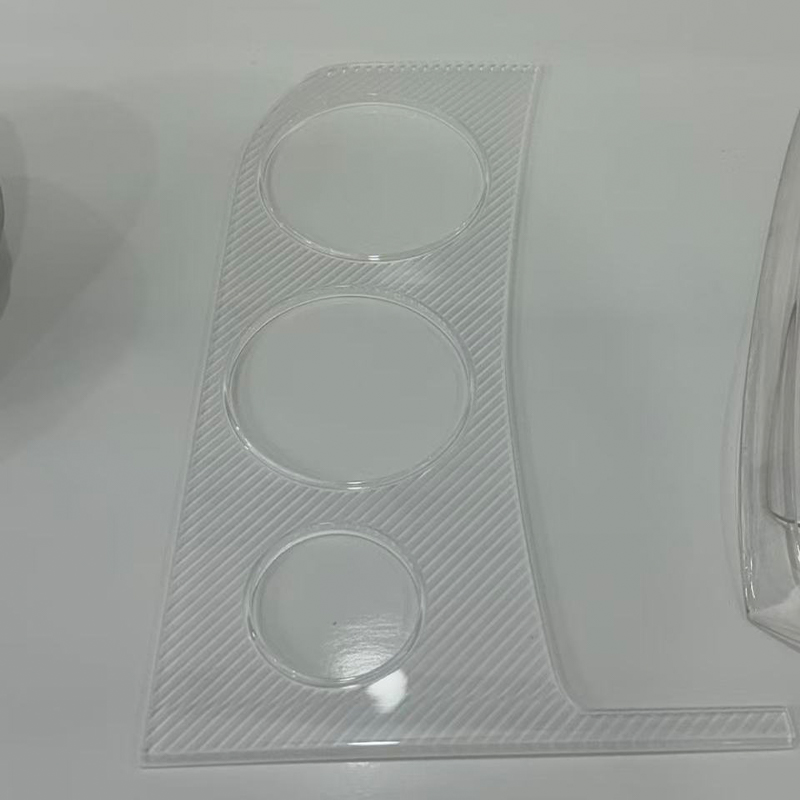
標準樹脂 細かいディテールと滑らかな表面。衝撃を受けると脆くなる可能性がありますが、ビジュアルモデル、展示品、コンセプトチェックに適しています。 丈夫な樹脂または ABS のような樹脂 衝撃挙動が向上し、よりしっかりとした耐久性のある感触が得られます。スナップフィット、ハウジング、機能プロトタイプに適しています。 透明または透明な樹脂 半透明の外観で印刷され、透明度を高めるために研磨またはコーティングすることができます。レンズ、ライトガイド、流体経路モデルに使用されます。 高温樹脂 高温下でも剛性を維持します。熱源に近い部品や工具や治具に選ばれます。 柔軟またはゴム状の樹脂 伸縮性がありソフトな感触です。シール、グリップ、ガスケット、ウェアラブルプロトタイプに使用されます。 キャスタブル樹脂 インベストメント鋳造パターンではきれいに燃え尽きます。ジュエリースタイルのマスターや小さな金属パーツのパターンに使用されます。
| 樹脂系 | 行動 | 代表的な用途 | 注目すべきもの |
|---|---|---|---|
| 標準 | 剛性、滑らか、詳細 | ビジュアルモデル、ディスプレイパーツ | 脆くなる可能性があり、薄い部分は折れる可能性があります |
| タフまたは ABS のような | しっかりしていて衝撃に強い | ハウジング、スナップフィット、クリップ | 細部のシャープネスがわずかに低下する |
| クリア | 半透明、研磨可能 | レンズ、ライトパイプ、窓 | 強い光にさらされると時間の経過とともに黄ばむ可能性があります |
| 高温 | 温かいと硬い | 熱にさらされる部品、固定具 | 多くの場合、強靭な樹脂よりも脆い |
| 柔軟な | 弾力性があり、ソフトな感触 | シール、グリップ、ソフトキー | 成型ゴムよりも引裂抵抗が低い |
| キャスタブル | 低灰分燃え尽き症候群 | キャスティングマスター、小さなパターン | キャスト前に優しく扱ってください |
実際的な選択方法は、どの部分が存続する必要があるかを尋ねることです。見るだけなら標準樹脂で十分です。組み立てて取り扱う場合は、通常、より丈夫な樹脂の方が安全です。ランプやモーターの近くで硬さを保つ必要がある場合は、高温タイプを検討してください。また、部品が後で複製するためのマスターである場合は、サプライヤーが展示用ではなく鋳造用に表面を準備するため、そのことを明記してください。
色もまた選択肢の一つです。多くの樹脂は白、グレー、黒、または半透明で印刷され、後でペイントまたは染色することができます。正確な色や光沢レベルを必要とするバイヤーは、通常、中性の樹脂で印刷して仕上げます。これにより、樹脂の色だけに依存するよりも制御しやすくなります。
樹脂は、外観、組み立て、熱、透明度、柔軟性など、部品が耐えなければならないものに合わせてください。
SLA樹脂3Dプリントの用途と選定のポイント
SLA は、細部や滑らかな表面が重要な場合には必ず現れます。デザイン チームはフォームとフィット感をチェックするために使用し、マーケティング チームはショー サンプルに使用し、エンジニアは小さな機能部品や工具補助具を作成するために使用します。以下の列は、一般的な使用方法と、SLA が適切なプロセスであるかどうかを判断する際に尋ねるべき質問を組み合わせています。
代表的な応用分野
| チェックすべき選定ポイント
|
迅速な意思決定パス
- 少数の詳細な部品をすぐに必要とする場合、SLA が有力な第一候補となります。
- 本物のエンジニアリング プラスチックでより丈夫な部品が必要な場合は、代わりにナイロンの印刷または機械加工を検討してください。
- 製品の外観を備えた同一のパーツが 10 ~ 30 個必要な場合は、SLA でマスターを印刷し、真空鋳造を使用します。
- 金属部品が必要な場合は、金属印刷または CNC 加工に移ります。
以下のグラフは、購入者が最も頻繁に言及する 4 つのニーズに対する SLA を評価しています。スコアは一般的な傾向を編集部が示したものであり、テスト結果ではありません。
リングが高いということは、SLA が一般にそのニーズに満足していることを意味します。下のリングは、別のプロセスが注目に値する可能性があるケースを示しています。
このリングは、表面の平滑性と微細な形状の詳細において SLA が最も優れていることを示しており、そのため外観モデルや小さな精密部品によく選ばれています。微細なレーザースポットと薄層のおかげで、小さな部品の寸法精度もほぼ同じになります。より強靱な樹脂であっても、持続的な応力下ではエンジニアリング熱可塑性樹脂とは異なる挙動を示すため、重荷重強度が最も低いリングとなります。このパターンは、多くのプロジェクトが SLA を他のルートと組み合わせ、見た目やフィット感のために SLA を使用し、耐荷重テストのためにナイロン プリントや機械加工に切り替える理由を説明しています。 Jiaheng は樹脂、ナイロン、金属の印刷と機械加工を組み合わせて提供しているため、チームはそれぞれを個別に調達するのではなく、1 つのプラットフォーム上でルートを比較できます。
SLA は滑らかな表面と微細なディテールに優れているため、部品に重い荷重を加える必要がある場合は、他のプロセスを並行して使用してください。
詳細な比較: SLA と FDM、SLS および CNC 機械加工
購入者が SLA を何も比較することはほとんどありません。通常、本当の問題は、目の前の仕事に対して SLA が別のルートに勝てるかどうかです。以下の表では、違いがわかりやすいように、SLA と 3 つの一般的な代替案を示しています。
| 因子 | SLA樹脂印刷 | FDM印刷 | SLSナイロンプリント | CNC加工 |
|---|---|---|---|---|
| 表面 finish | 滑らかで細かいディテール | 可視レイヤーライン | ややざらつきのあるマットな質感 | 機械加工、工具跡 |
| 細かい機能s | とても良い | ノズルによる制限 | 良い | ツールのサイズによる制限 |
| 強さ | 樹脂に依存し、脆くなることが多い | 中等度 | 良い, tough nylon | 高くてしっかりした素材 |
| サポートのニーズ | 接触マーク付きサポート | オーバーハングのサポート | パウダーがパーツをサポート | 固定具が部品を保持します |
| 代表的な部品 | 細かい中小部品 | 大まかなコンセプトモデル | 機能的で耐久性のある部品 | 精密金属・プラスチック部品 |
| 仕上げ | サンディングと塗装はうまくいきます | さらにサンディングが必要 | 染色、ブラスト加工 | ブラスト処理、アルマイト処理、塗装 |
SLA は、外観と細かいディテールが重視される場合に優先されるため、ショー モデルや小さな精密部品では SLA が最初に選択されることがよくあります。 FDM は初期の粗い形状には便利ですが、層の線が表示されます。 SLS ナイロンはサポートマークのない耐久性のある機能的な部品を提供し、スナップフィットや取り扱いに適したブラケットに適しています。 CNC 加工は固体素材を使用し、印刷では一般に匹敵できない強度と許容差を実現しますが、複雑な内部形状への工具のアクセスによって制限されます。
ルートがどのように連携するか
- デザインのフィット感と外観をチェックするには、SLA から始めます。
- 部品に実際の機械的テストが必要な場合は、SLS ナイロンまたは機械加工に移行します。
- 製品の外観を備えたパーツが 10 ~ 30 個必要な場合は、シリコン モールディングを備えた SLA マスターを使用します。
- 最終製品の外観に合わせて塗装またはコーティングで仕上げます。
Jiaheng 氏はこれをワンストップ アプローチだと説明します。同社は、社内設計チームを擁する OEM および ODM メーカーとして活動し、高度な機械加工やシリコーン金型の複製と並行して、樹脂、ナイロン、金属の 3D プリンティングを提供しています。したがって、プロジェクトは、各ステップで再見積もりや再説明を受けることなく、SLA 外観モデルとして開始し、機械加工された機能プロトタイプとして継続し、鋳造部品の小さなバッチとして終了することができます。
SLA は表面と詳細で優れており、SLS と機械加工は強度で優れており、段階的な計画では複数のものが使用されることがよくあります。
SLA 印刷部品の設計ガイドラインと公差
SLA では多くのことが許容されますが、いくつかの設計習慣によって目に見える違いが生じます。以下のガイドラインは、ほとんどの製造可能性レビューで取り上げられており、それらに従うことで、ビルドの失敗や再作業が必要な部品の可能性が減ります。
肉厚と細かい機能
壁が薄すぎると、反ったり、クリーニング中に破損したり、印刷に失敗したりする可能性があります。多くのサプライヤーは、サポートされる壁の実際的な最小値を約 0.8 ~ 1.0 mm とし、大きな部品の場合は壁を厚くします。細かい文字や小さな穴も可能ですが、非常に小さな部分は拡大するか、最初にサプライヤーに確認する必要がある場合があります。壁の厚さを均一にすることで、応力や歪みを軽減することもできます。
中空部品と水抜き穴
中空モデルは内部に液体樹脂を閉じ込めるため、圧力がかかったり、硬化が不均一になったり、後から漏れたりする可能性があります。中空のデザインが必要な場合は、未硬化の樹脂が逃げることができるように数ミリメートルの排水穴を追加し、化粧面から離れて配置されるように穴をサプライヤーに伝えてください。多くの購入者はシンプルさのためにソリッド パーツを好みますが、厚いソリッドは印刷が遅くなり、収縮が大きくなる可能性があります。
方向とサポートマーク
支持構造はオーバーハングを所定の位置に保持し、除去された場所に小さな跡を残します。エンジニアは、目立たない面にあるマークを隠し、重要な表面を保護するために方向を選択します。特定の面を完全に滑らかにする必要がある場合は、要旨にその旨を記載してください。サプライヤーは、面がサポートに接触しないように部品の向きを変えることができます。
公差とはめあい
SLA の一般的なガイダンスでは、小さな部品の公差がおよそプラスまたはマイナス 0.1 ~ 0.2 mm の範囲であることが多く、大きな部品はそれに比例して変化します。また、部品は硬化中にわずかに収縮し続けるため、ピンや穴などの嵌合フィーチャーにはクリアランスを含める必要があります。適合性が重要な場合、多くのサプライヤーはテストピースを印刷するか、後で特徴を機械加工します。以下の範囲表は、さまざまな目的に通常適合する層の厚さの範囲を示しています。
層が薄いと、表面が滑らかになり、細部がより細かくなります。一方、層が厚いと、構築が速くなり、より大きなパーツやドラフトパーツに適します。範囲は一般的な目安であり、機械や樹脂によって異なる場合があります。
範囲グラフは、詳細なモデルや小さなパーツでは通常、最も薄いレイヤーが使用され、より滑らかな曲面とよりシャープなエッジが得られることがわかります。標準的なプロトタイプは、詳細と構築時間のバランスがとれた中間帯域に分類されます。大きな筐体やカバーでは、大きなビルドでは細かい層の追加時間コストがかさむため、より厚い層が使用されることがよくあります。クイックドラフトは厚い端に位置し、表面の滑らかさよりも速度が重要になります。 SLA 樹脂 3D プリント メーカーに見積もりを依頼するとき、パーツの目的を伝えることで、それに応じて層の厚さを選択できるようになり、誰も見ない細部にビルド時間を費やすことがなくなります。
| 特徴 | 実践的な指導 | 理由 |
|---|---|---|
| 肉厚 | 0.8~1.0mm程度以上を確保してください | 割れや反りを軽減します |
| 中空部 | 数ミリの水抜き穴を追加 | 未硬化樹脂を逃がします |
| 批判的な顔 | どの面が滑らかでなければならないかをサプライヤーに伝えてください | それらを保護するための向きを許可します |
| 嵌合機能 | はめあい用のクリアランスを含む | 硬化収縮を許容します |
| テキストとロゴ | 太字、隆起、または彫刻された形状を使用する | 細かい部分も読みやすく保ちます |
壁、排水穴、化粧面の明確なメモにより、SLA 設計上の問題のほとんどが防止されます。
SLA部品の後処理と表面仕上げ
未加工の SLA パーツは、ほとんどの印刷パーツよりもすでに滑らかですが、まだ完成していません。後処理により、印刷物から組み立てたり、写真を撮ったり、発表したりできるものに変わります。ほとんどのサプライヤーは標準で洗浄と硬化を行っており、オプションで追加の仕上げを提供しています。
洗浄と硬化
印刷後、部品は溶媒浴(通常はイソプロピルアルコール)で洗浄され、未硬化の樹脂が除去されます。次に、UV 光の下で、場合によっては穏やかな熱を加えて硬化します。洗浄が不十分だと表面が粘着性になり、硬化が不十分だと部品が弱くなる可能性があります。溶剤で洗浄しすぎると特定の樹脂が軟化する可能性があるため、サプライヤーは時間を慎重に管理します。
サポートの取り外しと研磨
サポートを切り落とし、接触点を研磨またはヤスリで滑らかにします。ディスプレイ部品の場合は、表面が均一になるまで、より細かい粒子でサンディングを続けます。これは、浅いカーブ上の薄いレイヤーラインを除去するステップでもあります。より洗練された仕上げが求められるほど、手作業が多くなります。
塗装、コーティング、研磨
- 下塗りと塗装: 制御された色と光沢レベルを与え、残りの跡を隠します。
- クリア塗装: 透明部分の透明度を向上させ、保護層を追加します。
- 研磨: デザインが許す限り、透明パーツをガラスのような外観にします。
- テクスチャリングとマーキング: 必要に応じて、グリップパターン、ロゴ、またはカラーブレークを追加します。
Jiaheng は塗装やその他の表面処理も提供しているため、SLA 部品は同じプロジェクト内でプリンターから仕上げベンチに直接移動できます。仕上げ担当者は樹脂と準備履歴を知っているため、これはカラーマッチングや複数の色を持つパーツの場合に重要です。シリコーン成形にマスターを使用する場合は、早めに供給者に伝えてください。あらゆる欠陥が金型に反映されるため、鋳造マスターには非常に滑らかな表面が必要です。
洗浄、硬化、慎重なサンディングにより、印刷された SLA パーツが完成品に変わります。
品質チェックと一般的な SLA 印刷の問題
優れたサプライヤーは、製造前、製造中、製造後に品質をチェックします。ファイルを確認して薄壁やトラップされたボリュームを確認し、ビルドを監視して、完成した部品の寸法、表面マーク、硬化状態を検査します。以下の表は、最も頻繁に発生する問題と、それらの通常の防止方法を示しています。
| 問題 | 代表的な原因 | 予防 |
|---|---|---|
| 反りや歪み | 壁の厚さが不均一または広い平らな領域 | 均一な壁、適切な方向、サポートの配置 |
| サポートマーク | サポートを外した接点 | 除去後に跡や砂が隠れるように配置します。 |
| ベタベタした表面 | 洗浄や硬化が不十分である | 適切な洗浄時間と硬化時間 |
| 脆性破壊 | 標準樹脂 under impact or thin sections | より強靭な樹脂を選択し、壁を厚くする |
| 時間が経つと黄ばむ | 紫外線と光への曝露、特に透明な部品への曝露 | コーティングを使用し、日光を制限する |
| 次元 drift | 硬化時の収縮 | クリアランスを確保し、重要な寸法を確認してください |
| 閉じ込められた樹脂 | 中空部 without drain holes | 水抜き穴を追加し、徹底的に掃除します |
検査では通常、重要な特徴、視覚的状態、硬化の完了度、要求された仕上げレベルの寸法がカバーされます。バッチの場合、最初の部分がチェックされてから、残りの部分がリリースされます。厳密な外観基準がある場合は、参考写真またはサンプルを共有し、目に見えるサポート マークまたはレイヤー ラインがどのレベルまで許容されるかについて合意します。書面による期待は、口頭での期待よりも確実に意見の相違を防ぐことができます。
梱包も重要です。印刷して硬化したばかりのパーツは接触によって傷が付く可能性があり、薄いフィーチャは輸送中に折れる可能性があります。通常、部品は個別に包装され、箱に入れてサポートされているため、細かい部分はそのままでお届けします。
製作を開始する前に、重要な寸法と許容可能な表面マークについて書面で合意します。
SLA 樹脂部品のメンテナンスと手入れ
プリント樹脂部品はメンテナンスフリーではありません。光、熱、湿気、化学物質はすべて時間の経過とともに影響を受けますが、少し注意することでプロトタイプをレビュー、テスト、保管に適した状態に保つことができます。以下のガイダンスでは、樹脂を直接扱う人向けのいくつかの取り扱いポイントも取り上げています。
| 露出 | 効果 | ケアのアドバイス |
|---|---|---|
| 直射日光 | 時間の経過とともに黄ばみや脆化が起こる可能性があります | 紫外線を避けて保管し、ディスプレイ部分にはコーティングを使用してください |
| 熱 | 一部の樹脂は耐熱限界近くで軟化します | 高温の表面や駐車車両から遠ざけてください |
| 溶剤とクリーナー | 一部の樹脂が軟化したり曇ったりする可能性がある | 中性洗剤と水を使用し、最初に強力な洗剤をテストしてください |
| 湿気と湿度 | 一部の樹脂では若干の寸法変化が発生する | 乾燥した状態で保管し、長期保管の場合は密封してください |
| 影響とストレス | 薄い部分はひび割れする可能性があります | 慎重に取り扱い、薄い部分に急激な荷重がかからないように注意してください |
保管と取り扱いの習慣
- 部品は涼しく乾燥した場所に保管し、明るい光に長時間さらされることを避けてください。
- クリアパーツは傷が付かないように別々に巻きます。
- 表面がくっついたりこすれたりしないように、塗装した部品を離しておいてください。
- 樹脂が点応力を受けると亀裂が生じる可能性があるため、薄いフィーチャーをしっかりとクランプすることは避けてください。
- 部品にリビジョンと樹脂のタイプをラベル付けして、再注文がオリジナルと一致するようにします。
樹脂と装置の取り扱い
未硬化の液体樹脂は皮膚を刺激する可能性があるため、サプライヤーとユーザーは手袋を着用し、直接接触を避けます。洗浄溶剤は換気の良い場所で使用し、熱源から遠ざけてください。機械側では、よく運営された施設がバットを清潔に保ち、樹脂を濾過して硬化した破片を除去し、レーザーと光学系を定期的にチェックし、樹脂を光の当たらない場所に保管します。これらのルーチンは、注文ごとにビルド品質を安定させるのに役立ちます。そのため、リピート顧客が同じサプライヤーから一貫した結果を得ることが多いのです。
樹脂部品を強い光、熱、強力な溶剤から遠ざけ、薄い部分は注意して扱ってください。
SLA 樹脂 3D プリントのメーカーおよびサプライヤーとの連携
印刷は指定が簡単な部分です。プロジェクトをスムーズに進めるためには、サプライヤーがファイルのレビュー、樹脂のアドバイス、仕上げ、コミュニケーションなど、プロジェクトに関するあらゆることをどのように処理するかが重要です。これらの質問は、SLA 3D プリント サプライヤーがその準備ができているかどうかを判断するのに役立ちます。
- どの樹脂ファミリーを提供していますか?それぞれの動作について説明していただけますか?
- 印刷する前に、ファイルの壁の厚さ、排水穴、方向を確認しますか?
- 部品サイズの一般的な公差はどのくらいですか?また、それを確認するにはどうすればよいですか?
- サンディング、塗装、研磨など、社内で利用できる仕上げステップはどれですか?
- SLA マスターとシリコンモールド複製を組み合わせて、小規模バッチをサポートできますか?
- 薄型部品を輸送する場合、どのように梱包しますか?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、中国を拠点とする OEM および ODM メーカーとしてこれらの質問に取り組みます。同社のデザイン チームは、クライアントのアイデアを実用的で魅力的な製品デザインに変えます。その能力は、樹脂、ナイロン、金属の 3D プリント、高度な機械加工、シリコン型の複製、塗装などの表面処理に及びます。クライアントは設計から製品までを単一のプラットフォーム上で完了できるため、調整時間を節約し、責任を 1 か所に集中させることができます。
有益な問い合わせの準備方法
- 一般的なニュートラル形式の 3D モデルと、重要な寸法を示す図面。
- 部品の使用目的とそれが直面する環境。
- 念頭に置いている樹脂ファミリー、または必要な特性の説明。
- 仕上げレベル: 生の印刷、サンディング、下塗り、または完全塗装、任意の色の参照。
- 数量、対象配送期間、および梱包のニーズ。
その情報をもとに、サプライヤーは最初の返信で樹脂、方向性、層の厚さ、仕上げ計画を提案できます。また、再注文や改訂が必要な場合に参照できる明確な記録も得られます。長期的なプログラムの場合、同じ SLA 樹脂 3D プリント メーカーと協力することで、ファイル、設定、仕上げメモの共有履歴が構築され、後のバッチの一貫性が高まります。
部品の使用方法をサプライヤーに伝えることで、サプライヤーは樹脂、方向、仕上げをより賢く選択できるようになります。
Jiaheng SLA 樹脂 3D プリント サービスを詳しく見る
デザインに滑らかな表面、細かいディテール、素早い納期が必要な場合は、専用ページで利用可能な樹脂、プロセス、プロジェクトの手順を確認できます。 SLAレジン3Dプリントサービス 嘉恒から。チームは OEM および ODM プロジェクトをサポートし、1 つのプラットフォーム上で印刷と仕上げ、機械加工、シリコーン金型の複製を調整できます。
3D ファイル、使用目的、要件を完了して送信し、Jiaheng チームとの会話を開始します。
SLAレジン3Dプリントサービス よくあるご質問
SLA樹脂3Dプリントサービスとは何ですか?これは、UV レーザーで液体フォトポリマー樹脂を層ごとに硬化させて、デジタル モデルから部品を構築する製造サービスです。このサービスには通常、ファイルのレビュー、印刷、洗浄、硬化、サポートの除去、およびオプションの仕上げが含まれます。滑らかな表面、細かいディテール、小型および中型部品の精度の良さで評価されています。 |
他の 3D プリント方法と比較して、SLA の利点は何ですか?SLA は、外観モデル、クリアパーツ、小型精密部品、鋳造マスターに最適です。部品がより重い荷重に耐える必要がある場合や、より過酷な使用に耐える必要がある場合には、SLS ナイロン印刷や機械加工などの他の方法が好まれる場合があります。多くのプロジェクトでは、最初に SLA を使用し、機能テストのために別のルートに移動します。 |
SLA 印刷部品の精度はどの程度ですか?一般的なガイダンスでは、小さな部品ではおよそプラスまたはマイナス 0.1 ~ 0.2 mm が引用され、大きな部品では比例して変化します。精度は樹脂、形状、配向、硬化によって異なります。重要なフィットの場合、サプライヤーはテストピースを印刷するか、印刷後にフィーチャーを機械加工することがよくあります。 |
SLA 印刷にはどのような樹脂が使用できますか?一般的なファミリーには、標準樹脂、強靭または ABS 類似樹脂、透明樹脂、高温樹脂、柔軟な樹脂、およびキャスタブル樹脂が含まれます。それぞれのバランスが異なり、ディテール、強度、明瞭さ、熱の挙動が異なります。サプライヤーは、部品の使用方法がわかったら、樹脂を推奨できます。 |
SLA プリント部品は塗装または研磨できますか?はい。部品は通常、研磨、下塗り、塗装が行われますが、透明部品を研磨してコーティングして透明性を向上させることもできます。 SLA の表面はすでに滑らかであるため、高品質の仕上げの優れたベースとなります。表面が適切に準備されるように、製造前に色と光沢の目標をサプライヤーに伝えます。 |
SLA 樹脂部品は機能テストに十分な強度がありますか?それは樹脂とテストによって異なります。より丈夫な樹脂はスナップフィットや軽い組み立てに対応できますが、標準の樹脂は衝撃を受けると亀裂が入る可能性があります。重い負荷、長期にわたるストレス、または高熱の場合は、通常、他のプロセスまたは材料の方が適しています。サプライヤーがアドバイスできるよう、テストについて説明してください。 |
SLA マスターから小さなバッチを入手できますか?はい。一般的なルートは、SLA でマスターを印刷し、慎重に仕上げて、シリコン型を作成し、ポリウレタンのコピーを型ごとに通常約 10 ~ 30 個キャストすることです。これにより、難しいツールを使用せずに製品のような外観が得られます。 Jiaheng は、SLA 印刷とシリコンモールド複製の両方を 1 つのプラットフォームで提供します。 |
SLA 見積もりをリクエストする際には何を含めるべきですか?3D モデル、重要な寸法、数量、推奨樹脂または必要な特性、仕上げレベル、納期を示す図面を含めます。部品がどのように使用されるか、および部品が直面する環境についての短いメモは非常に役立ちます。完全な情報により最初の返信が短縮され、その後の変更が軽減されます。 |
明確な使用目的、適切な樹脂、および定義された仕上げレベルは、SLA プロジェクトを最も改善する 3 つの入力です。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
