- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

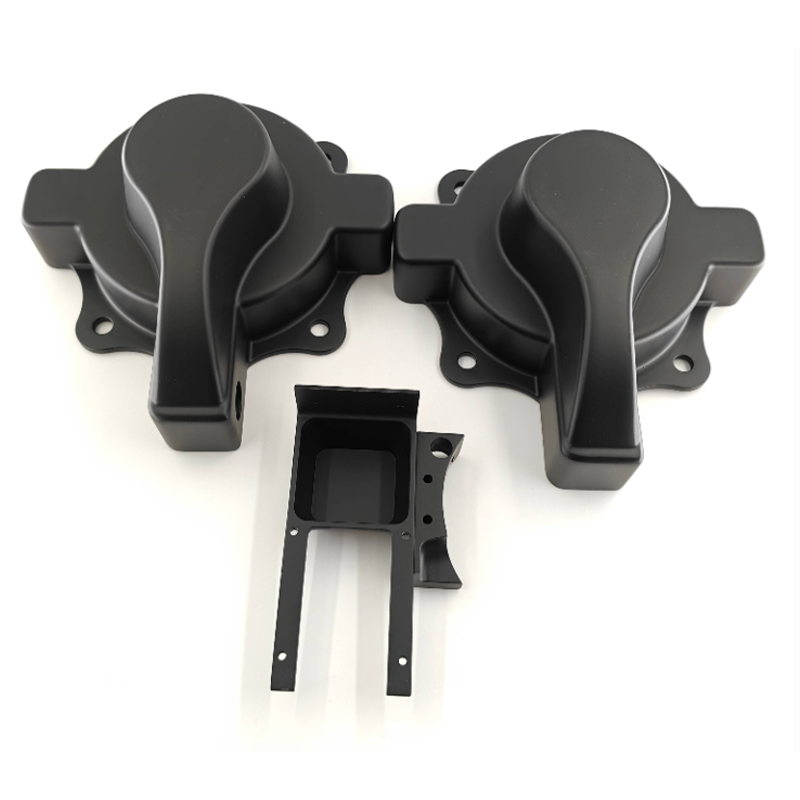
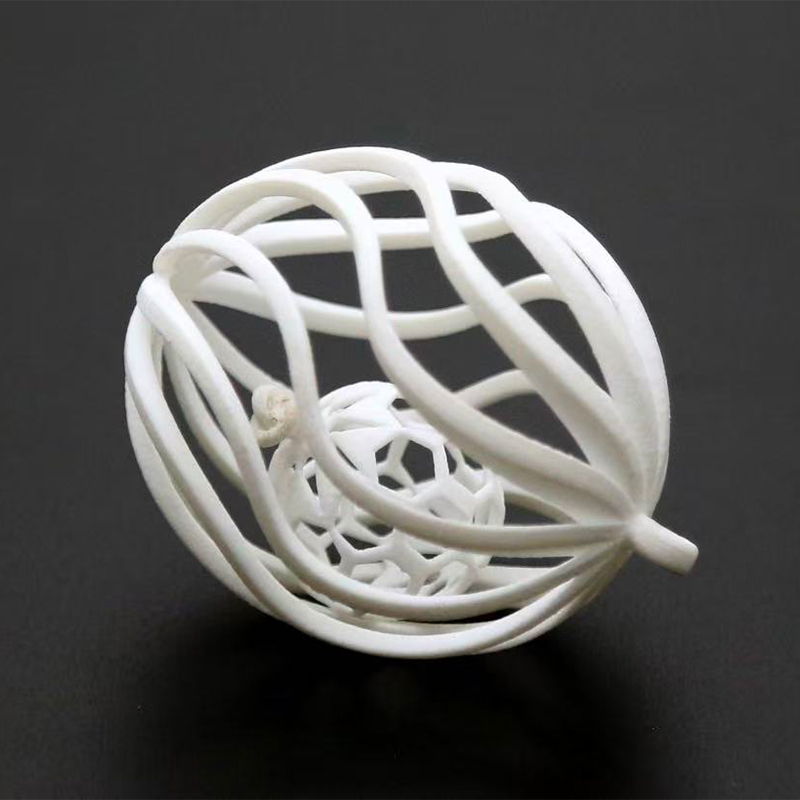
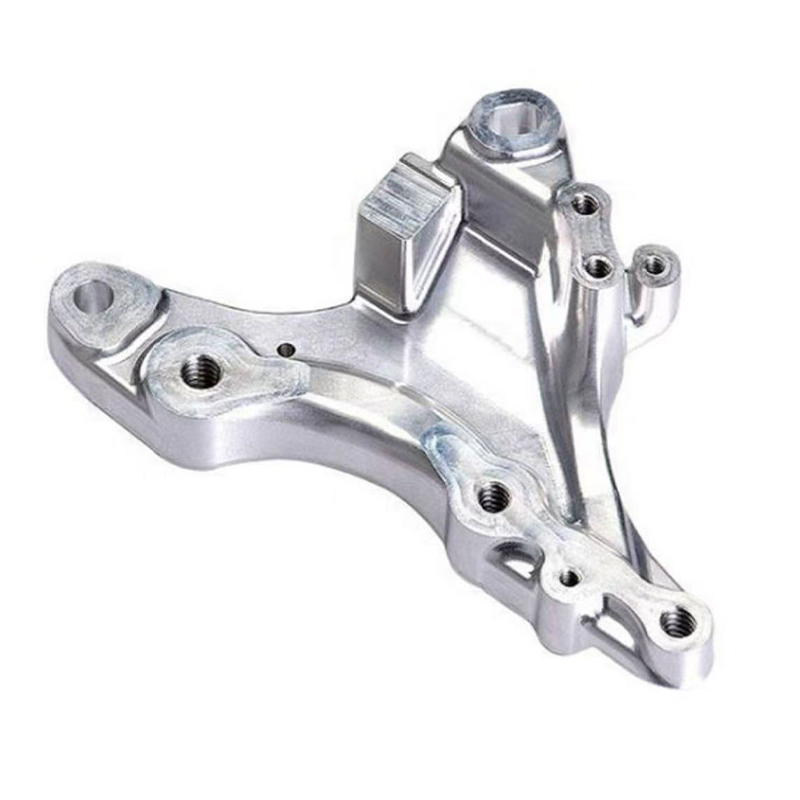
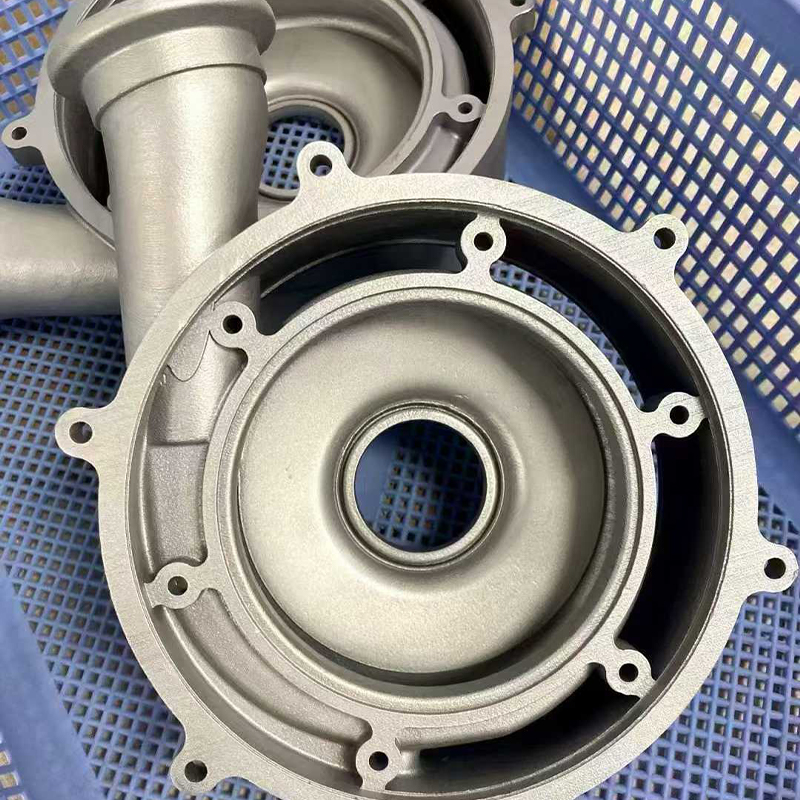
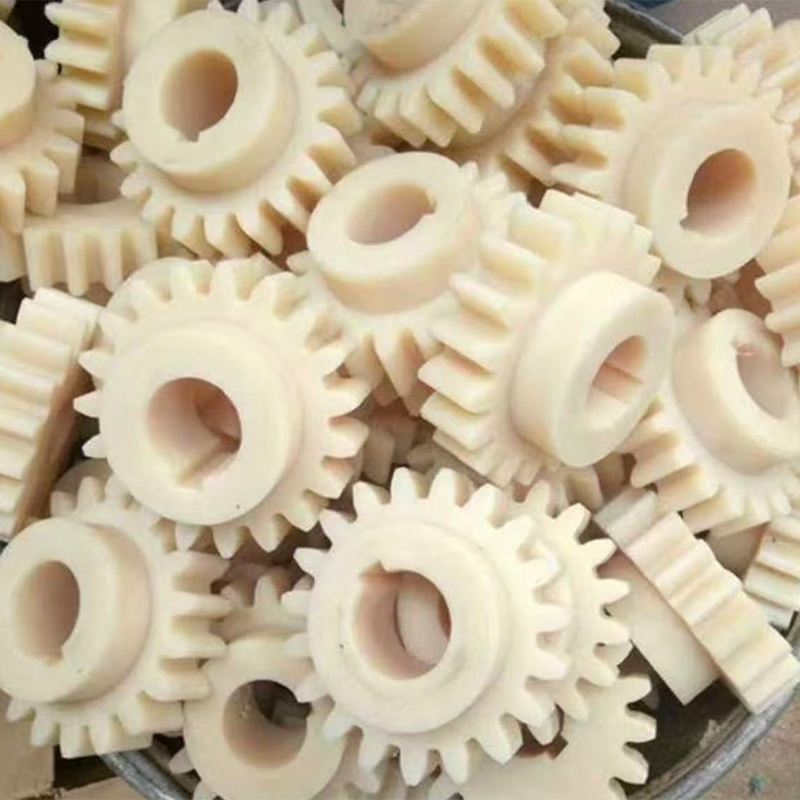
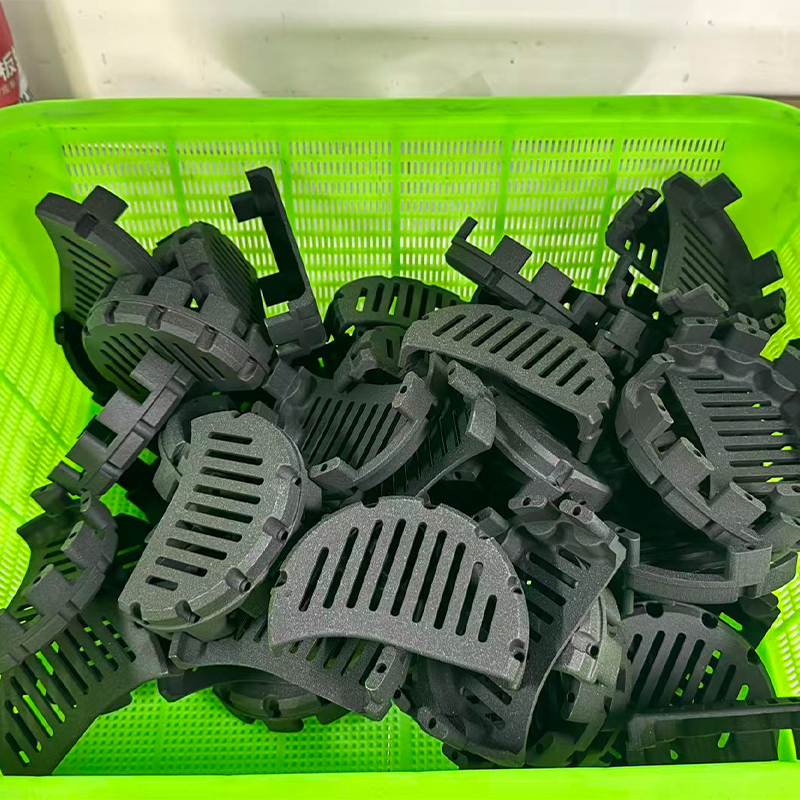
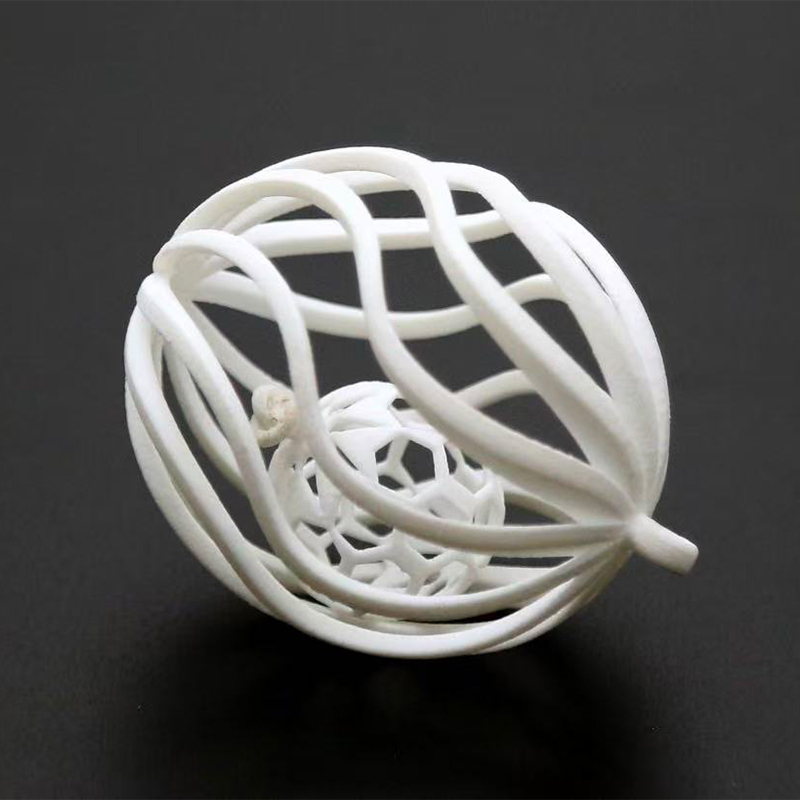
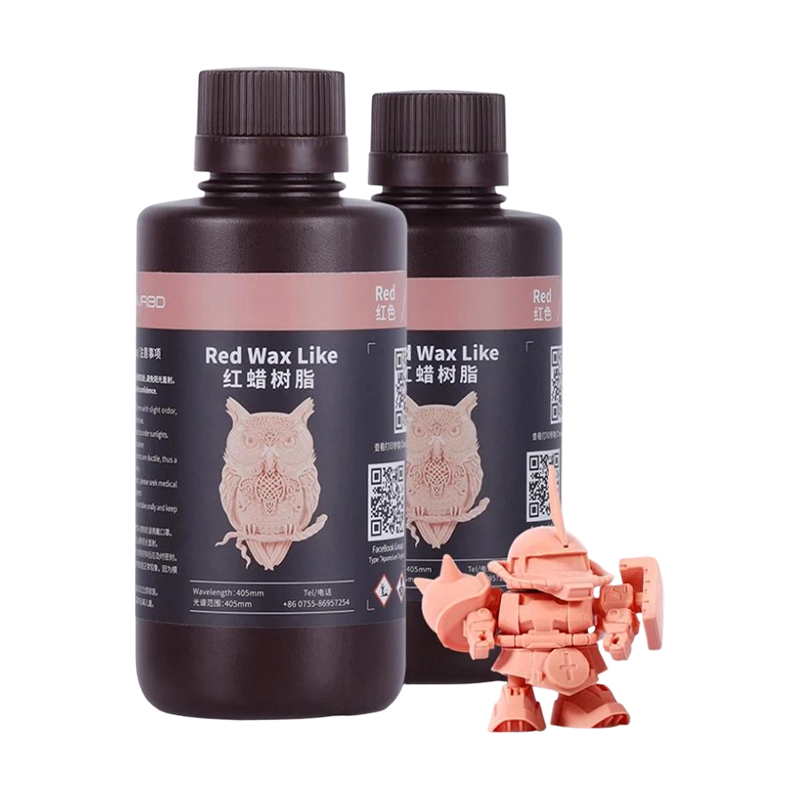
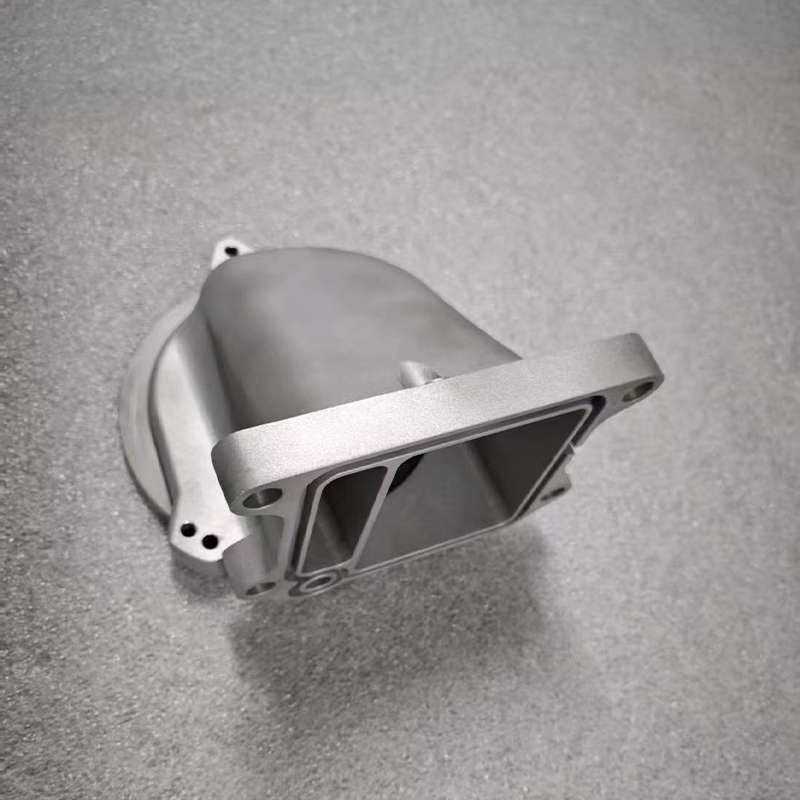
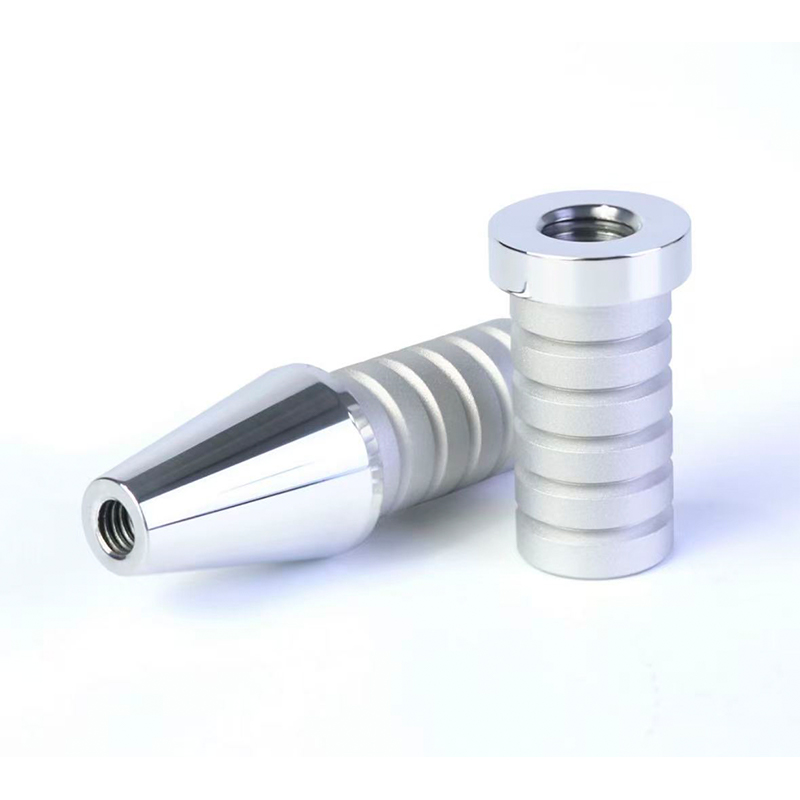
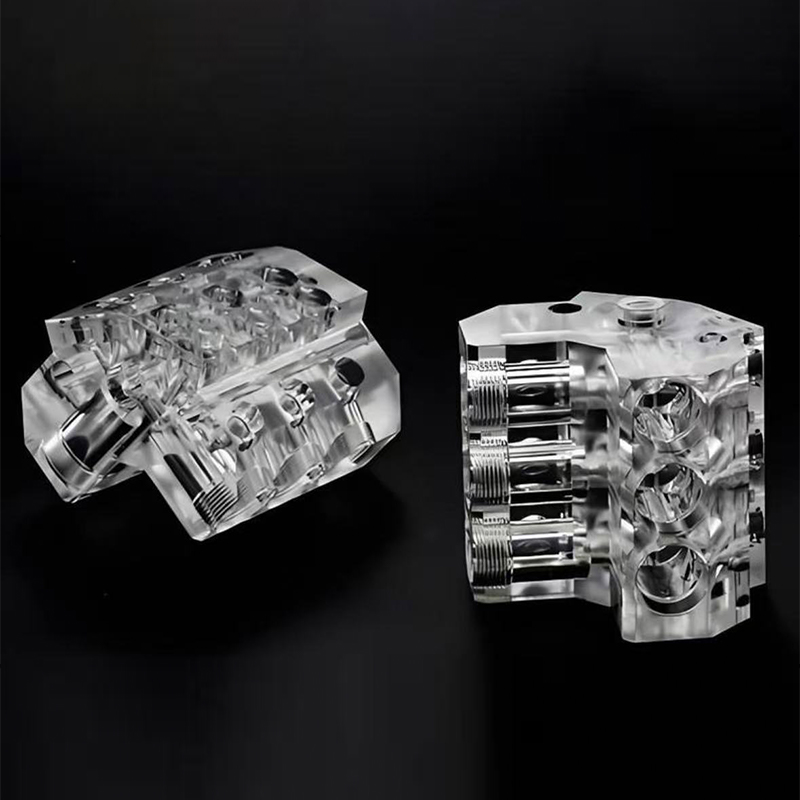
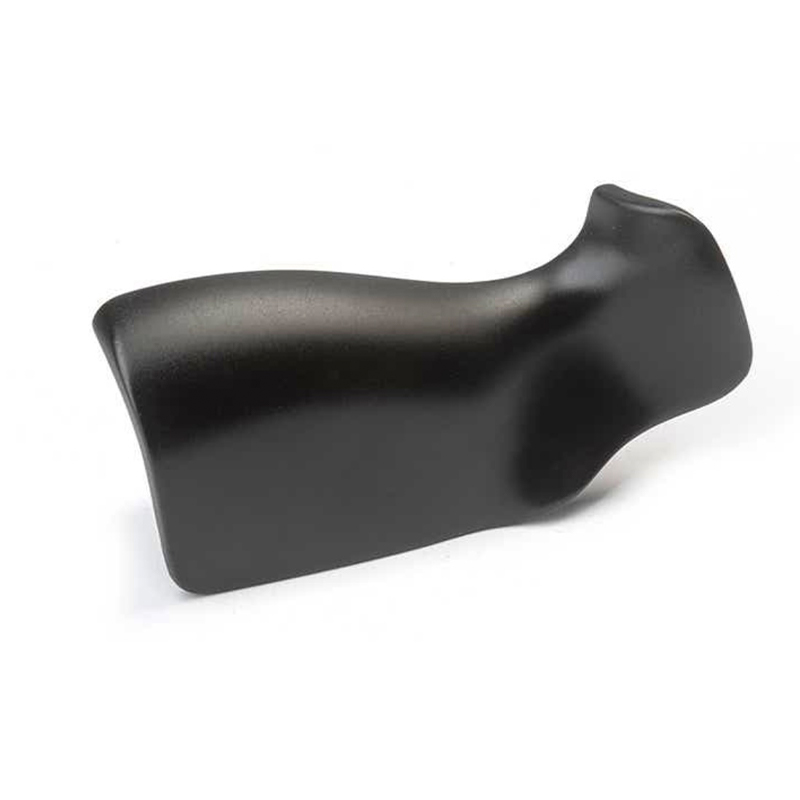
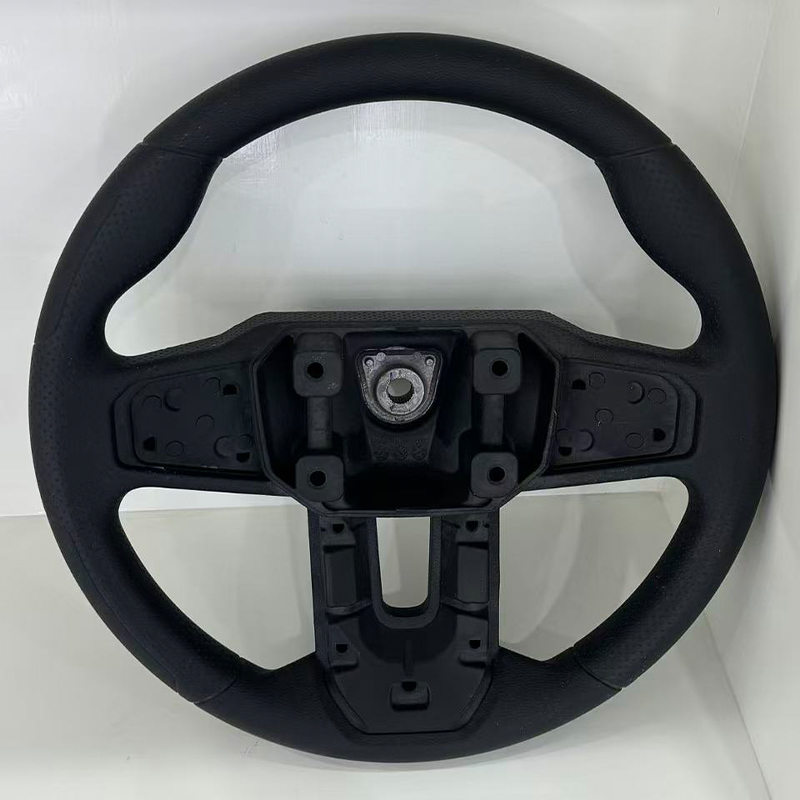
中国 FDM 3D プリンティング、CNC フライス加工、旋削、真空鋳造ガイド
直接的な答え: FDM、CNC、真空鋳造のいずれかを選択する
FDMを比較する場合 3Dプリントサービス 今後の部品の CNC フライス加工、CNC 旋削、真空鋳造のいずれを選択するかについては、決定は 3 つの要素によって決まります。それは、物理的なオブジェクトがどれだけ早く必要か、公差が実際にどの程度厳密である必要があるか、および形状が回転、角柱、または有機であるかです。 FDM プラスチック プリントは、1 日以内に形状を手に持つための最速かつ最も経済的な方法です。CNC フライス加工は、実際の公差が要求される平らな面、ポケット、穴を備えた角柱部品に適したツールです。CNC 旋削加工は、円筒形および回転対称の部品には比類のないものです。検証済みのマスターが 20 個以上の同一のコピーを作成する必要がある場合には、真空鋳造が正しい選択です。 。これら 4 つのルートはいずれも他のルートに代わるものではありません。それぞれが異なる形状と体積ウィンドウをカバーし、4 つを合わせると機械設計で生成されるほぼすべての部品をカバーします。
短い経験則: 部品が複雑で、量が少なく、公差が許容できる場合は、プラスチック 3D プリント サービス機能を利用します。平面、ポケット、スロット、または精密な穴が部品を定義する場合は、CNC フライス加工サービス工場に連絡します。部品がシャフト、ブッシュ、スピンドル、またはその他の円筒形の場合は、CNC 旋削会社に連絡します。そして、単一の承認されたサンプルが一貫した塗装可能な機能部品のバッチになる必要がある場合は、カスタム真空鋳造メーカーに連絡します。中国のカスタム精密 CNC フライス工場は、FDM と真空鋳造も同じ屋根の下で運営しており、各段階でベンダーを変更することなく、実際に必要なこれらのルートの組み合わせで 1 つの部品を移動させることができます。
以下のセクションでは、各プロセスの動作を詳細に説明し、実際の公差とコストのデータと比較し、真空鋳造と圧縮成形されたシリコン部品が同じプラットフォームを小ロット生産にどのように拡張するかを説明します。
FDM プラスチック 3D プリンティング: 反復のための高速かつ経済的なジオメトリ
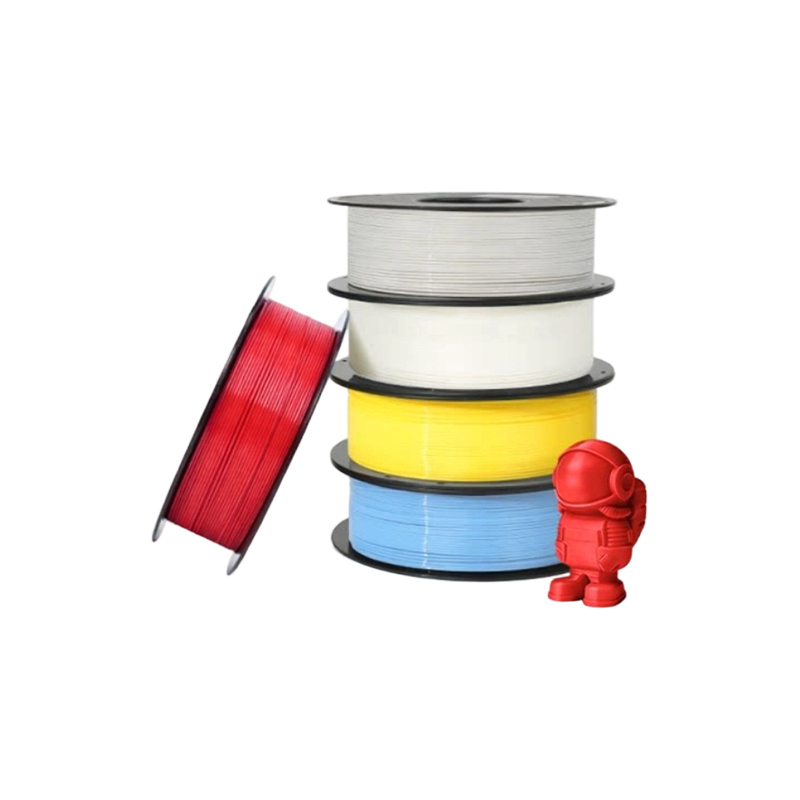
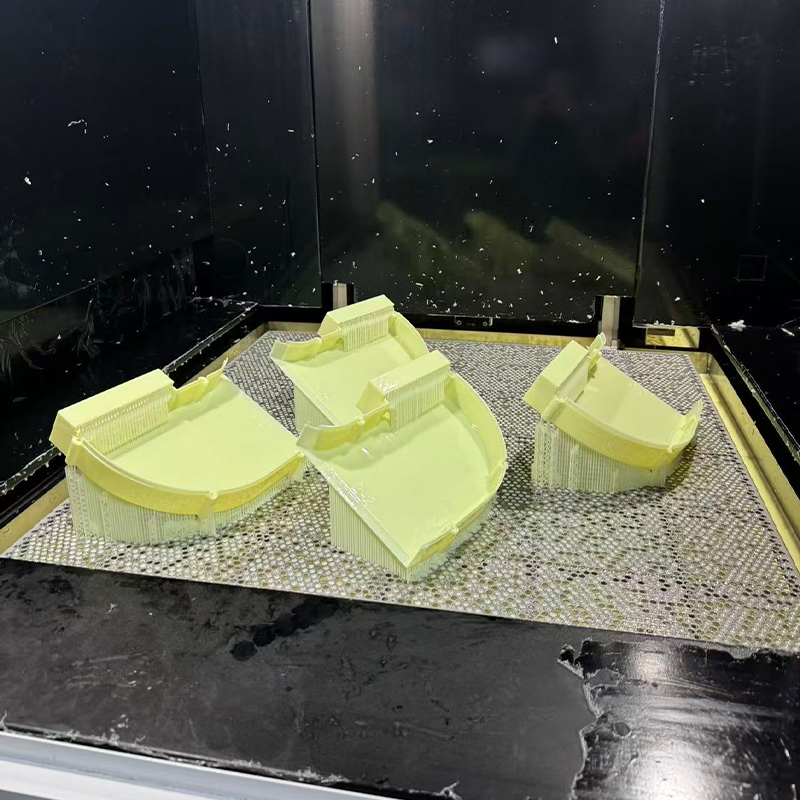
溶融堆積モデリングでは、加熱されたノズルを通して溶融した熱可塑性フィラメントを層ごとに押し出すことによって部品を構築します。これが世界で最も広く導入されている積層造形プロセスである理由は単純です。装置の信頼性が高く、材料の範囲が広く、中国の FDM プラスチック 3D プリンティング サービス工場は、他のほぼどの製造ルートよりも早く設計ファイルを物理部品に変換できます。これにより、初期のコンセプト モデル、ジグ、治具、エンクロージャ モックアップ、および最終的な機械的性能を保証するのではなく、フィット感や形状を確認することが目的のあらゆる部品に対して、FDM 印刷サービスがデフォルトの選択肢となります。
重要な素材の選択
中国のカスタム FDM プラスチック 3D プリンティング メーカーは通常、汎用の靭性のために ABS、寸法安定性の低コスト モデルのために PLA、強度と耐湿性のバランスのために PETG、実際の取り扱いや機械的負荷に耐える必要がある部品のためにナイロン、ポリカーボネート、炭素繊維充填複合材などのエンジニアリング フィラメントを在庫しています。 層の接着には方向性があります つまり、FDM 部品は、層の境界を越えて荷重される場合よりも、各層の平面内で荷重される場合の方が著しく強度が高くなります。そのため、有能な中国の FDM プラスチック プロトタイプ 3D プリンティング サプライヤーは、材料の使用量が最も少ない位置で部品を印刷するのではなく、予想される荷重経路に沿って部品の向きを意図的に調整します。
完成したままの表面には、0.1 mm ~ 0.3 mm の一般的な解像度で目に見える層のラインが表示されます。これは樹脂プロセスよりも粗いですが、機能的なプロトタイプ、内部コンポーネント、サンディング後に塗装する予定の部品には完全に許容されます。目に見える質感が許容できない用途の場合、プラスチック印刷サービスでは通常、代わりに樹脂またはナイロンの粉末プロセスを推奨しますが、FDM の本当の強みであるスピード、少量での部品あたりの低コスト、および入手可能な非常に幅広いエンジニアリング材料を確保します。
CNC フライス加工: 角柱精密部品の標準
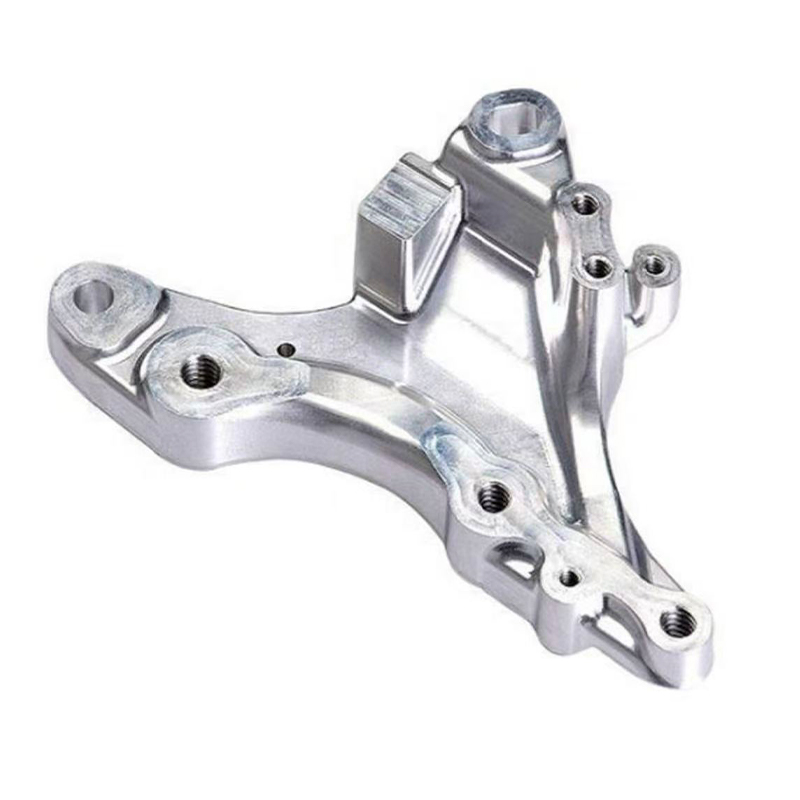
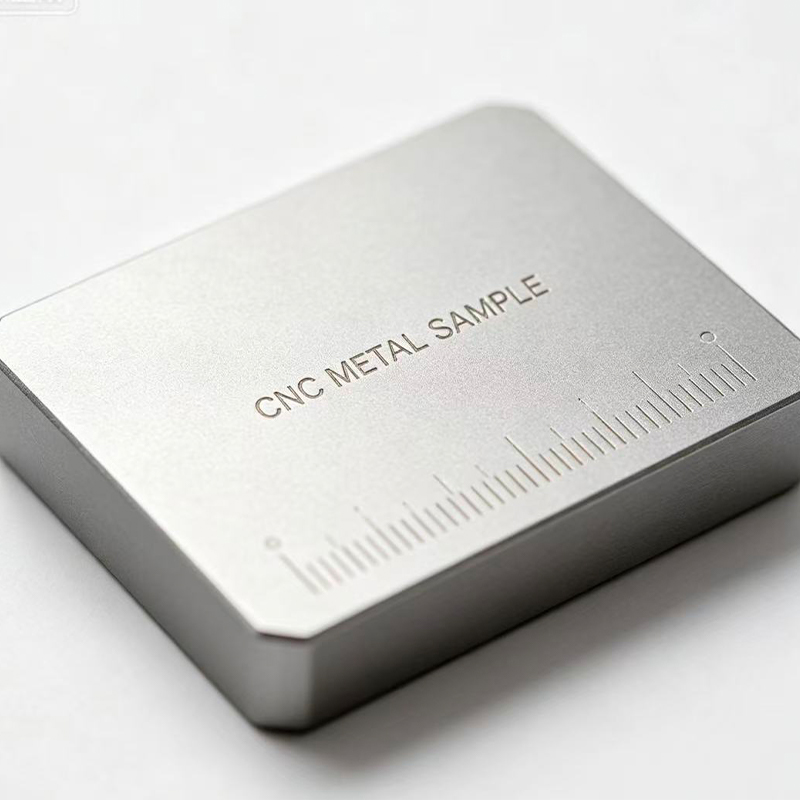
CNC フライス加工は、プログラムされたパスに沿って案内される回転切削工具を使用して固体ブロックから材料を除去します。これは、平面、ポケット、スロット、正確な穴、取り付け機能によって定義される部品の主要なルートであり続けます。中国の CNC フライス加工サービス メーカーは、アルミニウム、鋼鉄、ステンレス鋼、真鍮、チタン、およびさまざまなエンジニアリング プラスチックを扱っており、そのプロセスは、単一のプロトタイプの CNC フライス加工ジョブから数千の同一部品の生産まで拡張されます。
3 軸フライス加工と多軸フライス加工の比較
標準の 3 軸フライス加工は、角柱形状の大部分を効率的に処理し、あらゆるカスタム CNC フライス加工操作のバックボーンとなります。ただし、複数の面にフィーチャがある部品の場合は、工場に 4 軸または 5 軸の機能がない限り、次の作業の間に再位置決めが必要であり、再位置決めのたびに小さな積み重ねエラーが発生する可能性があります。多軸機械を備えた金属 CNC フライス加工部門では、1 回のセットアップで複数の面のフィーチャを単一の座標系に保持できるため、2 回反転して再クランプした部品と比較して、これらのフィーチャ間の関係が大幅に改善されます。
大型CNCフライス加工が会話を変える場所
特大のプレート、構造ブラケット、ベース フレームの場合、大型 CNC フライス加工は、標準的な立型マシニング センターではなく、移動距離が長いガントリー スタイルの機械に依存します。 大型部品では熱安定性が最大の関心事となる メートルスケールのアルミニウム板の温度変動により、部品が機械から排出される前に、フィーチャが許容範囲を大きく外れてしまう可能性があるため、本格的な大型工場では温度管理された環境で機械加工を行い、最終カット前に在庫を正常化できるのはこのためです。
CNC 旋削: 回転ジオメトリの適切なプロセス
CNC旋削加工 固定または移動する切削工具に対してワークピースを回転させ、シャフト、ブッシング、スピンドル、ピン、ローラー、ねじ込み継手など、基本的に円筒形のあらゆる部品にとって自然なプロセスとなります。中国の CNC 旋削サービス工場は通常、これまでのフライス加工よりも公差を厳しく管理し、回転部品の表面をより一貫して仕上げています。これは、一連の個別の工具パスではなく、連続回転によって自然に均一な表面が生成されるためです。
ライブツールと複合操作
ライブツーリングを備えた最新のターニングセンターは、部品を別のフライス盤に移すことなく、平面のフライス加工、クロス穴の穴あけ、キー溝のカットを行うことができます。これはまさに、CNC 旋削会社が複雑な回転部品に必要なセットアップの数を削減する方法です。 CNC 精密旋削加工は、未加工の棒材から完成部品まで、単一の切れ目のない基準を維持することに大きく依存しているため、これは重要です。マシン間の移動が増えるたびに、同心度がずれてしまう可能性があります。
ブッシングや肩付きネジなどの単一回転部品を大量に生産する中国の CNC 旋盤 OEM サプライヤーは、通常、バー送りを備えた CNC 旋盤でジョブを実行し、プログラムが検証されると連続的な無人生産が可能になります。対照的に、顧客のコンセプトに基づいて新しい回転コンポーネントを開発している中国の CNC 旋削 ODM メーカーは、継続的な稼働に取り組む前に、初品の検証により多くの時間を費やします。
フライス加工と旋削加工を並行して行う
以下の表は、設計チームが見積もりを要求する前に部品を正しいプロセスに導くのに役立つように、フライス加工と旋削加工が自然に適用される場所をまとめたものです。
| 属性 | CNCフライス加工 | CNC旋削加工 |
|---|---|---|
| 最適な形状 | 角柱状ブロック、プレート、ハウジング | シャフト、ブッシュ、回転部品 |
| 一般的な許容差 | ±0.02mm | 直径±0.01mm |
| 表面仕上げ | Ra 1.6 ~ 3.2 μm | Ra 0.8 ~ 1.6 μm |
| 複雑な部品の一般的なセットアップ | 2 ~ 4 (または 5 軸の場合は 1) | 1–2 ライブツールを使用 |
| 材料の利用 | 中程度のブロックストック | 高、バーストック |
この表は、多くの初めて購入する人が見逃している点を明確にしています。一般に、旋削加工では、同等の直線寸法を保持するフライス加工よりも厳しい直径公差が保持されます。これは、固定工具に対してワークピースを回転させることで、複数の軸を横切るカッターの移動によって生じる位置決め誤差が除去されるためです。その代わり、フライス加工は旋削だけでは不可能な幾何学的自由度を提供します。ポケット、非円筒ボス、および多面フィーチャー セットはフライス加工の自然な領域です。 一端にシャフトを備えた機械加工されたブラケットなど、円筒形の本体と平坦な取り付け機能を組み合わせた部品は、多くの場合、両方のプロセスを順番に通過します。 、最初に回転体用に旋削し、次に部品を仕上げる平坦部、穴、キー溝用にフライス加工します。
精密 CNC フライス加工: 実際に重要な保持公差
精度という言葉は業界全体で大まかに使用されているため、具体的に定義する価値があります。高精度の CNC フライス加工を提供する中国の精密 CNC 機械加工メーカーは、自社の装置が特定の形状タイプに対してどのような公差を保持しているのか、どのような検査方法で、どのような信頼レベルで保持しているのかを躊躇なく述べることができるはずです。測定レポートや校正された機器によって裏付けられない精密 CNC フライス加工サービスの主張は、重要なアセンブリに関して信頼する価値のある主張ではありません。
フライス加工部品の精度を実際に左右するもの
実際の精密フライス加工の結果を左右する 4 つの要素は、機械の剛性と熱安定性、切削負荷時の部品の動きを排除する治具の設計、材料とフィーチャの深さに合わせた工具の選択、バッチ全体が影響を受ける前にドリフトを捕捉する工程内測定です。 剛性の高い 5 軸プラットフォームで 1 つのセットアップで加工された部品は、基本的な 3 軸機械で 4 つの別々のセットアップで加工された同じ部品よりも一貫して優れた性能を発揮します。 たとえ両方の機械が名目上同じ位置決め精度を実現できるとしても、再固定イベントが発生するたびにアライメントの不確実性が再び導入されるためです。
CNC プロトタイピング サービスが精密な会話に適合する場所
精度は生産工程にのみ適用されるわけではありません。 CNC プロトタイピング サービスは、完全なバッチにコミットする前に、設計の最も厳密な機能が実際に保持できることを検証するために特に存在します。三次元測定機を使用して図面に対して測定された 1 つの精密機械加工プロトタイプは、どの量のシミュレーションよりも製造可能性について設計チームに多くの情報を提供します。また、500 個の部品で公差問題を発見するよりも、1 個の部品で公差問題を発見する方がはるかに安価です。
FDM、フライス加工、旋削、鋳造全体のリードタイムの比較
以下の横棒グラフは、バッチ サイズ 20 個の適度に複雑な部品について、これまで取り上げた 4 つのプロセスにわたって、リリースされたファイルから部品の梱包までの一般的な経過リード タイムを比較しています。
この表を以前のプロセスの説明と合わせて読むと、よくある誤解が明確になります。つまり、20 個のバッチの場合、真空鋳造が自動的に最速の選択肢になるわけではありません。これは、鋳型の構築自体が鋳造を開始するまでに数日かかるためです。特に小型コンポーネントの場合、20 個のパーツを 1 回のビルド サイクルでネストして一緒に印刷できることが多いため、このバッチ サイズでは FDM プラスチック プリントが依然として最速のルートです。 CNC 旋削加工は、旋盤に真に適した部品のこのバッチ サイズでフライス加工より先に終了します。これは、最初の部品が検証された後のバーフィード連続生産の効率を反映しています。 CNC フライス加工はその中間に位置し、その正確な位置は、特定の形状に必要なセットアップの数に大きく依存します。 真空鋳造の数値をプロセスの弱点として解釈すべきではありません ;むしろ、この 7 日間には金型の構築が含まれており、このシリーズの初期のクロスオーバー分析ですでに示されているように、バッチが 20 個をはるかに超えて成長したときにこそ、時間の投資が報われることを反映しています。
真空注型とポリウレタン樹脂: 検証済み部品の増加
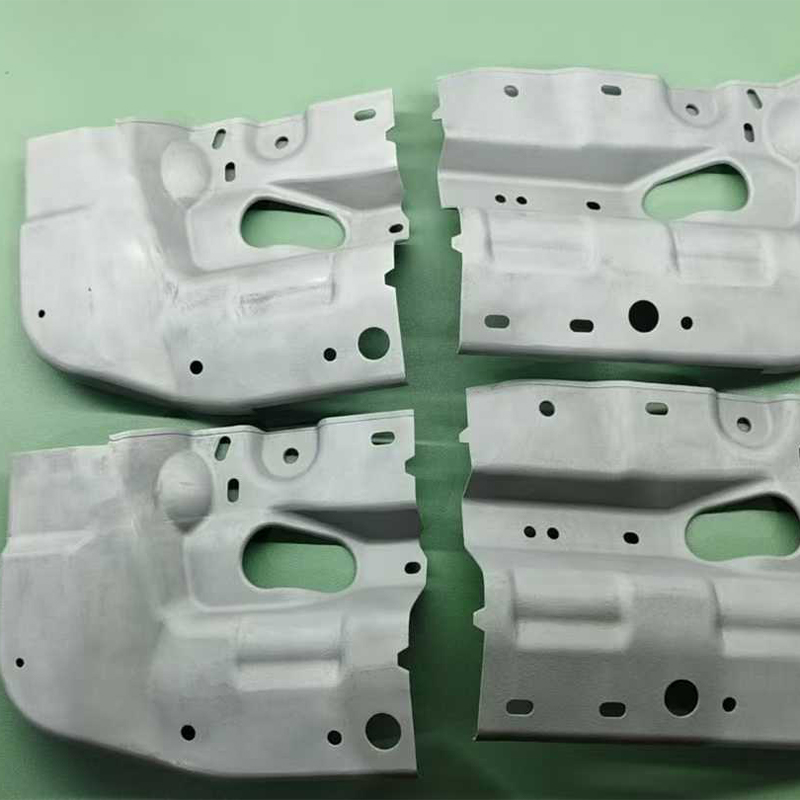
機械加工されたプロトタイプまたは印刷されたマスターとして設計が検証されると、中国のカスタム真空鋳造メーカーは、ハード ツールのコストやリードタイムを費やすことなく、承認された単一のサンプルを一貫したバッチに変えることができます。プロセスはマスター パターンから始まります。ほとんどの場合、製造部品が必要とする正確な表面に仕上げられた精密機械加工または樹脂プリントされた部品です。これは、シリコン型が不完全性を含むマスターのあらゆる細部を忠実に再現するためです。
ポリウレタン樹脂の選択が重要な理由
中国のシリコンモールド真空鋳造メーカーは、特定の生産プラスチックをシミュレートするように設計されたさまざまなポリウレタン樹脂を在庫しています。エンクロージャ用の硬質 ABS 様グレード、ガスケットおよびグリップ用の柔軟なゴム様グレード、剛性用のガラス充填グレード、およびライトパイプおよびレンズ用の透明グレードです。 ポリウレタン真空注型では、成形された製造部品では困難な機能を埋め込むこともできます。 連続注入によって単一の部品に鋳造される複数のデュロメーターや、樹脂が導入される前に金型内に配置される金属インサートなどです。
補完的なルートとしての圧縮成型シリコン部品
部品が硬質プラスチックのシミュレーションではなく純粋にシリコーン ゴム コンポーネントである場合、中国のカスタム圧縮成形シリコーン部品メーカーはまったく異なるプロセスを使用します。つまり、生のシリコーン ゴムを加熱した金型キャビティに配置し、圧力下で硬化させて、単にプラスチックに似ているだけの樹脂ではなく、真のシリコーンの材料特性を持つガスケット、シール、キーパッド、グリップ、その他のエラストマー部品を製造します。通常、このルートは、部品が使用中に繰り返し屈曲する必要がある場合、広い温度範囲に耐える必要がある場合、または本物のエラストマー シールを提供する必要がある場合、つまりポリウレタンの真空注型シミュレーションでは時間の経過とともに耐えられない用途に選択されます。
バッチ サイズ別のコスト効率: 縦棒グラフ ビュー
以下の縦棒グラフは、5 つのバッチ サイズでの FDM、CNC 加工、真空鋳造の部品ごとの相対的な作業量を指数化し、低いほど効率が高くなる指数スケールを使用して、量の増加に応じて最も効率的なルートがどのように変化するかを示しています。
この縦棒グラフは、クロスオーバー パターンを抽象的ではなく具体的にします。 FDM は、プログラミング、治具、工具への投資をまったく必要としないため、単体で見ても明らかに最も効率的なルートです。 10 ピースまでに 3 つのルートはすでに顕著に収束しており、金型コストがより多くの部品に広がり始めているため、真空鋳造によってギャップの多くが埋められています。 30 個の場合、3 つのカラムは互いに接近して配置され、正しい選択が生の効率よりも公差と材料要件に依存する移行ゾーンを示します。この特定の部品プロファイルでは、真空鋳造の効率が 100 個までに FDM または CNC よりも明らかに低くなりました。これは、クロスオーバー ポイントが 1 つの普遍的な数字に従うのではなく、部品のサイズと複雑さによって変化することを思い出させます。 300 ピースの場合、CNC 機械加工と FDM は引き続き実行可能ですが、通常、このプロファイルの真空鋳造は生産ツーリングの会話に置き換えられます。 、ここで比較した 4 つのプロセスの範囲外にあります。
4 つのルートすべてにわたる能力の比較
以下のレーダー チャートは、実際の調達会話で常に繰り返される 5 つの基準にわたって、FDM プラスチック プリンティング、CNC フライス加工、CNC 旋削、真空鋳造を 1 から 5 のスケールでスコア付けしています。
重なり合う 4 つの形は、並べて読むと一貫した物語を語ります。 FDM は、一体成形の速度と幾何学的自由度を最大限に高め、工具を使わずに複雑な形状を保持する最速の方法としての役割を裏付けています。 CNC 旋削加工は、回転フィーチャの直径精度という本来の利点を反映して、公差制御に向けて明確に拡張されますが、基本的に回転によって製造可能な形状に制限されるため、幾何学的自由度は縮小します。 CNC フライス加工は、公差、表面仕上げ、材料範囲にわたってバランスのとれた広範囲のフットプリントを占めます。これがまさに、CNC フライス加工が一般的な精密部品のデフォルトの選択肢であり続ける理由です。真空鋳造は、バッチの拡張性と表面仕上げに向けて強力に推進する一方、一体成形の速度は急激に後退し、検証済みの部品の上に構築される増殖プロセスとしてのアイデンティティと一致します。 このチャートには単一の支配的な形状が存在しないことが、比較全体の中心的な教訓です : FDM コンセプト モデルとして開始され、機能検証のために CNC フライス加工または旋削加工を経て、各プロセスが構築された自然な経路をたどった真空鋳造バッチとして終了する設計。
浙江嘉恒智能設備製造有限公司について
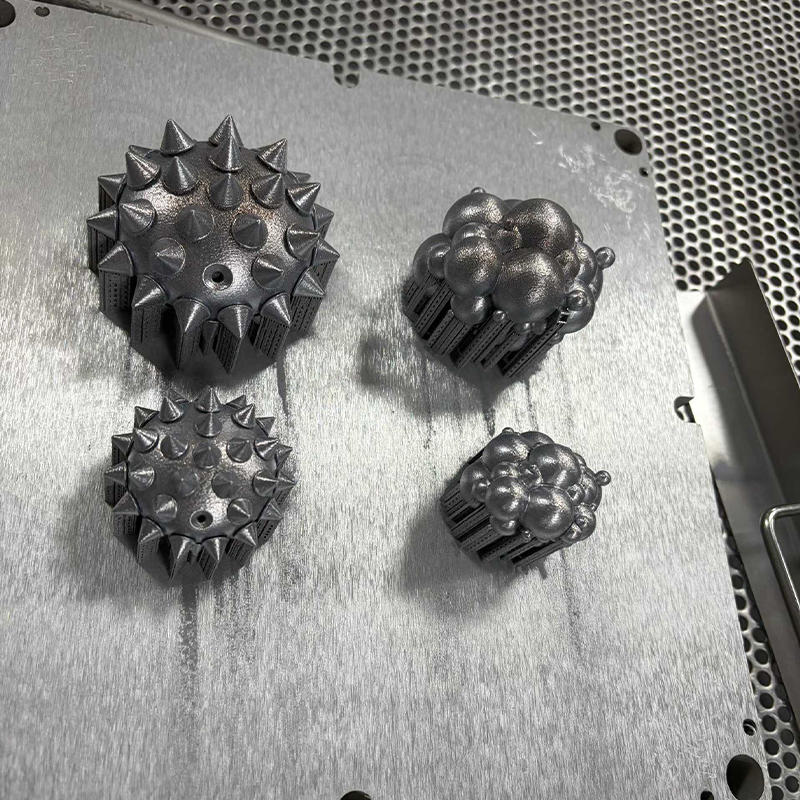
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、産業革新と製造のパイオニアです。当社の専門デザインチームは、お客様のアイデアを実用的で美しい製品デザインに変えます。樹脂、ナイロン、金属などの素材への3Dプリントや高度な加工を行っております。シリコンモールド複製により、低コスト・高精度の小ロット生産が可能です。塗装などの表面処理により、製品の外観が向上します。当社のワンストップサービスにより、クライアントは設計から製品までのプロセスを 1 つのプラットフォーム上で完了でき、時間とコストを節約できます。私たちは産業発展のための長期にわたる信頼できるパートナーとなることを目指しています。
その構造内で、FDM プラスチック印刷は初期のコンセプトの反復をサポートし、精密 CNC フライス加工と旋削は機能的な金属とプラスチックのコンポーネントを検証して製造し、真空鋳造と圧縮成形されたシリコン部品は検証された設計を一貫した小さなバッチに拡張し、表面仕上げはすべての部品を意図した用途が必要とする状態に提供します。 すべての段階は同じ部品ファイルと同じエンジニアリング担当窓口で実行されます。 これが、ワンストップ プラットフォームと個別に管理されるベンダーの集合を実際に区別するものです。
フライス加工、旋削、または鋳造のための部品の準備
ファイルが適切に準備されていれば、見積もり時間が短縮され、要件が誤解されるリスクが軽減されます。以下のリストは、フライス加工、旋削、または鋳造部品が意図どおりに正確に戻るかどうかに最も直接的に影響する詳細を示しています。
- 高精度フィーチャが関係する場合は、メッシュ エクスポートではなくネイティブ ファイルまたは STEP ファイルを提供します。
- すべての寸法を重要なものとしてマークするのではなく、フィット感や機能を真に制御する 2 つまたは 3 つの機能を取り上げます。
- 部品が最終アセンブリで使用するデータム スキームを記述します。
- 6061 アルミニウムと 7075 アルミニウム、または 303 と 316 ステンレスは、同じツールパス下で大きく異なる動作をするため、材料グレードを正確に指定します。
- フライス加工、旋盤、または真空鋳造のいずれがより効率的なルートであるかによって、現在の数量と今後数か月で予想される数量が変わります。
最初のメッセージでこの情報を受け取ったサプライヤーは通常、実際の会話が始まる前に一連の明確な質問を繰り返すのではなく、その日のうちに意味のある見積もりと製造可能性に関するコメントを返すことができます。
よくある質問
Q1: プロトタイプの場合、CNC 加工ではなく FDM 印刷を選択する必要があるのはどのような場合ですか?
厳しい公差や特定の認定された材料ではなく、速度と幾何学的複雑さを優先する場合は、FDM を選択してください。 FDM は、内部キャビティ、有機的な形状、部品が 1 週間に 3 回変更されるような迅速な設計反復に優れています。設計が安定し、部品に特定のエンジニアリング材料、厳しい公差、または完成した外観が必要になると、CNC 機械加工がより適切な手段になります。
Q2: 実際の 3 軸 CNC フライス加工と 5 軸 CNC フライス加工の違いは何ですか?
3 軸フライス加工では、3 つの直線方向に沿って切削工具を移動させ、ほとんどの平坦な形状やポケットのある形状を効率的に処理できますが、他の面のフィーチャに到達するには部品の位置を変更する必要があります。 5 軸フライス加工により同時に回転運動が追加されるため、部品の位置を変更することなく、工具が複合角や複数の面に到達できるようになります。実際的な利点は、1 つの 5 軸セットアップで加工されたフィーチャーが、複数の 3 軸セットアップで加工された同じフィーチャーよりも相互に緊密な関係を維持できることです。
Q3: 円筒形フィーチャーの場合、一般的に CNC 旋削加工のほうがフライス加工よりも精度が高いのはなぜですか?
旋削加工では、切削工具に対してワークピースを連続的に回転させ、円形フィーチャーのフライス加工に必要な個別の工具経路セグメントを必要とせずに、自然に均一な同心円状の表面を生成します。この連続切削アプローチにより、カッターが曲面に複数の角度からアプローチするときに蓄積される位置決め誤差が軽減されます。そのため、旋盤加工された部品の直径公差は通常、同等のフライス加工されたフィーチャよりも厳しくなります。
Q4: 真空鋳造は圧縮成形されたシリコン部品とどう違うのですか?
真空注型は、ABS やポリプロピレンなどの製造用プラスチックの外観と機械的動作をシミュレートするためにポリウレタン樹脂をシリコン型に流し込み、最終部品が実際に硬質または半硬質プラスチックで作られる場合に選択されます。圧縮成形されたシリコーン部品は、金型内で熱と圧力下で硬化された本物のシリコーンゴムを使用しており、繰り返し曲げて広い温度範囲に耐える必要があるガスケット、シール、グリップなど、部品自体が真のエラストマーである必要がある場合に選択されます。
Q5: 一般的な複雑な機械加工部品には何回のセットアップが必要ですか?
標準的な 3 軸機械では、複数の面にフィーチャを持つ部品には通常 2 ~ 4 つの個別のセットアップが必要で、それぞれのセットアップには部品の位置変更と再参照が含まれます。 5 軸加工機では、これらの同じフィーチャの多くを 1 回のセットアップで達成できるため、加工にかかる時間とフィーチャ間の累積位置誤差の両方が削減されます。特定の部品の適切なセットアップ数は、その特定の形状によって異なるため、最終見積もりの前にサプライヤーと話し合う必要があります。
Q6: フライス加工または旋削加工の見積もりを依頼する場合、どのような情報を含める必要がありますか?
STEP ファイル、重要な寸法とその公差、必要な正確な材料グレード、希望する表面仕上げ、現在必要な数量と将来予想される数量をマークした 2D 図面を含めます。温度への曝露や化学的接触などの部品の動作環境に注意することは、サプライヤーが最初のバッチが切断された後ではなく、機械加工が始まる前に材料の選択が適切であることを確認するのにも役立ちます。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
