- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

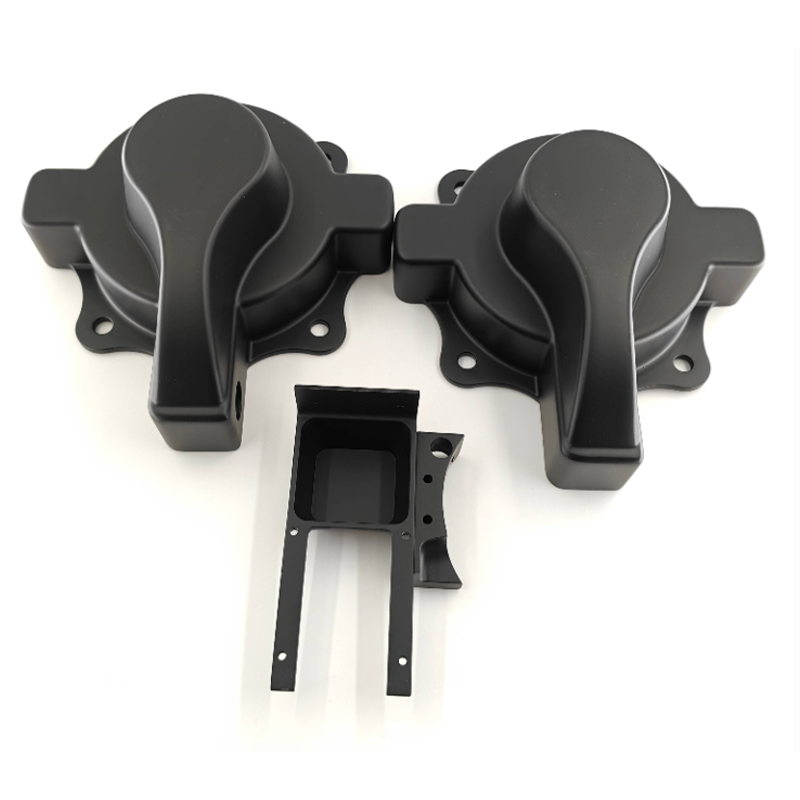
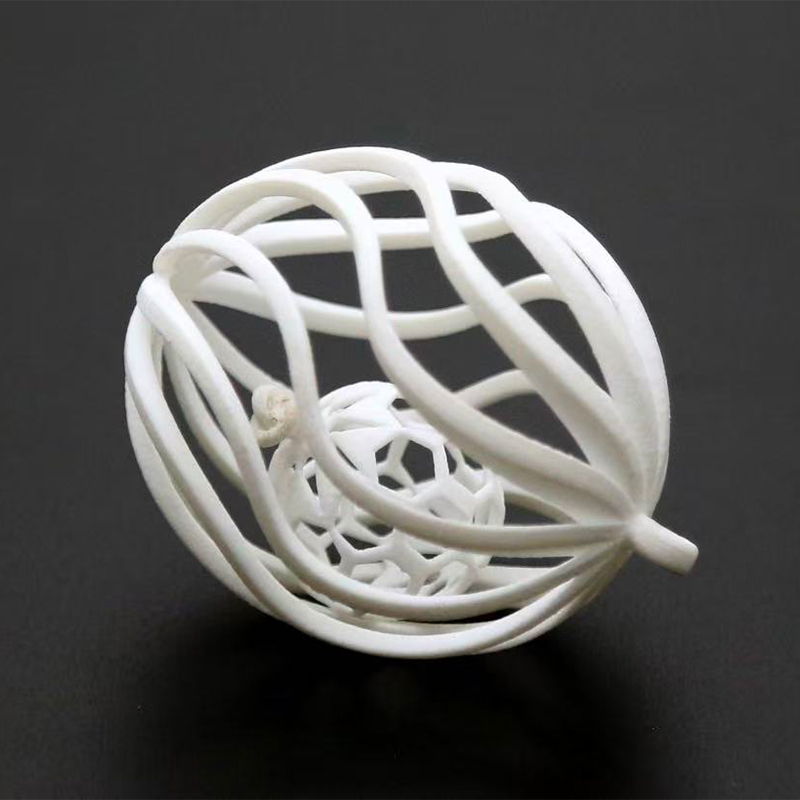
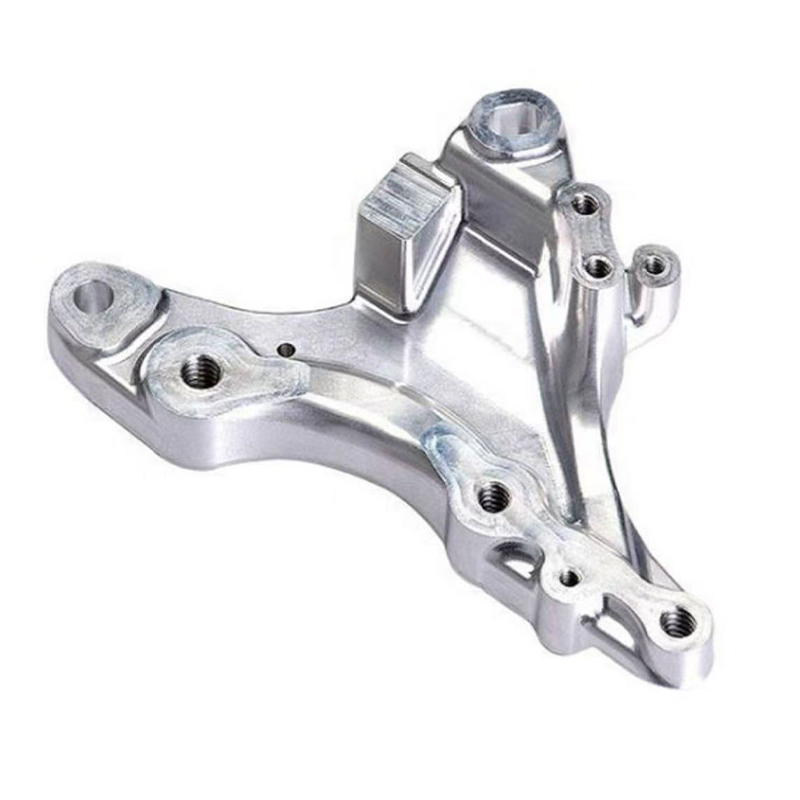
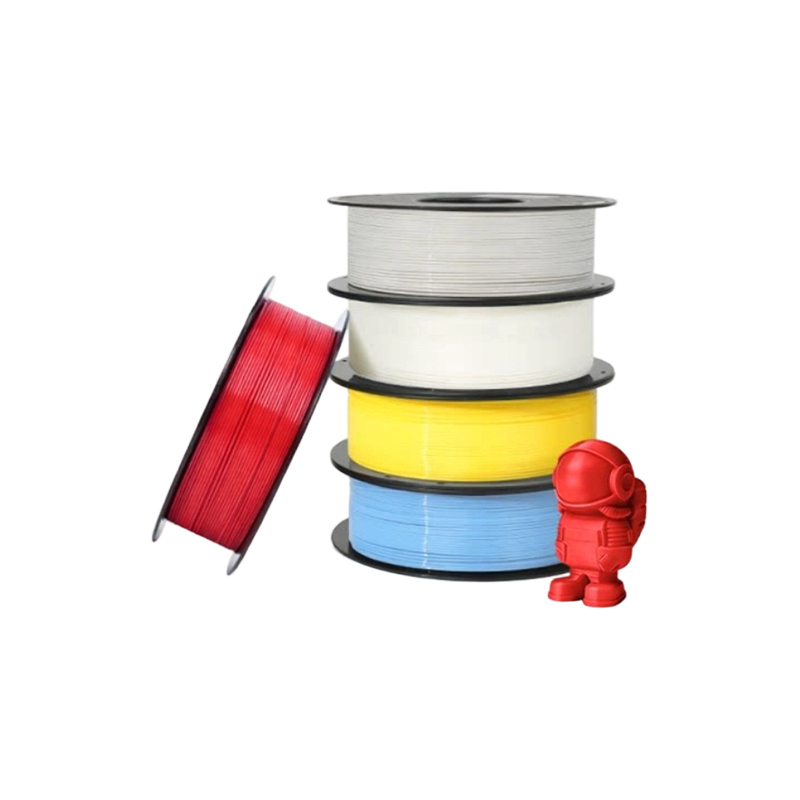
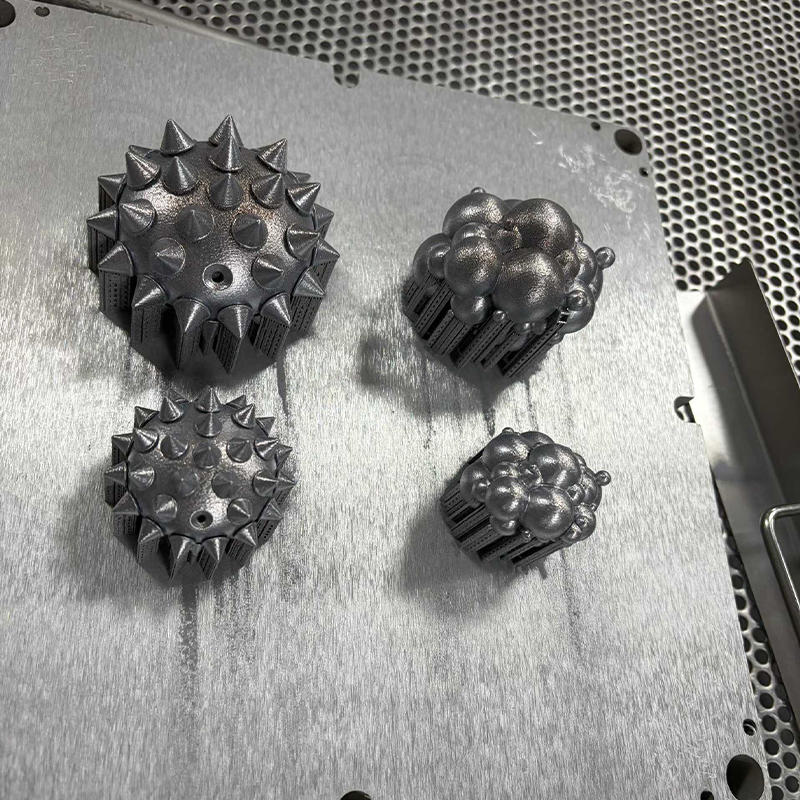
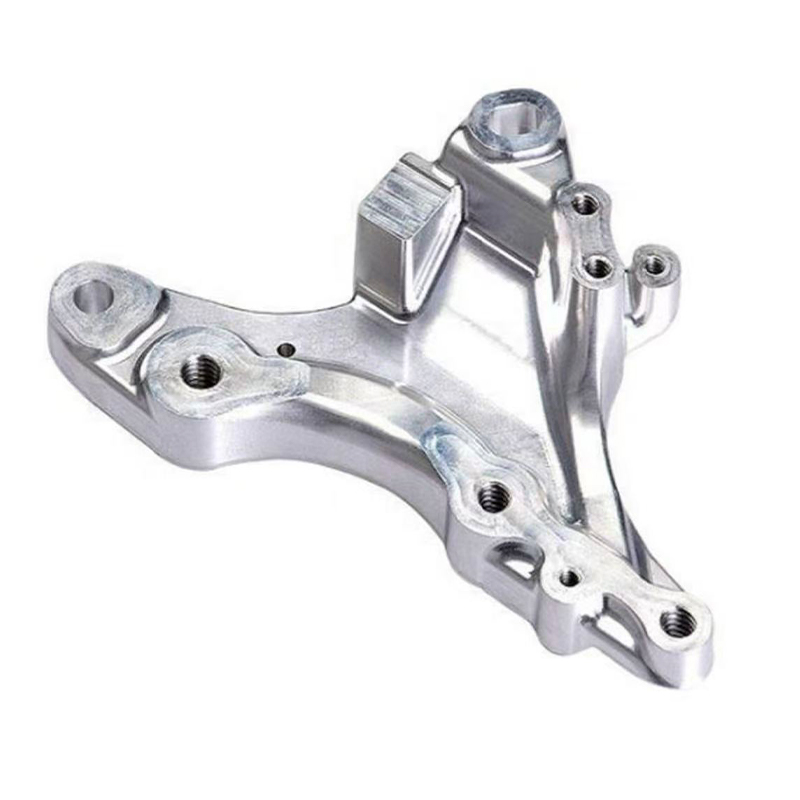
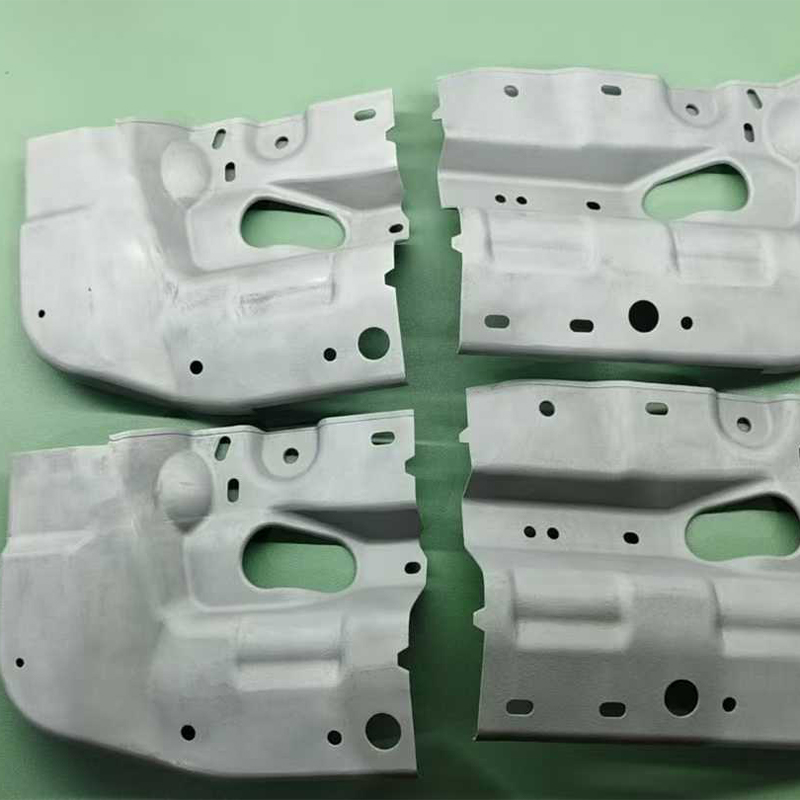
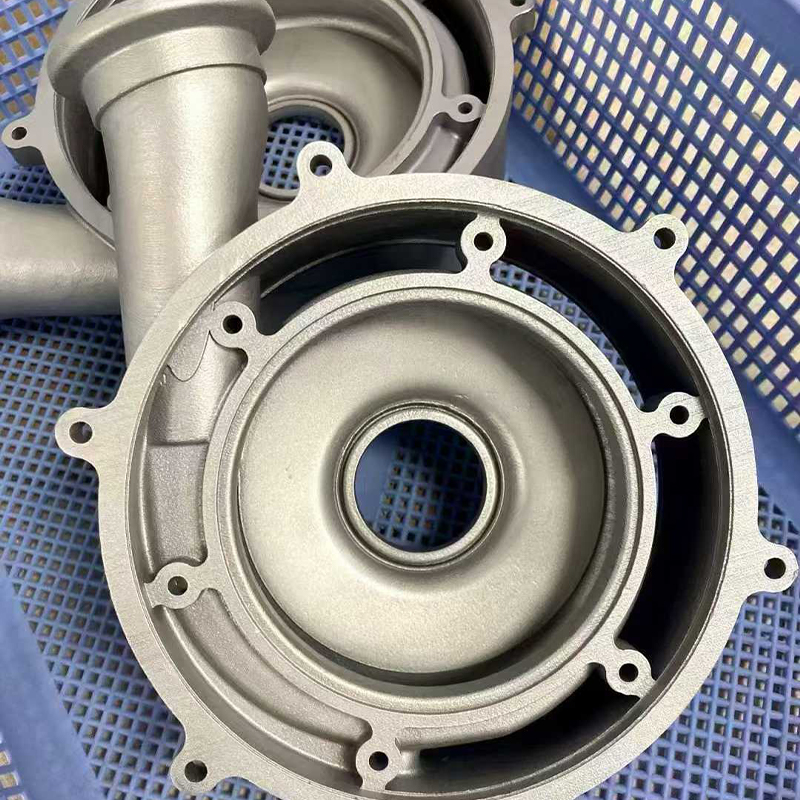
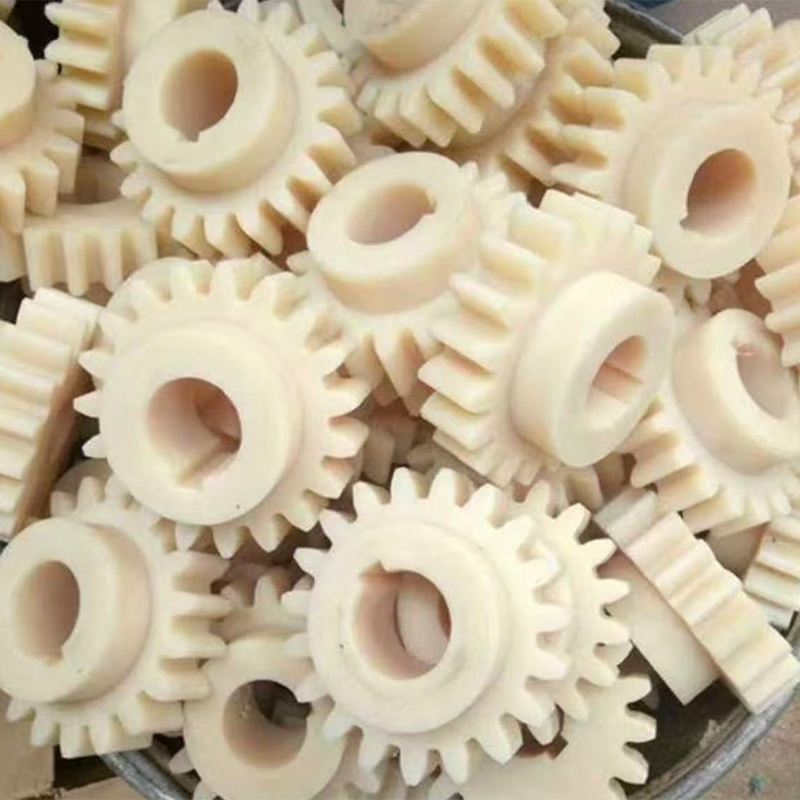
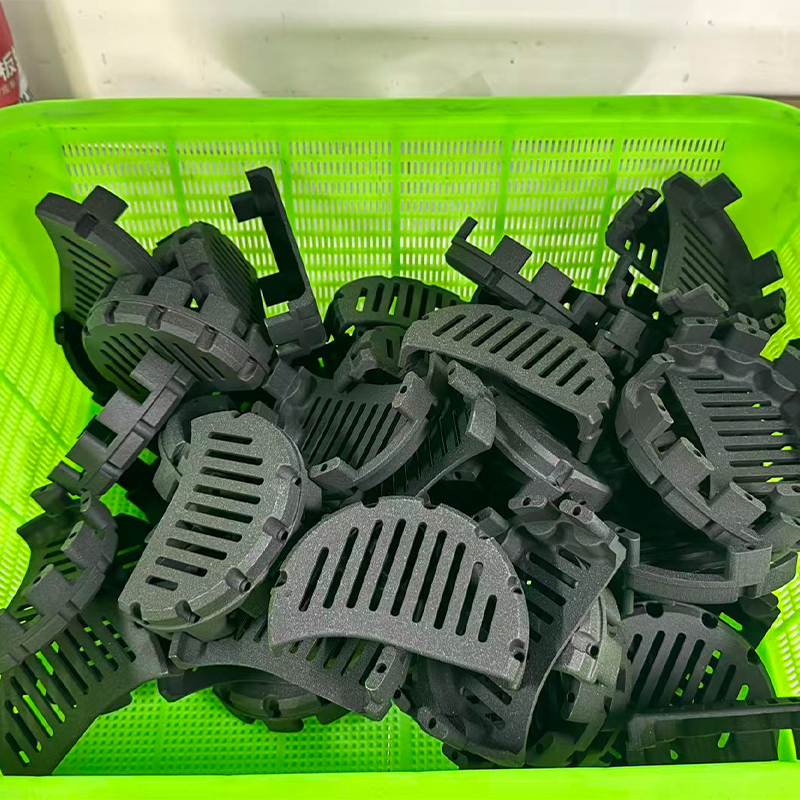
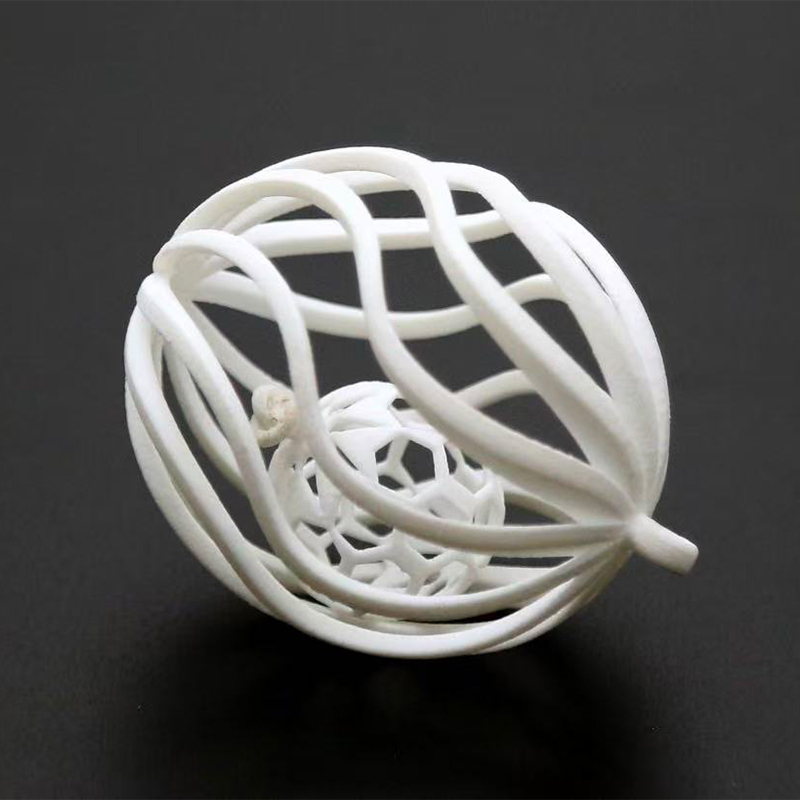
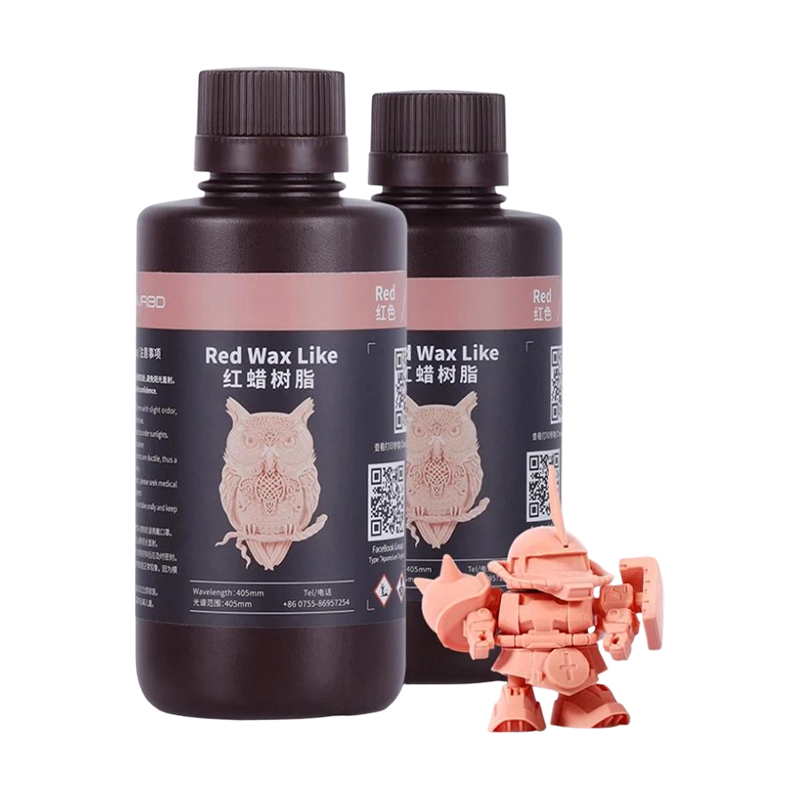
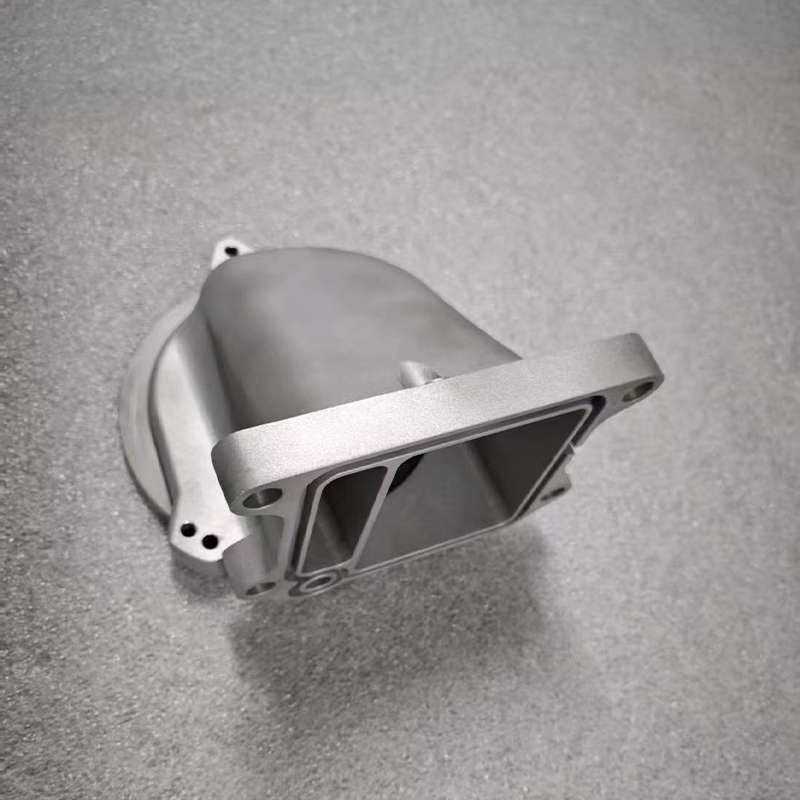
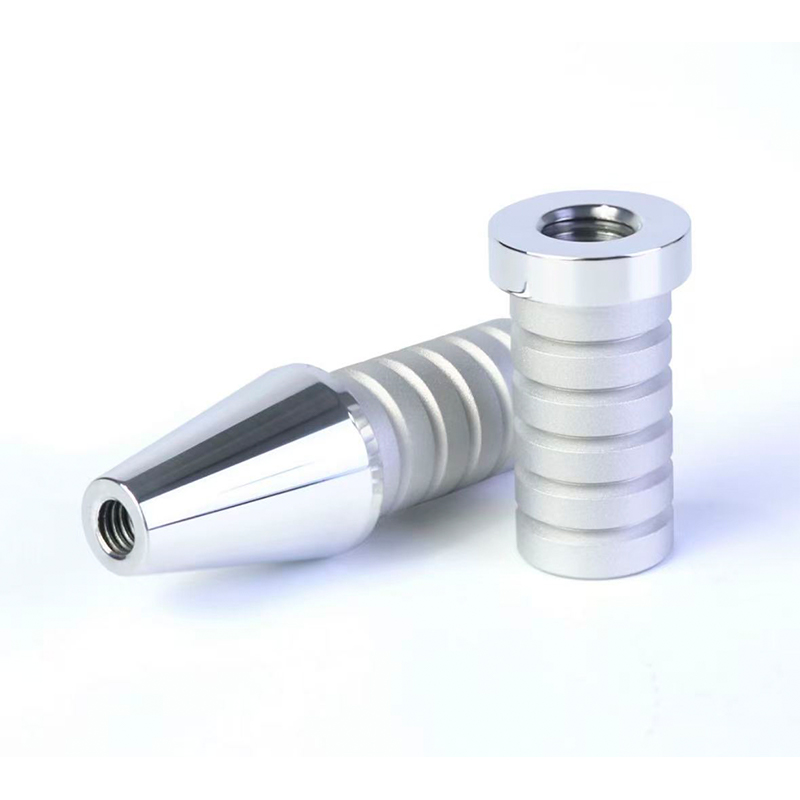
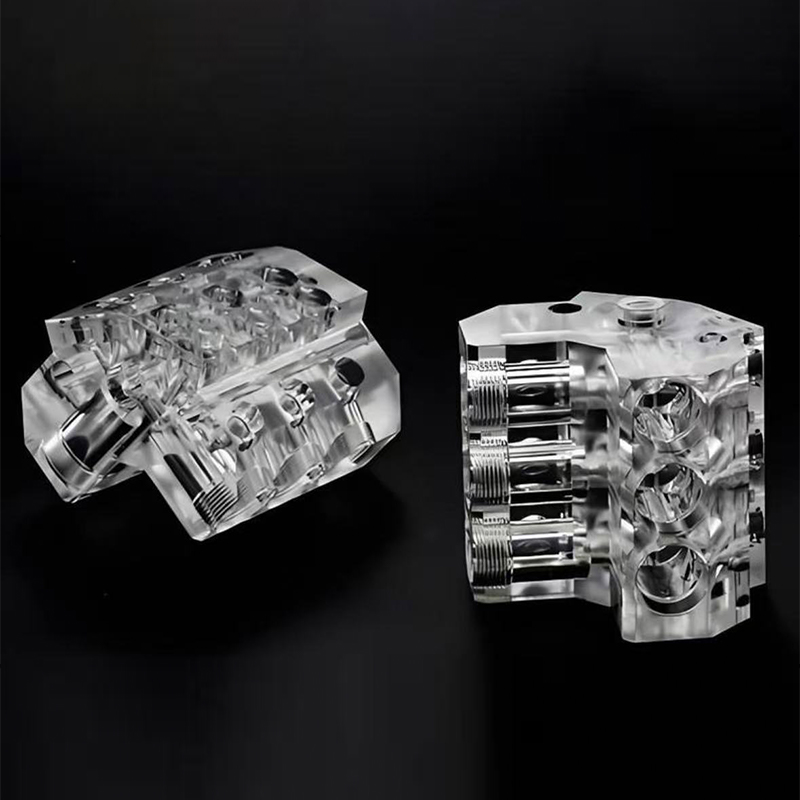
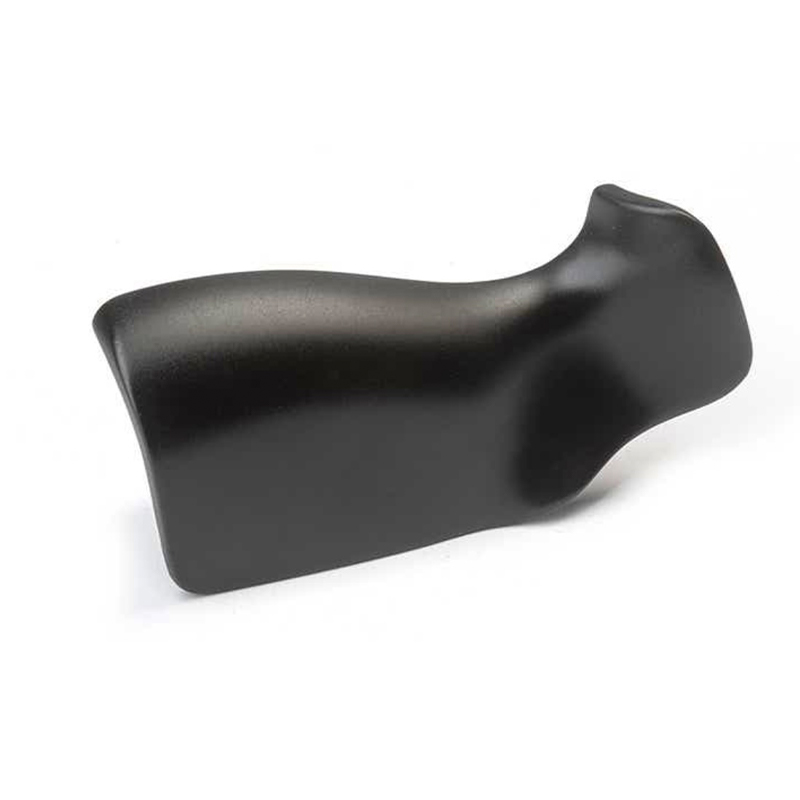
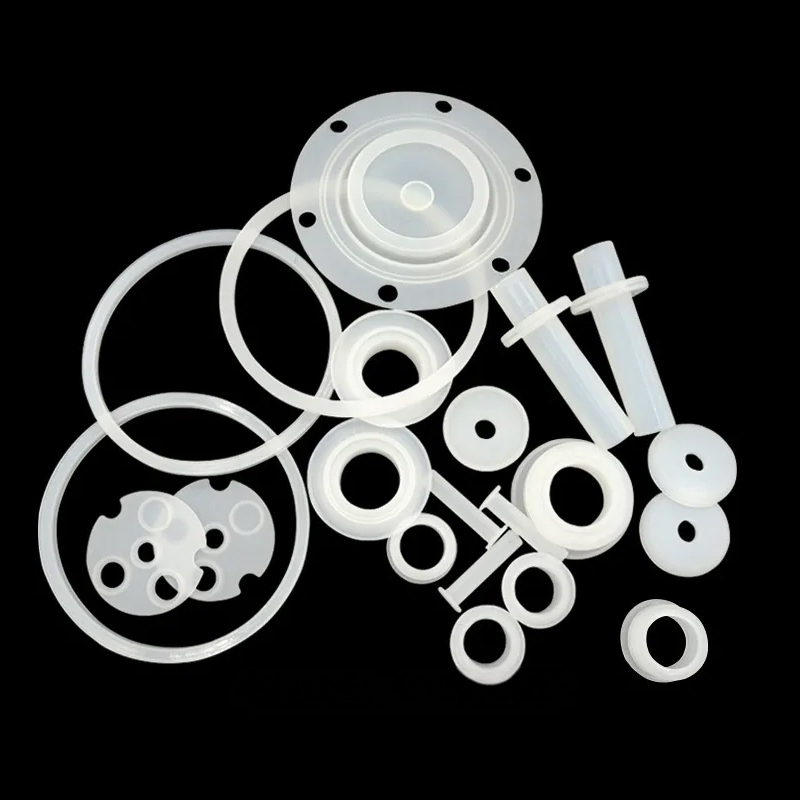
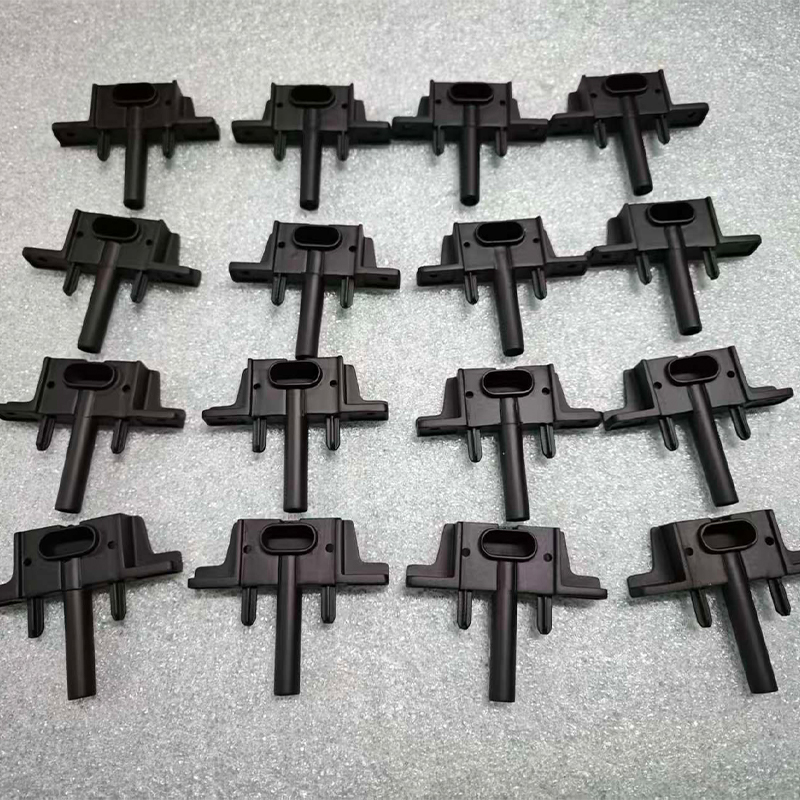
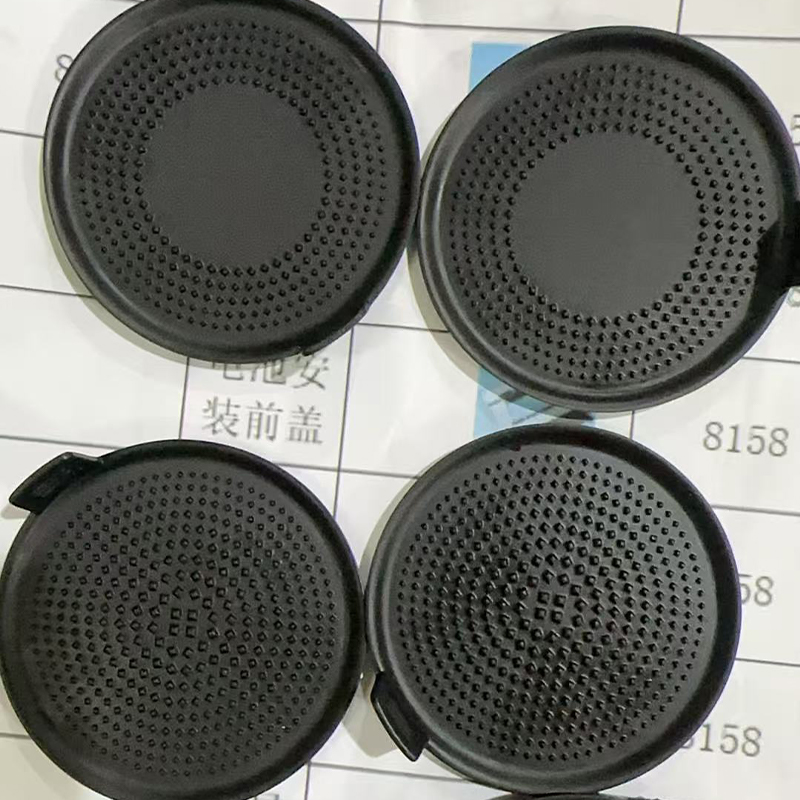
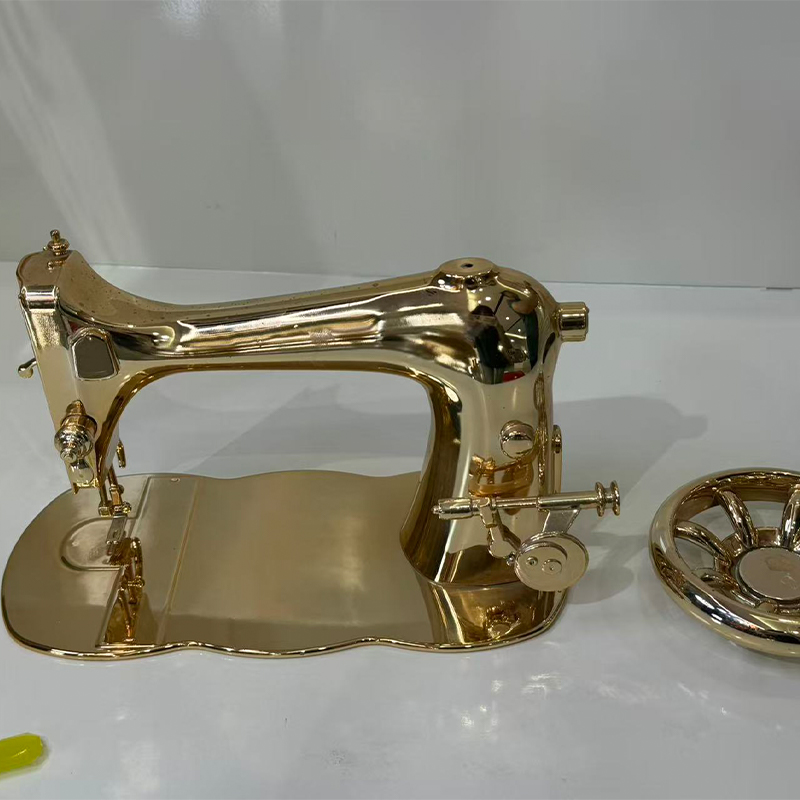
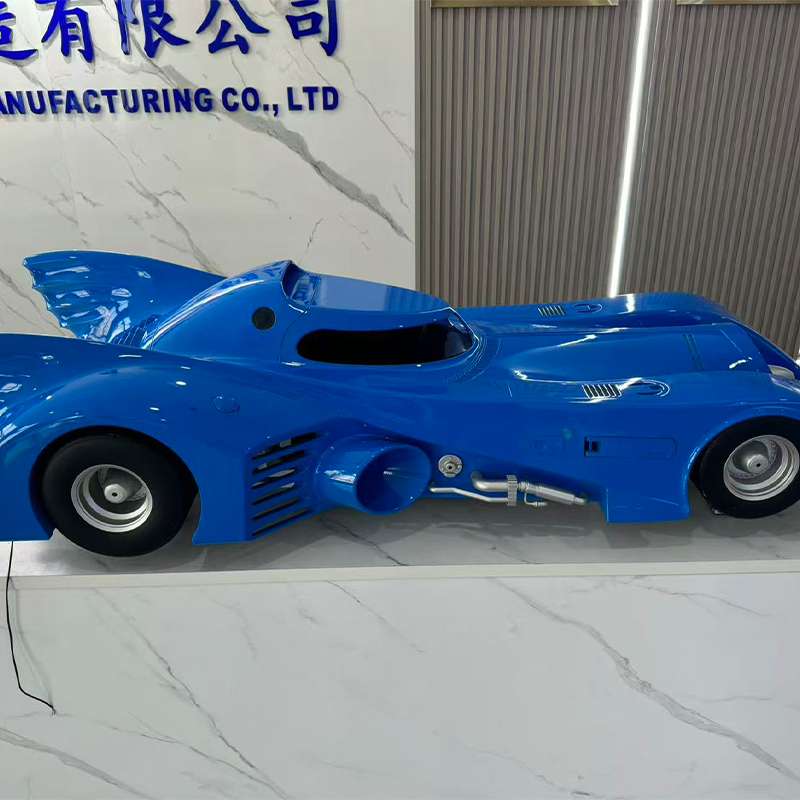
中国 3D プリンティング サービスおよび CNC 加工メーカー ガイド
直接の答え: 統合されたスマート製造プラットフォームが実際に提供するもの
中国から部品を調達している場合 3D プリント サービス メーカーの皆様、知っておくと最も役立つことは次のとおりです。 プロセスのルートは、デジタル ファイルから完成した検査済みの部品までのチェーン全体を 1 つのサプライヤーが管理しているかどうかよりも重要です。 。モデルを印刷のために 1 つのベンダーに送り、その出力を機械加工のために 2 番目のベンダーに発送し、その後塗装のために部品を 3 番目のベンダーにトラックで輸送する購入者は、通常、引き継ぎだけで 7 ~ 12 営業日をロスし、引き継ぎのたびに公差責任が曖昧になります。統合されたスマート製造プラットフォームは、設計レビュー、積層造形、サブトラクティブマシニング、シリコンモールドの複製、表面処理、寸法検査を 1 つの品質記録を備えた 1 つの生産システム内で実行することで、これらのギャップを解消します。
実際的には、これは、エンジニアリングに関する 3 回の会話ではなく 1 回の会話であり、1 セットの図面が一方向に解釈され、ボアが 0.05 mm オーバーサイズで戻ってきた場合には一方の当事者が責任を負うことを意味します。 3D プリント サービス プロバイダーを評価するエンジニアにとって、チェックリストは短くて具体的です。樹脂、ナイロン、金属でプリントできるかどうか。重要な部分を CNC 加工で印刷した部品に従うことができますか。難しいツールを使わずに少量のバッチに対応できるか。そしてそのすべてを文書化できるだろうか。 4 つすべてに「はい」と答えたサプライヤーは、 ワンストップの精密製造ソリューション 単一プロセスのジョブショップではなく。
この記事の残りの部分では、各機能がどのように機能するか、それぞれが適切な選択であること、現実的に期待できる精度とリードタイム、およびプログラムをコミットする前に中国の CNC 加工サービス メーカーまたは中国の産業用 3D プリンティング サービス サプライヤーを評価する方法について説明します。以下のすべての推奨事項は、調達の決定を社内で擁護する必要がある技術的なバイヤー向けに書かれています。
断片化された調達に見た目以上のコストがかかる理由
ほとんどの調達チームは、単一の作業について見積もられた品目についてサプライヤーを比較します。この比較は不完全です。なぜなら、断片化したサプライチェーンの実際の負担は、再見積、再治具、再検査、工場間の輸送、あるベンダーの想定を別のベンダーの言語に翻訳するために費やされるエンジニアリング時間などの作業の合間に存在するからです。印刷、機械加工、ビード ブラスト、塗装が必要な部品は、4 つのサプライヤーに分割されるときに 4 つのスケジューリング キューを通過しますが、キュー時間はほとんどの場合、処理時間よりも長くなります。
機械加工および仕上げラインも実行する 1 つの産業用 3D プリンティング サービスを統合すると、演算が変わります。印刷されたブランク用に作成された治具データは、加工ステップで再利用されます。材料証明書は、電子メールで個別に届くのではなく、パーツに続きます。不適合は、下流ベンダーで 3 週間後に検出されるのではなく、不適合を作成したステーションで検出されます。 一般的な少量プログラムでは、統合により、リリースされたファイルから検査対象部品までの合計経過時間が 35 ~ 50% 短縮されます。 たとえ個々のプロセス時間が変わらない場合でも。
実際の日々はどこへ行くのか
以下のグラフは、製造可能なファイルがリリースされた瞬間から部品が出荷用に梱包される瞬間まで測定された、一般的なプロセス ルートの一般的な経過リード タイムを比較しています。これらは、理論上の最小値ではなく、通常の負荷がかかったショップでの 1 つのジョブの稼働日です。
この表を流し読みするのではなく、この表から読み取る価値のあることがいくつかあります。まず、樹脂プリントは物理的なオブジェクトを作成するための最速のルートです。そのため、機械的負荷がまだ懸念されていない初期の形状とフィットのレビューでは、3D モデル プリント サービスがデフォルトのままです。第二に、金属添加部品とステンレス鋼機械加工部品は、ほぼ同じリードタイムで収束します。これは、どちらも一次成形ステップではなく、後処理が大部分を占めているためです。金属プリントでは、応力除去、サポートの除去、多くの場合、機械加工の仕上げが必要ですが、ステンレス機械加工では、より遅い送り、より多くの工具交換、およびバリ取りが必要です。 3 番目に、シリコーン型のルートはチャート上で最も長い単一パスですが、その数は 1 つではなく 50 個の完成したコピーをカバーするため、1 個あたりの時間は 6 つのルートの中で最も短くなります。第四に、アルミニウムとステンレスの加工間のギャップは、スケジュール上のアーチファクトではなく、物理的なものであり、それらを同一であると主張するサプライヤーは、その仕事について考えていないということです。最後に、これらの数値はいずれも、より高速なマシンを選択してもそれほど改善されません。ステップ間の待機をなくすことで改善されますが、これはまさに統合プラットフォームが行うように設計されているものです。
プロフェッショナルな 3D プリント サービスを支える機能
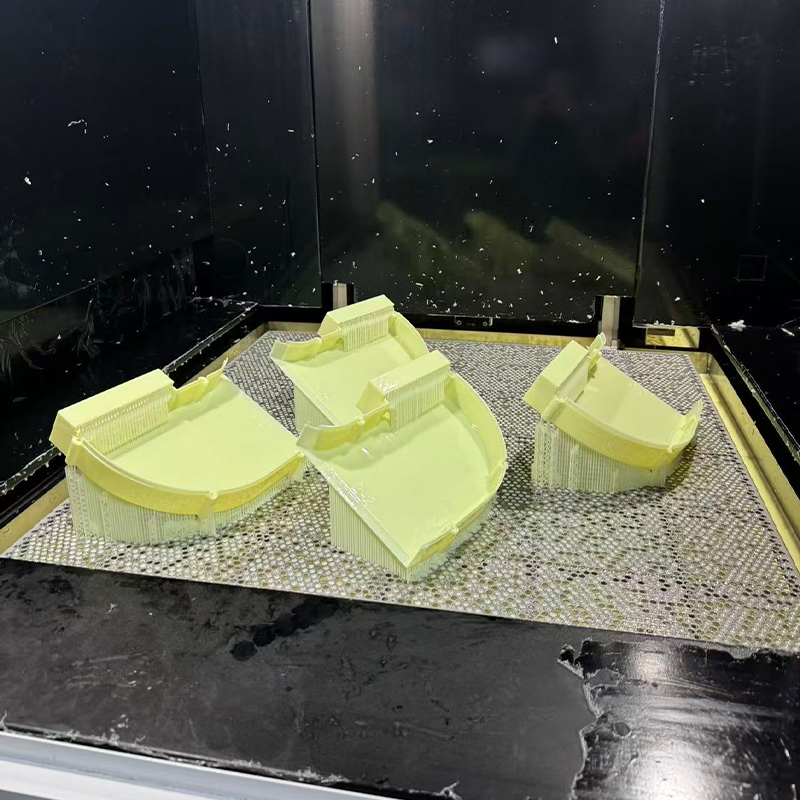
3D プリント サービスという言葉は、材料を層ごとに構築するという概念のみを共有する一連のプロセスをカバーしています。それらの公差、表面特性、材料特性、および経済的なスイートスポットは大きく異なり、間違ったものを選択することが、初めて購入する人が失望する最も一般的な原因です。有能な中国のカスタム 3D 印刷サービス メーカーは、単にファイルを受け入れて、アイドル状態のマシンで印刷するわけではありません。パーツが生き残るためには何が必要か、いくつ必要か、ビルドチャンバーから出た後パーツはどうなるのかを尋ねます。
視覚的および寸法の忠実性を実現する樹脂プロセス
光造形および関連する樹脂技術は、積層造形で利用できる最も滑らかな既成表面を生成し、層の高さは通常 0.025 mm ~ 0.1 mm です。そのため、外観モデル、透明なライト ガイド、微細な格子構造、シリコーン型用のマスター パターンに最適なツールとなります。トレードオフは機械的なものです。標準的な樹脂は比較的脆く、高温に保持されると剛性が失われるため、樹脂部品は一般に、耐荷重コンポーネントではなく、通信デバイスまたはパターンになります。より高い熱たわみと改善された靭性を備えたエンジニアリング樹脂はそのギャップを狭め、印刷部品をテスト装置で繰り返し処理する必要がある場合に正しい仕様となります。
機能部品のナイロンパウダー加工
パウダーベッド ナイロン プロセスは支持構造なしで構築できるため、設計者は、他のルートでは経済的に製造できない複雑な形状、内部チャネル、リビング ヒンジをネストすることができます。部品は均一なマット仕上げと、ブラケット、ダクト、ハウジング、治具、最終用途のカバーなどの真の機能部品として機能するのに十分な等方性特性を備えて出荷されます。ガラス充填およびカーボン充填ナイロン グレードは、クランプ荷重下でデータムを保持する必要がある治具の剛性と寸法安定性を高めます。エンジニアにとって重要な特性は、見出しの引張強さではなく、 数十の異なるパーツを 1 つのビルドにネストし、それらをすべて同じ 4 日間の枠内で受け取る機能 .
機械加工できない形状の金属積層造形
部品にコンフォーマルな冷却チャネル、内部マニホールド、トポロジーに最適化された荷重経路、またはカッターでは到達できない薄壁の格子が含まれる場合、金属印刷がその役割を果たします。アルミニウム合金、ステンレスグレード、工具鋼、チタンはすべて日常的に処理されます。本格的なサプライヤーとカジュアルなサプライヤーを分ける規律は後処理です。部品がビルド プレートから離れる前の正しい応力除去、制御されたサポートの除去、気孔率が重要な場合の熱間静水圧プレス、およびすべてのシール面、ベアリング シート、ねじ穴の仕上げ加工です。仕上げ加工が施されていない金属プリントは、決して精密部品として扱ってはいけません。
プロセスと要件のマッチング: 比較表
以下の表は、通常、機械加工および成形ラインも運営する産業用 3D プリンティング サービスによって供給される各ルートの実際の範囲をまとめたものです。公差は、絶対的な制限ではなく、適切に設計された形状で通常達成可能なものとして記載されており、ジョブがリリースされる前に部品の製造可能性がレビューされていることを前提としています。
| プロセスルート | 一般的な許容差 | 施工後の表面 | 材料ファミリー | 経済的なバッチ |
|---|---|---|---|---|
| 樹脂SLA | ±0.1mm | Ra 3 ~ 6 μm | 標準樹脂とエンジニアリング樹脂 | 1~20 |
| ナイロンパウダーベッド | ±0.2mm | Ra 10 ~ 15 μm | PA12、PA11、充填ナイロン | 1~500 |
| 金属レーザー粉末床 | ±0.2mm | Ra 8 ~ 20 μm | アルミニウム、ステンレス、工具鋼、チタン | 1~100 |
| 3軸CNC加工 | ±0.02mm | Ra 1.6 ~ 3.2 μm | アルミニウム、スチール、真鍮、エンジニアリングプラスチック | 1~2000 |
| 5軸CNC加工 | ±0.01mm | Ra 0.8 ~ 1.6 μm | アルミニウム、ステンレス、チタン、超合金 | 1~2000 |
| シリコンモールド複製 | ±0.15mm | マスターをミラーリングします | ABS、PP、ゴムを模したPU樹脂 | 20~200 |
テーブルを行ではなく列ごとに読み取ります。公差の列は、精密フィーチャーに対して印刷後の仕上げ加工がオプションではない理由を示しています。 リストにある最高の添加剤公差は、それでも通常の 5 軸加工よりも 1 桁緩いものです。 。表面のコラムでは、塗装された装飾部品がほとんどの場合、ナイロン プリントではなく樹脂マスターまたは機械加工されたブランクとして開始される理由を説明します。バッチ列は購入者が最も無視しがちな列であり、ボリュームが増加してもプログラムが利益を上げ続けるかどうかを決定する列です。
大規模 3D プリント サービス: 標準の封筒を超えた構築
大規模な 3D プリント サービスの需要は、マシンの製造量を上回るスピードで増加しており、特大のジオメトリに対する実際的な答えが 1 台の巨大なマシンで解決されることはほとんどありません。これはインテリジェントなセクショニングです。構造的および外観上の理由から選択された平面に沿ってモデルを分割し、セグメントを並行して印刷し、分割内に設計された位置特定フィーチャーを使用してセグメントを接着または機械的に結合します。うまくできれば、組み立て中に各セグメントの熱勾配が少なくなるため、分割されたパーツは同じサイズの単一ピースのプリントよりも強くて真っ直ぐになります。
以下のグラフは、セクショニングが必要になる前に、各ルートで日常的に達成可能な単一の寸法の最長を比較しています。これはランキングではなく能力マップであり、大規模な 3D プリント サービスと機械加工部門が競合他社ではなく自然なパートナーである理由を示しています。
この表は、サイズの大きい部品を指定する人が注意深く読んだ甲斐があります。大判押出成形は、示されている追加成形ルートの中で最大の単体寸法に達します。そのため、検査治具、成形工具、モックアップ筐体、鋳造パターンなど、10 分の 1 ミリメートルの寸法公差が許容される用途でこの押出成形が主流となっています。ガントリーミリングは、公差を約 20 倍厳密に保ちながら、ほぼ同じ距離まで到達するため、バルク形状を印刷し、同じプラットフォーム上でデータムと合わせ面を機械加工するという 2 つのプロセスが組み合わせて使用されることがよくあります。金属粉末床システムはサイズ軸の下限に位置しており、これが金属添加剤の採用における最大の制約であり、大きな金属アセンブリが通常セグメントとして印刷され接合される理由です。ナイロンと工業用樹脂が中間バンドを占め、ほとんどの消費者製品のハウジングと自動車の内装部品を一体で快適にカバーします。実際的な結論は、 ビルド エンベロープは、見積時に発見された制約としてではなく、最初の CAD セッションからの設計入力として扱う必要があります。 .
カスタム CNC 加工サービス: 精度が実際に生み出される場所
積層造形により形状が作成されます。機械加工により精度が生まれます。関与する価値のある中国の CNC 機械加工 OEM サプライヤーは、作業間の位置をどのように保持するか、バッチ全体で工具の摩耗をどのように補正するか、残りの製品をリリースする前に最初の製品をどのように検証するかを、プロンプトなしで説明できる必要があります。これら 3 つの答えは、これまでの機械ブランドのリストよりも実際の能力についてより多くを明らかにします。
アルミニウム機械加工サービスに関する考慮事項
アルミニウムは、切断が速く、公差が良好で、幅広い仕上げに対応できるため、依然として試作および少量生産の主力製品です。効果的なアルミニウム CNC サービスでは、許容可能な部品と優れた部品を区別する 3 つの詳細に注意を払います。薄い壁はたわみ、公差を超えて跳ね返るため、クランプ力に対する壁の厚さ。また、機械加工性、強度、成形性のいずれを優先するかに応じて、6061、7075、5052 のいずれかを選択するのが適切です。 綿密に計画されたアルミニウム部品は、5 軸機械の 1 回のセットアップで未加工のストックから完成したコンポーネントに移動でき、3 つの別々のセットアップで発生するスタックアップ エラーを排除できます。
ステンレス鋼およびより硬い金属のCNCサービス
ステンレス鋼の CNC 機械加工サービスには、異なる考え方が必要です。加工硬化とは、切削ではなく滞留または摩擦する工具が硬化層を作成し、次のパスを破壊することを意味します。熱管理、剛性の高い治具、より鋭い工具形状、および意図的な送り戦略はすべて、生のスピンドル速度よりも重要です。 316 および二相グレードの場合、サイクル タイムは同等のアルミニウム部品の 2 ~ 3 倍になる可能性があります。これが、ステンレス サプライヤーからの正直なリード タイムがより長い理由であり、その違いを無視した見積もりに疑問を持たなければならない理由です。
5 軸 CNC 加工サービスが設計の会話を変える理由
5 軸の同時作業により、カッターは連続的に異なる角度からワークピースにアプローチできます。エンジニアリング上の利点は具体的です。より短く、より剛性の高いツールは、びびりなく深い部分に到達します。アンダーカットと複合角はカスタム治具なしで機械加工されます。そして最も重要なことは、互いに同心でなければならないフィーチャーが 1 つのセットアップで切断されるため、それらの関係はオペレーターの再クランプではなく機械によって定義されます。複雑なハウジング、インペラ、マニホールド、医療機器の場合、これが組み立てられる部品とほぼ組み立てられる部品の違いになります。
3 つのコアルートを重要な基準で比較する
エンジニアが単一軸のプロセスを選択することはほとんどありません。以下のレーダー チャートは、調達の決定に一貫して現れる 6 つの基準にわたって、フルサービス プラットフォームによって提供される 3 つのコア ルートを 1 から 5 のスケールでスコア付けしています。これは、プロセスがまだ修正されていないときの、プロジェクトの最初の会話における意思決定の補助として使用することを目的としています。
形状は個々のスコアよりも明確なストーリーを伝えます。 3D プリンティングは、幾何学的な自由度と一体成形の速度でピークに達する一方で、公差と仕上げで低下する、高くて狭いプロファイルを形成します。これはまさに、初期の反復や切断できない形状に使用されるプロセスの特徴です。 CNC 加工は、公差、材料範囲、仕上げの最も強力なポイントを備えた、幅広くバランスの取れたプロファイルを形成し、コンセプトを適格なコンポーネントに変えるルートとしての役割を裏付けています。シリコーン型の複製はこの 2 つの中間に位置し、わずかな精度と引き換えに 1 つのマスターから数十の同一の装飾部品を製造できます。重要なのは、3 つのポリゴンが入れ子ではなく重なり合っていることです。つまり、単一のプロセスが支配することはなく、ほとんどの実際のプログラムの正解は選択ではなくシーケンスです。 実際的な意味は、これら 3 つの形状のうち 1 つだけを提供するサプライヤーは、製品寿命の 1 つの段階のみに対応できるということです。 一方、統合プラットフォームでは、ベンダーを変更することなく、コンセプト モデルからパイロット バッチまで同じ部品を運ぶことができます。
シリコーンモールドの複製: プロトタイプと生産の間の架け橋
一回限りの印刷と硬鋼工具の間には、多くのプログラムを驚かせるギャップがあります。チームは、フィールド試験、認証申請、または取引開始のために 50 個または 100 個の部品を必要としますが、その量では生産金型を正当化できず、スケジュールでは工具のリードタイムを吸収できません。真空注型またはウレタン注型とも呼ばれるシリコン型の複製は、その隙間を正確に埋めます。
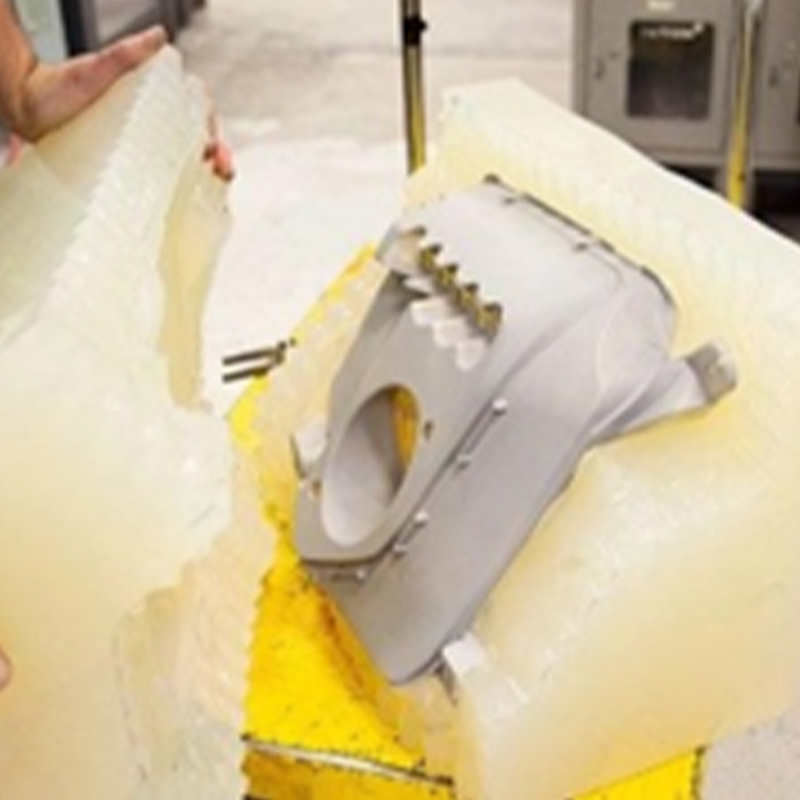
ワークフローは簡単です。マスター パターンは通常、高解像度の樹脂印刷または機械加工によって作成され、シリコーンが傷を含むあらゆる細部を忠実にコピーするため、最終部品に必要な正確な表面に仕上げられます。マスターはフレームに吊り下げられ、液体シリコーンで包まれています。シリコーンは硬化され、慎重に計画されたパーティング ラインに沿って切り開かれます。 ABS、ポリプロピレン、ゴム、ガラス入りナイロン、または透明なアクリルをシミュレートするために選択されたポリウレタン樹脂が、真空下でキャビティに注入されます。通常、1 つの金型で次のような結果が得られます。 寸法がずれて新しいツールが必要になる前に、20 ~ 25 枚の高品質コピーを作成 したがって、100 個の注文は 4 つまたは 5 つの金型を並行して実行することを計画しています。
以下のグラフは、バッチ サイズが大きくなるにつれて完成部品ごとの平均生産時間をプロットしています。これは、各ルートがどこでその地位を獲得しているかを最も明確に示す方法です。
これらの曲線から 5 つの観測値が得られます。シリコン成型は、1 つのバッチで行う場合、型製作の労力全体が 1 つのピースに費やされるため、最も効率の悪い方法です。そのため、誰も 1 回限りの成型を行いません。 10 ピースになると、シリコンの曲線は劇的に崩れ、すでに他の 2 つの曲線に近い位置にあり、金型の償却がいかに迅速に購入者に有利に機能するかを示しています。 50 個を超えると、3 つの曲線すべてが平坦になります。これは、体積の増加によって部品ごとの労力が大きく変化しなくなり、代わりに材料特性と公差に決定が移ることを意味します。 3D プリンティング曲線は、全範囲にわたって最も平坦であり、これがその静かな利点です。つまり、計画するためのツールのステップが必要なく、どんな数量でも予測可能です。 CNC 曲線は、200 個を超えると緩やかに減少し続けます。これは、プログラミングと治具は 1 回限りの作業であり、成長する実行全体に分散されるためです。 カスタム CNC 加工サービスは、多くの場合、プロトタイピング方法の規模が拡大しなくなるまさにその規模で最も効率的なルートになります。 .
表面処理:品質を決める工程
寸法が完璧で、仕上げが一貫していない部品は、キャリパーを持たない人なら誰でも失敗作と判断するでしょう。したがって、表面処理は装飾ではありません。これはエンジニアリング作業が可視化される段階であり、公差コールアウトと同じ厳密さで指定する必要があります。
ワンストッププラットフォーム内で利用できる主な治療法と、それぞれの実際の目的を以下に示します。
- サンディングと研磨。印刷部品から層の線を取り除き、塗装やメッキのための表面を準備します。
- ビードブラストとサンドブラストにより、均一なマットな質感が得られ、小さなツールマークを隠し、コーティングにメカニカルキーを与えます。
- 口頭での説明ではなく、指定された色の基準に合わせて、グロス、サテン、マット、ソフトタッチ、テクスチャード システムのスプレー塗装を行います。
- アルミニウムの陽極酸化。大幅な寸法変化を与えることなく、耐食性と色を制御する酸化層を追加します。
- 厚く耐衝撃性の膜が必要なスチールおよびアルミニウム部品用の粉体塗装。
- 金属基板とプラスチック基板の両方の反射面と装飾面に電気メッキと真空メタライジングを施します。
- シルク スクリーン印刷、パッド印刷、ロゴ、凡例、トレーサビリティ コードのレーザー マーキング。
良いフィニッシュと凡庸なフィニッシュを分けるのは 2 つの規律です。 1 つ目はマスキングです。ねじ山、ベアリングの穴、シール面、および電気接触領域は、フィルムの形成によって機械工が達成しようと努力した公差を消費しないように保護する必要があります。 一般的なペイント システムでは、表面あたり 30 ~ 60 ミクロンが追加されます。これは、快適な滑り嵌めを締まり嵌めに変えるのに十分です。 マスクされていないボアに適用された場合。 2 つ目は、標準化された照明の下での色管理です。工場の蛍光灯の下で承認された色は、ショールームの照明の下では一致せず、その段階での手戻りは誰にとっても苦痛だからです。
実際にワンストッププラットフォームに届く仕事とは
確立されたサプライヤーが扱うプロジェクトの典型的な組み合わせを理解することは、バイヤーが自分の要件がそのショップにとって日常的なものなのか例外的なものなのかを判断するのに役立ちます。以下の分布は、産業顧客全体での受信仕事の代表的なパターンを反映しています。
この分布は購入者にいくつかの教訓をもたらします。機能プロトタイピングは依然として最大の単一カテゴリであり、最新のプラットフォームから離れるほとんどの部品は、単に見るだけでなくテストすることを目的としており、したがって、意味のある機械データを備えた材料から構築する必要があることが確認されています。少量の最終用途部品が 2 番目に大きなブロックを形成しており、その成長は、添加剤およびブリッジプロセスが模型工場から実際の生産に移行したことを示す明らかな証拠です。設計検証モデルは依然として摂取量の約 5 分の 1 を占めており、これはチームがレビュー中に物理的なオブジェクトを保持することにどれだけの価値を置き続けているかを反映しています。ツーリングおよび金型マスターの割合は小さいですが、複製を開始する前にマスター パターンを最終部品の標準に仕上げる必要があるため、技術的に要求が厳しいです。アフターマーケットおよびスペアパーツは、デジタル在庫によって動きの遅いコンポーネントを倉庫に保管する必要がなくなるため、多くのセクターで最も急速に成長しているセグメントです。 検証済みのプロセス ファイルを保持しているサプライヤーは、最初の実行から数年後に製造中止された部品を再現できます。 .
コミットする前に中国の 3D プリント サービス工場を評価する方法
3D プリント サービス プロバイダーと機械加工サプライヤーの中から選択することは、本能的なものではなく、体系化された作業です。以下の順序は、実際に重要な質問の順序を反映しています。最初の問題の後ではなく、最初の順序の前に取り組む価値があります。
- プロセスの幅を確認します。樹脂、ナイロン、金属、機械加工、鋳造、仕上げを自社で行っているのか、外注に依頼しているのか、工程ごとに回答を求めます。
- 実際のファイルに関する製造用設計のレビューをリクエストします。フィードバックの速度ではなく、質によってエンジニアリングの深さがわかります。
- 検査慣行を確立します。何を、どの機器を使用して、どのような頻度で測定し、出荷にどのようなレポートが添付されるかを尋ねます。
- 材料のトレーサビリティを明確にする。証明書には、一般的なグレードではなく、部品に使用されている特定のロットの名前を記載する必要があります。
- 簡単に答えられない技術的な質問についてコミュニケーションをテストし、エンジニアからの返答が返されるか、営業からの返答が返されるかを観察します。
- 機密保持条件、ファイル保管慣行、ジオメトリがデモンストレーション サンプルとして使用されたかどうかなど、知的財産の取り扱いを確認します。
- プログラムを転送する前に、純正部品で有料のパイロットを実行し、部品自体だけでなくドキュメントでもパイロットを評価します。
2 つの警告サインには特に注意が必要です。公差の意図、データムの選択、または機能面について何の質問もせずにすべての要件を受け入れるサプライヤーは、おそらくそのファイルを開いていないでしょう。また、樹脂、ナイロン、金属、ステンレス機械加工部品の納期を同じと見積もるサプライヤーは、生産能力ではなくテンプレートから見積もっています。 長期的な関係が成功するかどうかを予測する最も信頼できる指標は、最初の部分を作成する前に尋ねられる質問の質です。
単一プラットフォームでの設計から製品化までのワークフロー
統合されたスマート製造プラットフォームの価値は、ルート全体が一連の発注書としてではなく、1 つの連続したチェーンとして描かれたときに最も簡単に分かります。以下の図は、典型的な部品が最初の会話から梱包された出荷までに通過する 7 つの段階を示しています。
このチェーンの各段階は、その後の段階を保護するために存在します。設計の取り込みと製造可能性のレビューにより、CAD での修正がまだ安価なうちに形状の問題が検出され、回避可能な遅延の大部分はここで防止されます。デジタルプロセス計画では、材料が消費される前にセットアップ、治具、ツールパスが修正されるため、製造現場は即興で計画を実行するのではなく、計画を実行できます。材料とルートの選択は、前述の比較表が実際に特定の部品に適用される決定点です。印刷と機械加工は代替ではなく同じコンポーネントに適用されることが多いため、製造ブロックは意図的に単一のユニットとして描かれています。下の行は仕上げチェーンを示しています。シリコンの複製によって検証済みの部品がバッチに生成され、表面処理によって最終的なアイデンティティが与えられ、検査によって物理的な結果を元の意図と比較することでループが閉じられます。 元のモデルと一致するという証拠がなければ何も出荷されません .
浙江嘉恒智能設備製造有限公司について
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、産業革新と製造のパイオニアです。当社の専門デザインチームは、お客様のアイデアを実用的で美しい製品デザインに変えます。樹脂、ナイロン、金属などの素材への3Dプリントや高度な加工を行っております。シリコンモールド複製により、低コスト・高精度の小ロット生産が可能です。塗装などの表面処理により、製品の外観が向上します。当社のワンストップサービスにより、クライアントは設計から製品までのプロセスを 1 つのプラットフォーム上で完了でき、時間とコストを節約できます。私たちは産業発展のための長期にわたる信頼できるパートナーとなることを目指しています。
実際には、この構造は、クライアントがスケッチ、機能要件、または図面のなくなったレガシー コンポーネントを持って到着し、2 番目のサプライヤーを管理することなく検査済みの完成部品を持って帰ることができることを意味します。設計チームは意図を製造可能な形状に変換し、添加剤部門と機械加工部門がそれを生産し、複製ラインがバッチが必要なときにそれを増やし、仕上げ部門が最終市場が期待する状態で納品します。 すべてのステージは、同じ部品番号、同じ公差記録、および同じ連絡先を共有します。
業界のアプリケーションと各ルートが適合する場所
自動車とモビリティ
開発プログラムでは、フィット感の研究には印刷されたインテリア トリム、アンダーフードのパッケージング トライアルにはナイロン ダクトとブラケット、パワートレインとバッテリーのテスト リグには機械加工されたアルミニウム ハウジングが使用されています。モータースポーツおよび専門車両メーカーは、ハードツーリングが決して正当化されない、真に少量の最終用途部品に同じ組み合わせを使用します。
医療機器および実験装置
器具ハウジング、サージカルガイド、ハンドピース本体、および流体マニホールドは、複雑な印刷された形状と機械加工されたシール表面の組み合わせから恩恵を受けます。ステンレス鋼の CNC 機械加工サービスは、繰り返し滅菌する必要があるコンポーネントに指定されることが多く、追跡可能な材料文書については交渉の余地がありません。
家庭用電化製品および電化製品
樹脂マスターから構築され、色標準に塗装された外観モデルは設計のレビューを推進し、キャスト ウレタン バッチはパイロット構築と認定サンプルを提供します。機械加工されたアルミニウムのミッドフレームとヒートスプレッダーが同じプログラムに登場するため、機械加工も行う商用 3D プリント サービスが、そうでないサービスよりもはるかに便利です。
産業オートメーションとロボット工学
エンドオブアーム ツール、カスタム グリッパー、センサー マウント、ガードは、付加機能を備えた CNC 加工プロトタイプ サービスの典型的な候補です。生産ラインの稼働に応じて要件が変化するため、治具を修正して数日以内に新しいバージョンを受け取ることができることは、単一プロセスのわずかな改善以上の価値があります。
良好な部品を取り戻すためのファイルと仕様書の準備
サプライヤーは受け取ったものだけを扱うことができ、品質に関する紛争の驚くべき割合は、製造上のミスではなく、不完全な情報に起因しています。メッシュのエクスポートと一緒に STEP などのパラメトリック ファイルを送信すると、メッシュは曲面の数学的定義を破棄し、機械工に曲面の近似を強制するため、サプライヤーはツールパスを正確に再構築できます。
公差は選択的に適用する必要があります。すべての寸法をクリティカルとしてマークしても、サプライヤーには何も伝えられず、最も緩いフィーチャーを最も厳しいフィーチャーと同じ注意を払って扱うよう強制されます。 機能を実際に制御する 3 つから 5 つの機能を特定すると、それらを保護することを中心にプロセス全体の計画を立てることができます。 データムの選択にも同じ考えが必要です。データム スキームは、部品がアセンブリ内でどのように配置されているかを反映する必要があります。そうすることで、検査レポートは、設計が実際に気にしている質問に答えることができます。
最後に使用目的を明記します。ブラケットが高温になると振動が発生することを知っているサプライヤーは、それが展示モデルであると想定しているサプライヤーとは異なる材料の選択をするでしょう。コンテキストのその 1 文により、反復ループ全体が妨げられることがよくあり、最初のメッセージに含めるのに費用はかかりません。
よくある質問
Q1: 新しい部品の 3D プリント サービスと CNC 加工のどちらを選択すればよいですか?
公差と形状から始めます。部品に切削工具が到達できない内部チャネル、格子、または有機的形状が含まれている場合は、積層造形が自然な方法です。部品の形状を ±0.05 mm 以上に厳密に保持する必要がある場合、特定の認定合金が必要な場合、または微細な機械加工された表面仕上げが必要な場合は、機械加工がその答えです。実際のコンポーネントの多くは、バルク形状の印刷とその後の重要な面の機械加工の両方を必要とし、両方の機能を運用するサプライヤーは、2 つの発注書にまたがるのではなく、1 つのプロセス文書でそのシーケンスを計画できます。
Q2: リクエストではどのようなファイル形式と情報を送信すればよいですか?
STEP または IGES ファイルを幾何学マスターとして送信し、さらに重要な寸法、データム、表面仕上げ要件、材料仕様を示す 2D 図面を送信します。数量、用途、規制内容を含めます。色や質感が重要な場合は、言葉で説明するのではなく、物理的な参照または認識されているカラーコードを提供してください。 STL などのメッシュ フォーマットが純粋な加算ジョブに使用される場合、粗いメッシュでは曲面にファセットが見えるため、エクスポート解像度を確認してください。
Q3: 印刷された部品は実際の生産コンポーネントとして使用できますか? それともプロトタイプとしてのみ使用できますか?
材料とプロセスが意図的に選択されている場合、それらは本物の生産コンポーネントとなり得ます。ナイロン粉体層部品、特に充填グレードは、多くの業界で最終用途のブラケット、ハウジング、ダクト、備品として機能します。金属プリント部品は、正しく応力が緩和され、機能面に仕上げ加工されている限り、他の方法では形状を製造できない生産現場で使用されます。実際の限界は、表面仕上げ、二次加工なしで達成可能な公差、紫外線暴露または持続的な熱下での長期挙動であり、これらすべては特定の材料のデータシートと照合して確認する必要があります。
Q4: 品質が低下する前に、1 つのシリコーン型で何個の部品を生産できますか?
一般的な金型では、許容範囲内のコピーが約 20 ~ 25 個生成されますが、正確な数値は部品の形状、アンダーカット、および使用する注型樹脂によって異なります。激しいアンダーカットや鋭い内側の角はシリコンの摩耗を早めます。より大きな要件の場合は、同じマスターから複数の同一の金型が製造され、並行して実行されるため、バッチ全体の一貫性が維持され、全体のスケジュールが短縮されます。すべての金型は 1 つのマスターから採取されるため、通常、金型間の寸法一致は非常に近くなります。
Q5: 機械加工されたアルミニウムおよびステンレス鋼部品で現実的に達成可能な公差はどれくらいですか?
日常的な 3 軸作業は、十分にサポートされたフィーチャでは ±0.02 mm に保持され、同時 5 軸作業では、単一セットアップ加工用に設計された部品では ±0.01 mm に保持されます。これらの数値を達成できるかどうかは、壁の厚さ、部品の長さ、クランプ方法、および切断中の熱安定性に依存します。長くて薄い機能と深いポケットは、コンパクトでしっかりしたものよりも常に緩くなります。最も生産的なアプローチは、機能が必要とする場合にのみ厳しい公差を指定し、プロセス計画が決定される前にそれらの特定の機能についてサプライヤーと話し合うことです。
Q6: 独自設計の機密保持はどのように扱われますか?
機密保持契約は、ファイルを転送する前に締結する必要があり、ファイルの保管、内部アクセス、下請け業者への開示、プロジェクト終了後のマスター、備品、残材の廃棄についてもカバーする必要があります。あなたの形状がマーケティング サンプルや機能表示に使用される可能性があるかどうかを具体的に尋ね、その回答を書面に記録してください。開発プログラムの取り扱いに慣れているサプライヤーは、このための定義されたプロセスをすでに持っており、ためらうことなくそれを説明できるでしょう。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
