




浙江嘉恒の真空鋳造サービス
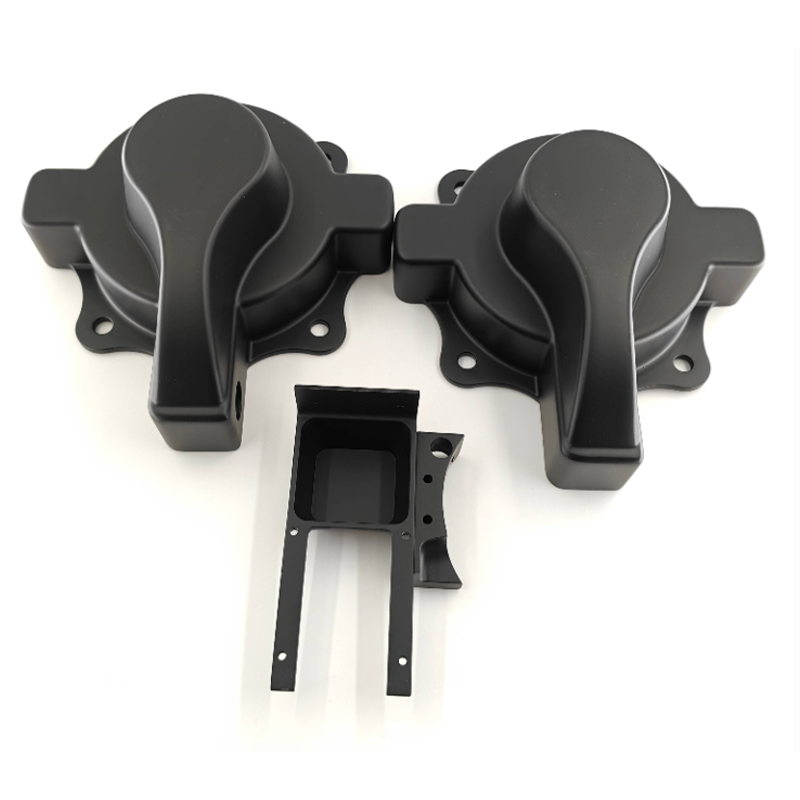
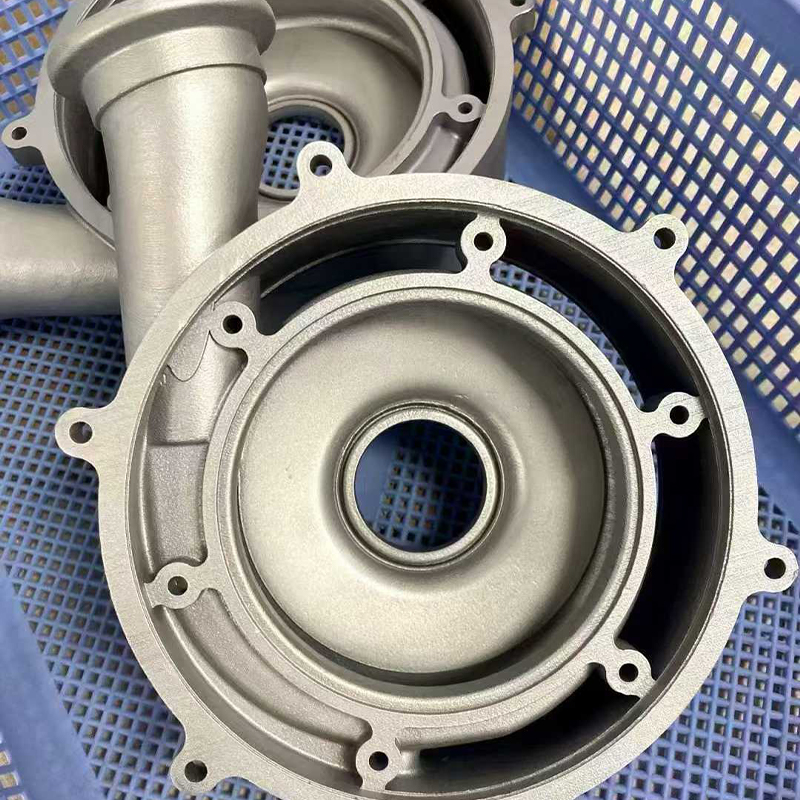
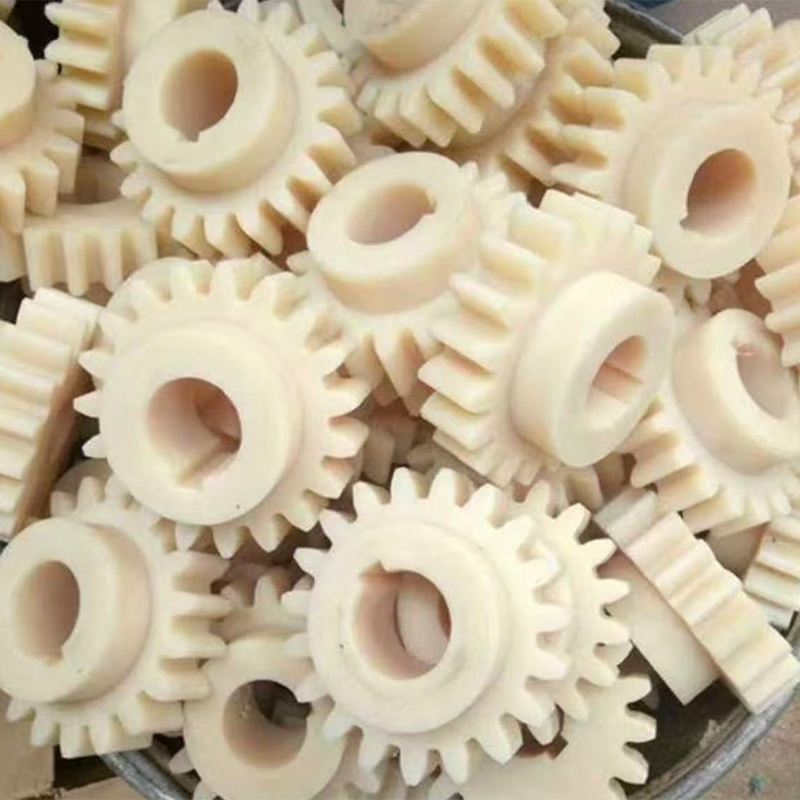
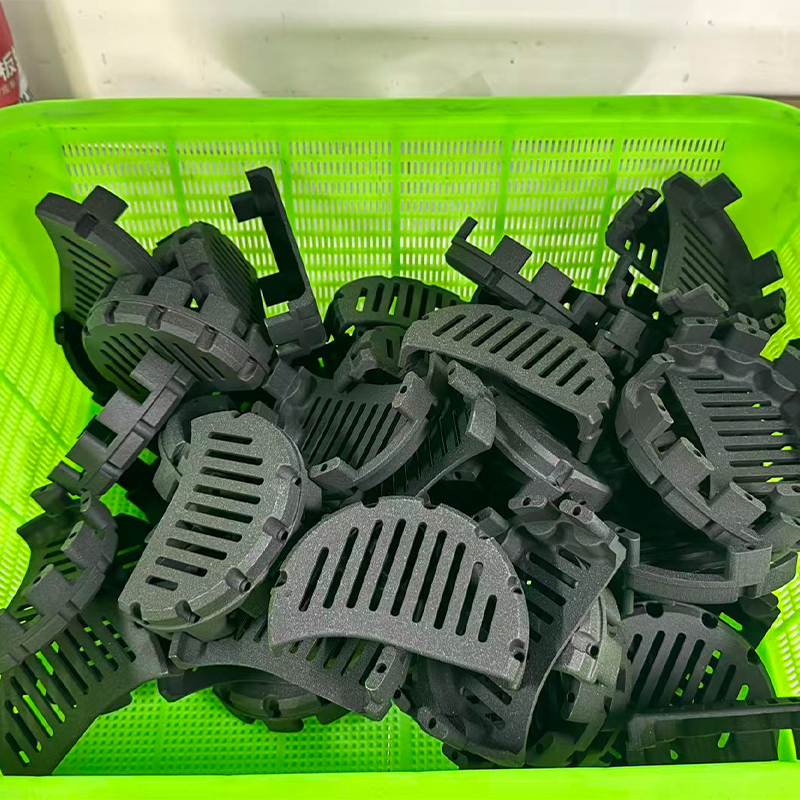
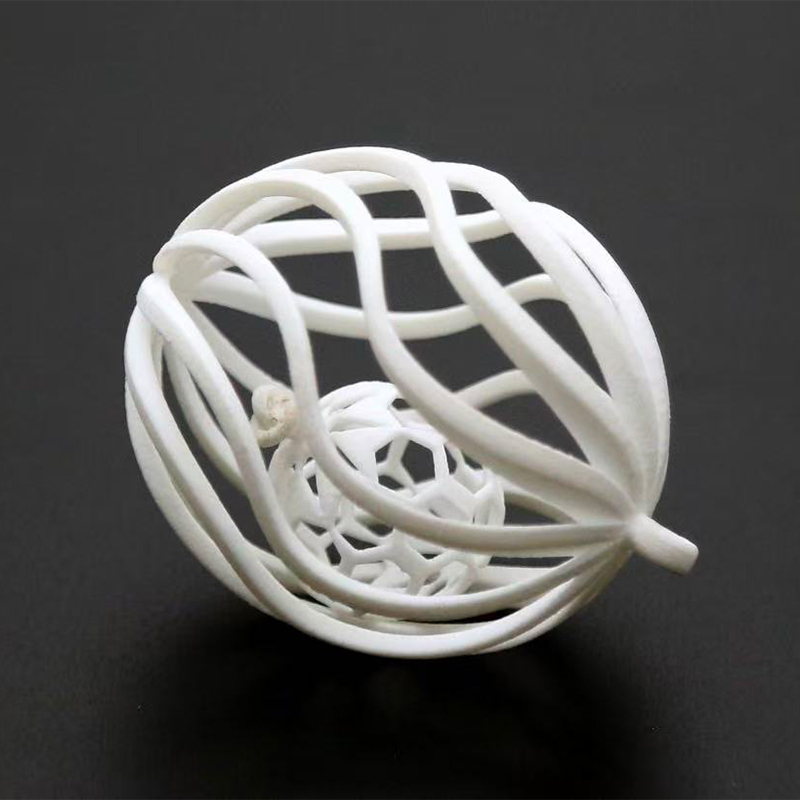
浙江嘉恒智能設備製造有限公司は中国の 真空鋳造サービスメーカー 真空および低圧下でシリコン型内でポリウレタンおよびシリコーン部品を製造します。 3D プリンティングまたは CNC 加工によってマスター モデルを構築し、レプリカを鋳造して、同じ生産ベースで仕上げます。そのため、プログラムはスチール製工具を使用せずに、デジタル ファイルから塗装、印刷、またはコーティングされた部品に移行します。
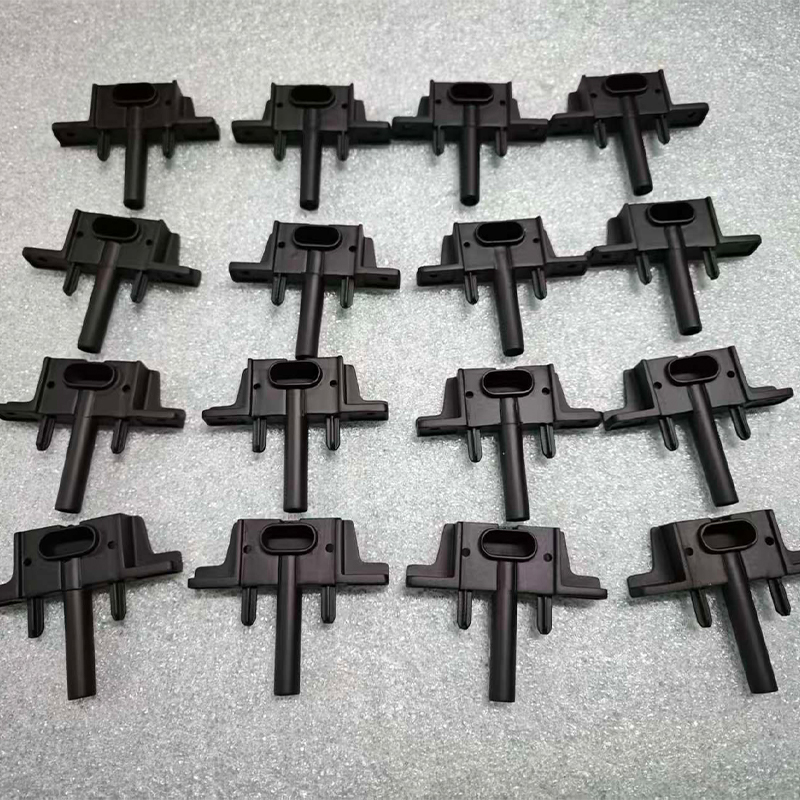
私たちの 真空鋳造サービス 範囲は、ABS 様、PP 様、ゴム様、低圧ウレタン鋳造、さらに圧縮成形されたシリコン部品をカバーします。このルートは、形状が最終的な射出成形部品と一致する必要がある、少量のプロトタイプ、市場テスト用バッチ、および製造前検証に適しています。
プロセスルート: マスターモデルから鋳造完成まで
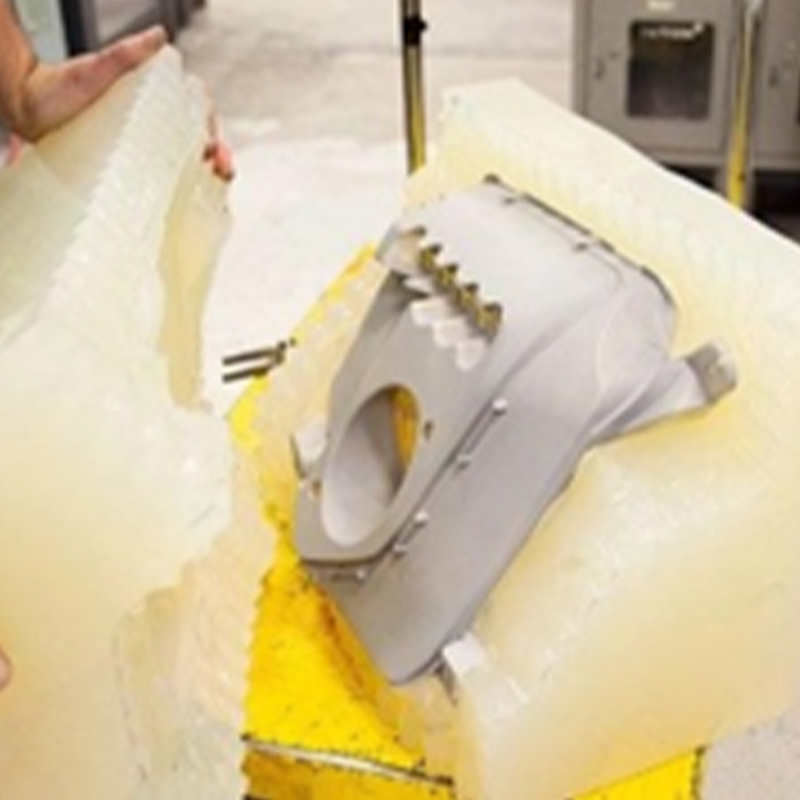
真空注型では、真空下でシリコン型にポリウレタン樹脂を注入するため、樹脂が硬化する前に混入した空気が除去されます。その結果、気泡のない鋳造が可能となり、マスターモデルの微細な表面ディテールと鋭いエッジが再現されます。
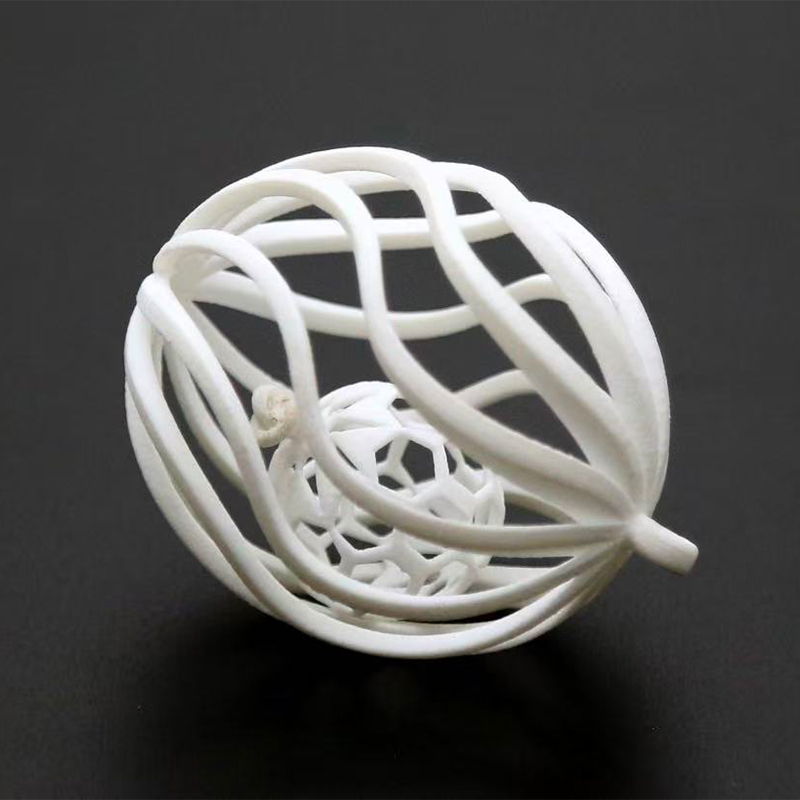
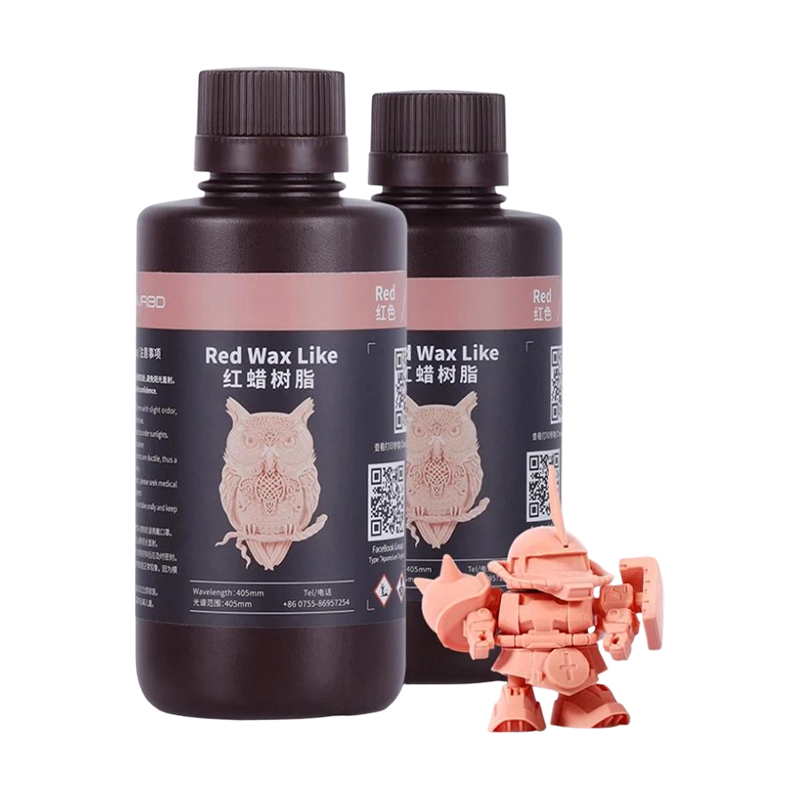
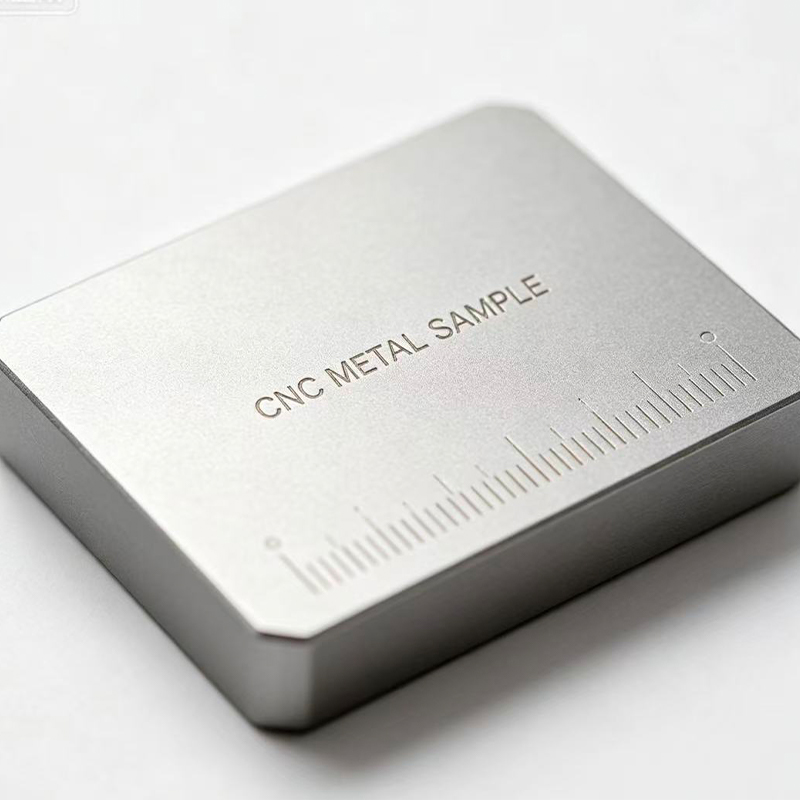
- マスターモデル: 微細なディテールには SLA または DLP 樹脂プリント、機能的なジオメトリには SLS ナイロン、マスターが厳しい公差を保持する必要がある場合には CNC 加工されたストックが使用されます。
- シリコンモールド: マスターの周りに流し込み、切り開き、鋳造サイクルを繰り返すためのキャビティとして使用します。
- キャスト: 壁の厚さ、部品のサイズ、材質に応じて、真空、低圧、または高圧射出。
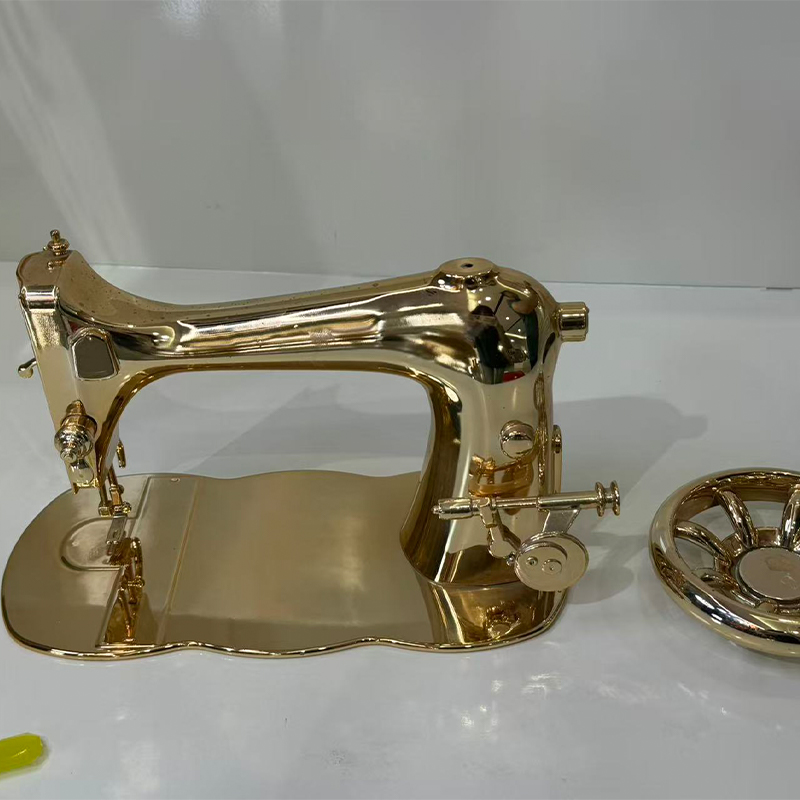
- 仕上げ: 必要に応じて、トリミング、サンディング、塗装、コーティング、レーザー彫刻、シルクスクリーン、または電気メッキを行います。
通常、キャビティが劣化する前に、1 つのシリコン型セットで 15 ~ 25 個の部品が複製されます。これにより、スチール製工具を使用するのに適さない量でもプロセスが経済的になり、後の射出成形プログラムでも同じ形状が利用できるようになります。
材料範囲と用途適合性
材料の選択は、外観だけではなく、部品が示すべき機械的動作によって決まります。次のファミリーをシリコン型で鋳造します。
| 材質 | 行動 | 一般的なフィット感 |
|---|---|---|
| ABS のような | 剛性があり、耐衝撃性があり、成形されたディテールを保持します | ハウジング、エンクロージャ、構造カバー |
| PP状 | 半柔軟性、耐疲労性 | リビングヒンジ、クリップ、フレキシブルカバー |
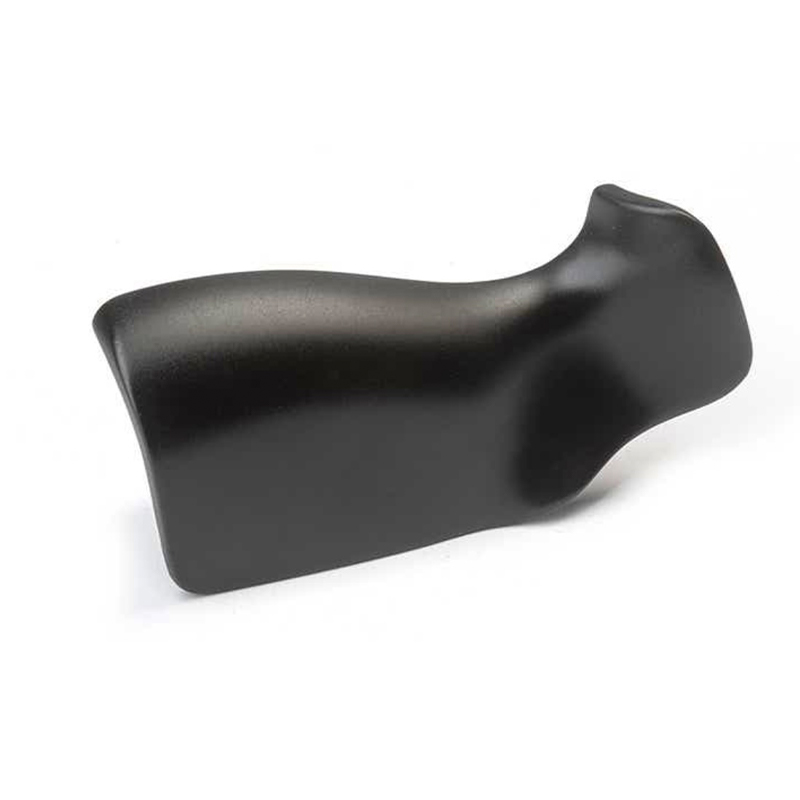
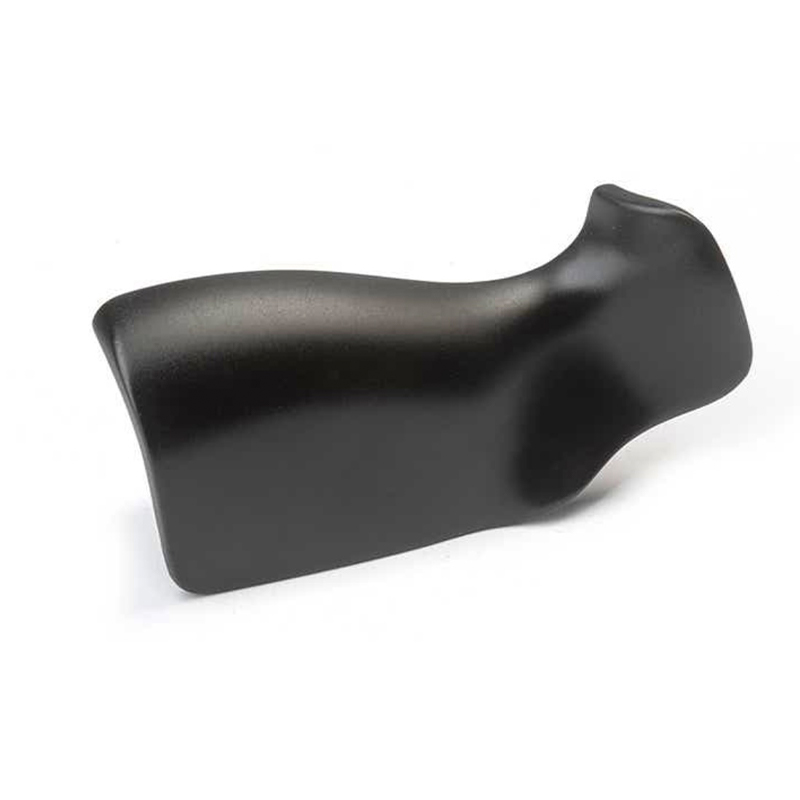
| ゴム状 | 弾力性、ゴム感、高伸度 | グリップ、シール、オーバーモールドのシミュレーション |
| 低圧ウレタン | 低い内部応力、均一な肉厚 | 厚肉・大型鋳物 |
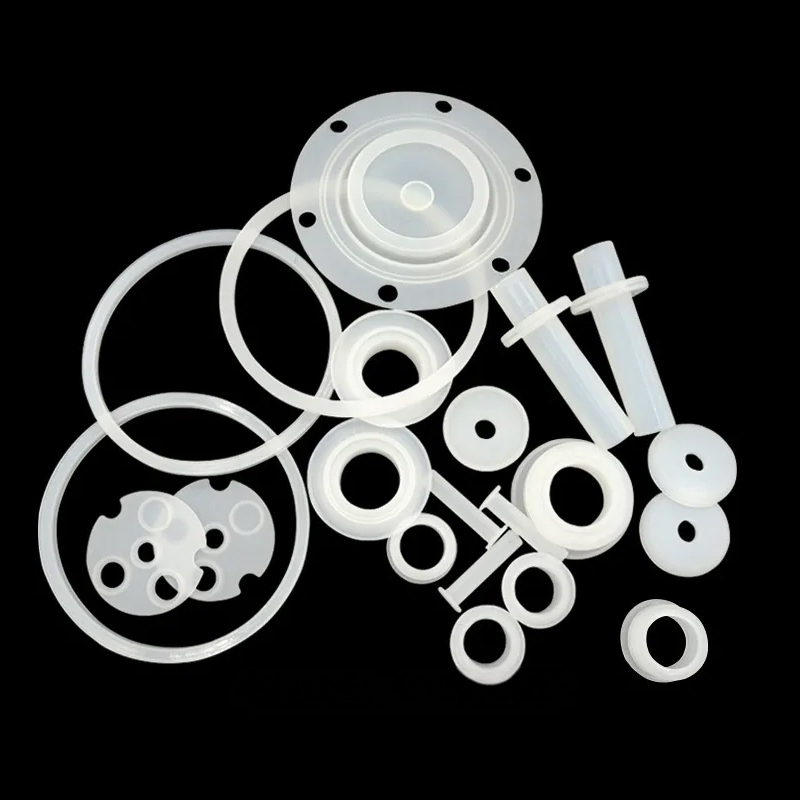
| 圧縮成型シリコン | 耐熱性、耐候性、ショアAコントロール可能 | シール、滑り止めグリップ、ウェアラブルソフトパーツ |
低圧ウレタン鋳造は、従来の真空鋳造では収縮痕や内部応力が残る可能性がある厚肉部品や大型部品に適した方法です。圧縮成形されたシリコーン部品は、バッチ全体で寸法の再現性を維持する必要がある柔らかいコンポーネントの場合、熱と圧力の下で硬化されます。
真空鋳造が製品開発に適合する場所
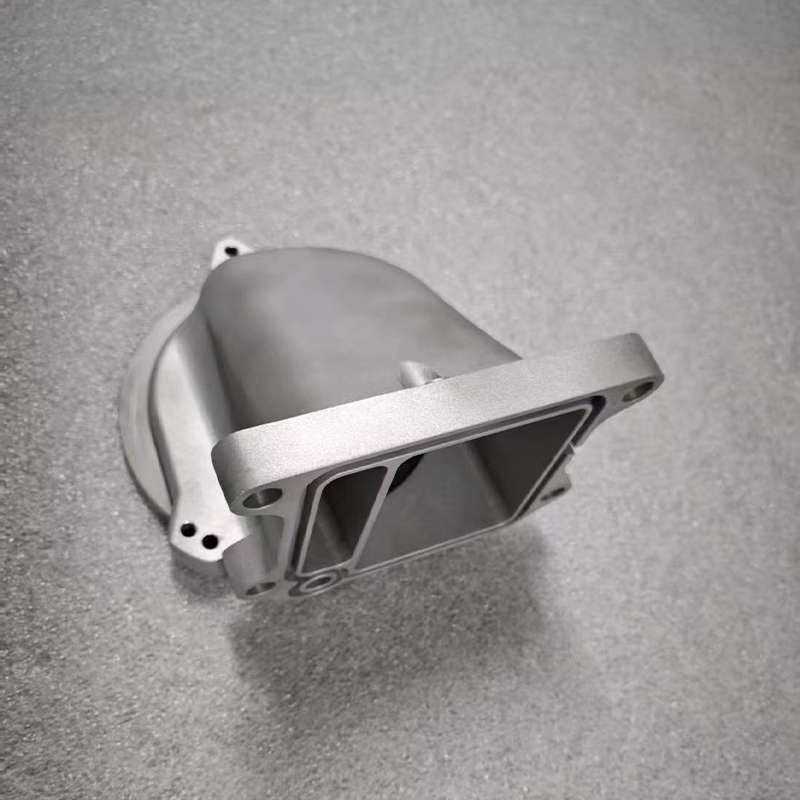
当社は、自動車の内装や実物大モデル、家庭用電化製品の筐体やウェアラブル、UAV や eVTOL のコンポーネント、ロボットのジョイントやエンドエフェクター、医療リハビリテーションの付属品などの鋳造部品を供給しています。アプリケーションごとに、鋳造に対して異なる要求が課されます。
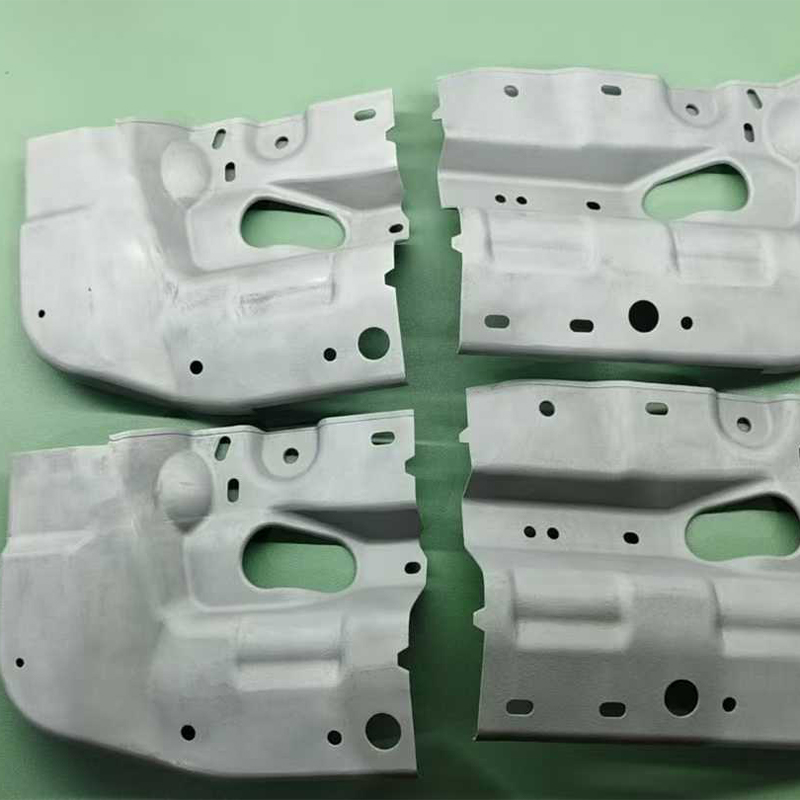
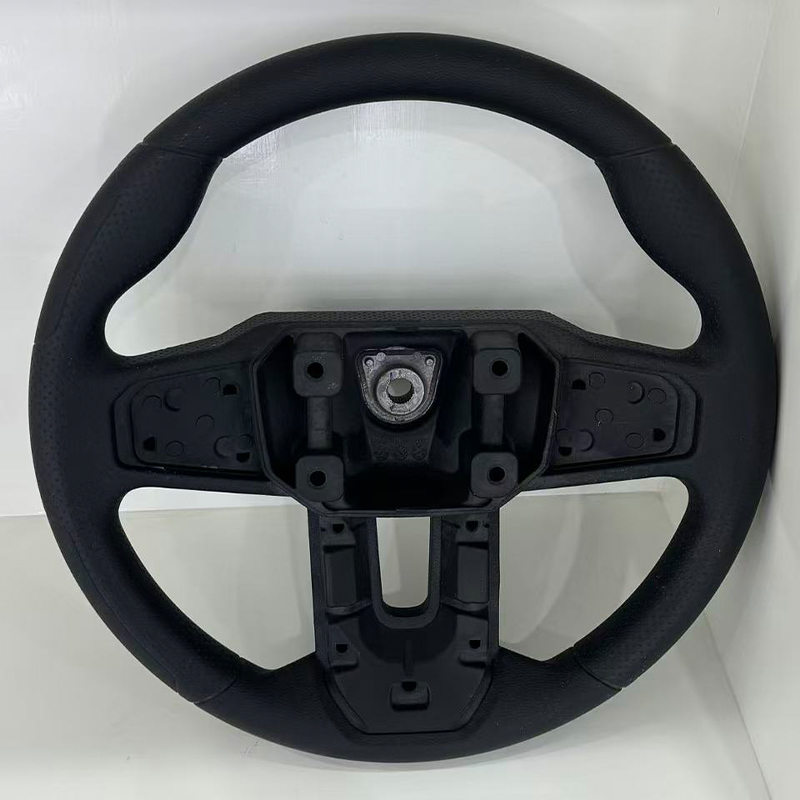
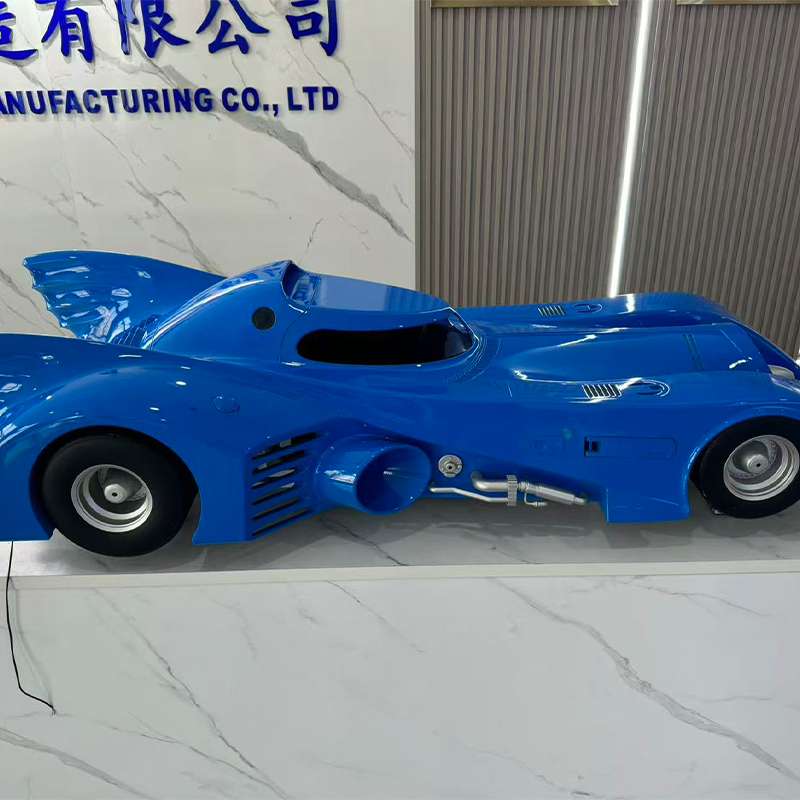
- 自動車: 色、質感、フィット感を実物大で評価する必要があるインテリアパネル、トリム、大型ハウジングのプロトタイプ。
- 家庭用電化製品: 細部まで成形され、製造仕上げに合わせた塗装やコーティングが必要なイヤホンおよびウェアラブルのハウジング。
- UAV と eVTOL: 複合材または射出成形ツールを投入する前に、軽量カバーと複雑なシェルをフィット チェックに使用します。
- ロボット工学: 機能テスト用のジョイント カバー、コンロッド ハウジング、エンドエフェクター シェル。
構成オプション
固定カタログではなく、作業点を中心に各鋳造プログラムを構成します。以下の選択肢は見積時に確認され、プロセスシートに記録されます。
- マスターモデルのソース: SLA 樹脂、DLP 樹脂、SLS ナイロン、SLM 金属、FDM プラスチック、または CNC 機械加工素材。
- 鋳造方法: 真空、低圧または高圧射出。
- 素材: ABS系、PP系、ゴム系、低圧ウレタン、圧縮成型シリコンなど。
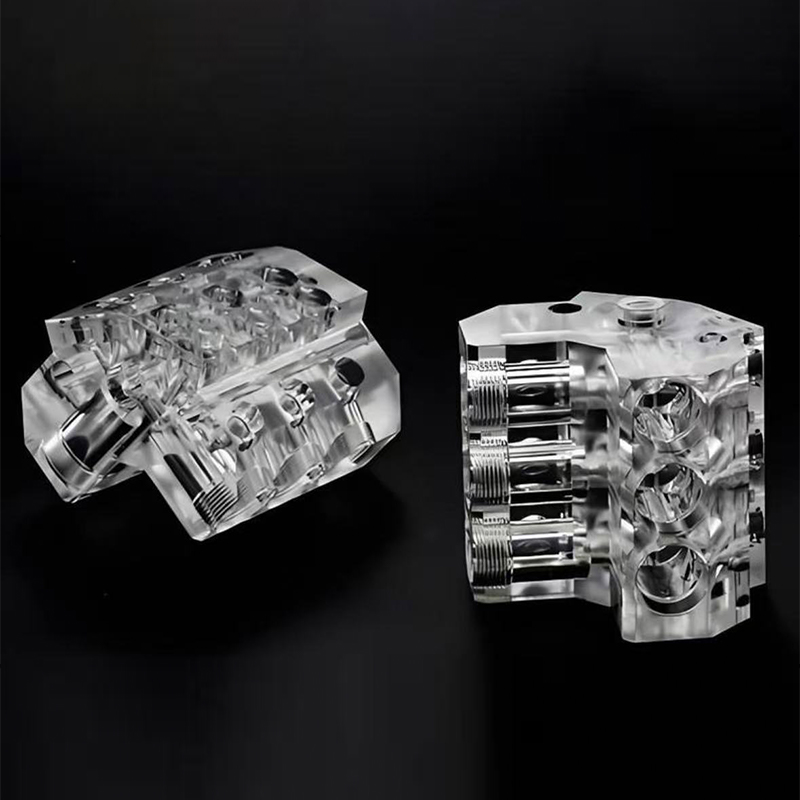
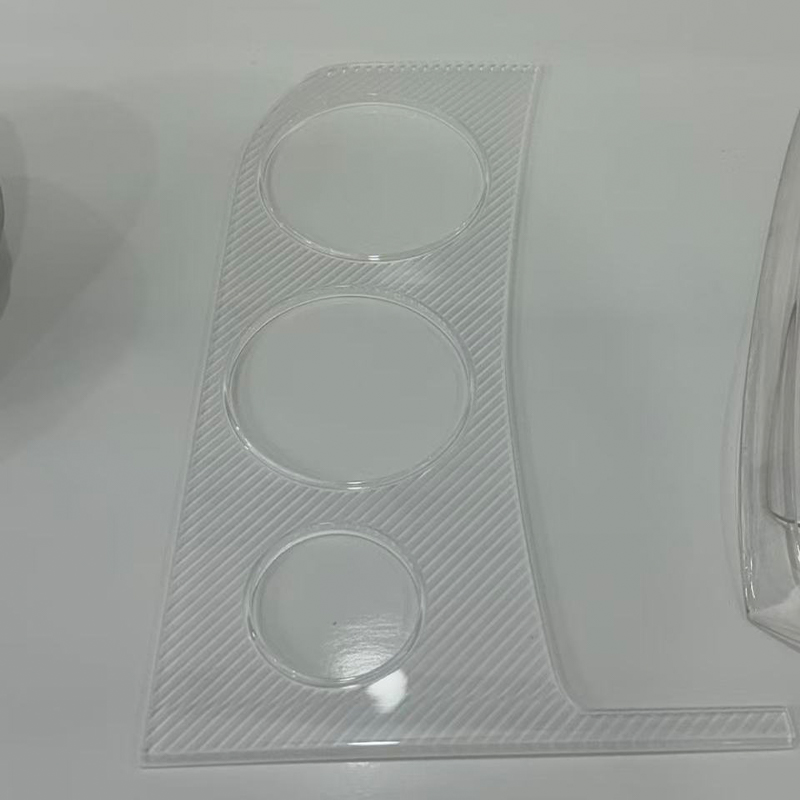
- 色と質感: 成型色、マットまたは光沢のある塗装、ソフトタッチのコーティング、または透明および半透明の鋳物。
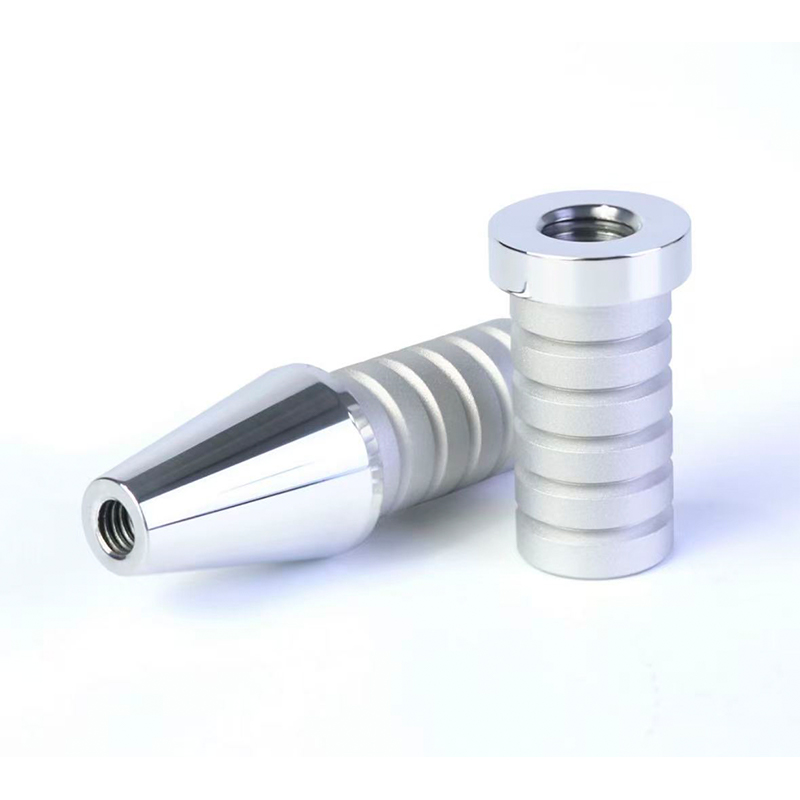
- 二次的な操作: レーザー彫刻、デカールとシルクスクリーン印刷、電気メッキと陽極酸化、研削、研磨、サンドブラスト。
表面仕上げは同じ現場で行われるため、別のサプライヤーを必要とせずに鋳造ハウジングの塗装、印刷、組み立てを行うことができます。利用可能な処理については、「表面仕上げサービス」を参照してください。
キャスティングを駆動するスペック
以下の変数により、金型の設計、鋳造方法、仕上げ順序が決まります。 3Dファイルと意図した機能を突き合わせて確認し、型抜きを行います。
- パーツのサイズと肉厚: 厚いセクションでは、収縮跡を抑えるために低圧ウレタン鋳造が推奨されます。
- 抜き勾配とアンダーカット: シリコンモールドは曲がりますが、深いアンダーカットの場合は、コアを分割または挿入する必要があります。
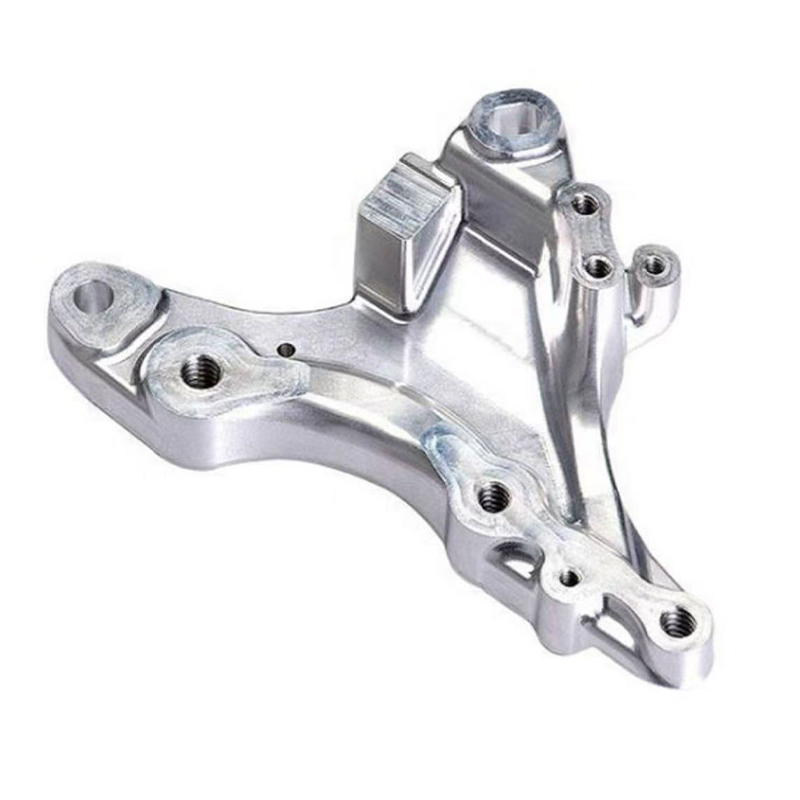
- 許容誤差の期待値: 鋳造部品は機械加工部品ではありません。重要な境界面は、鋳造後に機械加工されることがよくあります。
- 表面要件: 成形テクスチャ、ペイント クラス、光沢レベル、透明度。
- バッチ数量: 金型セットごとに 15 ~ 25 個の部品があり、大規模なランの場合は追加の金型セットを使用します。
- 色と素材の一致: Pantone、RAL、または物理サンプルへの参照。
品質管理と受け入れ
原料の入荷チェック、工程中のサンプリング、完成品の寸法確認まで全工程検査を行っております。すべての鋳造部品は梱包前に、合意された寸法公差と外観基準に照らしてチェックされます。
- 原材料は保管前にテストされています。
- 鋳造中に定期的にサンプリングを行い、精度を安定させます。
- 寸法、色、質感、組み立ての適合性の最終検査。
- プロジェクトのゾーニング、スタッフの機密保持契約、および隔離された内部ネットワークにより、顧客の図面とモデルが保護されます。
必要なプログラムの場合は、バッチを続行する前に顧客の承認を得るため、最初の製品のサンプルと検査記録を準備します。
ソリューションの構成に使用する情報
真空鋳造プログラムを正確に引用するには、次の入力が必要です。欠品は型抜き前に確認させていただきます。
- STEP、IGES、または STL の 3D ファイル、および公差が必要な場合は 2D 図面。
- 目標数量と、部品がフィットチェック用か、機能テスト用か、市場サンプル用か。
- 必要な材料の挙動: 硬質、半柔軟、ゴム状、またはシリコーン。
- 色、質感、仕上げの参考。
- 重要な寸法および鋳造後に機械加工する必要があるインターフェース。
- 鋳造部品が他のコンポーネントと嵌合する場合の組み立て要件。
- 配送先と梱包要件。
同じプラットフォーム上の関連機能
真空鋳造が単独で行われることはほとんどありません。マスターモデルは当社の印刷および機械加工ラインから提供され、仕上げは社内で行われます。
- 微細なマスターのための SLA レジン 3D プリント サービス。
- 機能マスター向けの SLS ナイロン 3D プリント サービス。
- マスターおよび鋳造後の機械加工のための CNC フライス加工サービス。
よくある質問
1 つのシリコン型で何個の部品を製造できますか?
通常、1 つのシリコン型セットで 15 ~ 25 個の部品が複製されます。大量の場合は、同じマスターから追加の金型セットを構築し、実行全体で形状の一貫性を保ちます。
射出成形の表面仕上げと一致させることはできますか?
はい。真空鋳造はマスターモデルの表面のディテールを再現し、社内の塗装、コーティング、レーザー彫刻、印刷によりパーツを指定された質感、光沢、色に仕上げます。
真空鋳造と低圧ウレタン鋳造の違いは何ですか?
標準的な真空注型では、真空下で樹脂から空気を除去します。低圧ウレタン鋳造は、制御された低圧力で樹脂を射出することで、厚肉または大型部品の内部応力と収縮マークを軽減し、肉厚の均一性を向上させます。
圧縮成形されたシリコン部品も供給していますか?
はい。当社は、圧力をかけながら加熱した金型内でシリコーンゴムを硬化させ、制御可能なショア A 硬度と耐熱性および耐候性を備えたシール、滑り止めグリップ、ウェアラブル デバイス用のソフト コンポーネントを製造します。
設計データをどのように保護しますか?
プロジェクトは非公開のワークショップにゾーン分けされ、スタッフは機密保持契約に署名し、図面ファイルは不正な外部送信をブロックする隔離された内部ネットワーク上に保管されます。
見積書にはどのようなファイル形式が必要ですか?
STEP、IGES、または STL ファイルを送信し、公差が指定されている場合は 2D 図面も送信します。数量、材料の挙動、色と仕上げの基準、および鋳造後に機械加工する必要がある重要な境界面が含まれます。


