- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

ポリエーテル エーテル ケトン 3D プリンティング: プロセス管理、コスト、およびサプライヤー ガイド
覗く 部品は、プリンターから出荷された時点では完璧に見えても、ポリマーが適切な半結晶状態に達しない場合、使用中に依然として性能が低下する可能性があります。ポリエーテル エーテル ケトン 3D プリンティングでは、高温のフィラメントをロードするというよりも、乾燥、押し出し、冷却、アニーリング、検査を通じて熱を制御することが重要です。このプロセスは要求の厳しい部品に対して実行可能ですが、サプライヤーが温度と結晶化度をプリンタ設定ではなく測定可能なプロセス出力として扱う場合に限ります。
この区別は見積もりの段階で重要になります。 覗く は高価なエンジニアリング熱可塑性プラスチックであり、高温での材料の押出はゆっくりと実行されます。立方センチメートルあたりの価格だけを比較する購入者は、加熱チャンバー時間、サポート戦略、焼きなまし、加工代、検査、スクラップリスクなど、より大きなコスト要因を見落とすことになります。データシートのみを比較する購入者は、テストクーポンと実際のブラケット、シール、絶縁体、または摩耗部品との間のプロセスのギャップを見逃すことになります。
実際的な答えは、ポリマーの名前ではなく、部品の機能から始めることです。部品に幅広い耐薬品性、高い連続耐熱性、耐摩耗性、および高温での剛性が必要な場合、PEEK は真剣に評価される価値があります。部品が主に乾燥環境での耐熱性と剛性を必要とする場合、高温カーボンファイバーコンパウンド、金属添加剤ルート、または機械加工設計により、より予測可能なプログラムが提供される可能性があります。このガイドの残りの部分では、ポリエーテル エーテル ケトン 3D プリントのコストがどこで発生し、どこで高価なミスマッチになるのかについて説明します。
ポリエーテルエーテルケトン 3D プリント: プロセスで本当に求められるもの
PEEK は、高い融点と強力な特性プロファイルを備えた半結晶性熱可塑性プラスチックです。材料押出印刷では、ポリマーはその融点を十分に上回る温度に加熱され、層ごとに堆積され、制御された条件下で冷却されます。正確なプロファイルは樹脂のグレード、ノズルの形状、部品の形状、プリンターによって異なりますが、一般的な方向性は明らかです。PEEK にはホット ノズル、ホット ビルド チャンバー、および規律ある冷却戦略が必要です。ノズル温度に達することはできても、チャンバーの熱を保持できない機械では、一貫した部品を製造するのが困難になります。
これが、ポリエーテル エーテル ケトン 3D プリントが PLA、PETG、さらには標準的なナイロンのプリントとは異なるカテゴリーに分類される理由です。フィラメントは使用前に乾燥する必要がある場合があり、ビルド表面は高温に耐える必要があり、チャンバーの雰囲気はビルド全体を通じて安定している必要があります。ドラフト、開いたドア、および短い予熱サイクルによって熱勾配が発生し、後で反り、層の接着不良、または結晶化度の不一致として現れる可能性があります。これらの欠陥は部品の外側には見えない場合があります。
よくある間違いは、ノズル温度だけに注目することです。ノズルはポリマーを溶かしますが、チャンバーと冷却プロファイルはポリマーがどのように凝固するかに影響します。一般に、ゆっくりと制御された冷却により結晶化が促進されます。急速に冷却すると、材料がより非晶質な状態になる可能性があり、耐薬品性と寸法安定性が低下する可能性があります。一部のサプライヤーは、より低いチャンバー温度で PEEK を印刷し、結晶化度を高めるために印刷後のアニーリングに依存しています。それは機能する可能性がありますが、リスクがアニーリングステップに移され、部品の形状の検証されたサイクルが必要になります。
ハードウェアコストの側面もあります。高温プリンターは、標準的なマシンよりも強力なヒーター、絶縁体、モーター、および熱制御を使用します。そのコストは、材料だけではなく、機械時間によって回収されます。購入者にとって意味するところは単純です。単に材料名だけでなく、実際のプロセスウィンドウを尋ねるということです。サプライヤーにチャンバーの均一性をどのように検証するか、長時間の製造中に熱膨張をどのように処理するか、アニーリング サイクルをどのように記録するかを尋ねてください。
PEEK 部品の性能が結晶化度によって決まる理由
PEEK は、非晶質および半結晶質の形で存在できます。印刷された部品では、それらの間の比率は実験室の好奇心によるものではありません。これは、剛性、寸法安定性、耐薬品性、および持続的な荷重下での部品の動作に影響します。半結晶構造は、規則正しい領域が強度と耐性に寄与するため、要求の厳しい用途には一般に好まれます。アモルファスまたは部分的に結晶質の部品は製造が容易ですが、PEEK が選択される正確な条件では不十分になる可能性があります。
冷却速度がメインレバーです。堆積したポリマーが高温チャンバー内でゆっくりと冷却されると、ポリマー鎖が組織化する時間がかかります。急速に冷えると、構造は秩序のない状態で凍結します。部品の形状も重要です。薄い壁、鋭い角、大きな平らな領域では熱の損失速度が異なるため、1 つのプリントに異なる熱履歴を持つゾーンが含まれる可能性があります。これが、PEEK 部品が多くの場合、大きな半径、段階的な厚さの変化、および綿密に計画された構築方向を必要とする理由の 1 つです。
アニーリングは第 2 の手段です。印刷後の熱サイクルは結晶化度を高め、残留応力を軽減しますが、パーツの加熱または冷却が速すぎる場合、またはパーツが適切にサポートされていない場合には、歪みが生じる可能性もあります。適切なサイクルは、断面の厚さ、形状、およびサプライヤーの検証データによって異なります。材料データシートからコピーされた一般的なレシピは、プロセス管理計画ではありません。優れたサプライヤーは、アニーリング サイクルを部品に結び付け、実際のランプとソークを記録し、サイクル後に重要な寸法を検査します。
バイヤーにとって、結晶性は質の高い会話に現れるべきです。サプライヤーがそれを測定するかどうか、どのくらいの頻度で、どのサンプルについて測定するかを尋ねてください。示差走査熱量測定は結晶化度の指標を提供できますが、密度チェックと機械的クーポンは別の角度から同じ結論を裏付けることができます。すべての作業に完全な実験室レポートが必要なわけではありませんが、化学薬品、高熱、または安全関連機能用の PEEK 部品は、目視検査だけに頼るべきではありません。
PEEK 3D プリント プロセス: 乾燥、押出、冷却、アニーリング
堅牢なポリエーテル エーテル ケトン 3D プリント ワークフローは一連の制御です。それぞれのステップが次のステップを保護します。正確なパラメータは材料サプライヤーとプリンター プラットフォームに属しますが、順序は購入チェックリストとして使用するのに十分な一貫性があります。
- 樹脂のグレードとロットを確認してください。 PEEK は単一の商品ではありません。グレードにより、粘度、フィラー含有量、色、および目的の加工が異なります。バッチを記録し、ビルドまで追跡できるようにしておきます。
- フィラメントを乾燥させて保護します。 湿気や汚染により、空隙、表面欠陥、不均一な押し出しが生じる可能性があります。樹脂サプライヤーの乾燥スケジュールに従い、製作中は材料を乾燥状態に保ちます。
- チャンバーを予熱し、機械を安定させます。 ホットノズルだけでは不十分です。最初の層の前に、チャンバー、ビルド プレート、および周囲のハードウェアが安定した状態に達するまでに時間がかかります。
- 検証されたプロファイルを使用して印刷します。 ノズル温度、層の高さ、押出幅、冷却、および速度は、購入者の試行錯誤からではなく、材料および形状の適切なプロファイルから決定される必要があります。
- 冷却を制御し、ビルド中断のリスクを防ぎます。 長時間のビルドには、安定した電力、温度制御、および一時停止の計画が必要です。コールドドラフトや計画外の一時停止により、後で検出するのが困難な弱い層が作成される可能性があります。
- アニールして検査します。 印刷後のサイクルを文書化する必要があります。重要な寸法、質量、表面状態、およびテストクーポンを合意された計画と照らし合わせてチェックする必要があります。
2 つのプロセスの選択肢については、早期に議論する価値があります。 1 つ目はビルドの方向性です。層間の結合が層内の強度と同一ではないため、PEEK 部品は異方性であることがよくあります。最も高い負荷が層方向にかかる場合、設計には異なる方向、より厚いセクション、または二次操作が必要になる場合があります。 2つ目は加工代です。多くの PEEK 部品は、印刷だけでは経済的にすべての公差を維持できない可能性があるため、ほぼネットシェイプに印刷され、その後重要な境界面で機械加工されます。
サポートの削除も現実的なリスクです。 PEEK は丈夫であり、表面に跡を残さずにサポート構造を除去するのは難しい場合があります。サポート材料、界面層、および除去方法については、構築前に合意する必要があります。シールされた部品や化学的に露出した部品の場合、購入者は、サポートが性能に影響を与える可能性のあるオープンパスや表面損傷を残していないかどうかも尋ねる必要があります。
PEEK vs PPS-CF vs PAHT-CF: 実用的な材料比較
ほとんどの PEEK プロジェクトでは、名前として PEEK を実際に求めているわけではありません。彼らは、耐熱性、耐薬品性、剛性、摩耗挙動、寸法安定性の組み合わせを求めています。これにより、他の高性能ルートとの比較が可能になります。以下の表は計画を支援するものであり、材料データシートではありません。購入者がよく一緒に検討する 3 つのルートの相対的なプロセス負荷を比較します。
スコアは、カスタム製造設定において各ルートがどれだけの熱制御、乾燥規律、後処理の注意を要求する傾向があるかを反映しています。これらは、アプリケーションのテストを置き換えるのではなく、サプライヤーとの会話を組み立てるために使用する必要があります。
高温ポリマールートの相対的なプロセス需要
測定された材料特性ではなく、指標となる計画スコア
スコアが高いほど、一般的なカスタム ビルドにおける熱およびプロセス制御の要求が大きくなることを意味します。形状、プリンター プラットフォーム、検証要件によって状況が変わる可能性があります。
このグラフは、材料の能力と製造負荷を区別するため便利です。 PEEK は負担スケールの最上位に位置するため、そのプロパティの組み合わせが実際に機能する部分のために確保される必要があります。 PPS-CF は、多くの場合、完全な PEEK プロセス チェーンを使用せずに、高熱と剛性を必要とする化学的に露出したブラケット、固定具、コンポーネントにとってより実用的な方法です。 PAHT-CF は加工が容易で、連続温度が低い構造ハウジング、治具、軽量ブラケットに適しています。
プロトタイプと少量生産を比較するチームの場合、決定には仕上げと許容範囲の戦略が含まれる必要があります。 PPS-CF または PAHT-CF 部品は、より高速に印刷でき、より簡単に機械加工できる可能性がありますが、依然として適切な肉厚、繊維配向、および検査計画が必要です。 PEEK は、シール、ブッシング、化学設備、または故障が高くつく高断熱材において、そのコストを正当化する可能性があります。部品ごとの価格だけを比較するのは間違っています。右側の比較は、検証済み部品の総コストです。
| 考察 | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| 耐熱性 | 非常に高い | 高 | 中程度から高程度 |
| 耐薬品性 | 非常に高い | 高 | 中等度 |
| プロセスの難易度 | 非常に高い | 高 | 中等度 |
| アニーリングの注意 | 通常は必須 | よく勧められる | よく勧められる |
| 一般的なフィット感 | シール、ブシュ、ケミカル治具、高断熱材 | 化学的に露出したブラケット、ポンプ部品、固定具 | ハウジング、治具、軽量構造部品 |
| 相対的な材料コスト | 高est | 中~高 | ミッド |
PEEK が過剰に指定されている化学的に露出したブラケットや治具の場合、PPS-CF ルートが実用的な高温代替手段となります。完全な PEEK 特性エンベロープを必要としないカスタム部品に、剛性、耐熱性、プロセス成熟度の有用なバランスを提供します。
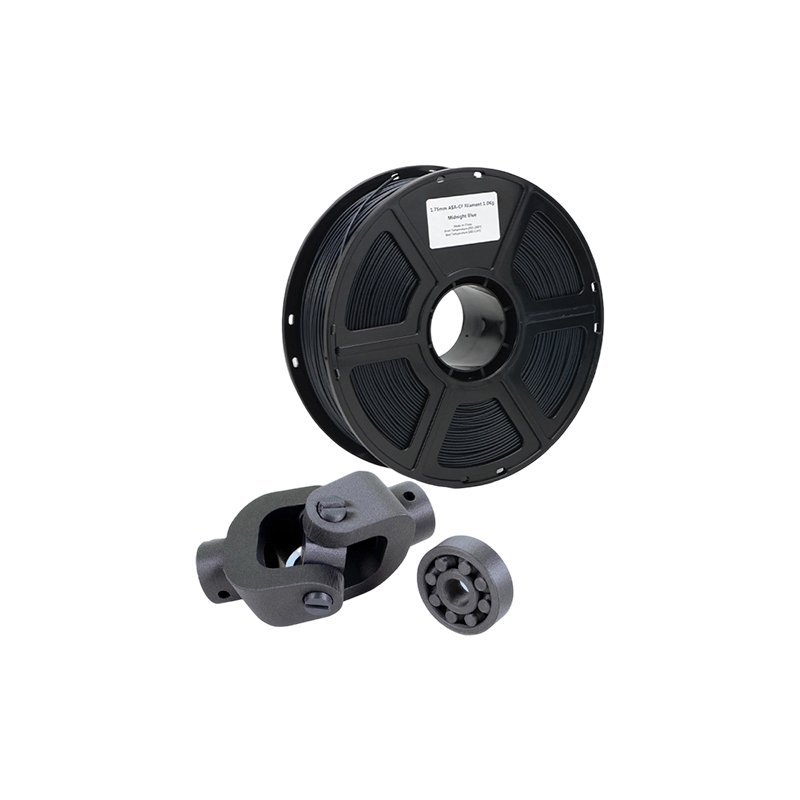 PPS CF カーボンファイバー機能部品用 3D プリンティング PEEK レベルのオーバースペックなしで剛性、耐熱性、プロセスの成熟度を必要とする、化学的に露出したブラケットや治具向けの高温 FDM 材料オプションです。 製品を見る→
最終的な選択は、図面、サービス環境、検証計画を考慮して行う必要があります。印刷が容易な材料であっても、デザインが層の方向や化学薬品への曝露を無視すると、印刷が失敗する可能性があります。用途が本当にその特性を必要とする場合には、印刷が難しい材料のほうがリスクが低い選択肢となる可能性があります。そのため、材料比較表は発注書ではなく出発点となります。
PEEK 部品をスクラップ箱に入れない設計ルール
PEEK は丈夫ですが、印刷の幾何学的形状が劣ることは許容されません。大きな平らな領域、急激な厚さの変化、鋭い内部コーナーは熱応力を集中させます。部品は印刷後に残った後、アニーリングまたは機械加工中に移動する可能性があります。最初から熱安定性を考慮して設計すると、プロセスがより予測可能になります。
内側のコーナーには十分な半径を使用します。厚いセクションと薄いセクションの間で徐々に移行します。最初の層自体が熱を運ぶ必要がある、サポートされていない長いスパンは避けてください。平面が重要な場合は、最終表面を印刷するのではなく、機械加工の取り代を考慮してください。リブは剛性を向上させることができますが、熱質量の差も生み出します。射出成形で機能するリブ レイアウトは、材料の押出には最適なレイアウトではない可能性があります。
図面を完成させる前に、レイヤーの方向について考えてください。 PEEK 部品に層全体で引張荷重がかかる場合、設計では断面の厚さを増やすか、異なる構築方向が必要になる場合があります。部品を印刷後に機械加工する場合は、仕上げ操作のために十分なストックを残し、アニーリングに耐えられるデータムを定義します。熱処理後に重要な穴が移動してしまうと、美しい印刷面が役に立ちません。
寛容性については別の議論が必要です。印刷では、多くの機能に対して実用的な許容範囲を維持できますが、PEEK の熱膨張と熱収縮の挙動により、長い寸法にわたって厳しい許容範囲を設けることがより困難になります。図面でベアリングのはめあい、シール溝、または大きな面の平面度が必要な場合は、精密 CNC 仕上げを計画してください。これは、多くの場合、PEEK の材料特性と機械加工の寸法制御を組み合わせる最も経済的な方法です。
PEEK プリントに厳しい公差が必要な場合、多くの場合、設計を実用的なものにする最終段階として精密 CNC フライス加工が行われます。 1 回の操作でプリンタにすべての公差を保持させることなく、データムを確立し、重要な境界面をクリーンアップして、合意された検査計画に部品を組み込むことができます。
 精密 CNC フライス加工による厳しい公差の PEEK および金型 印刷された PEEK 部品に厳しい公差が必要な場合に、データムの確立、重要な境界面のクリーニング、大判の金型の処理を行うための機械加工オプションです。 製品を見る→
組み立ても考慮してください。 PEEK 部品はインサート、ファスナー、または接着剤を使用して接合される場合があり、それぞれの方法には熱制限があります。室温では安定したデザインでも、熱サイクルを繰り返すと緩む可能性があります。部品を密閉する場合は、印刷面と機械加工マークによって漏れ経路が生じていないことを確認してください。滑ったり回転したりする場合は、摩耗方向と層の方向を確認してください。
ポリエーテルエーテルケトン 3D プリントのコストを左右する要因
PEEK はプリンターが起動する前にコストがかかります。材料費は高く、機械は特殊で、ビルドの速度は遅いです。これらは目に見えるコストだけです。現実的な見積もりには、乾燥、チャンバーの予熱、機械の長時間の占有、アニーリング、検査、サポートの取り外し、およびスクラップのリスクも反映されます。フィラメントの価格だけを比較する購入者は、サプライヤー間の価格差に驚くでしょう。
- 材料とバッチサイズ。 少量の注文では、サプライヤーが短期間のバッチを開封、乾燥、認定する必要があるため、材料費が割高になる場合があります。
- マシンタイム。 高温のビルドは遅く、加熱されたチャンバーは最初の層が堆積される前にエネルギーを消費します。
- ジオメトリとサポート。 高い部品、高密度のサポート、アクセスの困難さにより、構築時間と後処理の労力が増加します。
- アニーリングと治具。 熱サイクルを制御するには、歪みを防ぐために専用の治具が必要になる場合があります。
- 加工代。 ニアネット印刷と CNC 仕上げは、最終公差に合わせて印刷するよりも予測しやすくなります。
- 検査。 寸法レポート、材料トレーサビリティ、およびテストクーポンによりコストは増加しますが、検証できない部品を受け入れるリスクは軽減されます。
- スクラップしてやり直し。 PEEK はプロセスのショートカットを許容しません。スクラップ手当なしで見積を行うサプライヤーは、他の場所でコストを回収できる可能性があります。
したがって、コストに関する話し合いは、アプリケーションと受け入れ基準から始める必要があります。部品が重要ではない治具の場合は、より単純な検査計画で十分な場合があります。ケミカルシールや高断熱材の場合、検証費用は製品の一部となります。優れたサプライヤーは、買い手がどこにお金が使われているかを理解できるように、1回限りのエンジニアリング、構築コスト、仕上げ、検査を分離します。
量は方程式を変えますが、プロセスの負担は軽減されません。 PEEKは大量注文すれば自動的に安くなる素材ではありません。サプライヤーは、拡張する前に、専用の治具、バッチのトレーサビリティ、安定した印刷プロファイルを必要とする場合があります。少量のカスタム作業の場合、実際的な目標は、まず再現性であり、次にネスティング、ビルド レイアウト、仕上げ効率による価格の改善です。
PEEK 3D プリント サービスが理にかなっている場合とそうでない場合
PEEK 3D プリント サービスは、部品が幾何学的に複雑で、体積が少量から中程度で、用途に材料の耐熱性、耐薬品性、機械的性能の組み合わせが必要な場合に最も効果的です。機能的なプロトタイプ、少量生産、交換部品、および内部チャネルまたは統合アセンブリを使用した設計が自然な候補となります。また、代替手段が長い金型または加工プログラムである場合、印刷により、設計の反復からテスト可能な部品までのパスを短縮することもできます。
部品が単純で大きく、幾何学的に機械加工しやすい場合には、あまり意味がありません。プレーンなブロック、リング、またはプレートは、特に厳しい公差が必要な場合、PEEK ストック形状の方が高速かつ経済的です。また、デザインに多大な手作業が必要な表面仕上げが必要な場合や、保護なしで紫外線に長時間さらされるなど、部品が PEEK の適合性を満たさない条件にさらされる場合にも、印刷は適していません。 PEEK は強力な素材ですが、万能な素材ではありません。
量の問題は重要です。非常に少量の場合、印刷では工具を必要とせず、複雑な形状を迅速に実現できます。生産量が増えると、形状や公差に応じて、経済性が圧縮成形、機械加工、または別のプロセスに移行する可能性があります。正しい答えは、単一の数量に基づいたルールではありません。総コスト、リードタイム、リスク、設計自由度の価値の比較です。
連続温度が PEEK の範囲よりも低い治具、ハウジング、軽量構造部品の場合、PAHT-CF はより実用的な高温ナイロン炭素繊維ルートとなります。プロセスの負担を軽減しながら、多くの工業用部品に有用な剛性と耐熱性能を与えることができます。
 PAHT CF 高温ナイロンカーボンファイバー 3D プリント PEEK の範囲を下回る剛性と熱性能を必要とする軽量の構造固定具やハウジング向けの実用的な FDM ルートであり、高い強度対重量比を備えています。 製品を見る→
優れたサービスプロバイダーは、PEEK が予算を最大限に活用できない場合に教えてくれます。それは販売上の失敗ではありません。これは、サプライヤーがアプリケーションを評価していることを示しています。これらのオプションが関連する場合は、PEEK、高温用コンパウンド、および機械加工または金属ルートを並べて表示するよう依頼してください。最適なルートとは、制御されていないリスクが最小限で機能を満たすルートです。
PEEK 3D 印刷メーカーに依頼する品質チェック
PEEK の品質管理はリスクに比例する必要があります。ケミカルシールや高断熱材、耐荷重ブラケットなどは目視チェックだけでは不十分です。購入者は、材料、機械、熱サイクルが制御されていたという証拠を要求する必要があります。正確なパッケージは異なる場合がありますが、カテゴリは一貫しています。
- 材料のトレーサビリティ。 グレード、バッチ、サプライヤー証明書、および保管履歴が利用可能である必要があります。供給者がバッチを特定できない場合、所有権の主張を弁護するのは困難です。
- 乾燥と保管の記録。 簡単なログから、構築前にフィラメントが乾燥および保護されていることを確認できます。
- 構築記録。 プリンター、ノズル、層の高さ、チャンバー温度、ビルド方向、および中断があった場合は文書化する必要があります。
- アニーリング記録。 ランプ速度、浸漬温度、保持時間、冷却速度、および使用される治具は、部品またはロットまで追跡できる必要があります。
- 次元レポート。 重要な特徴は、アニーリングと仕上げの前ではなく、後に測定する必要があります。
- 材料の検証。 密度、結晶化度、または機械的クーポン データは、特に新しい材料または重要な用途のプロセスの主張を裏付けることができます。
- 非破壊レビュー。 目視検査、質量検査、および正当な場合には CT または超音波検査により、内部の空隙や層の欠陥が明らかになることがあります。
製造の失敗や検査の失敗をサプライヤーにどのように処理するか尋ねてください。アニーリング後に公差を超えた PEEK 部品は、新しい検査計画を立てずに黙って再加工すべきではありません。購入者は、部品が廃棄されたのか、再加工されたのか、または逸脱して受け入れられたのかを知る必要があります。そのレベルの規律は、光沢のあるパンフレットよりも価値があります。
質の高い会話には機密保持も含まれます。 PEEK 部品は新製品開発によく登場し、図面からアセンブリの機能が明らかになる場合があります。グローバルな OEM 業務を扱うサプライヤーは、ファイル管理、アクセス、プロジェクトのコミュニケーションに対して明確なアプローチを持っている必要があります。買い手はプロセスの透明性と知的財産保護のどちらかを選択する必要はありません。
Jiaheng が高性能ビルド プログラムに適合する場所
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、単一プロセスの印刷工場ではなく、ワンストップの精密製造パートナーとして運営されています。公開されているサービス範囲には、3D プリンティング、CNC 加工、真空鋳造と複製、表面仕上げが含まれます。この組み合わせは、PEEK の評価が、ポリマーのプロトタイプ、金属ブラケット、シリコンモールドのコピー、および化粧仕上げを含むより広範なプログラムになる場合に役立ちます。
公開されている 3D プリンティングのラインナップには、SLA 樹脂、DLP 樹脂、SLS ナイロン、SLM 金属、および FDM プラスチックが含まれます。 FDM 内の材料ページには、標準の PLA、PETG、ABS に加えて、HT-PLA、PAHT-CF、PPS-CF などの高温オプションが含まれています。 SLS シリーズには、黒色ナイロン、白色ナイロン、ガラス繊維入りナイロンが含まれます。 SLM シリーズには、アルミニウム合金、ステンレス鋼、チタン合金、工具鋼が含まれます。これらのルートは、検証済みの PEEK プロセスに代わるものではありませんが、アプリケーションが完全な PEEK エンベロープを必要としない場合に、購入者に実用的な代替手段を提供します。
PEEK のような要件で始まるプログラムの場合、最初のステップは、必須のプロパティを優先マテリアルから分離することです。耐薬品性と継続的な加熱が不可欠な場合は、引き続き PEEK が基準となります。剛性、耐熱性、軽量化を主に要求される部品であれば、PPS-CFやPAHT-CFで十分かと思います。部品に金属レベルの強度や熱伝導性が必要な場合は、SLM チタンまたはステンレス鋼が適している可能性があります。デザインに滑らかな化粧表面または色の一致したハウジングが必要な場合は、表面仕上げのオプションが計画の一部になります。
Jiaheng は、CNC フライス加工、CNC 旋削加工、精密 CNC フライス加工もサポートしています。これは、印刷後に緊密なインターフェースが必要な PEEK 部品にとって重要です。真空鋳造とシリコンモールドの複製は、材料と形状が許せばブリッジの製造や少量のコピーをサポートできます。塗装、コーティング、レーザー彫刻、研磨、サンドブラスト、電気めっき、陽極酸化処理、透明部品処理などで後処理面を充実させます。重要なのは、すべてのプロジェクトがすべてのサービスを使用することではありません。それは、印刷、加工、仕上げ、検査の間の受け渡しを 1 か所で管理できることです。
PEEK は公開されている材料ページにリストされていないため、必須の PEEK 要件を持つバイヤーは早めに要件を引き上げる必要があります。チームは図面、温度、化学薬品への曝露、許容差、体積をレビューし、PEEK が適切であるかどうか、または同等のルートがより実用的であるかどうかを確認できます。この会話は、すべての高性能部品を 1 つの材料名に強制的に当てはめるよりも有益です。
PEEK 3D プリント部品の調達: メーカー、サプライヤー、卸売業者?
メーカー、サプライヤー、卸売業者という言葉は、調達において同じ意味で使用されることがよくありますが、カスタム PEEK 部品では意味が異なります。メーカーは印刷、熱サイクル、機械加工、検査プロセスを管理します。サプライヤーは作業を調整することはできますが、プロセスを所有することはできません。卸売業者は、検証記録のあるカスタム印刷部品よりも、標準の在庫形状、フィラメント、またはカタログ コンポーネントに関連しています。重要な PEEK コンポーネントの場合、購入者は誰が実際にプロセスを管理しているのかを知っておく必要があります。
これは、サプライヤーが役に立たないという意味ではありません。有能なサプライヤーは、コミュニケーション、品質文書、物流、および複数のプロセスを管理できます。このリスクは、購入者がサプライヤーが製造者であると思い込み、プロセス記録が第三者によって管理されていることを発見したときに発生します。誰が部品を印刷し、誰が焼きなましをし、誰が機械加工をし、誰が検査報告書に署名するのかを直接尋ねてください。各ステップで答えが変わる場合は、品質責任を明確にする必要があります。
PEEK 3D プリンティングの適切な見積り依頼には、図面、部品の機能、使用温度、化学物質への曝露、予想寿命、限界寸法、表面要件、検査レベル、目標数量を含める必要があります。また、PEEK が必須かどうか、あるいはサプライヤーが代替案を提案できるかどうかも明記する必要があります。最後の点により、時間とコストを大幅に節約できます。
グローバル OEM プログラムの場合は、インコタームズ、パッケージング、ラベル表示、機密保持、変更管理などの商業要件を早期に追加します。適切な書類が添付されていない貨物や、原材料バッチを追跡できない部品が到着した場合には、低い個数価格が台無しになる可能性があります。調達の決定は、見積明細だけではなく、納品されたパッケージ全体に基づいて行う必要があります。
PEEK 3D プリンティングが活躍する用途
PEEK は、自動車、航空宇宙、石油・ガス、半導体、医療機器、ロボット工学、産業機械で評価されることがよくあります。共通の話題は単一の業界ではありません。それは熱、化学物質、摩耗、重量の組み合わせです。室温の空気のみが見える部品には PEEK が必要ない場合があります。高温の液体、繰り返しの洗浄、または高温での持続的な負荷がかかる部品は、より強力なケースとなります。
自動車および産業機器では、熱や化学薬品にさらされるアンダーフードコンポーネント、シール、ブッシング、摩耗パッド、および固定具に PEEK が検討されます。石油とガスでは、検証要件は厳しいものの、耐薬品性と寸法安定性がシール、絶縁体、ダウンホールコンポーネントに重要となる場合があります。半導体やエレクトロニクスの製造では、粒子の発生や化学物質への曝露が問題となるウェーハの取り扱い、テスト治具、絶縁部品に PEEK が使用されることがあります。医療機器では、PEEK は器具やデバイスのコンポーネントに使用されますが、患者に接触する用途や埋め込み可能な用途では、印刷プロセスとは別の規制パスが必要です。
ロボティクスとドローンまたは eVTOL プログラムは、多くの場合、重量の削減から始まります。 PEEK は、高温ポリマー部品に強度と耐薬品性も必要な場合に役立ちますが、自動的に最も軽く、最も経済的な選択肢になるわけではありません。カーボンファイバーの高温コンパウンド、金属添加部品、または機械加工されたアルミニウムの設計が、特定のブラケットまたはハウジングに適している場合があります。正しい答えは、負荷経路、熱暴露、生産量によって異なります。
家庭用電化製品も、材料の選択が疑問視されるべき分野です。 PEEK は内部固定具に耐熱性と寸法安定性を提供できますが、化粧品のハウジングでは多くの場合、表面仕上げと色の制御が必要ですが、他のポリマーを使用すると容易になる場合があります。部品が機能的な内部コンポーネントである場合、PEEK が正当化される可能性があります。目に見えるシェルの場合、仕上げコストと表面欠陥のリスクが材料の利点を上回る可能性があります。
一般的な障害モードは、実際のサービス状態を確認せずに、すべての高パフォーマンス アプリケーションに PEEK を指定することです。より良いアプローチは、要件をリストしてランク付けし、上位 2 つのマテリアル ルートをテストすることです。フロントエンドでの作業は増えますが、間違った問題を解決するために高価な部品が必要になる可能性は低くなります。
FAQ: ポリエーテルエーテルケトン 3D プリント
ポリエーテル エーテル ケトン 3D プリントは通常のデスクトップ プリンターで可能ですか?
通常はいいえ。 PEEK には、高温のホットエンド、加熱されたチャンバー、熱に耐えるビルド表面、および制御された冷却戦略が必要です。標準的なデスクトップ プリンタは、紙上のノズル温度が高くなることもありますが、多くの場合、チャンバー温度を維持したり、信頼性の高いビルドのための熱負荷を管理したりすることができません。有能なマシンであっても、プロセスには検証済みのプロファイルと印刷後のアニーリングが必要です。
PEEK にはどのようなノズルとチャンバーの温度が必要ですか?
正確な値はグレードとプリンターによって異なりますが、PEEK は標準のエンジニアリング プラスチックをはるかに上回って処理されます。ノズル温度は通常 350 ℃ 以上で、チャンバー温度は 150 ℃ ~ 200 ℃の範囲にあることがよくあります。プロセスによっては、より低いチャンバー温度を使用し、アニーリングに依存するものもあります。購入者は、データシートからコピーした単一の数値ではなく、サプライヤーの検証済みウィンドウを要求する必要があります。
なぜPEEKは印刷後にアニーリングが必要なのでしょうか?
アニーリングにより結晶化度が高まり、層ごとの構造からの残留応力が軽減されます。これにより、寸法安定性が向上し、用途が期待する特性プロファイルをサポートできます。リスクとしては、焼きなましの制御が不十分だと部品が歪む可能性があることです。サイクルは、サイクル後に寸法チェックを行い、形状と壁の厚さに一致させる必要があります。
3D プリントされた PEEK は機械加工された PEEK と同じくらい強度がありますか?
自動的ではありません。材料の押し出しにより層の境界が作成されるため、パーツが異方性になる可能性があります。印刷およびアニールされた PEEK 部品は、圧縮または層に沿った方向では良好に機能しますが、あらゆる方向で機械加工された部品と一致するわけではありません。負荷の高い部品の場合、設計では層の方向を考慮する必要があり、機械加工、厚いセクション、または別のプロセスが必要になる場合があります。
3D プリント後に PEEK 部品を機械加工できますか?
はい。多くの高性能部品は、ニアネットシェイプで印刷され、重要な境界面で機械加工されます。これにより、公差、平坦度、表面仕上げが向上します。機械加工計画では、印刷材料の応力状態とアニーリング サイクルを考慮する必要があり、最終検査はすべての熱および機械加工ステップの後に行う必要があります。
PEEK 3D プリントの費用はいくらですか?
ジオメトリと検証レベルがなければ、有用な単一価格は存在しません。材料、加工時間、サポートの除去、焼きなまし、機械加工、検査、スクラップのリスクがすべて影響します。小さくて単純な部品と、大きくて重要な部品は、大幅に異なる場合があります。最良のアプローチは、明確な検査計画を立てて、エンジニアリングと仕上げに別途余裕を持たせて部品を見積もることです。
PEEK は食品に安全ですか、それとも生体適合性がありますか?
「PEEK」を包括的な承認として扱わないでください。食品と接触する用途および医療用途は、特定のグレード、添加物、加工、洗浄、および規制経路によって異なります。印刷部品は、機械加工または成形部品とは異なる表面特性や気孔率特性を持つこともあります。これらのアプリケーションには、材料名だけではなく、専用のコンプライアンス レビューが必要です。
3D プリントにおける PEEK と PPS-CF の違いは何ですか?
PEEK は一般に、特に耐熱性と耐薬品性においてより高い特性上限を提供しますが、より多くのプロセス制御とコストも必要になります。 PPS-CF は、完全な PEEK エンベロープを必要としない治具、ブラケット、および化学的に露出した部品に実用的な選択肢となる高温炭素繊維コンパウンドです。正しい選択は、サービス条件と検証計画によって異なります。
PEEK 3D プリンティング メーカーに見積もりを依頼するにはどうすればよいですか?
図面、機能、使用温度、化学物質への曝露、限界寸法、表面要件、検査レベル、目標数量を送信します。 PEEK が必須かどうか、あるいは代替案が提案される可能性があるかどうかを述べます。印刷、アニーリング、機械加工、検査を誰が管理しているのか尋ねてください。この情報により、図面だけよりも有用な見積もりが作成されます。
Jiaheng は PEEK 3D プリンティングを提供していますか?
PEEK は公開されている資料ページに掲載されていません。利用可能なルートには、SLS ナイロン、PPS-CF、PAHT-CF、その他の FDM プラスチック、SLA および DLP 樹脂、SLM 金属、CNC 機械加工、真空鋳造、および表面仕上げが含まれます。 PEEK が必須の場合は、アプリケーション要件を共有して、それが適切であるかどうか、または同等のルートがより実用的であるかどうかをチームが確認できるようにします。
製造ルートを探求し続ける
PEEK 要件を他の高性能ルートと比較する場合、材料の決定を確定する前にプロセス範囲全体を確認するのに役立ちます。ワンストップの製造プラットフォームでは、ポリマー印刷、金属印刷、CNC 仕上げ、表面処理を 1 つの質の高い会話で比較できます。
最も役立つ次のステップは、図面と使用条件を並べて表示することです。これにより、サプライヤーは推測することなく、PEEK、高温用コンパウンド、金属ルート、または機械加工設計を推奨するのに十分な情報が得られます。また、購入者に価格、リードタイム、リスクを比較するための明確な基準を提供します。
ポリエーテル エーテル ケトン 3D プリントは、適切な部品にとっては強力な選択肢ですが、エンジニアリングに関しては近道ではありません。この材料は、制御された乾燥、安定したチャンバー加熱、思慮深い配向、文書化されたアニーリング、および熱処理後の検査に報います。それは思い込みを罰します。これらの管理を説明できるサプライヤーは、単に材料ページに PEEK を記載するサプライヤーよりも価値があります。
購入者にとって、実際的な方法は、機能を定義し、要件をランク付けし、少なくとも 2 つのルートを比較することです。ケミカルシール、高断熱材、摩耗部品にはPEEKが正解かもしれません。 PPS-CF、PAHT-CF、SLS ナイロン、SLM メタル、精密 CNC、またはそれらの組み合わせが、ブラケット、ハウジング、治具、またはプロトタイプにとってより良い答えとなる可能性があります。目標は PEEK を避けることではありません。目標は、その特性が実際の問題を解決し、プロセスを検証できる場所で使用することです。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
