- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

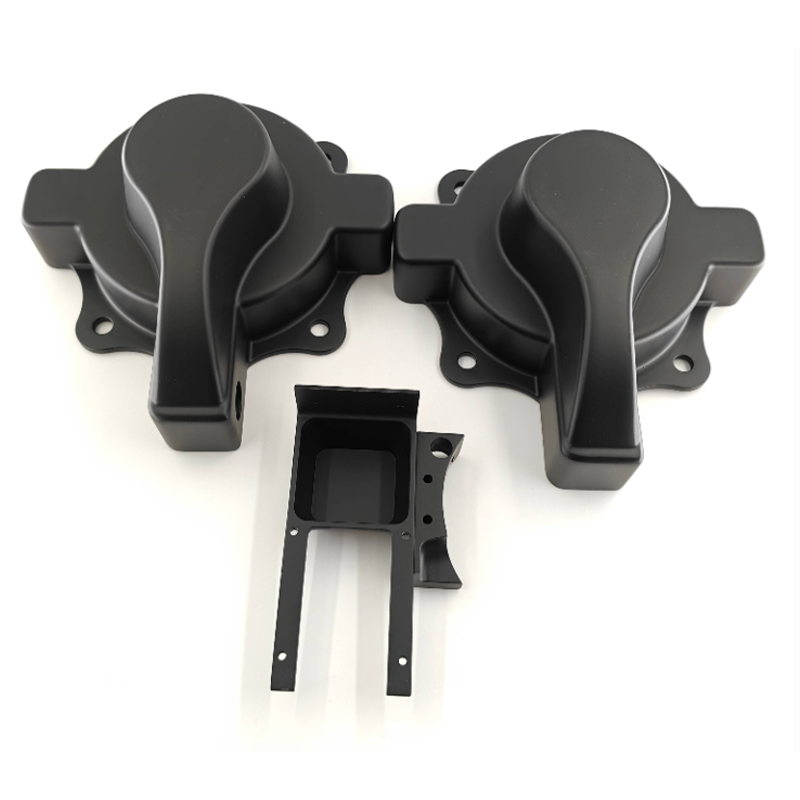
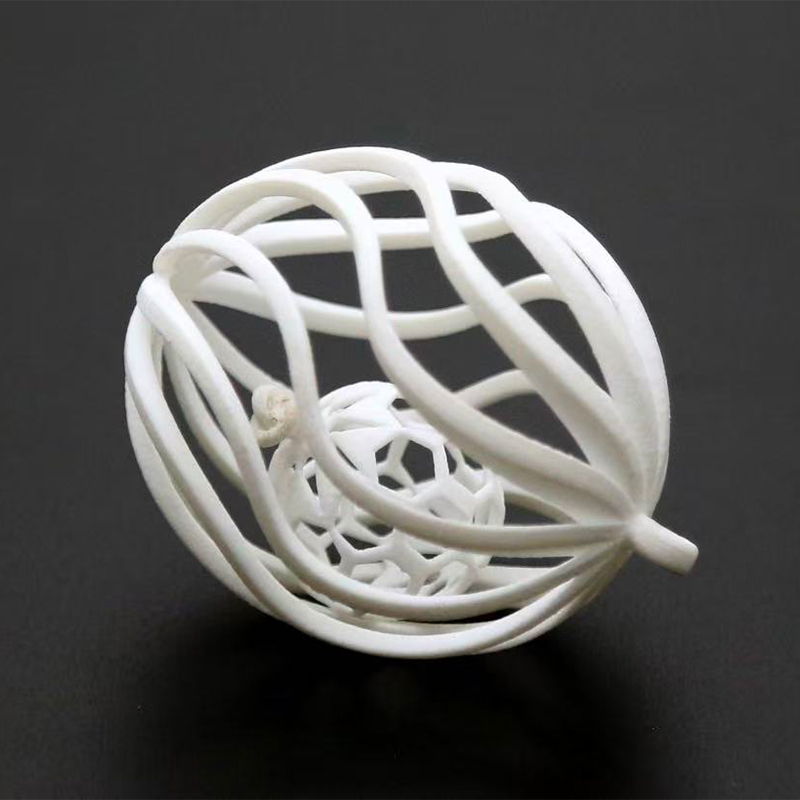
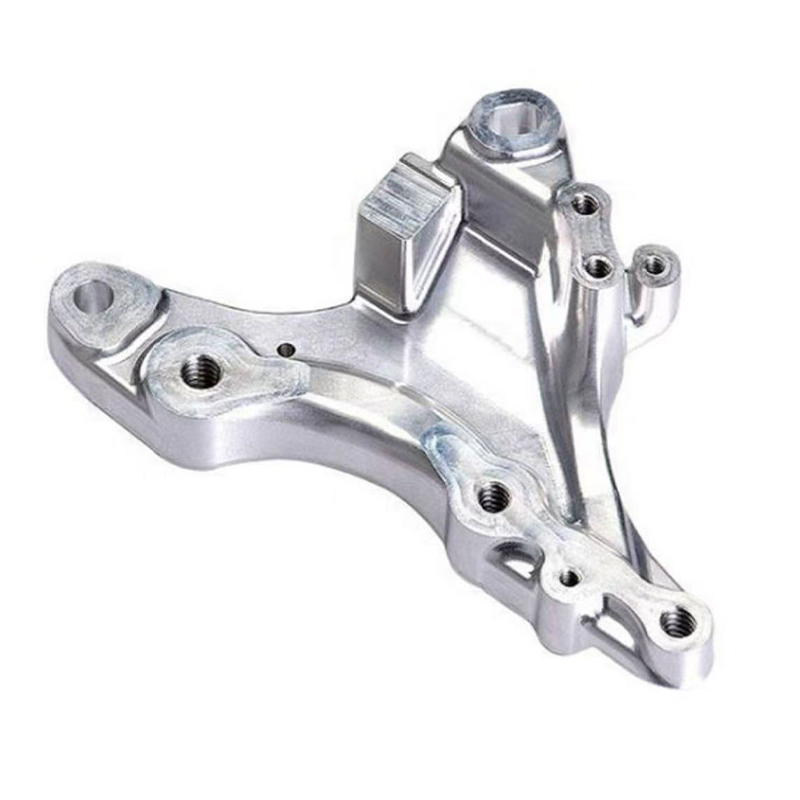
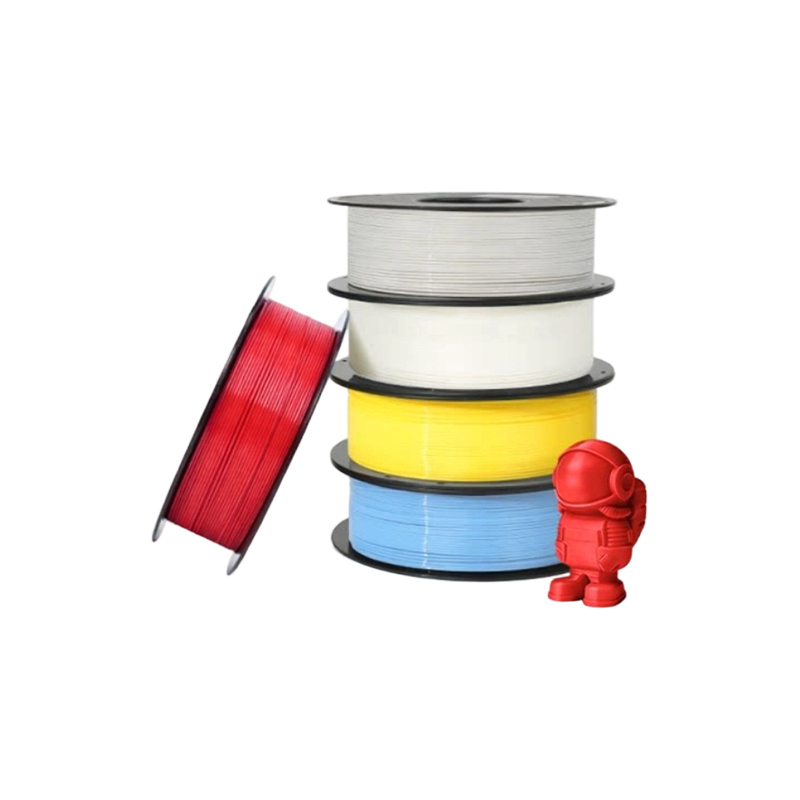
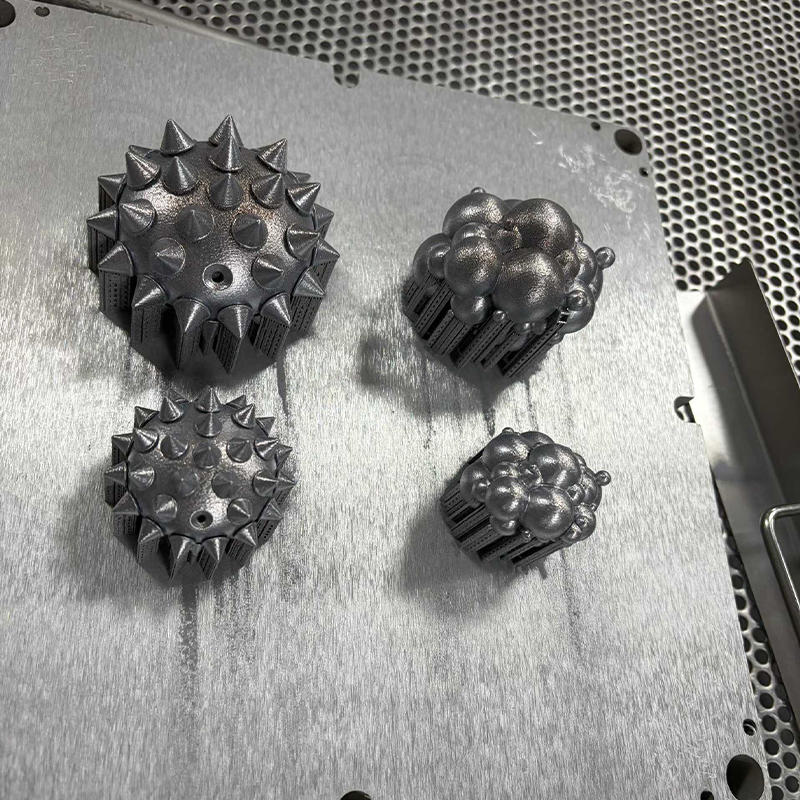
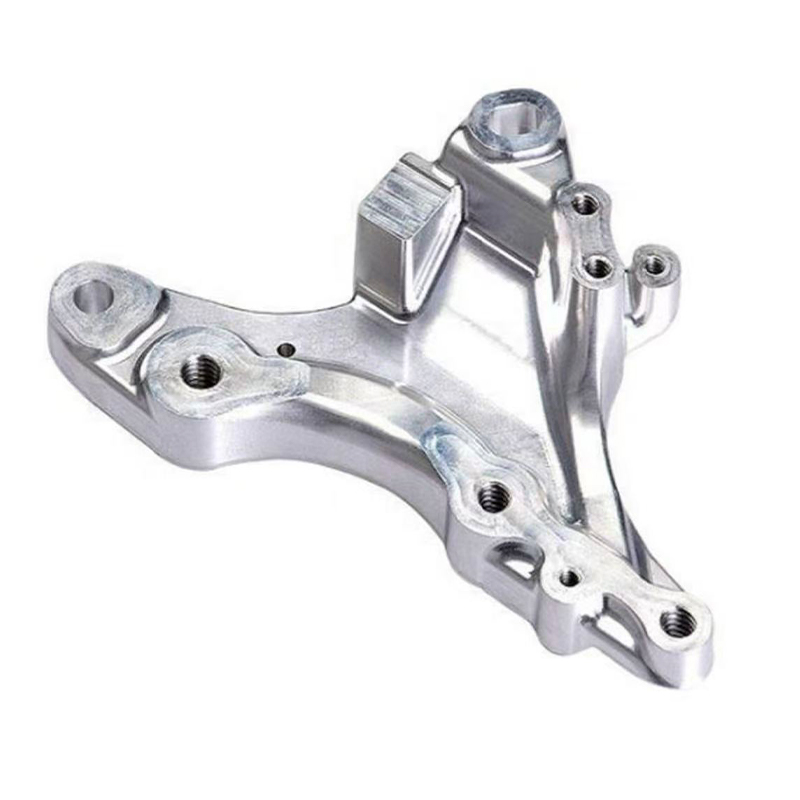
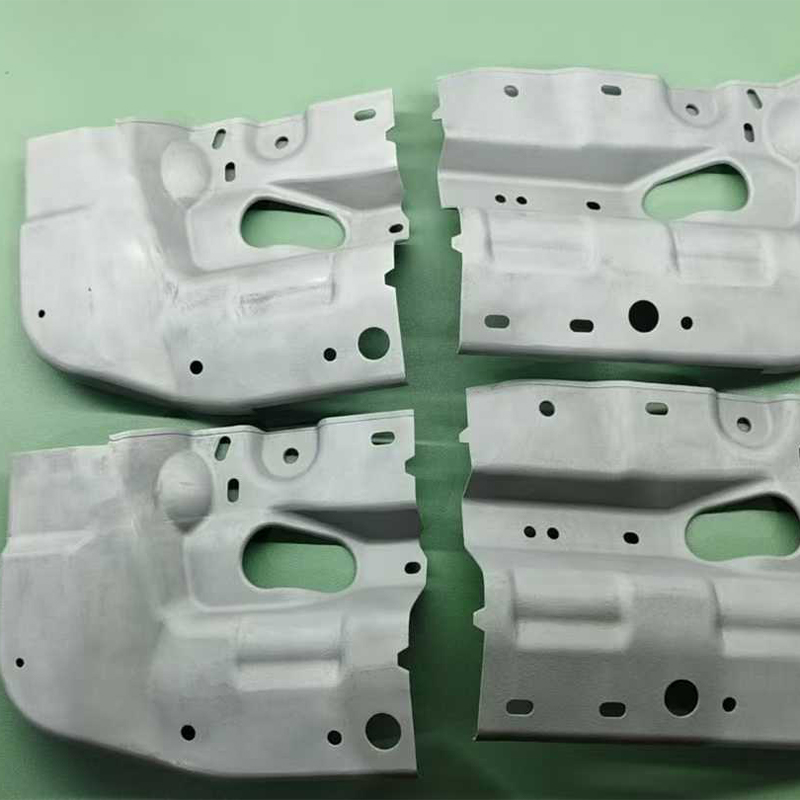
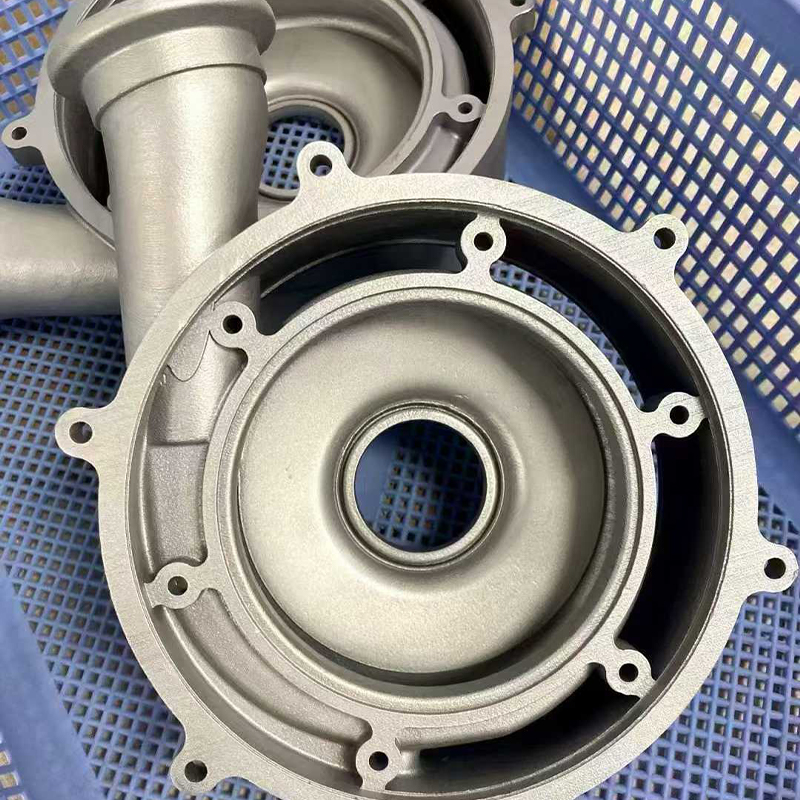
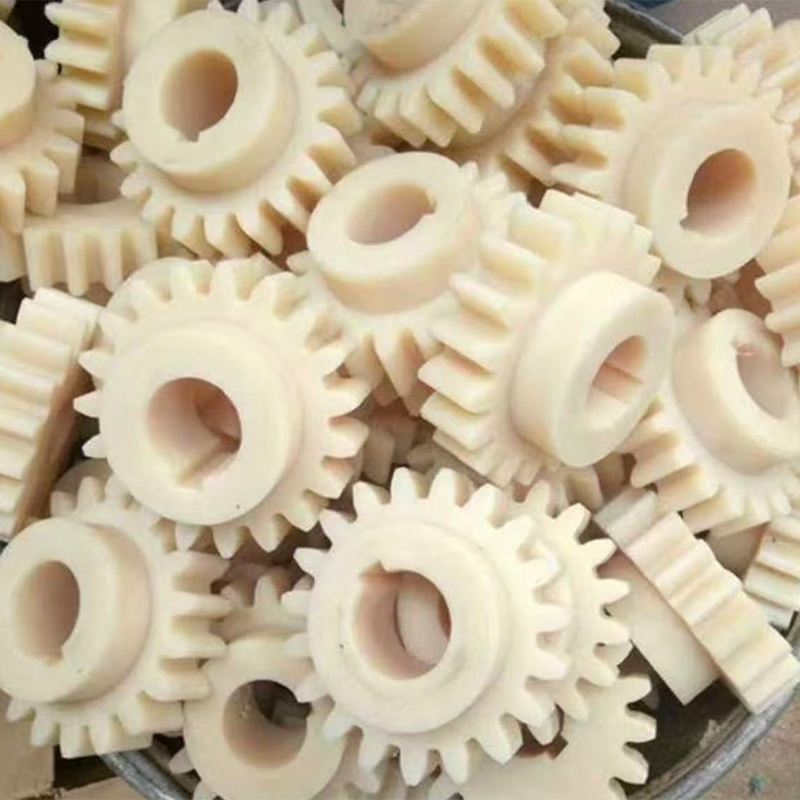
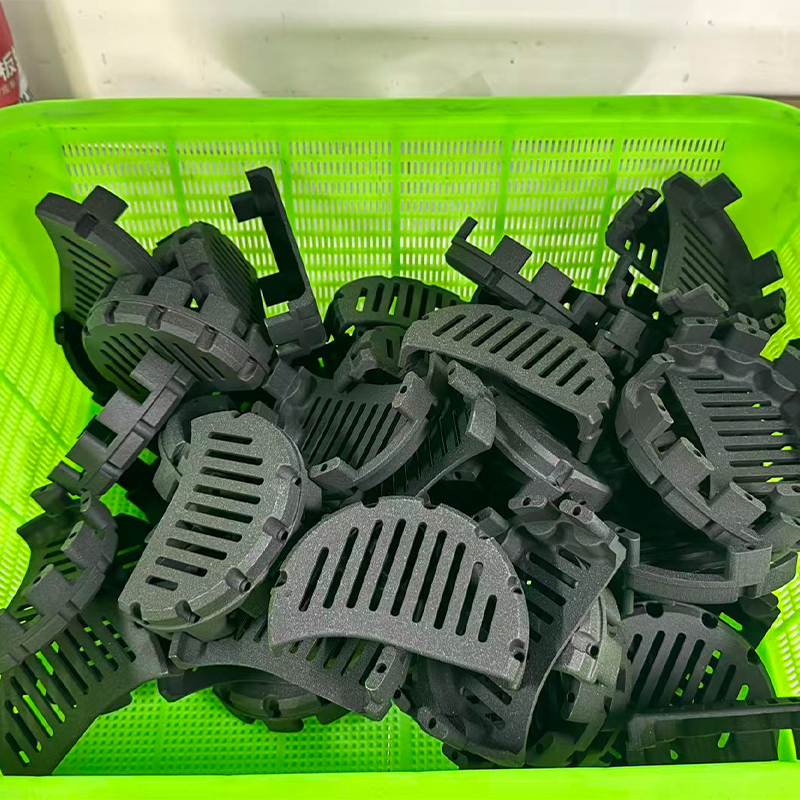
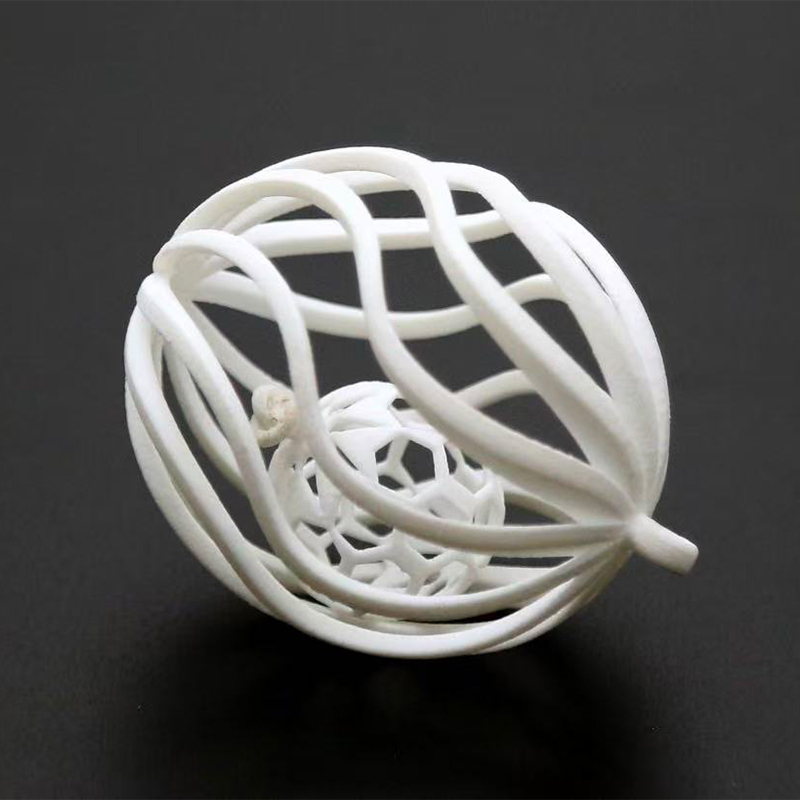
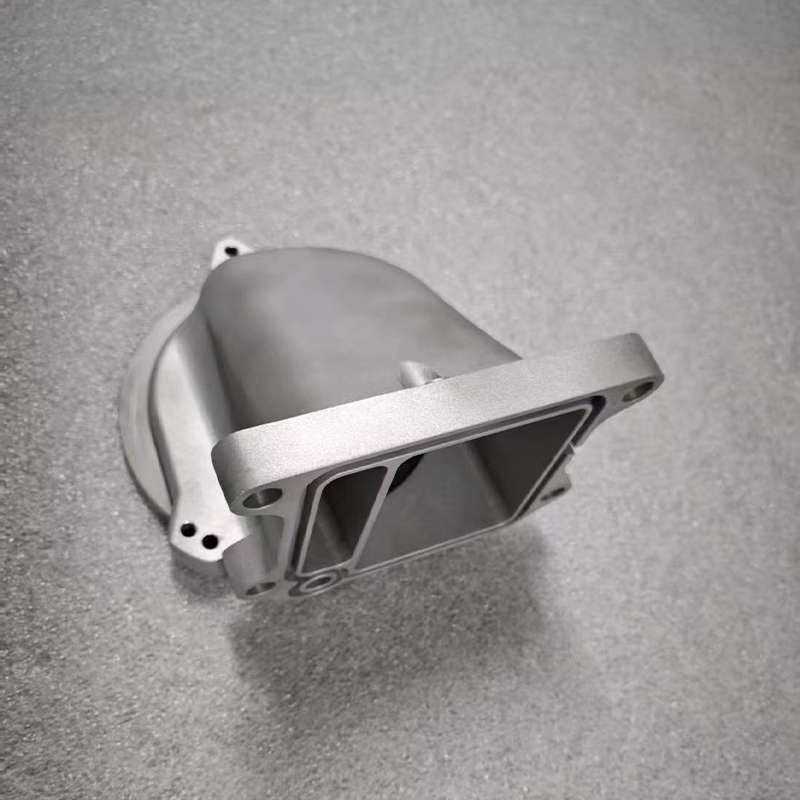
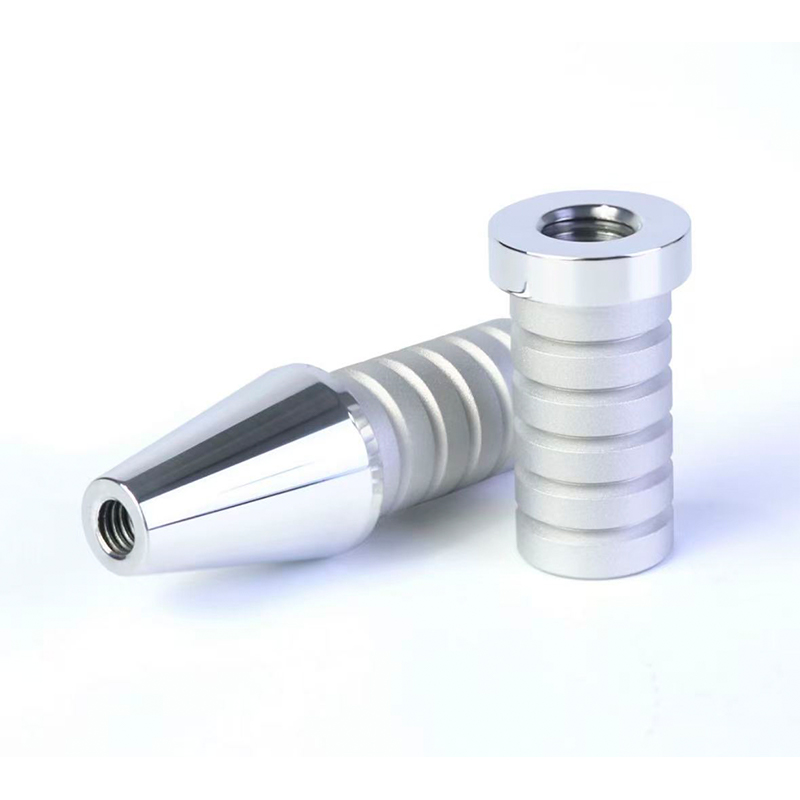
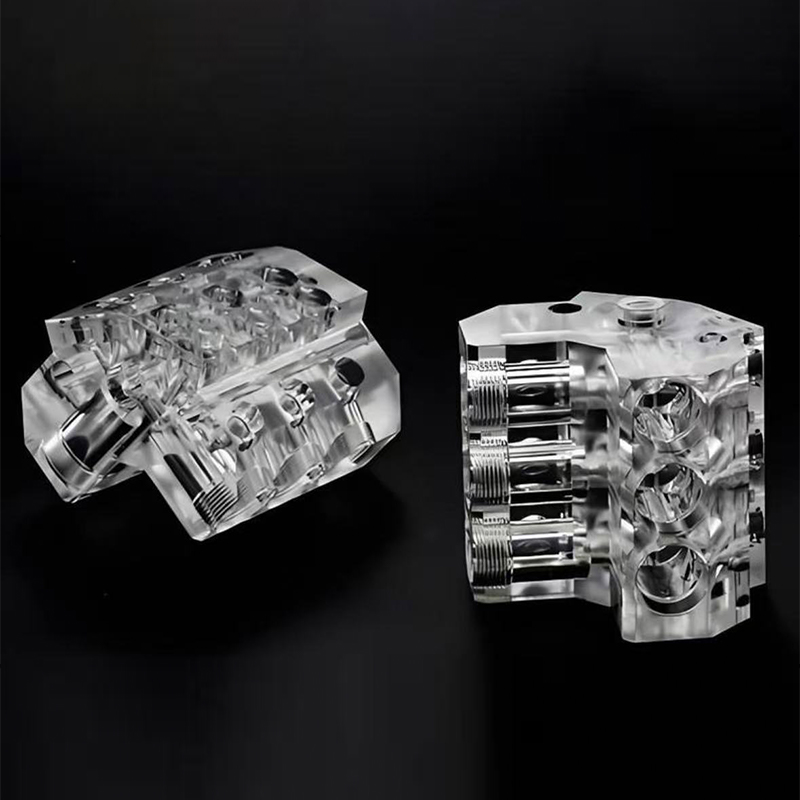
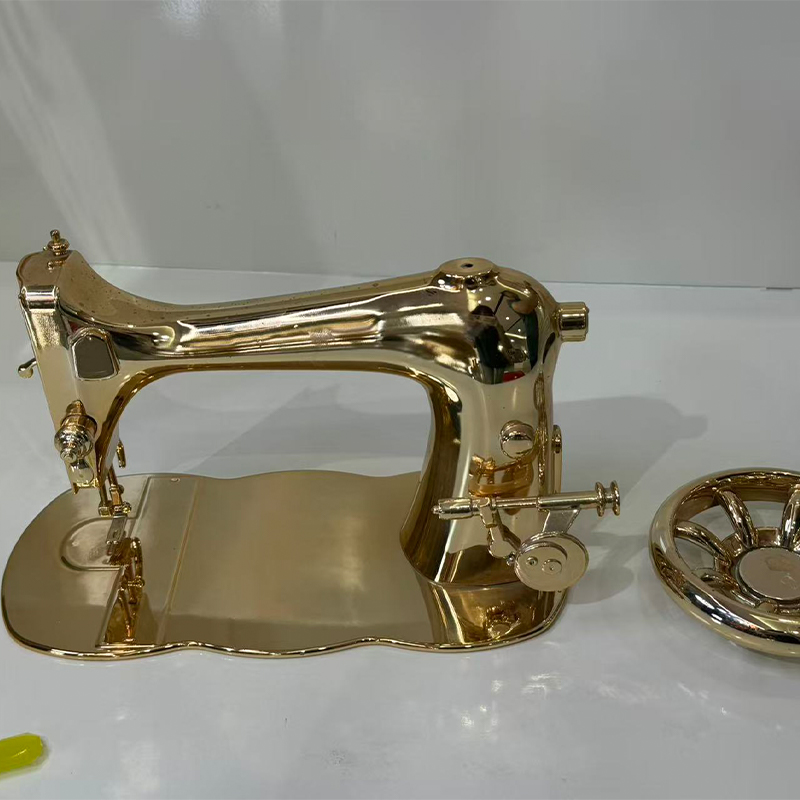
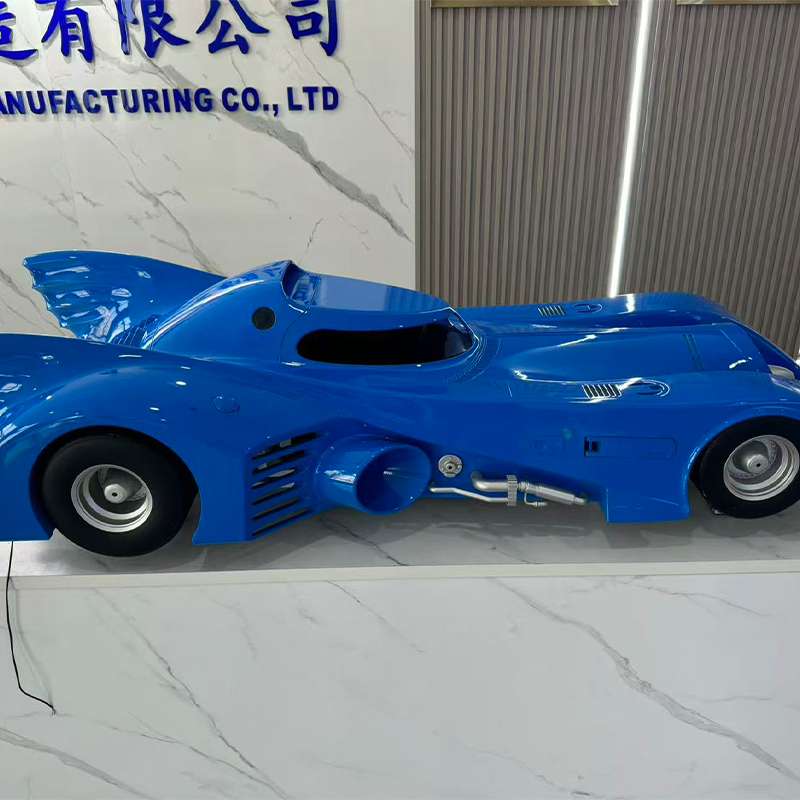
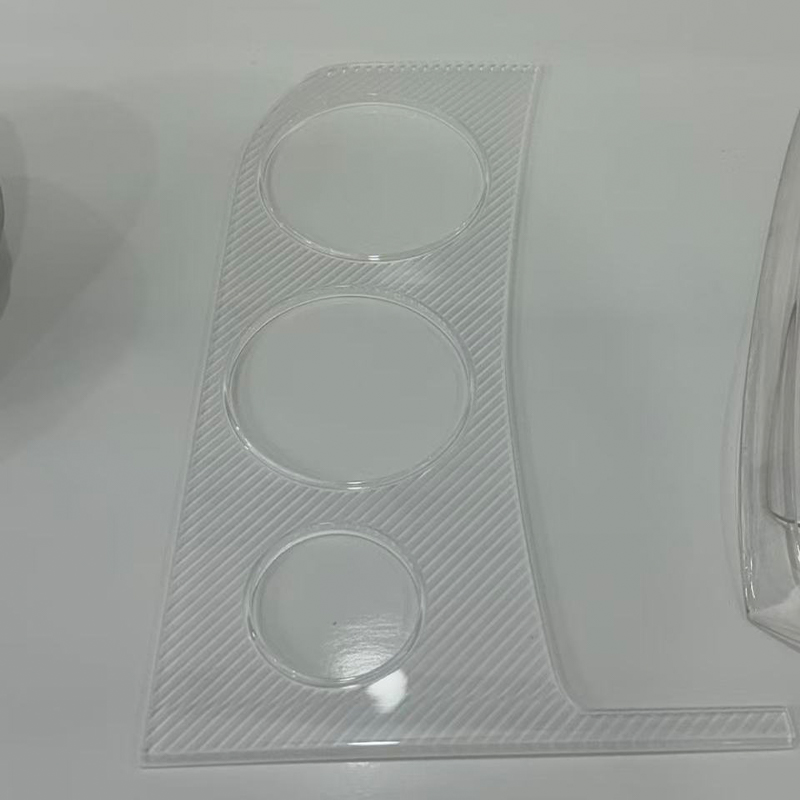
中国SLA、DLP、SLS、SLM 3D印刷および真空鋳造工場
直接的な答え: 印刷テクノロジーを部品要件に適合させる
中国の SLA 樹脂 3D 印刷サービス工場または中国の SLS ナイロン 3D 印刷工場に注文する前に SLA、DLP、SLS、および SLM を比較している場合、決定は次の順序で尋ねられる 3 つの質問に減ります。部品は機械から出荷される際にどのような表面仕上げが必要か、実際にどのような機械的負荷に耐えられるか、今月と今年で必要な個数は何個かです。 SLA DLP 樹脂プロセスは表面の平滑性と寸法忠実度で優れており、SLS ナイロンは支持構造なしでの機能的耐久性で優れており、SLM 金属は実際の機械的および熱的負荷に耐える必要がある部品で優れています。 。真空鋳造は、マスター パターンが検証された後、20 ~ 200 ピースのバッチへの橋渡しとして 3 つすべてと並行して行われます。表面仕上げは、これらの出力のいずれかを完成品のような外観と性能を備えた部品に変えるステップです。
初めての仕様の便利なショートカット: 部品を目視で判断する場合、または厳しいクリアランスで取り付ける場合は SLA または DLP を選択し、部品を繰り返し扱ったり、クランプしたり、組み立てたりする場合は SLS ナイロンを選択し、部品がプラスチックでは耐えられない熱、圧力、または構造的負荷を受ける場合は SLM 金属を選択し、単一の検証済みマスターが数十の同一のコピーになる必要がある場合には真空鋳造を選択します。中国のカスタム SLA 樹脂 3D プリンティング メーカーは、DLP、SLS、SLM、真空鋳造、表面仕上げも 1 つ屋根の下で実行しているため、意思決定の各段階で個別のベンダーをやりくりする必要がなくなります。
この記事の残りの部分では、各テクノロジーを技術的に詳細に検討し、実際に調達決定を行う基準に基づいてそれらを比較し、真空鋳造と表面仕上げが単一の印刷プロトタイプから量産グレードの部品のバッチまでのパスをどのように完成させるかについて説明します。
SLA 樹脂 3D プリント: スムーズで正確なプロトタイプの標準
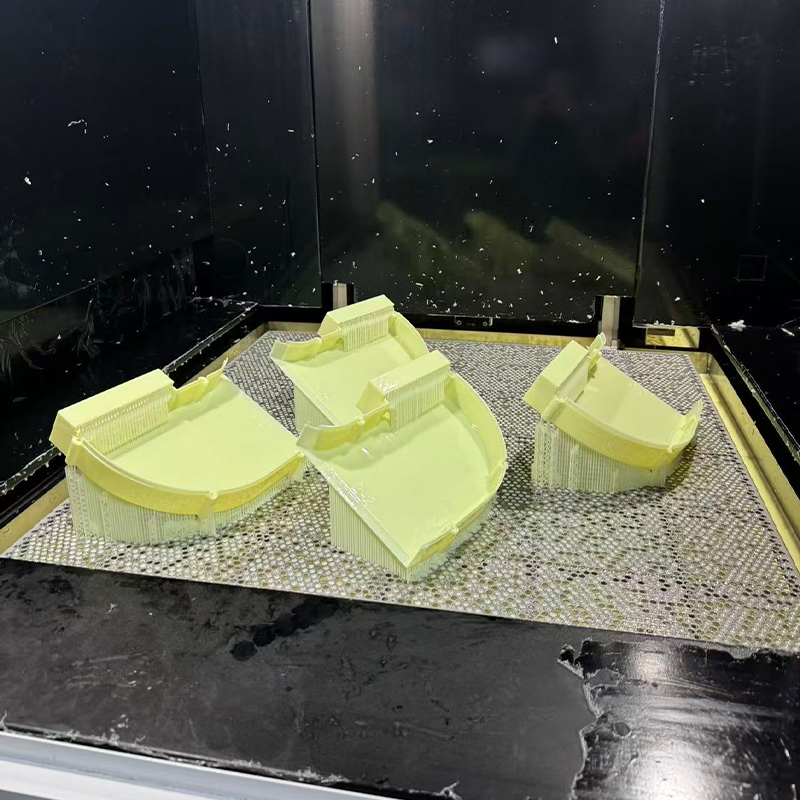
光造形では、造形領域全体をトレースしたレーザーを使用して液体樹脂を層ごとに硬化させ、どの 3D プリンティング プロセスでも最も滑らかな完成時の表面を生成します。 SLA 3D プリント サービスは、通常、外観モデル、透明ハウジング、スナップフィット エンクロージャ、および真空鋳造を目的としたマスター パターンの最初の目的地です。これは、機械から出た表面が既に仕上げに近づいており、他のプロセスでは二次研磨後にのみ到達するためです。
SLA 樹脂印刷がその地位を確立する場所
中国の SLA 樹脂 3D プリント サービス サプライヤーは通常、標準的な、丈夫で透明な、耐熱性の樹脂ファミリーを在庫しており、それぞれが異なる下流の目的に合わせて配合されています。標準レジンは細かいディテールを優先し、デザイン レビューのデフォルトです。丈夫で耐久性のある樹脂は、エンジニアリング熱可塑性プラスチックとのギャップを縮め、スナップフィットや軽い機能テストに適しています。透明な樹脂を使用すると、部品を切断せずに内部特徴を検査できるため、流体設計や照明設計に役立ちます。耐熱グレードは、温かい条件下でも形状を保持し、マスターが軟化することなく繰り返しのシリコン鋳造サイクルに耐える必要があるため、樹脂部品が短期間の金型マスターとしても機能する必要がある場合に通常選択されます。
層の高さは 0.025 mm ~ 0.1 mm が一般的であり、 きれいに仕上げられた SLA 部品は、サンディングと下塗りを行うことで、射出成形サンプルと見分けがつかないほどの表面に仕上げることができます。 表面仕上げを経た後。これがまさに、SLA 樹脂印刷が真空注型と組み合わせられることが多い理由です。印刷されたパーツは最終製品ではなく、その後に続くすべてのコピーを定義するマスターです。
DLP 樹脂 3D プリント: プロトタイプ実行の速度と再現性
デジタル ライト プロセッシングは、樹脂を 1 点ずつトレースするのではなく、投影された光の 1 回のフラッシュで樹脂の断面全体を硬化します。これにより、中国の DLP 樹脂 3D プリンティング サービス メーカーは、設置面積が小さく高さの高い部品に関して大幅な速度の利点が得られます。 DLP は、含まれるディテールの量に関係なく、各層が 1 回の露光で硬化するため、少量で生産される小型で幾何学的に複雑なコンポーネントに特に効率的です。そのため、設計の反復を迅速に行う必要がある 3D プリント プロトタイプ サービスと密接に関連しています。
DLP は SLA と樹脂の化学的性質を共有しており、したがってその表面品質の多くを共有していますが、この 2 つのテクノロジーはさまざまなビルド形状に合わせて最適化されています。SLA は大きな平らなビルド領域全体でより優雅にスケールするのに対し、DLP はより小さな部品に対して垂直方向により効率的にスケールします。有能な 3D プロトタイピング サービス プロバイダーは、リクエストごとに 1 つのテクノロジーをデフォルトで使用するのではなく、2 台のマシンのうちジオメトリに適した方にジョブを割り当てます。
典型的な DLP アプリケーション
- 細いネジやスナップフィットの詳細が必要な小型のコネクタ ハウジングとクリップ。
- ミクロンレベルの表面テクスチャーを必要とする歯科、補聴器、宝飾品に隣接するコンポーネント。
- 1 営業日以内に複数のリビジョンを印刷して比較する必要がある反復的な設計サイクル。
- バッチで真空鋳造によって複製される小型鋳造コンポーネントのマスター パターン。
部品の機械加工と仕上げも行う中国の DLP 樹脂 3D プリンティング プロトタイプ サプライヤーは、引き継ぎなしで DLP マスターを真空鋳造に直接運ぶことができます。これにより、3D プリンター プロトタイプ サービスがスタンドアロンのステップではなくなり、継続的な生産パスの一部になります。
重要な指標に関する SLA と DLP の比較
バイヤーは、両方が同じ樹脂硬化ファミリーに属し、主に光の当て方が異なることに気づかずに、SLA と DLP のどちらがより良い選択であるかをよく尋ねます。以下の棒グラフは、適切に運営されている実稼働環境での典型的なパフォーマンスに基づいて、5 つの実用的な基準にわたって 1 から 10 のスケールで両方のテクノロジーをスコア付けしています。
この比較からは 5 つの点が際立っています。 SLA のレーザーは、固定プロジェクターが広いフィールドにわたって拡大縮小する必要がある場合に DLP が直面する解像度のペナルティなしで、1 回のパスで広いプラットフォーム全体をトレースできるため、大きなフラットエリア速度が SLA に有利です。小さいパーツの垂直速度は、逆の理由で DLP に有利です。つまり、フットプリントが小さいということは、パーツの高さがどれだけ大きくなろうとも、すべてのレイヤーがほぼ瞬時にフラッシュされることを意味します。両方とも同じ樹脂の化学的性質と、一般的な設定における同等のスポットまたはピクセル サイズによって制限されるため、表面の微細なディテールは本質的に結びついています。ビルド ボリュームが大きい場合は、明らかに SLA が有利です。SLA のレーザー ベースのアプローチは、プロジェクター ベースのシステムよりもはるかに経済的に大規模なプラットフォームに拡張できます。バッチの再現性は DLP の方がわずかに有利です。これは、固定投影フィールド全体でネストされた同一の部品が、広い領域を掃引するレーザーよりも少ない位置変動で硬化するためです。 どちらのテクノロジーも決定的に優れているわけではありません。正しい選択は完全に部品のサイズとバッチの形状に依存します そのため、本格的な 3D プリント サービスのプロトタイピング ショップでは、すべてのジョブを 1 つのプラットフォームで強制するのではなく、両方のマシン タイプを利用できるようにしておきます。
SLS ナイロン 3D プリント: サポート構造のない機能部品
選択的レーザー焼結では、加熱された粉体層内で粉末状のナイロンをレーザーで溶融し、各パーツの周囲にある未溶融の粉末が構築中に独自のサポートとして機能します。その 1 つの事実が、ナイロン 3D プリンティング サービスで生成できるものについてすべてを変えます。内部チャネル、連動アセンブリ、薄いリブ、リビング ヒンジをネストして一緒にプリントでき、後で単一のサポート構造を取り外す必要はありません。
実際の部品にとって重要な材料の挙動
PA12 は依然として SLS ナイロン印刷の主力グレードであり、一般的な機能用途向けに剛性、耐衝撃性、耐薬品性のバランスが優れています。 PA11 は破断前の伸びが大きく、スナップフィット機能や使用中に繰り返し屈曲する部品に適しています。ガラス充填およびカーボン充填ナイロン グレードは剛性と寸法安定性を大幅に向上させます。これは、クランプ力の下で正確なデータを保持する必要がある治具、治具、ブラケットにとって重要です。なぜなら 3D ナイロン部品は、ほとんどの平面で十分な等方性の機械的特性を備えて機械から取り出されます。 , 構築中のパーツの向きが実際にかかる荷重を考慮していれば、ディスプレイ モデルとしてではなく、本物の機能プロトタイプとして扱うことができます。
完成したままの表面には、周囲のパウダーによるわずかにザラザラしたマットな質感が特徴的です。塗装または化粧仕上げが予定されている部品の場合、このテクスチャは、コーティングを適用する前に、ビードブラスト、蒸気スムージング、または手作業によるサンディングによる表面仕上げ中に除去されます。
SLM メタル 3D 印刷: 機械加工では到達できない形状
選択的レーザー溶解では、金属粉末を層ごとに完全に溶解し、高密度で機能的な金属部品をデジタル ファイルから直接生成します。産業用金属 3D プリンティング操作では、切削工具が物理的に到達できない形状を維持できます。金型キャビティの輪郭に沿ったコンフォーマルな冷却チャネル、剛性を維持しながら重量を削減する内部格子構造、応力解析で材料が属すると判断された場所にのみ材料を配置するトポロジーに最適化された荷重経路などです。
材料と後処理の規律
中国 SLM 金属 3D プリンティング サービス工場では、通常、軽量構造部品用のアルミニウム合金、耐食性部品用のステンレス鋼グレード、コンフォーマル冷却が必要な金型インサート用の工具鋼、高強度、軽量用途用のチタンを加工しています。適切に行われたカスタム メタル 3D プリントと、単なる装飾的な機能を区別するのは、構築に続く一連の作業です。パーツがビルド プレートに取り付けられている間の応力除去、プレートからのワイヤ EDM またはバンドソーの慎重な取り外し、サポートの取り外し、およびすべてのシール面、ベアリング ボア、ねじ付きフィーチャーの仕上げ加工です。 機能面が仕上げ加工されていない SLM 部品は、精密部品として決して取り付けないでください。 生のプリントがどれほど正確に表示されるかに関係なく。
金属パウダーベッドビルドチャンバーは本質的にポリマーシステムよりも小さいため、大型コンポーネントの場合、大型金属 3D プリンティングは通常、慎重に部品の向きを調整し、必要に応じて分割と接合を通じてアプローチされます。 CNC 部門も運営する金属 3D プリンティング会社は、セグメント化された金属アセンブリを印刷したのと同じ施設で最終公差まで仕上げ機械加工することができ、部分的に完成した高価な金属部品の 2 番目の貨物輸送を回避できます。
4 つの印刷技術を並べて表示
以下の表は、詳細なプロセス計画を開始する前の最初のテクノロジー選択をサポートするために、通常提供される SLA、DLP、SLS、および SLM の実際のエンベロープをまとめたものです。
| テクノロジー | 一般的な層の高さ | 施工後の表面 | 材料ファミリー | ベストフィットな使い方 |
|---|---|---|---|---|
| SLA | 0.025~0.1mm | Ra 3 ~ 6 μm | スタンダードな強靱透明耐熱樹脂 | 外観モデル、金型マスター |
| DLP | 0.025~0.1mm | Ra 3 ~ 6 μm | 標準樹脂とエンジニアリング樹脂 | 小さな詳細な部品、迅速な反復 |
| SLS | 0.06~0.12mm | Ra 10 ~ 15 μm | PA12、PA11、充填ナイロン | 機能部品、複雑なアセンブリ |
| SLM | 0.02~0.06mm | Ra 8 ~ 20 μm | アルミニウム、ステンレス、工具鋼、チタン | 耐荷重部品および耐熱部品 |
テーブル全体のパターンは一貫しています。材料が樹脂から金属に移行するにつれて、解像度と表面品質は一方向に移動し、機能的性能は別の方向に移動します。 SLA と DLP は仕上げに関しては細かい部分に位置しますが、機械的役割に関しては柔らかい部分に位置し、SLS は真の機能的耐久性を備えて中間に位置し、SLM はプラスチックプロセスが単純に追従できない端に位置します。 この表のどのテクノロジーも、すべての列において他のテクノロジーを上回るものはありません。 まさにこれが、この 4 つすべてを運営する中国の産業用 3D プリンティング サービス サプライヤーが、設計レビュー モデルから耐荷重生産コンポーネントに部品を進化させるクライアントに対してあらゆるオプションをオープンにしておく理由です。
真空鋳造: マスターを生産準備の整ったバッチに増殖する
真空鋳造はシリコン型の複製としても知られ、単一の検証済みプロトタイプと完全な生産ツールの間のスペースを占めます。中国の真空鋳造サービス工場は、ほとんどの場合、SLA または DLP 印刷または精密機械加工によって製造されるマスター パターンを取得し、表面のあらゆる細部を硬化する液体シリコーンでそれを包みます。硬化した金型を計画したパーティング ラインに沿って切断し、ABS、ポリプロピレン、ゴム、または透明なアクリルをシミュレートするように設計されたポリウレタン樹脂を、得られたキャビティに真空下で流し込み、完成した鋳造品に空隙を残してしまう閉じ込められた空気を排除します。
以下の折れ線グラフは、単一の金型から連続して鋳造物が引き出される際に残っている使用可能なコピーの平均数を追跡しており、金型が通常、無期限に押し込まれるのではなく、撤去され、交換される理由を示しています。
この曲線は、業界全体で使用されている標準的な計画ルールを説明しています。最初の 10 ~ 15 回の鋳造では、寸法の忠実度はマスターに非常に近いままです。そのため、型からの初期のコピーはマスター パターン自体と区別できません。 15 回目の鋳造以降、シリコンが弾力性を失い始め、型から外すたびに鋭利な内側の角がわずかに丸くなり始めるため、低下は著しく加速します。通常、鋳造が 25 個ほどになると、忠実度が十分に低下するため、品質を重視した作業では、許容範囲外の部品が顧客に届く危険を冒さずに、金型を廃棄することができます。 これが、100 個の注文が 1 つの金型を使い果たすのではなく、4 ~ 5 つの平行な金型を中心に計画される理由です。 というのは、金型を並行して実行すると、すべての鋳造がこの曲線の高忠実度領域内に収まるようになるからです。バイヤーにとって実際的なポイントは、真空鋳造バッチの見積もりには、合計個数だけでなく、使用する金型の数を指定する必要があるということです。詳細がバッチ全体の寸法の一貫性を決定するためです。
表面仕上げサービス: 未加工部品を完成品に変える
上記の各プロセスでは、特徴的な生の質感を備えた部品が残りますが、通常、そのような生の状態で最終顧客に出荷されるものはありません。中国の表面仕上げサービス製造業者は、印刷、鋳造、または機械加工されたブランクを、意図した外観と機能的な表面要件に一致する部品に変換します。この段階は、寸法公差と同じ精度で指定する必要があります。
印刷部品、鋳造部品、機械加工部品に利用可能な仕上げオプション
- コーティングの前に、SLA、DLP、およびSLS部品から層のラインを除去するためのサンディングと手作業の研磨。
- ビーズブラストとサンドブラストにより、ナイロンと金属パーツに均一なマットな質感を与えます。
- 密閉された低摩擦表面を必要とするナイロン部品の蒸気平滑化。
- 光沢、サテン、マット、ソフトタッチのシステムで提供されたカラーリファレンスに合わせたスプレー塗装。
- 耐食性と一貫した色が必要なアルミニウム SLM 部品の陽極酸化処理。
- プラスチックまたは金属基板上の反射装飾面用の電気メッキおよび真空メタライジング。
- ロゴ、凡例、トレーサビリティ コードのパッド印刷、シルク スクリーン印刷、レーザー マーキング。
印刷、鋳造、機械加工ラインも運営する中国の CNC 部品表面仕上げサプライヤーは、部品を外部ベンダーに転送することなくこの段階まで運ぶことができます。これは、異なるプロセスで製造された部品間で色と光沢を一致させる必要がある化粧品アセンブリにとって最も重要です。 コーティング前のねじ山、ベアリング穴、シール面のマスキングは、表面仕上げにおける最も一般的な品質問題です。 なぜなら、一般的なペイントやメッキ膜は 30 ~ 60 ミクロンの厚さを追加し、その機能が保護されないまま放置されると機能的な隙間が塞がれてしまうからです。
バッチサイズによるルートの選択: 意思決定の枠組み
多くの場合、直接印刷と真空注型のどちらを選択するかを決定する唯一の要素は、材料や形状だけではなく、体積です。以下のグラフは、4 つの印刷技術と真空鋳造のバッチ サイズに対する、部品あたりの平均コスト相当労力を通貨数値ではなく相対指数として表したものです。
このグラフのクロスオーバー パターンは、バッチ サイズを決定するための最も有用な情報です。 1 つのバッチでは、真空鋳造は、金型作成ステップ全体が 1 つの部品に対して行われるため、労力のスケールの頂点に位置します。これは、真の 1 回限りの鋳造には決して選択すべきではないことを裏付けています。約 10 個の時点で、真空鋳造曲線はすでに急激に低下しており、量が増加するにつれてどの印刷技術よりも速く低下し続け、50 個のマークよりかなり手前で SLA および DLP 樹脂印刷を下回ります。 SLM 金属は、示されているすべてのバッチ サイズで一貫して樹脂およびナイロンの曲線よりも上にあり、数量に関係なく、すべての金属プリントに必要な追加の後処理を反映しています。 SLS ナイロンは、ほぼ全範囲にわたって最も平坦で最も低い曲線を維持しており、これがその商業的利点の中核であり、どの量でも工具への投資が不要で、部品ごとの作業が予測可能であるということです。 ダイレクト印刷と真空注型の間のクロスオーバーポイントは、通常 15 ~ 30 個の間になります。 、これは、ほとんどの購入者が、前回使用したルートをデフォルトとするのではなく、両方のルートを積極的に比較する必要がある範囲です。
5 つのルートすべてにわたるフルレンジの能力の比較
以下のレーダー チャートは、調達に関する会話で一貫して繰り返される 5 つの基準にわたって SLA/DLP 樹脂、SLS ナイロン、SLM 金属、および真空鋳造を 1 から 5 のスケールでスコア付けしており、この記事で取り上げているすべてのルートを一目で比較できるようにしています。
このオーバーレイにより、5 つの基準すべてにわたるトレードオフが一度に表示されます。 SLA と DLP は、表面仕上げと一体成形の速度に向けて拡張された形状を形成し、見栄えの良いプロトタイプへの最速ルートとしての役割を裏付けていますが、機械的負荷に関しては最も弱いものです。 SLM 金属は、バッチのスケーラビリティと単一ピースの速度を後退させながら、機械的負荷と材料の範囲を強く引っ張ります。これは、部品がどれほど単純であっても、すべての金属ビルドが実質的に固定された後処理を伴うという現実を反映しています。 SLS ナイロンは、グループの中で最もバランスの取れた適度なサイズのポリゴンを生成します。これは、樹脂の脆弱性や金属のオーバーヘッドを発生させずに繰り返し生産する必要がある機能部品の信頼できる中間点としての役割と一致しています。真空鋳造は、バッチの拡張性と表面仕上げに向けて明らかに伸びますが、単一ピースの速度では収縮し、最初の構築プロセスではなく増殖プロセスとしてのアイデンティティと正確に一致します。 チャート全体をカバーする単一の形状はありません これは、真に有用なサプライヤーとの関係は、1 つの印刷技術のみの専門知識ではなく、4 つの印刷技術に加えて鋳造と仕上げをすべて利用できるかどうかに依存しているという最も明白な証拠です。
浙江嘉恒智能設備製造有限公司について
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、産業革新と製造のパイオニアです。当社の専門デザインチームは、お客様のアイデアを実用的で美しい製品デザインに変えます。樹脂、ナイロン、金属などの素材への3Dプリントや高度な加工を行っております。シリコンモールド複製により、低コスト・高精度の小ロット生産が可能です。塗装などの表面処理により、製品の外観が向上します。当社のワンストップサービスにより、クライアントは設計から製品までのプロセスを 1 つのプラットフォーム上で完了でき、時間とコストを節約できます。私たちは産業発展のための長期にわたる信頼できるパートナーとなることを目指しています。
その構造の中で、SLA および DLP 樹脂印刷は初期の設計会話に役立ち、SLS ナイロンは機能的なプロトタイピングと少量の最終用途部品を運び、SLM 金属は他のプロセスでは到達できない形状と荷重ケースを引き受け、真空鋳造は検証済みのマスターを生産準備の整ったバッチに増やし、表面仕上げは最終市場が期待する状態ですべての部品を提供します。 すべての段階で同じ部品ファイル、同じ品質記録、同じエンジニアリング連絡先が共有されます。 これは、ワンストップ プラットフォームのマーケティング上の説明ではなく、ワンストップ プラットフォームの実際的な意味です。
適切なテクノロジーが選択されるようにジョブを指定する
明確に指定されたリクエストにより、テクノロジーの選択からほとんどの推測が排除され、以下のシーケンスは、SLA、DLP、SLS、SLM、または真空鋳造を推奨する前にエンジニアが実際に必要とする情報を反映しています。
- 部品の目的を明確に述べます: 視覚的レビュー、適合性チェック、機能テスト、または最終用途コンポーネント。
- 現在必要な数量と、今後 6 か月以内に必要となる可能性のある数量を指定します。
- 防水性、耐荷重性、透明性、または熱にさらされる必要がある機能を特定します。
- 部品が既存の色、質感、または光沢の標準に一致する必要があるかどうかに注意してください。
- 切削工具がアクセスできないチャネルや格子などの内部ジオメトリにフラグを立てます。
- 温度範囲、薬品や日光への曝露などの使用環境を確認してください。
この情報を事前に受け取った中国のカスタム DLP 樹脂 3D 印刷工場または SLM 金属サプライヤーは、たまたま空いているマシンをデフォルトで選択するのではなく、自信を持ってルートを推奨できます。 テクノロジーの決定は部品の要件に従う必要があり、その逆ではありません 、そして見積もり前にこれらの質問をするサプライヤーは、まさにその規律を示していることになります。
よくある質問
Q1: SLA 印刷と DLP 印刷の主な実際的な違いは何ですか?
どちらも液体樹脂を硬化させ、同等の表面品質を生成しますが、スケールが異なります。 SLA は、各レイヤーをポイントごとにトレースするレーザーを使用し、大規模なフラット ビルド プラットフォーム全体に効率的に拡張します。 DLP はレイヤー全体を一度に投影します。ビルド時間はレイヤーごとの詳細量ではなくレイヤーの数に依存するため、高さの大きな小さなパーツの場合は高速になります。実際には、より大きな部品や幅広い部品には SLA を選択し、適度なバッチで製造される小さくて詳細なコンポーネントには DLP を選択します。
Q2: SLS ナイロン部品は最終生産コンポーネントとして使用できますか、それともプロトタイプのみですか?
SLS ナイロン部品は、特に剛性と寸法安定性を高めるガラス充填またはカーボン充填グレードの最終生産部品として日常的に使用されています。これらは、多くの業界のブラケット、ハウジング、ダクト、治具、備品として機能します。主な考慮事項は、ビードブラストやベーパースムージングによって改善できる表面の質感と、紫外線や持続的な高温への長期曝露であり、どちらも最終仕様の前に特定の材料のデータシートと照合して確認する必要があります。
Q3: SLM の金属部品はなぜプリンターから出た後に機械加工が必要なのですか?
完成された金属印刷は、機能的特徴に関して良好ではあるが機械加工グレードの公差を達成できません。また、その表面仕上げは、多くの形状では許容可能ですが、シール面、ベアリングの穴、または精密なねじ山に対しては一般に粗すぎます。応力除去とサポートの除去後の仕上げ加工により、複雑な内部形状を印刷されたとおりに保ちながら、これらの特定の機能をアプリケーションが実際に必要とする公差と表面仕上げにします。この組み合わせが、本格的な金属印刷サプライヤーが部品をビルド プレートから直接出荷するのではなく、機械加工部門を運営している理由です。
Q4: 真空注型はどのバッチサイズで直接印刷よりも効率的になりますか?
クロスオーバーは、部品のサイズと幾何学的複雑さに応じて、通常 15 ~ 30 個の部品になります。この範囲を下回ると、金型を構築するための一定の労力がその利点を上回ります。それを超えると、金型のコストが十分な部品に分散され、真空鋳造がより効率的な手段となり、最終的に生産ツールが正当化される点に向けてバッチサイズが増加するにつれて、その利点は増大し続けます。
Q5: 品質が低下する前に、1 つの真空注型金型から何個の部品を生産できますか?
寸法忠実度は、最初のおよそ 15 回の鋳造ではオリジナルのマスターに近いままですが、その後、シリコンが徐々に弾力性を失い、鋭利な内側の角が柔らかくなるにつれて低下します。品質を重視した作業のほとんどは、部品が許容範囲外になる危険を冒すのではなく、鋳造マーク 20 ~ 25 のあたりで金型を撤去します。大量の注文の場合は、同じマスターから複数の金型が製造され、並行して実行され、すべての鋳造物がその曲線の忠実度の高い部分内に収まるように保たれます。
Q6: 表面仕上げにより、プリントまたは鋳造部品の寸法は変わりますか?
はい、これは仕様の中で最も見落とされがちな詳細の 1 つです。サンディングでは、一般に制御可能な少量の材料が除去されますが、スプレー塗装やメッキでは、コーティング システムに応じて通常、表面あたり 30 ~ 60 ミクロンの範囲で材料の厚さが追加されます。ベアリングのボア、ねじ穴、シール面など、機能上のクリアランスが狭いフィーチャは、プロセスで適用される膜厚をそのまま吸収するのではなく、コーティング前にマスキングするか、仕上げ後に機械加工する必要があります。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
