- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

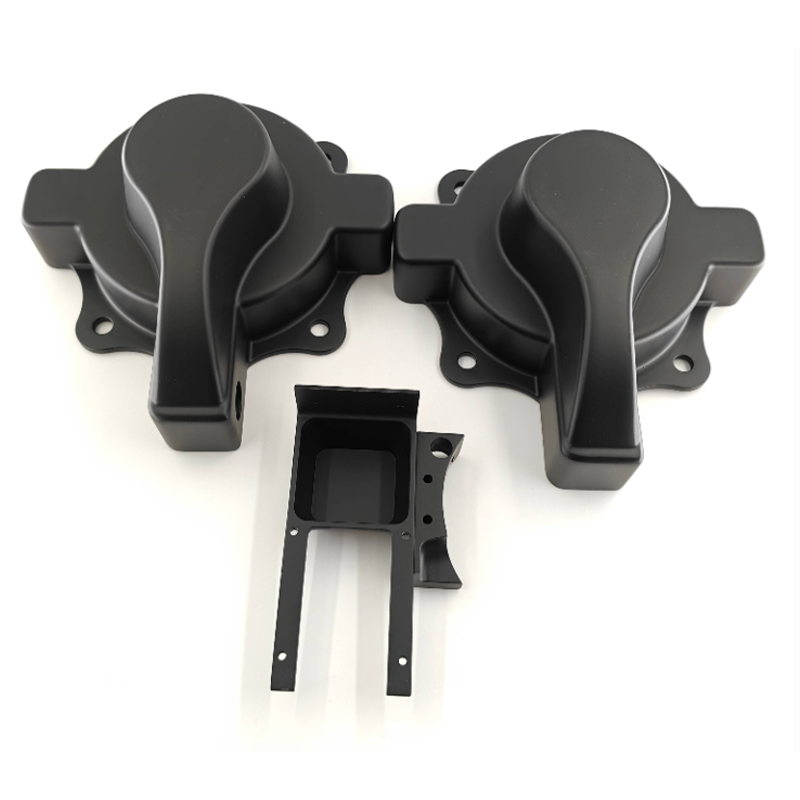
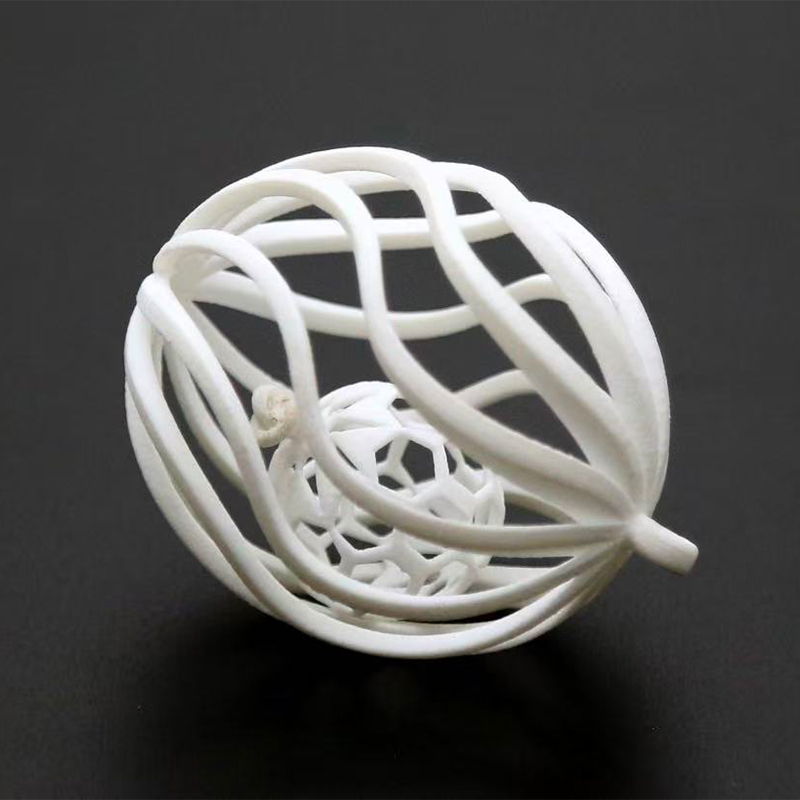
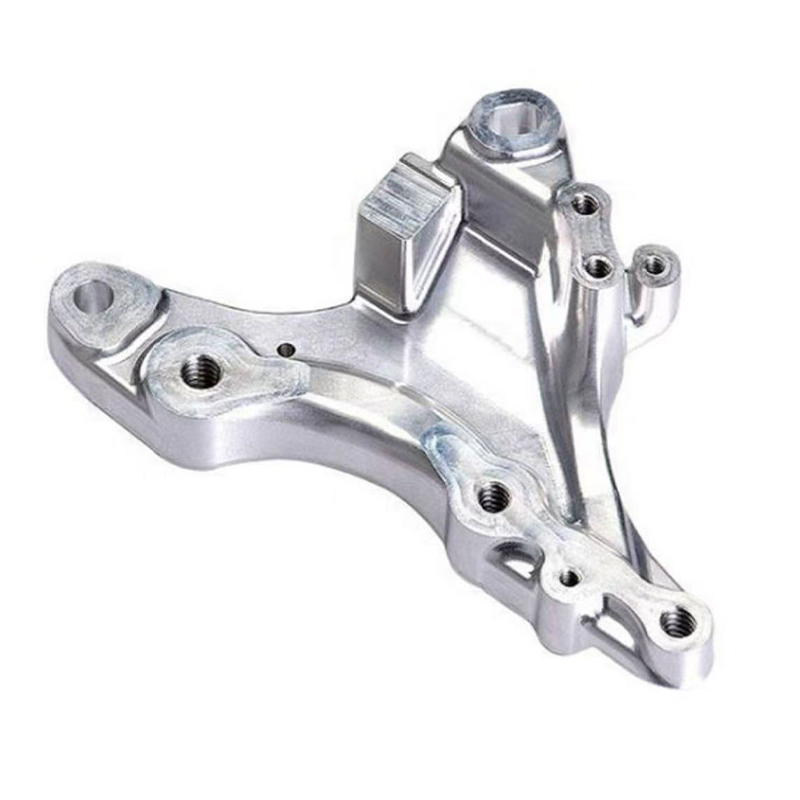
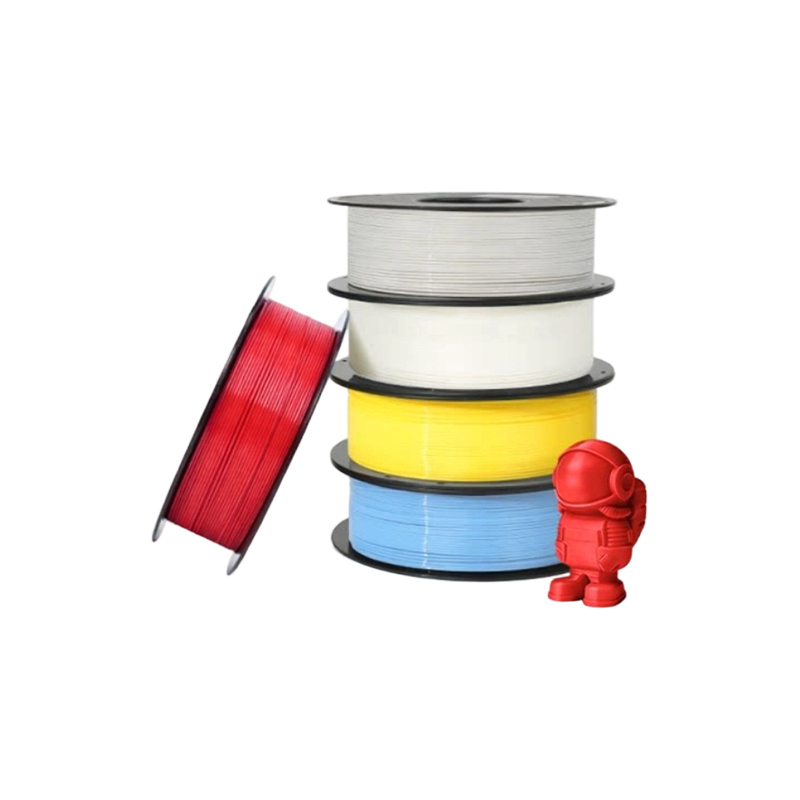
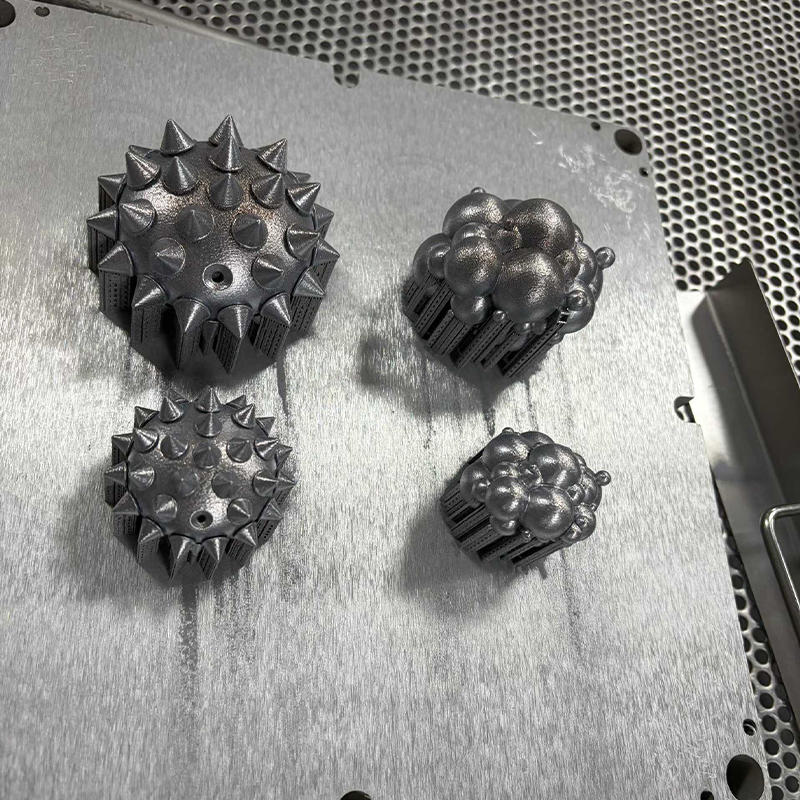
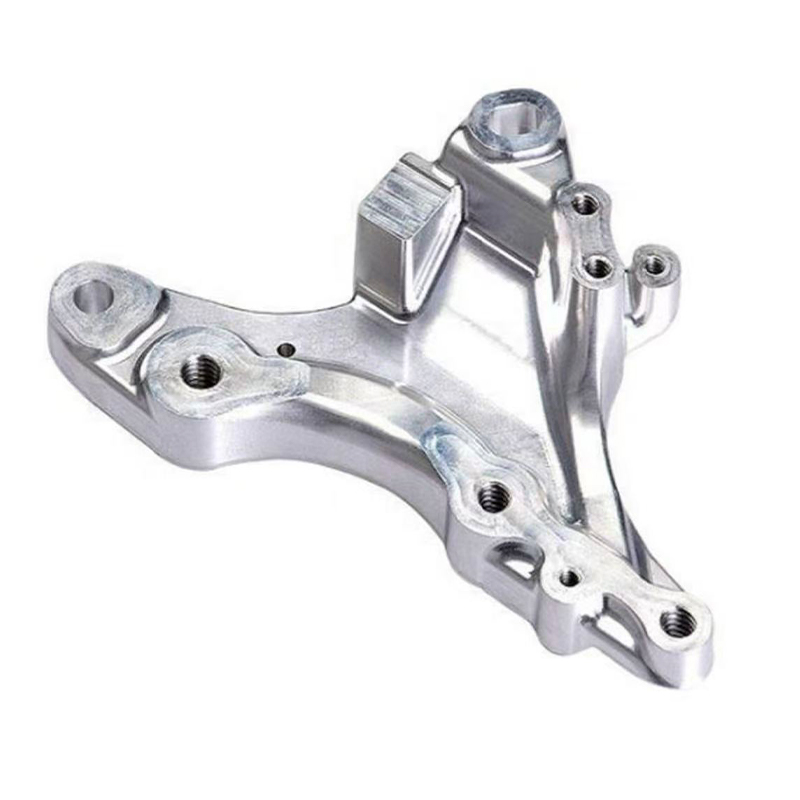
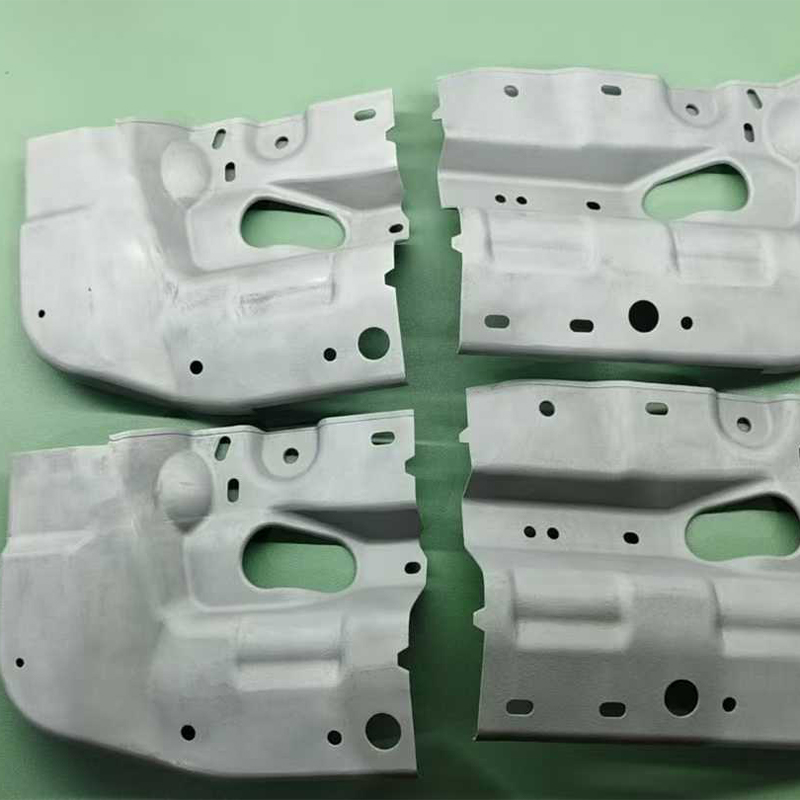
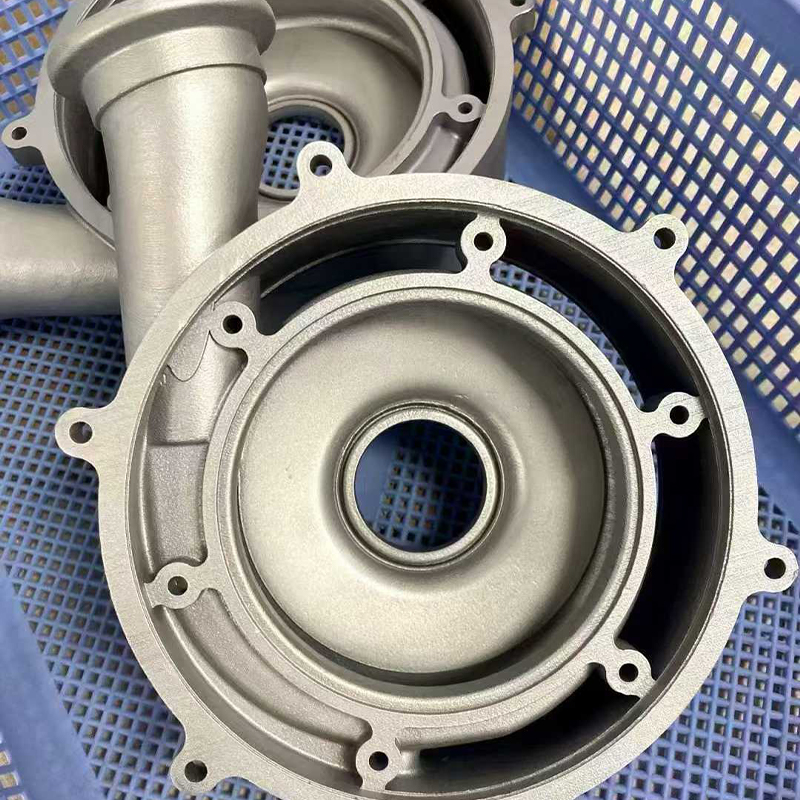
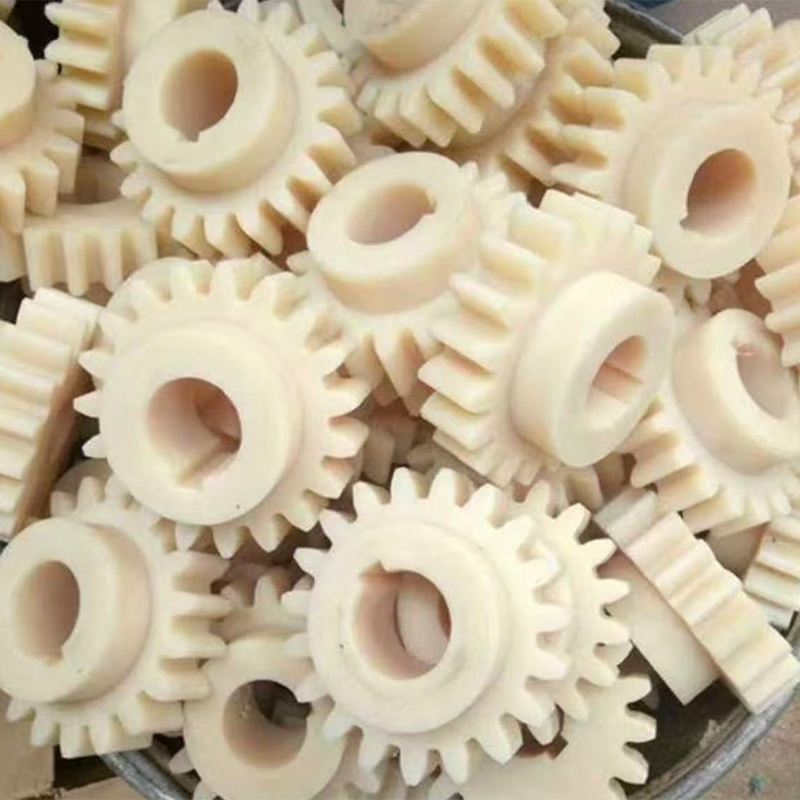
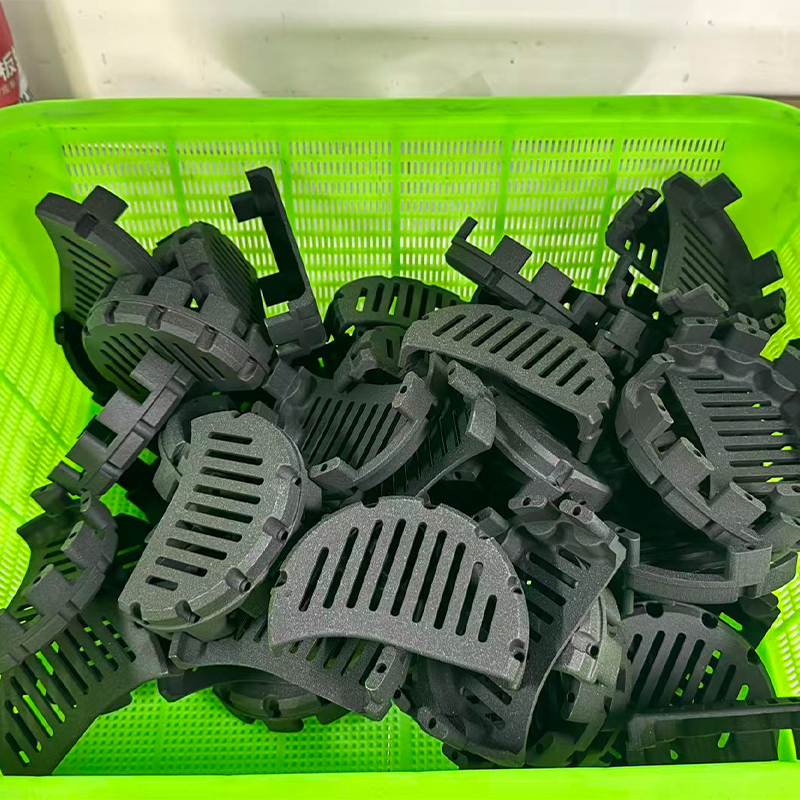
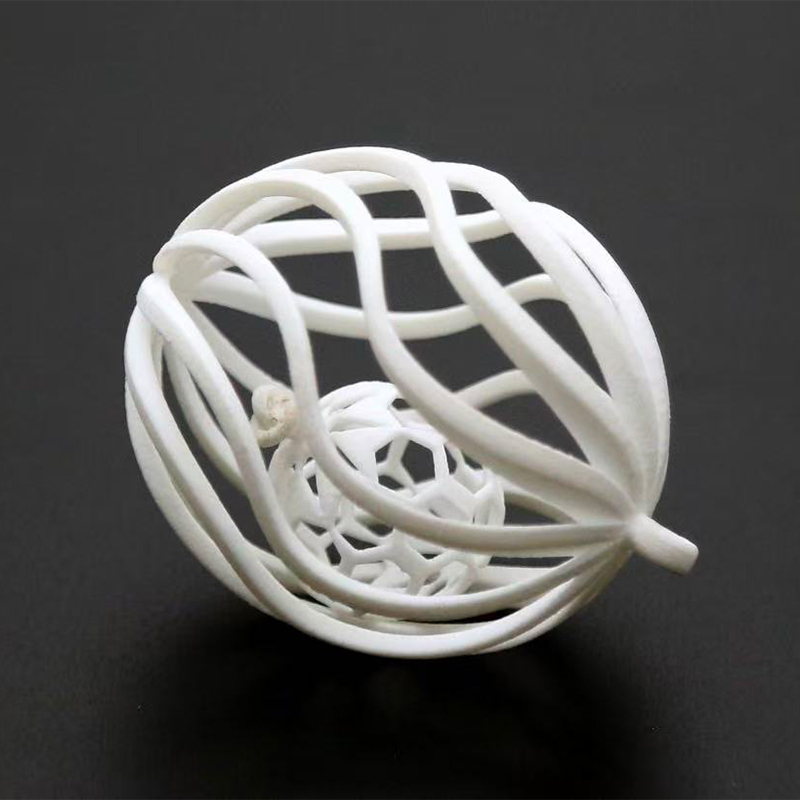
産業用3Dプリンティングサービスガイド:種類、用途、比較
現在商用 3D プリント サービスがカバーしている内容
信頼できる 商用3Dプリントサービス たまたま利用可能な機械だけでなく、部品の実際の機能に適合するプロセス、材料、仕上げ方法を使用して、設計をデジタル ファイルから物理部品に移行できる必要があります。つまり、複数のポリマーおよび金属プロセス、設計から製造へのフィードバックのためのエンジニアリング サポート、プロトタイプから小規模バッチまたは大規模な生産までの明確なパスを提供することを意味します。探している購入者 3D プリント サービス 通常、企業は次の 3 つの問題のいずれかを解決しようとしています。つまり、機能するプロトタイプを迅速に必要とすること、工具投資を行わずに少量生産を行う必要があること、または標準のデスクトップ プリンタでは製造できない大型で寸法が正確な部品が必要であることです。
「3D プリンティング」という用語は現在、広範なテクノロジー、機械サイズ、および材料ファミリーをカバーしているため、この区別は重要です。アン 産業用3Dプリントサービス エンジニアリンググレードの樹脂、ナイロンパウダー、または金属合金を扱うプロバイダーは、設備投資の点でも、各ビルドに適用される品質管理の点でも、愛好家規模の印刷工場とは大きく異なります。を評価する企業 大規模な 3D プリント サービス エンクロージャ、ジグ、治具、または建築モックアップの場合、サプライヤーに依頼する前に、構築ボリュームの制限、レイヤー解像度のトレードオフ、後処理要件を理解する必要があります。
以下のセクションでは、一般的なプロセスの種類と、プロセスの背後にある機器がどのように動作するかを説明します。 産業用3Dプリントサービス 実際に機能するか、各テクノロジーがどこに最適であるか、主要なオプションを並べて比較する方法、印刷システムを確実に稼働し続ける方法、購入者が製品を選択する前に最もよく尋ねる質問 3Dモデルプリントサービス パートナー。
重要なポイント: 適切な 3D プリント サービスは、プリント サイズだけではなく、プロセス素材の適合性と後処理能力によって決まります。
一般的な 3D プリント サービスの種類とその特徴
ほとんどのプロバイダーは、 3D プリント サービス 少数の確立されたプロセス ファミリを中心に製品を編成します。各ファミリーは異なるメカニズムを使用して部品を層ごとに構築します。これは、表面仕上げ、機械的強度、寸法精度、および現実的に 1 つの部品で製造できる部品のサイズに直接影響します。
| プロセスファミリー | 代表的な材質 | 最適な用途 |
|---|---|---|
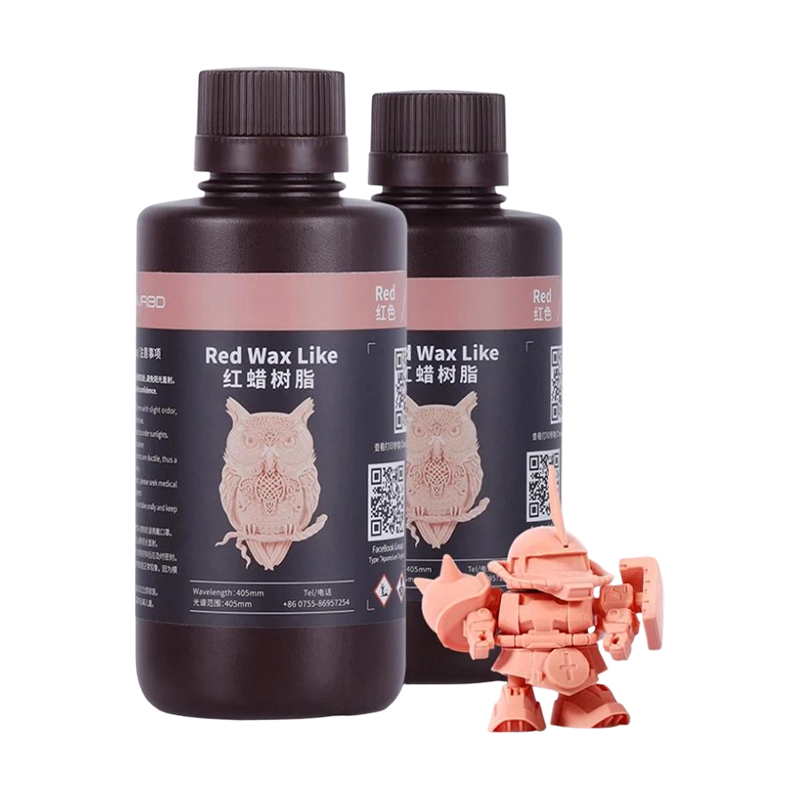
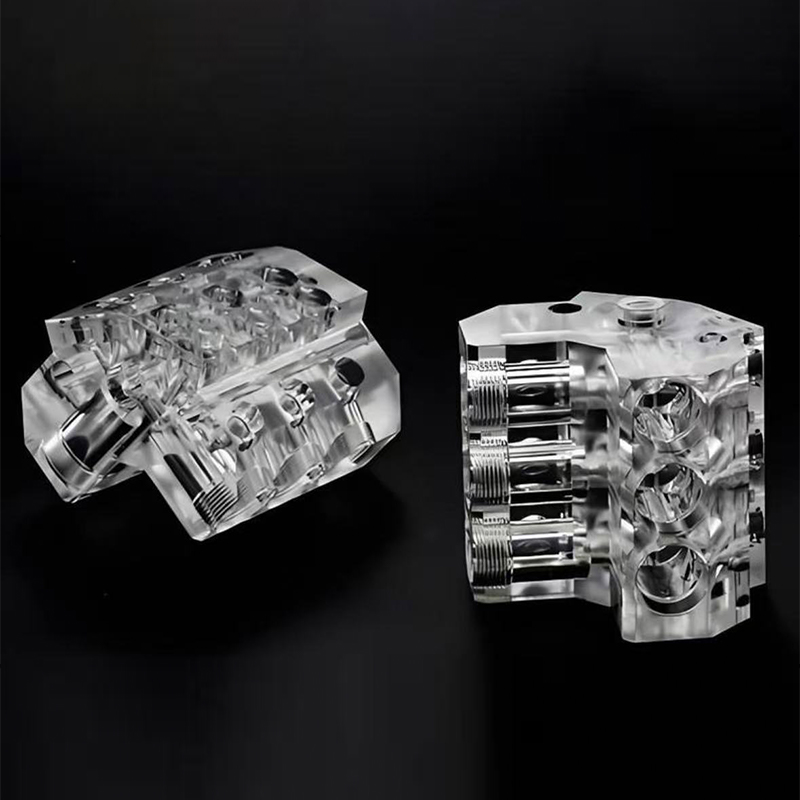
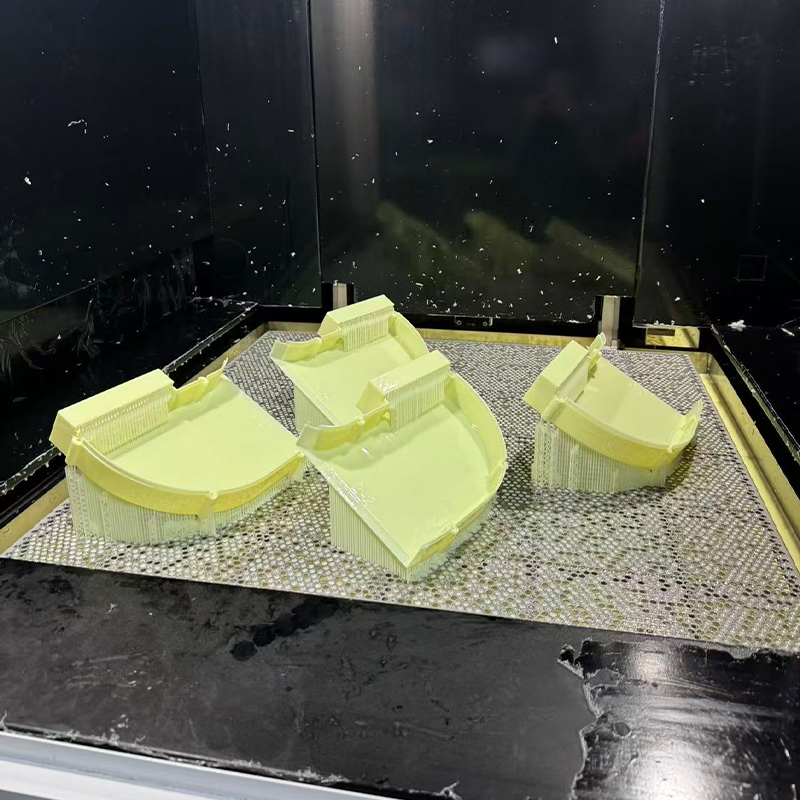
| 光造形 (SLA/DLP) | フォトポリマー樹脂 | 高精細なプロトタイプ、成形用のマスターパターン |
| 選択的レーザー焼結 (SLS) | ナイロンパウダー(PA11、PA12) | 機能部品、スナップフィット、小ロット生産 |
| 熱溶解積層モデリング (FDM/FFF) | 熱可塑性プラスチック (ABS、PLA、PETG、PC) | 大判部品、治具、治具、低コスト試作品 |
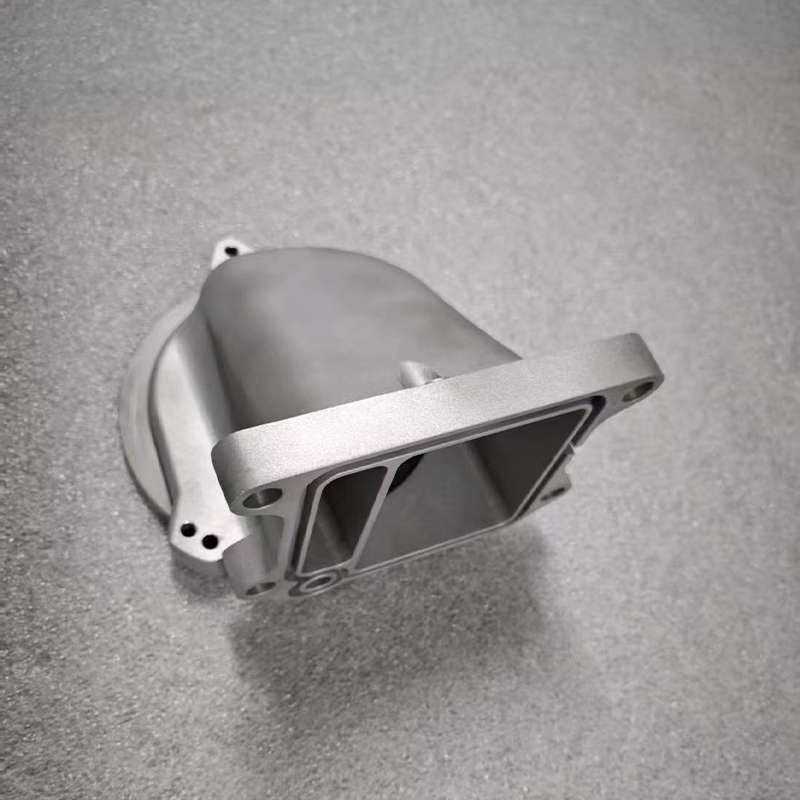
| 金属粉末床溶融 | ステンレス鋼、アルミニウム、チタン合金 | 耐荷重コンポーネント、工具インサート、複雑な形状 |
これらのプロセス ファミリはそれぞれ、異なる機能をシステムにもたらします。 商用3Dプリントサービス メニュー。樹脂ベースのプロセスは、微細な表面ディテールを実現し、後にシリコーン ツールのマスター パターンとして使用される部品によく選択されます。粉末ベースのナイロンプロセスでは、追加の支持構造ではなく周囲の未焼結粉末によって部品が支持されるため、繰り返しの機能テストや短期間の生産に適した等方性で耐久性のある部品を製造する傾向があります。大判熱可塑性プラスチック押出機は、ベンチトップ プリンターが達成できる量をはるかに超えて成形体積を拡張します。そのため、これらの機械がほとんどのプリンターのバックボーンとなっています。 大規模な 3D プリント サービス 特大の筐体、工具、建築規模のモックアップを対象としています。金属プロセスはコストとリードタイムの分野で最上位に位置しますが、機械加工だけでは必ずしも経済的に適合できない形状や材料特性を解き放つことができます。
購入者は、この表を最終的な答えではなく、出発点のフィルターとして扱う必要があります。壁の厚さ、予想される機械的負荷、熱や紫外線への曝露、必要な許容誤差はすべて、どのプロセスが真に適切であるかに影響を与え、経験豊富なプロセスが適しています。 3Dモデルプリントサービス プロバイダーは通常、材料を推奨する前に部品の最終用途について質問します。
すべてのユースケースをカバーする単一のプロセス ファミリはありません。そのため、マルチプロセスのサプライヤーは単一テクノロジーのショップよりも実用的な柔軟性を提供します。
産業用 3D プリンティング サービス システムの仕組み: プロセスと構造
特定のテクノロジーに関係なく、 産業用3Dプリントサービス 同じ基本的なワークフローに従います。3D CAD モデルが薄い水平層にスライスされ、機械がそのスライス データに従って材料を層ごとに堆積または固化させ、完成した部品が除去され、洗浄され、後処理されます。マシン間の違いは主に、各層がどのように形成されるか、および構築中にパーツがどのようにサポートされるかにあります。
コア構造コンポーネント
- 造形ボリューム全体にわたって再現可能な精度でプリント ヘッドまたはレーザーを位置決めするモーション システム (ガントリー、デルタ アーム、またはロボット アーム)
- 押出ノズル、光源付き樹脂バット、パウダー再コーティングブレードなどの材料供給機構
- 密閉された温度制御されたチャンバーにより、反りを軽減し、層の接着力を向上させます。特に大判熱可塑性プリントに重要です。
- 新しいレイヤーが追加されるたびに増減するビルド プラットフォームで、使用可能な最大ビルド ボリュームを定義します。
- スライシング、ツールパス生成、および一部のシステムではレイヤー品質のリアルタイム監視を管理する制御ソフトウェア
のために 大規模な 3D プリント サービス 、モーションシステムとチャンバーの設計が特に重要になります。ガントリーが大きくなると、機械的なたわみが生じる機会が増えるため、産業グレードの機械では、強化フレーム、リニア レール、閉ループ モーターのフィードバックを使用して、どの寸法でも 1 メートルを優に超える可能性がある造形領域全体の許容誤差を保持します。また、部品サイズが大きくなるにつれて、加熱チャンバーの重要性も高まります。これは、周囲温度が厳密に制御されていない場合、大きな断面は不均一に冷却され、反りが発生しやすくなるためです。
物理的な構築が完了した後も、ほとんどの部品は機能するか表示できるようになるまでに 2 番目の手順が必要です。ポリマー部品ではサポートの除去、研磨、蒸気平滑化、またはメディアブラストが一般的ですが、金属部品では応力除去熱処理、重要な表面の機械加工、場合によっては表面コーティングが行われることがよくあります。有能な 3D プリント サービス プロバイダーは、クライアントに複数のベンダーの調達を任せるのではなく、これらの下流ステップを単一のプロジェクトのタイムラインに統合します。
フレームの剛性、チャンバー制御、統合された後処理が、大きなビルドサイズでの産業グレードのシステムと消費者グレードのプリンターを区別します。
3Dモデル出力サービスの利用シーンと選定基準
正しい選択 3Dモデルプリントサービス 部品の機能を経済的に提供できるプロセスに適合させることから始まります。以下の表は、一般的なアプリケーション シナリオと、それぞれのシナリオで最も重要な選択要素をまとめたものです。
一般的なアプリケーション シナリオ
| 主要な選択基準
|
たとえば、屋外での使用が予定されている部品には、UV 安定性と温度変動について評価された材料が必要です。そのため、最初のプロトタイプで表面のディテールがどれほど鮮明に見えても、いくつかの樹脂配合は除外されます。可動機構に組み立てられる部品には、寸法のわずかなドリフトでも大規模なフィットの問題が発生する可能性があるため、一貫した肉厚と予測可能な収縮を生み出すプロセスが必要です。から調達している企業 商用3Dプリントサービス 特に熱処理や合わせ面の機械加工が必要な金属部品の場合、後処理時間が総リードタイムにどれだけ追加されるかを初めて過小評価することがよくあります。
注文量も決定要素です。単一のプロトタイプでは、金属粉体層の融合に伴うセットアップ時間が正当化されることはほとんどありませんが、数百個の同一のブラケットを注文する場合は、初期設計が 3D プリンティングによって検証された後、射出成形によって適切に対応できる可能性があります。ここで組み合わせます 3D プリント サービス 小バッチ生産向けのシリコンモールド複製を使用すると、一回限りの印刷とフルツールへの投資の間の実用的な中間パスが提供され、チームは大量生産方法に着手する前に需要を検証できます。
部品の機能、予想される量、仕上げの要件を事前に一致させることで、生産サイクル後半でのコストのかかるやり直しを回避できます。
詳細な比較: 大規模 3D プリンティング サービス テクノロジー
以下のグラフは、システムで使用される一般的なプロセス間での実用的な最大ビルド エンベロープのおおよその比較を示しています。 大規模な 3D プリント サービス 。これらの数値は、単一のマシン モデルではなく、典型的な産業グレードの機器範囲を表しています。ビルドボリュームは変数の 1 つにすぎませんが、プロジェクトに大きなパーツが含まれる場合、購入者が最初に適用するフィルターとなることがよくあります。
グラフが示すように、樹脂および粉末ベースのシステムは、通常、完全なアセンブリではなく個々のコンポーネントに適した構築エンベロープで最高の性能を発揮します。そのため、大型の構造物ではなく、細部が重要な部品に対して標準的な選択肢であり続けています。大判熱可塑性プラスチック押出およびロボットアームベースのシステムはその範囲を大幅に拡張し、単一の連続印刷がどの寸法でも 2 メートルを超える必要がある場合に実用的な選択肢となります。このスケーリングの利点にはトレードオフが伴います。大判押出成形で使用される大型ノズルでは、通常、樹脂または粉末プロセスよりも目に見えて粗い層ラインが生成されるため、滑らかな化粧仕上げには通常、追加のサンディングまたはコーティング作業が必要になります。また、成形体が大きいほどリードタイムも長くなる傾向にあります。これは、より高い押出速度であっても、大きなパーツの場合は層ごとに印刷に時間がかかるためです。比較検討する購入者向け 大規模な 3D プリント サービス プロジェクトのスケジュールに取り組む前に、特定の材料の最大造形量と予想される表面仕上げの両方を確認することが不可欠です。
プロセスの種類に合わせてボリュームを構築し、より大きなフォーマットのシステムでは通常、一部の表面仕上げと引き換えに、大きなパーツを 1 つの部品で印刷できるようにします。
大規模 3D プリンティング サービスの業界採用傾向
材料と機械の信頼性が向上するにつれて、積層造形の産業採用は着実に広がっています。業界の製造レポートによると、視覚的なプロトタイプだけでなく、機能部品やツールに 3D プリンティングを使用する企業の割合が年々増加しています。以下の面グラフは、この一般的な採用の増加傾向を示しています。 産業用3Dプリントサービス 最近の複数年にわたる製造部門全体の能力を、絶対的な数値ではなく相対的な導入指数として表します。
図示された期間にわたる上り勾配は、単一の原因ではなく、いくつかの収束要因を反映しています。材料ライブラリは、初期世代のプラスチックをはるかに超えて、エンジニアリング ナイロン、繊維強化複合材料、および幅広い金属合金を含むように拡張されており、これにより、以前は従来の製造が必要だった部品でも 3D プリンティングが可能になりました。機械の信頼性と再現性も向上し、かつては工業規模での生産の実行が非現実的であった印刷失敗率が減少しました。同時に、より多くのメーカーが、プロトタイプや少量生産のための印刷と、中量生産のためのシリコンモールド複製または機械加工を組み合わせたハイブリッドモデルを採用し、単一製品の実用範囲を拡大しています。 商用3Dプリントサービス 関係。また、近年のサプライチェーンの混乱により、一部のメーカーは、ローカル印刷によるリードタイムの長いツールへの依存を軽減する、オンデマンドの分散生産モデルに移行するようになりました。これらの要因を総合すると、採用が短期的に急増するのではなく、継続的かつ段階的に増加する傾向にあることがわかります。これは、内部の能力を構築するか外部のリソースに依存するかを決定する購入者にとって有益なコンテキストです。 3D プリント サービス パートナー。
単一の技術の進歩によるものではなく、材料の選択肢と機械の信頼性が向上するにつれて、採用は着実に増加しました。
サービスの種類全体で重み付けされた選択基準
購入者によって、高速プロトタイプが必要か、精密部品が必要か、大型構造部品が必要かに応じて、選択基準の重み付けが異なります。以下のレーダー チャートは、樹脂印刷と樹脂印刷のどちらかを選択する際に、速度、表面仕上げ、機械的強度、コスト効率という 4 つの共通の優先事項が一般的にどのように重視されるかを比較しています。 大規模な 3D プリント サービス 大判押し出しを使用。各軸は、特定のマシンの仕様書ではなく、一般的なプロセス特性に基づいて 1 ~ 5 の相対スケールでスコア付けされます。
この比較は、プロセスの選択において、1 つのテクノロジーが普遍的に優れているという問題がめったにない理由を浮き彫りにします。レジン プリントは表面仕上げの点で高いスコアを示しており、マスター パターンや化粧品のプロトタイプでの人気が説明されていますが、最大造形サイズと大規模なコスト効率ではスコアが低くなります。大型の押出成形では逆のパターンが見られ、通常サンディングやコーティングで対応する必要がある表面仕上げの品質を犠牲にして、大型部品の造形サイズとコスト効率でスコアが高くなります。どちらのプロファイルも本質的に優れているわけではありません。正しい選択は、問題の特定の部分にとってどの軸が最も重要であるかによって決まります。これは、購入者が連絡する前に社内で適用できる便利なフレームワークです。 3Dモデルプリントサービス これは、特定のプロジェクトでどのトレードオフが許容されるかを明確にするためです。複数のプロセス ファミリを提供するプロバイダーは、バイヤーが 1 つのプロジェクトをさまざまなテクノロジーに分割することも支援します。たとえば、化粧品のシェルを樹脂で印刷しながら、構造内部フレームに大型の押し出し成形を使用するなどです。
すべての軸で勝てるプロセスはないため、購入者はテクノロジーを選択する前に、上位 2 つの優先順位をランク付けする必要があります。
大規模 3D プリンティング アプリケーションの業界分布
の需要 大規模な 3D プリント サービス 業界全体に均等に分布しているわけではありません。機能ツールや構造モックアップを大判印刷に大きく依存している部門もあれば、主に表示モデルや初期段階のコンセプト検証に大判印刷を使用している部門もあります。以下のドーナツ グラフは、製造部門とデザイン部門全体で観察される一般的なパターンに基づいて、大規模印刷需要の例示的な分布を業界セグメントごとに分類したものです。
消費財と建築モデリングまたはディスプレイモデリングは、合わせて大判印刷需要のかなりのシェアを占めています。これは主に、どちらの分野も、ツールへの投資を正当化することが困難な大型、一回限りの、または短期間の製品を定期的に必要としているためです。産業機器メーカーは、最終顧客に直接販売する部品ではなく、主に社内の生産ラインをサポートする治具、固定具、保護ハウジングに大規模印刷を使用しています。自動車用工具のシェアは小さいながらも安定しており、多くの場合、車両の構造部品ではなく、内装トリムのモックアップや少量生産の工具補助具が中心となっています。かなりの規模の「その他/混合」カテゴリは、展示会のディスプレイからカスタム家具のプロトタイプに至るまで、大判印刷がいかに広く適用可能になったかを反映しています。のために 商用3Dプリントサービス プロバイダーにとって、この需要の広がりは、単一の業界に狭く特化するのではなく、複数の素材と仕上げのオプションをサポートすることの価値を強調しています。
大判印刷の需要は多くの業界にまたがっており、狭い専門業者よりも幅広い素材と仕上げの能力を備えたサプライヤーが有利です。
産業用3Dプリンティング装置のメンテナンスガイド
からの一貫した出力 産業用3Dプリントサービス 規律ある機器のメンテナンスに大きく依存します。特に大型のマシンでは、より多くの可動部品に磨耗が蓄積し、1 回のプリントでカバーする距離が長くなるため、小型のデスクトップ ユニットよりも定期的なメンテナンスが出力品質に大きく影響します。
定期メンテナンスのチェックリスト
- ノズルや樹脂光学部品を定期的に検査して清掃し、目詰まりを防ぎ、印刷解像度を維持してください。
- リニアレール、ベルト、親ネジの摩耗をチェックし、設定されたスケジュールに従って可動コンポーネントに再潤滑します。
- プリント途中の失敗を避けるために、大量または長時間のプリントの前にビルド プラットフォームとベッド レベリングを調整します。
- ナイロンパウダーの水分含有量などの材料特性は環境条件に影響されるため、チャンバーの温度と湿度を監視してください。
- オペレーターを保護し、一貫した材料品質を維持するために、樹脂および粉末システムの濾過コンポーネントを交換します。
- ツールパス アルゴリズムの改善とバグ修正の恩恵を受けるために、ファームウェアとスライシング ソフトウェアを常に最新の状態に保ちます
予防メンテナンスのスケジュールは、固定のカレンダー間隔に従うのではなく、マシンの使用状況に合わせて調整する必要があります。ほぼ連続的な生産シフトを実行する大判押出システムでは、たまにしか使用しない機械よりも頻繁にノズルの検査とベルトの張力チェックを行う必要があります。シールドガスの適用範囲が一貫していない場合、部品の密度や機械的特性に直接影響を与える可能性があるため、金属粉末床システムでは、ガス流および濾過システムの特に注意深いメンテナンスが必要です。を提供するプロバイダー 最高の3Dプリントサービス 通常、経験によりこれらのメンテナンス間隔を社内で文書化し、機械のパフォーマンス データを長期にわたって追跡することで、ノズルの摩耗やモーション システムのドリフトの初期の兆候を、クライアントの部品に影響を与える前に捉えることができます。
また、粉体や樹脂は推奨される温度と湿度の範囲外で保管すると劣化する可能性があるため、オペレーターは材料のバッチ番号と保管条件を明確に記録しておく必要があります。このトレーサビリティは機能部品や耐荷重部品の場合に特に重要になります。バッチ間で材料特性が一貫していないため、外部検査だけでは見えない形で性能に影響を与える可能性があります。
メンテナンス間隔は、一般的な固定スケジュールではなく、実際の機械の使用状況とマテリアルハンドリング条件を追跡する必要があります。
最適な 3D プリント サービス プロバイダーの選択
特定する 最高の3Dプリントサービス 特定のプロジェクトのパートナーは、能力、コミュニケーション、下流サポートをプロジェクトが実際に必要とするものに適合させることが重要です。部品を印刷するだけで、設計のフィードバックを行わずに返送するプロバイダーは、特に社内に積層造形の経験がないチームにとって、購入側に大きなリスクをもたらします。印刷実行を開始する前に、サポートされていないオーバーハングや壁の厚さの問題などの印刷可能性の問題についてファイルをレビューしてくれるパートナーを探してください。これらの問題を早期に発見することで、材料の無駄やスケジュールの遅延を回避できます。
プロバイダーが最初の印刷を超えてプロジェクトをサポートできるかどうかも評価する価値があります。多くのプロジェクトは、単一のプロトタイプから小規模な生産に発展します。3D プリンティングから、低コストで高精度の小バッチ生産のためのシリコンモールドの複製、またはより厳しい公差のための CNC 加工への転換が可能なメーカーやサプライヤーがいると、各段階で個別のベンダーを管理する場合と比較して、調整の労力が大幅に節約されます。塗装やコーティングなどの表面処理能力も、クライアントが急遽プレゼンテーション用の部品を必要とするまで見落とされがちな要素です。
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、OEM 商業 3D プリンティング サービス メーカーおよび ODM 大規模 3D プリンティング サービス サプライヤーとしてこの分野で事業を展開し、樹脂、ナイロン、金属 3D プリンティングと高度な機械加工能力の両方でクライアントと協力しています。同社の設計チームは、クライアントが初期のコンセプトを実用的で製造可能な製品設計に変えることをサポートしており、そのシリコーン金型複製プロセスにより、チームは設計が検証された後、低コストで高精度の小バッチ生産に移行することができます。塗装などの表面処理は社内で行われ、部品を完成したプレゼンテーション可能な状態に近づけます。デザイン、印刷、機械加工、金型の複製、仕上げが 1 つのプラットフォーム上で行われるため、クライアントはこの種のワンストップで作業を行うことができます。 産業用3Dプリントサービス 複数の外部ベンダーを管理することなくコンセプトから物理的な製品に移行できるため、調整のオーバーヘッドと総プロジェクト時間の両方が削減される傾向があります。購入者が少数のプロトタイプを調達する小規模なデザインスタジオの卸売業者であっても、小規模バッチ生産に規模を拡大するメーカーであっても、一般に、この種の統合サポートは、製品の耐用期間中、単一のマシンの仕様よりも価値があります。
印刷、機械加工、金型の複製、仕上げを 1 つ屋根の下で組み合わせるプロバイダーは、製品開発サイクル全体にわたって調整のリスクを軽減します。
よくある質問
大規模な 3D プリント サービスでは通常どのくらいのサイズの部品を製造できますか?大型押出成形およびロボット アーム ベースのシステムは、一般に 2 メートルを超える単一部品を 1 つ以上の寸法で印刷できますが、樹脂および粉末ベースの産業用機械は通常 1 メートル未満の部品に適しています。正確な制限はマシンや材料によって異なるため、特定のプロジェクトのビルド量をプロバイダーに直接確認することが最善です。 |
産業用 3D プリンティング サービス プロジェクトでは、樹脂、ナイロン、金属の中からどのように選択すればよいですか?選択は主に機械的要件と仕上がりの期待によって決まります。レジンは、詳細なパーツ、装飾パーツ、またはマスター パターン パーツに適しています。ナイロンパウダーは、金属のようなコストとリードタイムを必要とせず、耐久性が必要な機能的で再現可能な部品に適しています。金属は、プラスチック材料が性能要件を満たせない耐荷重用途や高温用途に使用されます。 |
商用 3D プリント サービスはプロトタイプだけでなく、量産にも適していますか?はい、少量から中量の場合、特に設計が完成した後に単位あたりのコストを削減するシリコン型の複製などのプロセスと組み合わせる場合は可能です。大量生産の場合、一般に射出成形やその他の従来の製造方法の方がコスト効率が高くなるため、これらの方法にスケールインする前に設計を検証するために 3D プリントがよく使用されます。 |
3D モデル印刷サービスにはどのような後処理が必要ですか?一般的な後処理には、サポートの除去、研磨、蒸気平滑化、メディアブラスト、ポリマー部品の塗装またはコーティングが含まれますが、金属部品では重要な表面の熱処理や機械加工が必要になる場合があります。どのステップが標準ワークフローに含まれているのか、それとも追加サービスとして提供されているのかをプロバイダーに問い合わせてください。 |
長期的なパートナーシップを築くために、最適な 3D プリント サービス プロバイダーを探すには何を見ればよいでしょうか?複数の印刷プロセス、社内での機械加工と仕上げ、製造のための明確な設計フィードバック、ベンダーを切り替えることなくプロトタイプから小ロット生産まで拡張する能力を提供するメーカーまたはサプライヤーを探してください。一貫したコミュニケーションと文書化された品質プロセスも、繰り返しの注文にわたって信頼性を維持するために重要です。 |
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
