- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

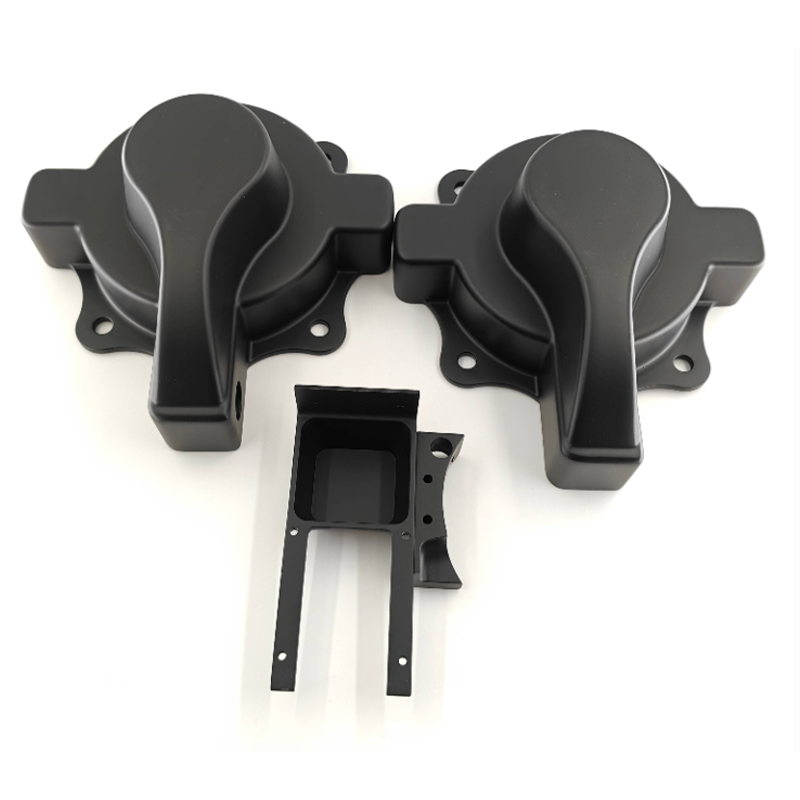
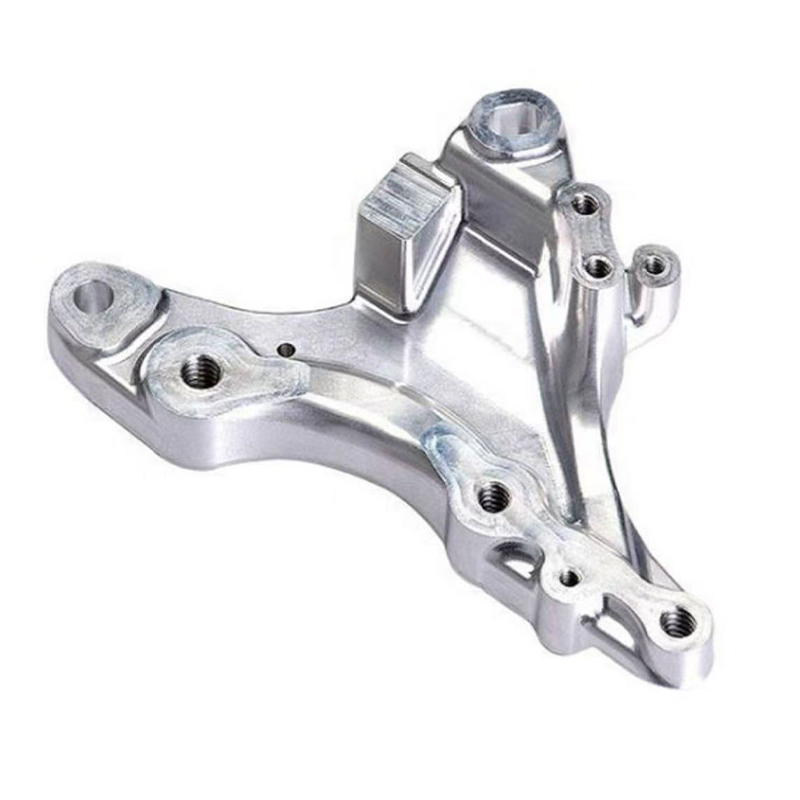
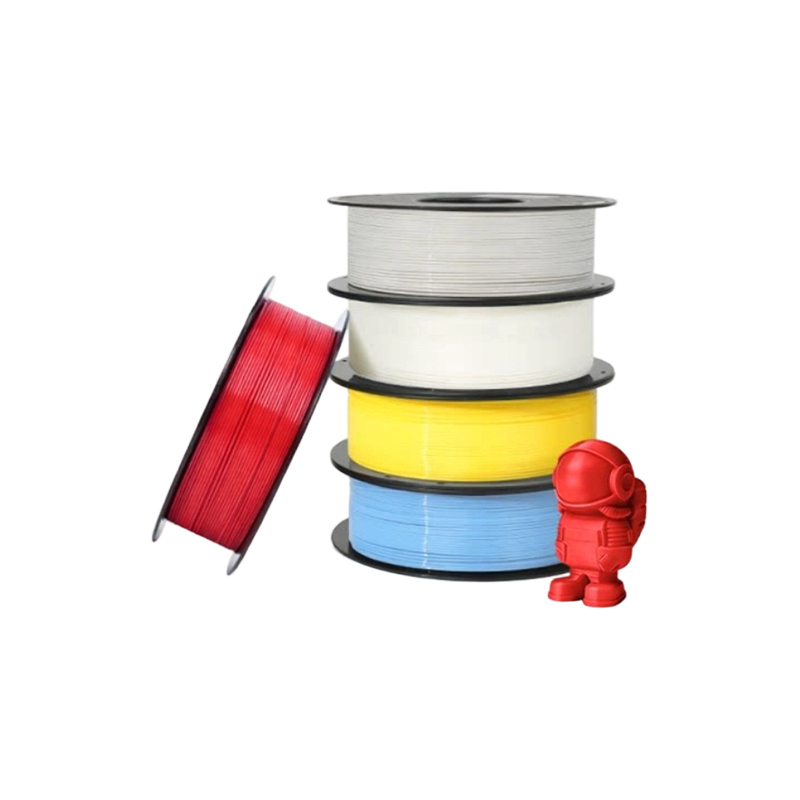
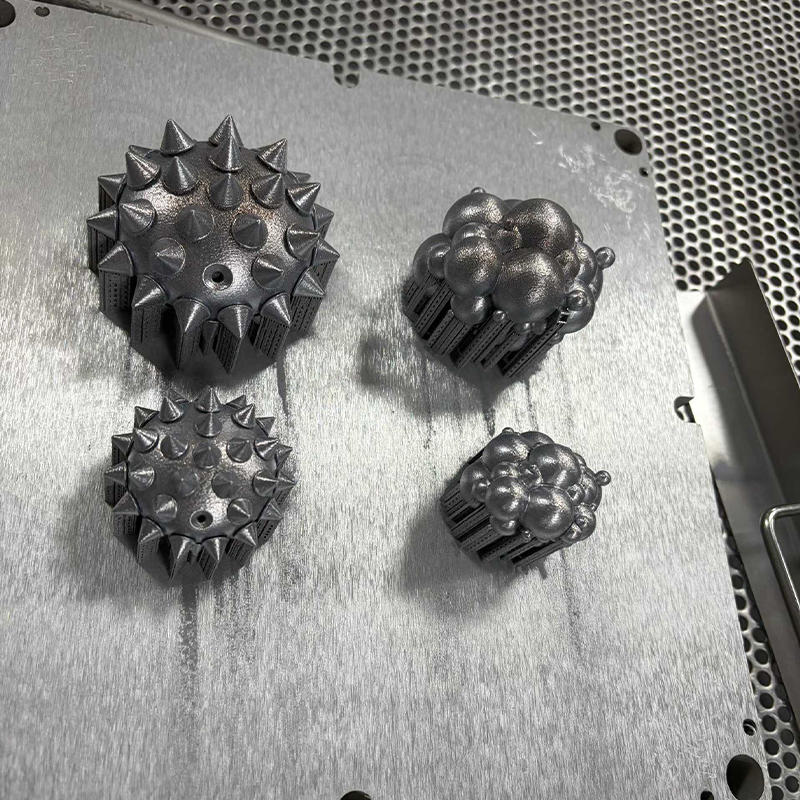
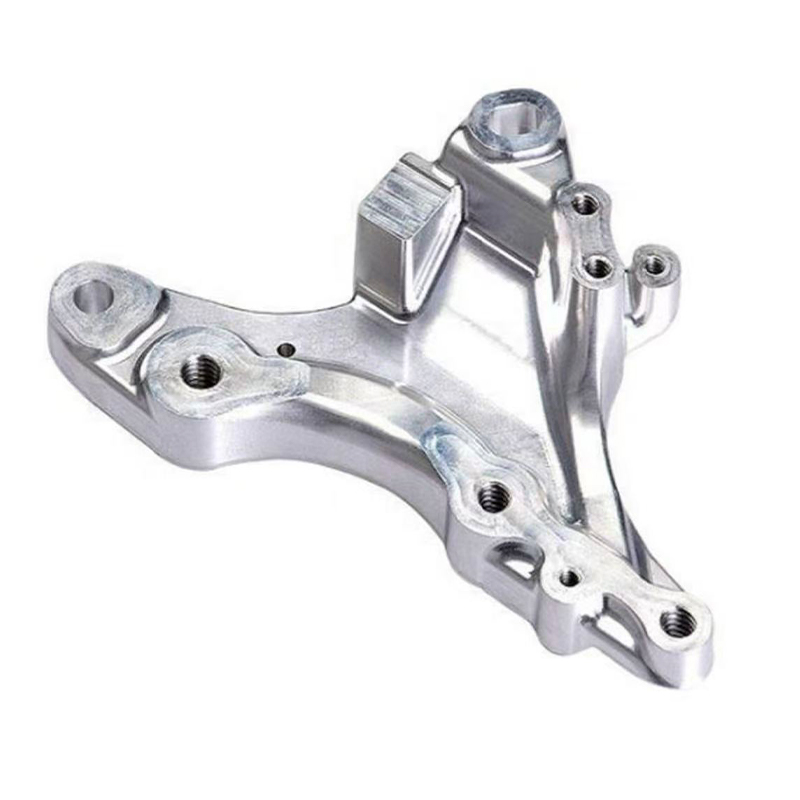
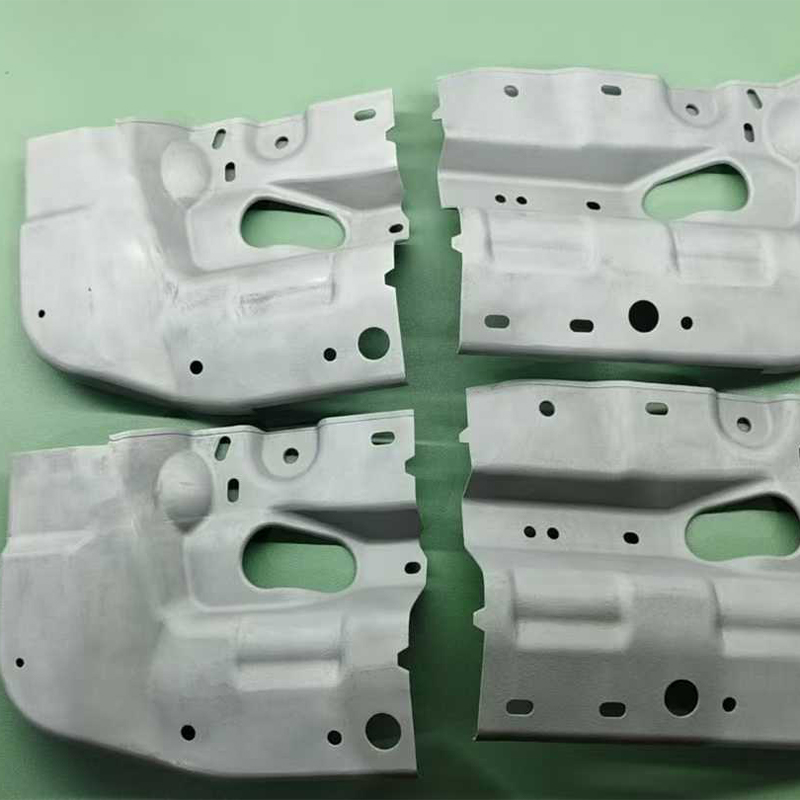
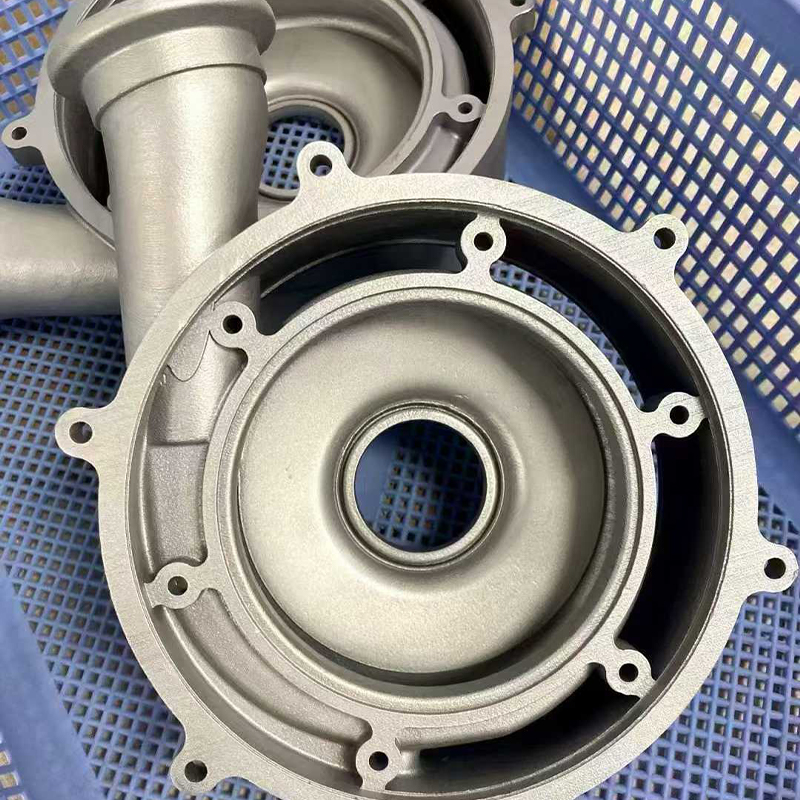
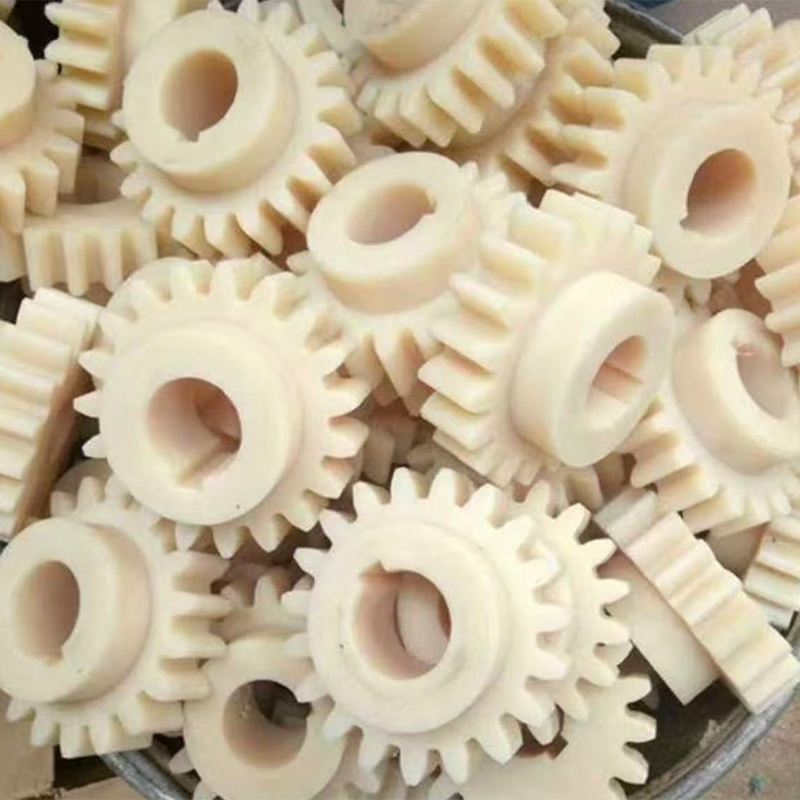
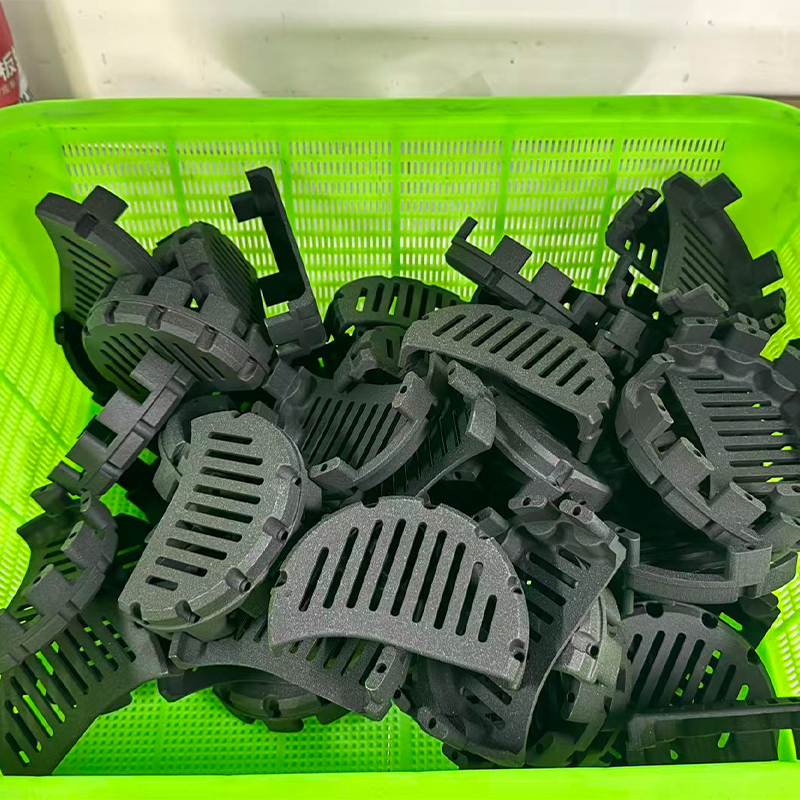
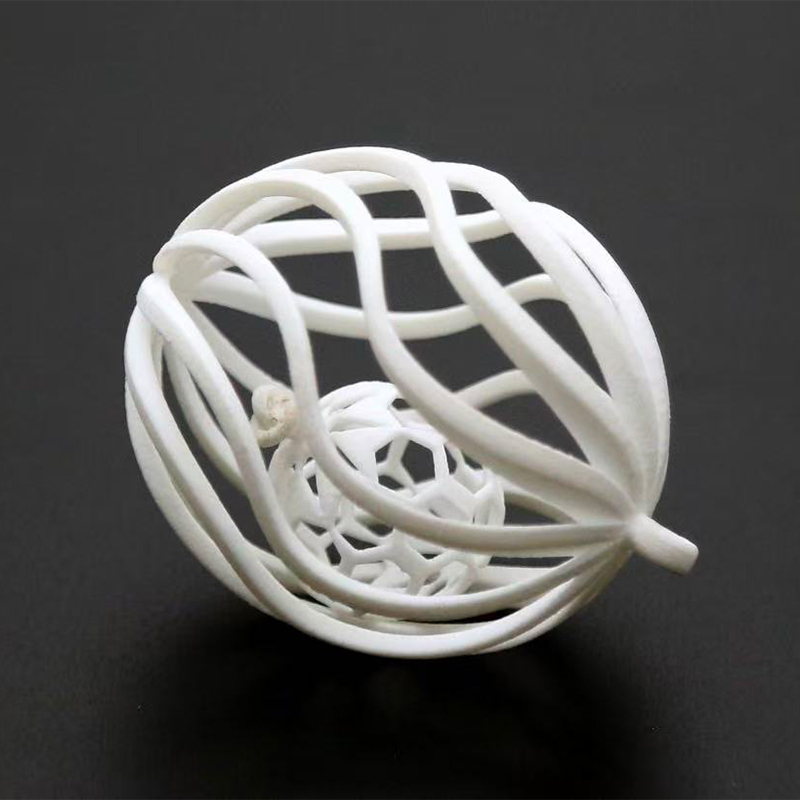
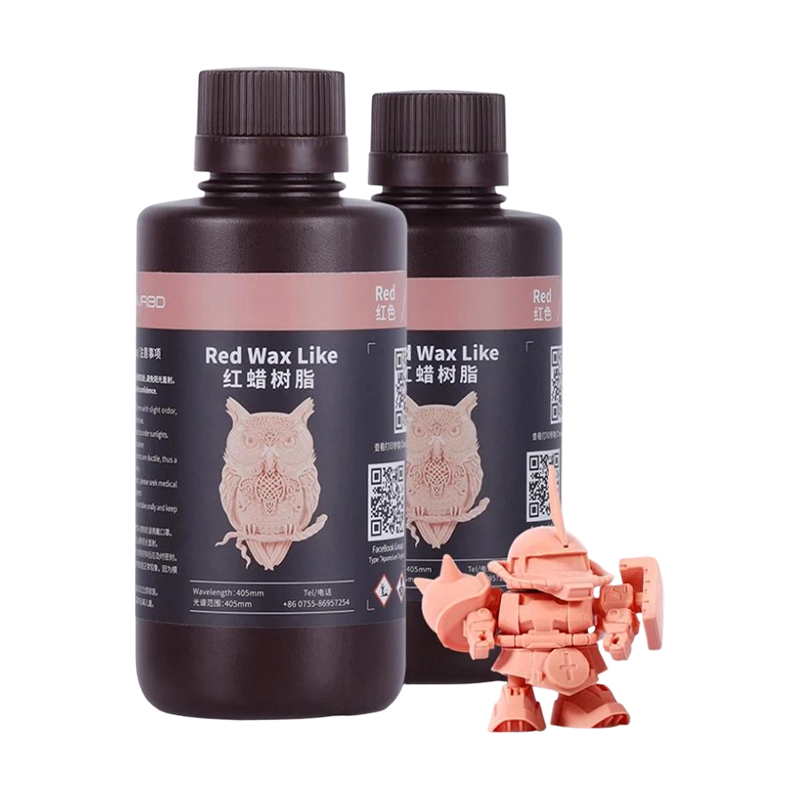
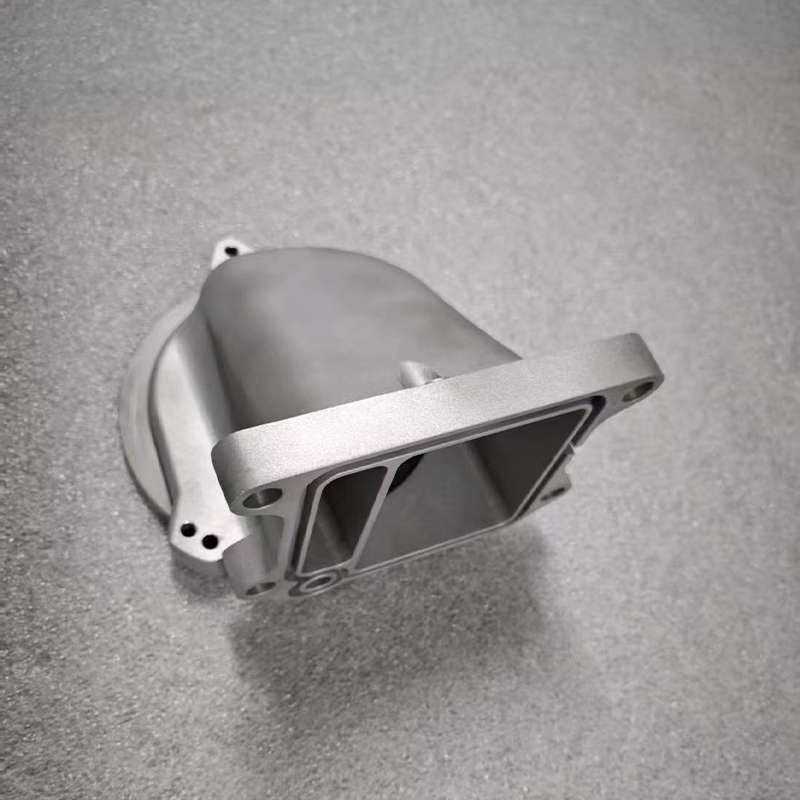
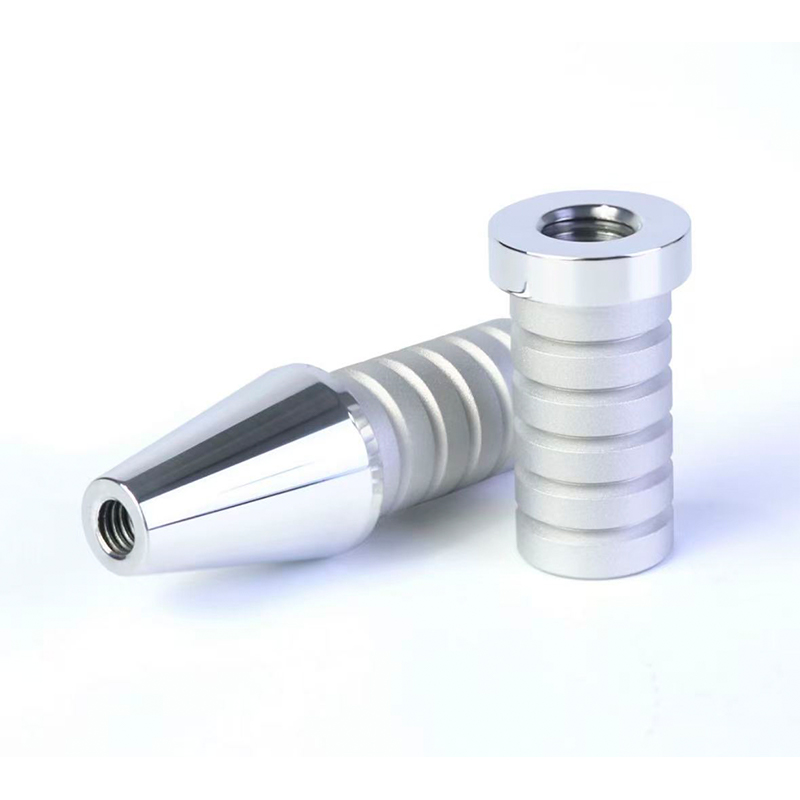
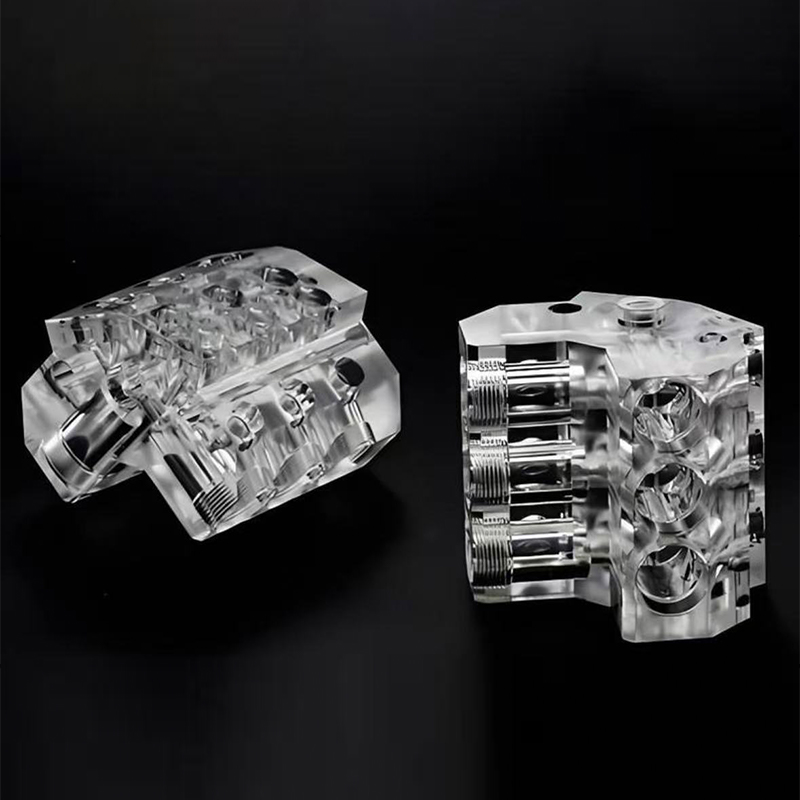
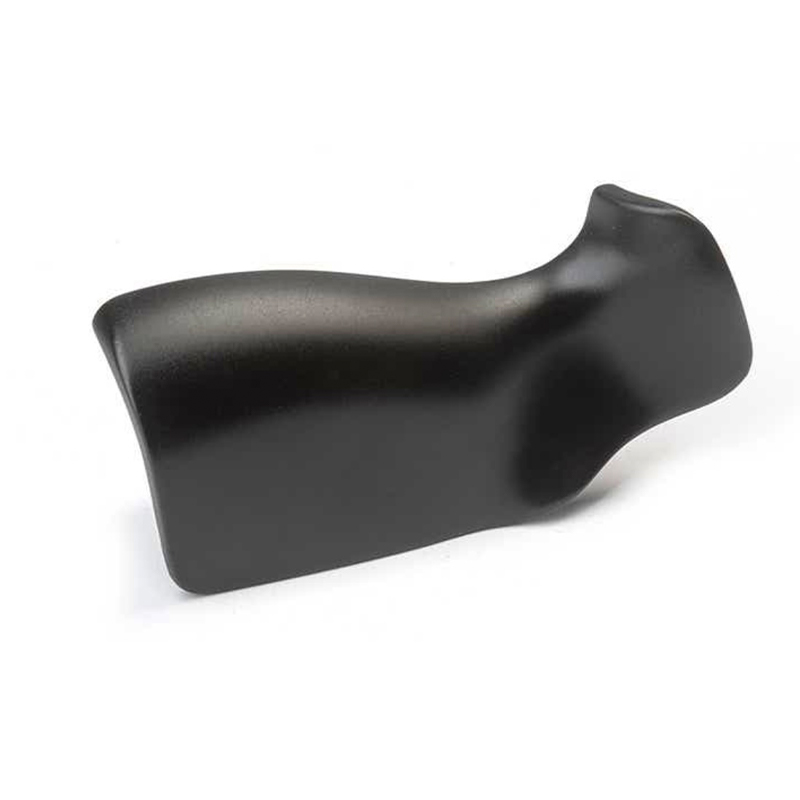
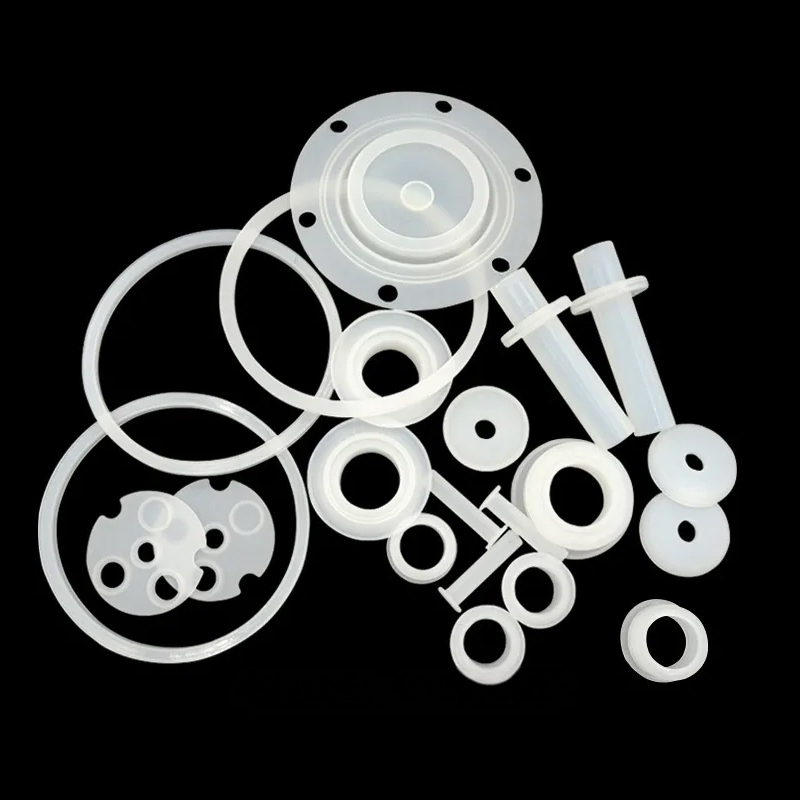
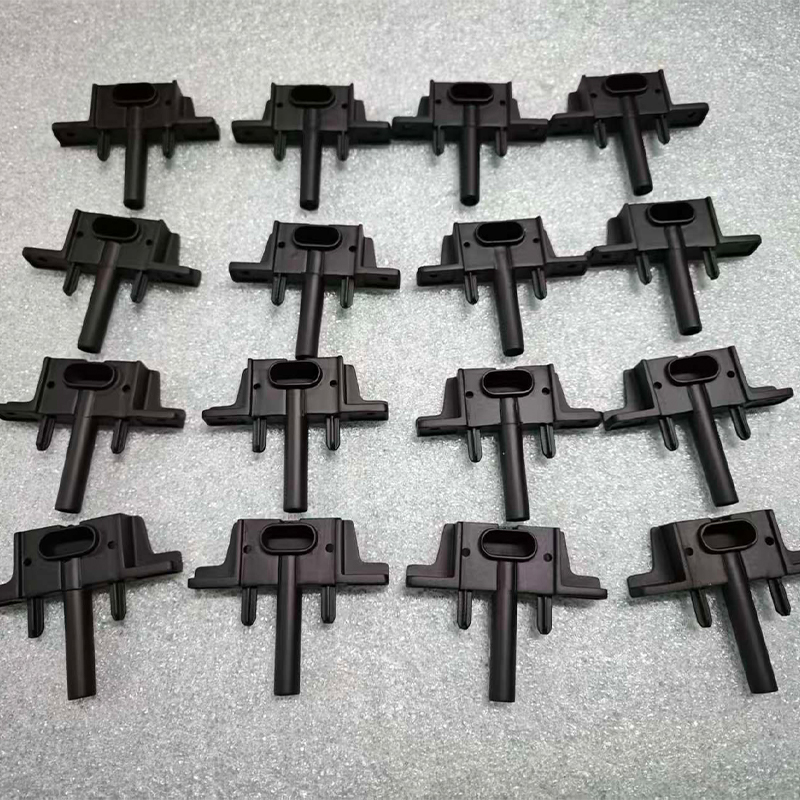
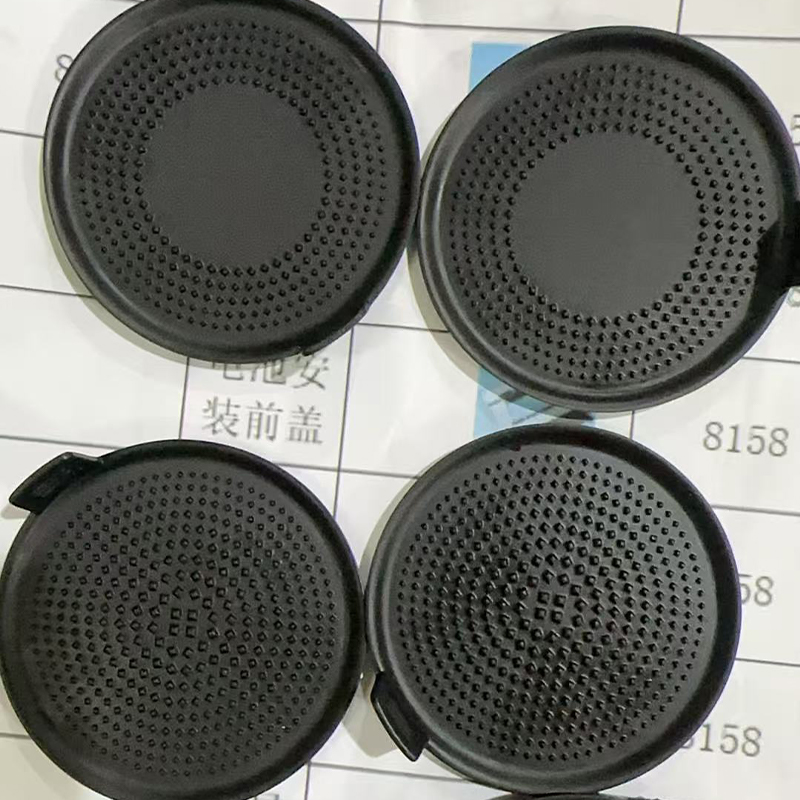
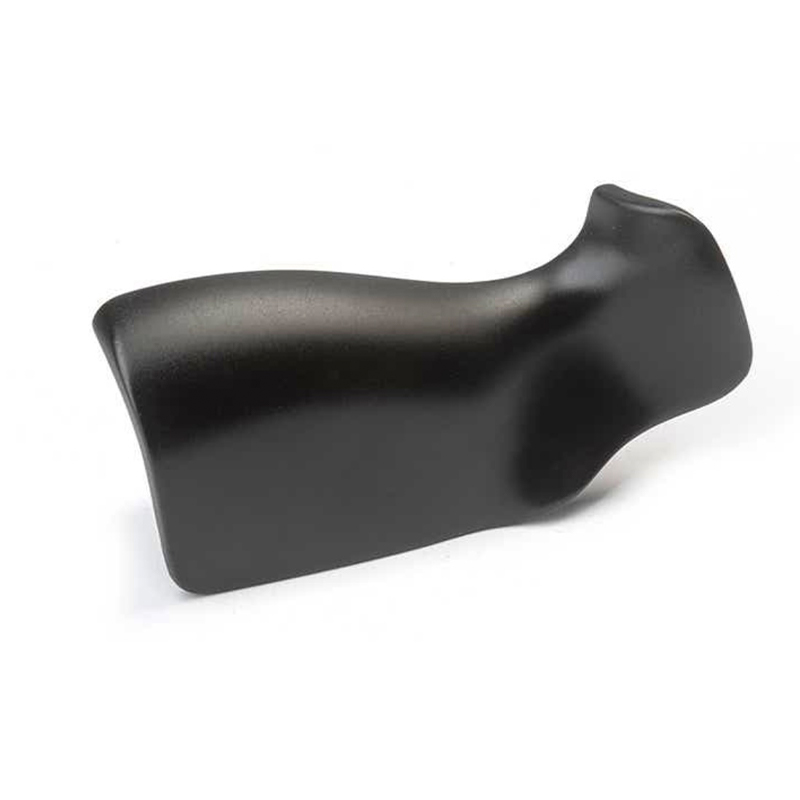
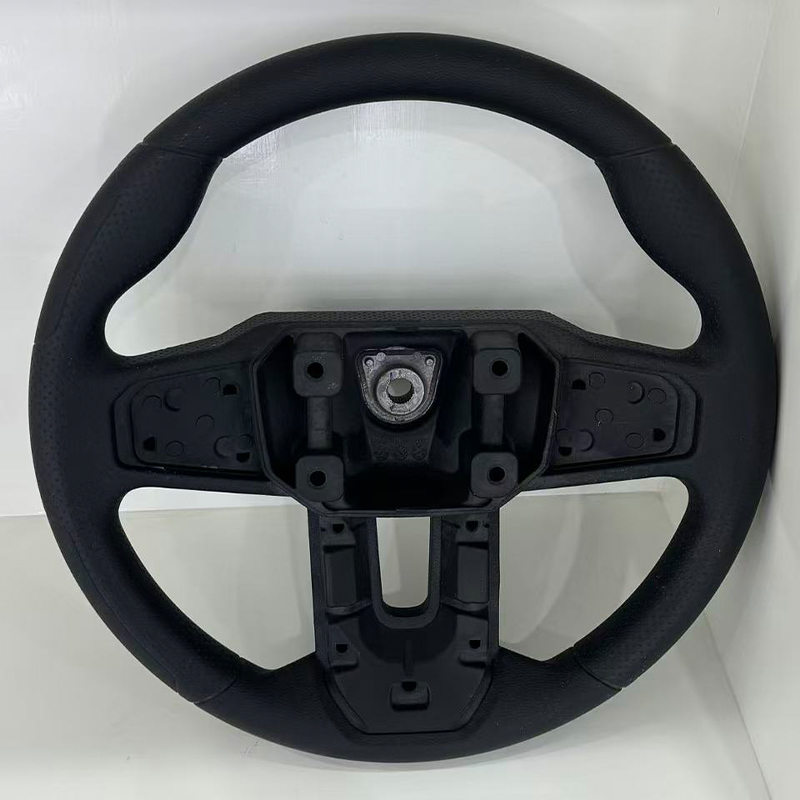
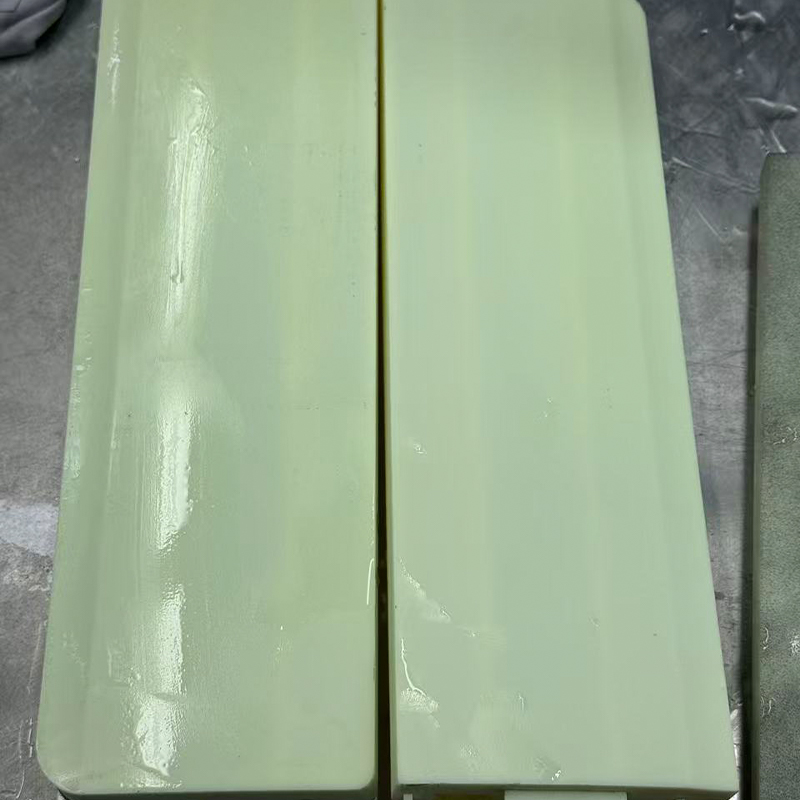
真空鋳造サービス: その仕組みといつ使用するか
真空鋳造サービス : プロトタイプおよび小ロットのバイヤーのための短い答え
これを想像してみてください。あなたのチームは最終的に正しく見える 3D プリントのマスターを持っています。3 週間以内に設計をレビューし、製造部品のように感じ、動作する 20 個のハウジングが必要です。 20部印刷すると時間がかかりすぎて、見た目は印刷物のようになり、ハードツールを使用するのは時期尚早です。 真空鋳造サービスはまさにこのギャップを解決します。 サプライヤーはマスターの周りにシリコン型を作り、真空下でその中にポリウレタン樹脂を流し込み、温かいオーブンでコピーを硬化させます。その結果、細かい表面のディテールと、ABS、ポリプロピレン、ゴム、または透明なプラスチックを模倣した樹脂の選択を備えた、通常 1 つの金型あたり約 10 ~ 30 個の小さなバッチが得られます。
その一文が結論です。このガイドの残りの部分では、なぜ機能するのか、どこで機能しなくなるのか、最初のバッチを学習演習ではなく使用できるように真空鋳造メーカーに説明する方法について説明します。私たちは、プロセスが得意なこと、図面で何に注意すべきか、ファイルを送信する前にサプライヤーに尋ねるべき質問など、実用的な言語を心がけています。
このガイドの対象者
- レビュー、テスト、パイロットビルドのために外観グレードまたは機能グレードの部品を必要とする製品開発者。
- 調達および調達チームは、真空鋳造サプライヤーと短納期の印刷または機械加工を比較します。
- 射出成形金型に取り組む前に、マーケティング サンプルと投資家向けデモを準備しているスタートアップ企業。
- 最終に近い見た目と感触の部品を使用して、フィット感、組み立て、人間工学を検証したいエンジニア。
真空注型は、ウレタン注型またはポリウレタン注型と呼ばれることもあります。 3 つの名前はいずれも、柔軟なシリコン ツール、2 液状の液体樹脂、閉じ込められた空気を除去する真空チャンバーという同じ一連の作業を表しています。ツールはスチールではなくシリコンであるため、ツールのリードタイムが短く、設計変更も容易に吸収できます。この柔軟性が、バイヤーがプロトタイプからフル生産までの間に真空鋳造メーカーを探す主な理由です。
いくつかの簡単な期待は、雰囲気を決めるのに役立ちます。真空注型はマスターの表面を複製するため、マスターが非常に重要です。金型の寿命には限界があるため、このプロセスは短納期に適しています。樹脂は一般的なプラスチックを模倣していますが、同一ではないため、正確な材料データに依存するテストはそのことを念頭に置いて計画する必要があります。このプロセスでは、壁の厚さ、パーティング ライン、仕上げについてサプライヤーと早めに話し合うことが大切です。
真空鋳造は、鋼製金型のような時間と工具の労力を必要とせずに、1 つの優れたマスターを生産のような小さなバッチの部品に変えます。
真空鋳造の段階的な仕組み
一連の流れを確認すれば、引用に関する質問のほとんどは自動的に解決します。このプロセスには 5 つの段階があり、各段階には典型的な間違いの原因があります。これらを把握しておくと、サプライヤーのスケジュールを読み、変更リクエストに時間がかかる箇所を特定するのに役立ちます。
- マスターの準備: 通常、マスターは 3D プリントまたは CNC 機械加工され、その後サンディング、下塗り、研磨が行われます。マスターのあらゆる傷はすべての鋳造品に現れるため、この段階で品質の上限が決まります。
- モールドボックスとパーティングプラン: マスターは、樹脂が入って空気が出る場所にゲートと通気口が配置されたボックス内に吊り下げられます。パーティング ラインは、重要でない面の継ぎ目を隠すために選択されます。
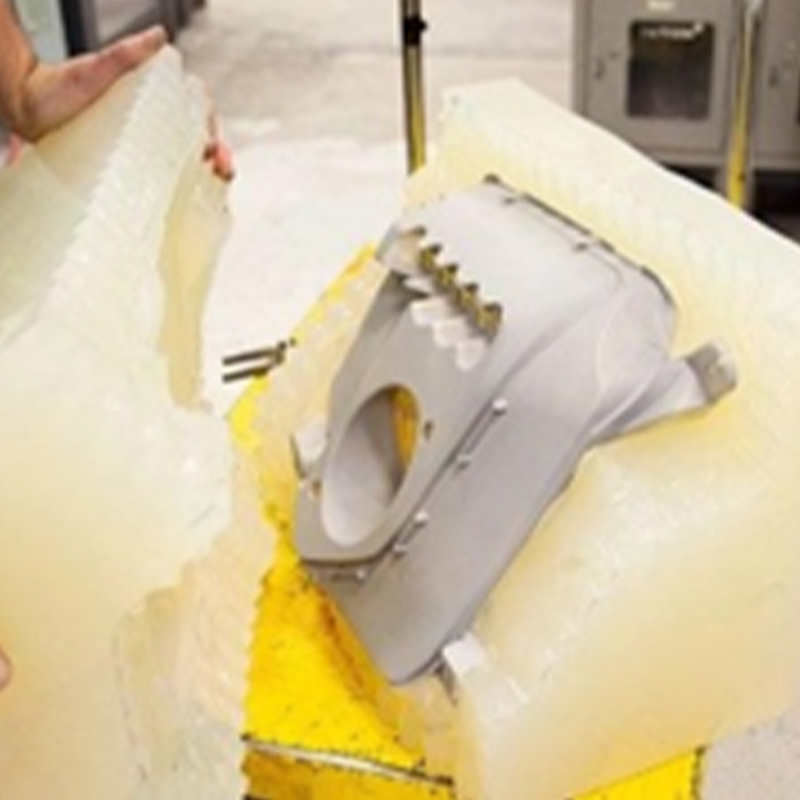
- シリコン注入と硬化: 通常は真空下で液体シリコーンをマスター上に注ぎ、オーブンで硬化させます。次に、計画されたパーティング ラインに沿ってブロックを切り開き、マスターを取り外します。
- 真空下での樹脂鋳造: 2 つの樹脂成分の重量を量り、混合し、脱気して、真空チャンバー内の閉じた金型に流し込みます。真空によりキャビティから空気が引き込まれるため、樹脂は薄い壁や細かい質感に到達します。
- 硬化、脱型、仕上げ: 型を通常は摂氏 60 ~ 70 度の範囲の温かいオーブンに数時間入れます。その後、プロジェクトの必要に応じて部品を型から外し、トリミング、研磨、塗装、テクスチャ加工を行います。
真空はプロセスに名前と利点を与える詳細です。これがないと、角やリブの下に小さなエアポケットが閉じ込められたままになり、泡や短い充填が残ります。これにより、樹脂がより均一にキャビティ内に流れ込むため、真空鋳造部品の表面がきれいになり、単純な流し込みよりも鮮明な質感が得られることがよくあります。
装備の様子
型を形作る道具
| 部品を作る道具
|
プロジェクトの時間はどこへ行くのか
バイヤーは、なぜ 5 つの部品からなるバッチでもまだ数営業日かかるのかとよく尋ねます。その理由は、マスターを用意して金型を作るという固定作業は、量が増えても縮小しないからです。以下のグラフは、プロジェクト時間を 3 つのバッチ サイズに分割した例を示しています。
バッチが大きくなるにつれて、鋳造と硬化の割合が大きくなり、マスターの準備の割合は少なくなります。この数値は、測定された業界統計としてではなく、計画の補助として扱ってください。
このグラフは、非常に小さなバッチの場合、マスターと金型の準備がスケジュールの大部分を占めることを示しています。これが、5 個のリクエストが 20 個のリクエストよりも 5 倍早くなることがめったにない理由を説明しています。量が増えると、注型ごとに 1 つのキャビティ セットが満たされてからオーブン内で待機するため、鋳造と硬化のサイクルにかかる時間が長くなります。グラフの最大バッチでは、2 つの注入を並行して実行できるように 2 番目の金型が想定されており、これにより硬化割合がさらに増加するのを防ぎます。仕上げと検査は 3 つのケースすべてで作業時間の約 5 分の 1 にとどまっており、塗装、トリミング、チェックが成果物の一部であることを思い出させます。 Jiaheng のシリコンモールド複製サービスを利用するバイヤーにとって、このパターンは、固定作業がすでに完了しているため、最初のバッチで追加のピースをいくつか注文するかどうかを決定するときに役立ちます。
マスターと金型の固定作業が小ロットの大半を占めるため、通常は最初の作業で追加のピースをいくつか注文するのが効率的です。
真空注型用樹脂の一般的な種類とその特徴
真空鋳造では、射出成形と同じ熱可塑性プラスチックを使用しません。それらを模倣して配合された 2 液型ポリウレタン システムを使用しています。すべての特性が同一ではありませんが、この一致は多くのフィット感、感触、機能のチェックには十分です。以下のカードは、真空鋳造サプライヤーが通常提供するファミリーをまとめたものです。
ABS調硬質樹脂 硬く、寸法安定性があり、塗装が容易です。しっかりとした感触が必要なハウジング、ブラケット、エンクロージャによく選ばれます。 PP状半軟質樹脂 やや柔軟性があり、疲労挙動も良好です。スナップフィット、リビングヒンジスタイルの機能、柔軟なクリップに適しています。 ゴム状樹脂 ショア A 硬度値の範囲にわたって利用可能です。シール、グリップ、ガスケット、ソフトタッチの表面に使用されます。 透明樹脂 無色透明または着色されており、脱型後に研磨されることがよくあります。レンズ、ライトガイド、カバー、表示窓などに使用されます。 高温樹脂 より高い使用温度でも剛性を維持します。モーター、ランプ、または加熱アセンブリの近くの部品に選択されます。 難燃性樹脂 内部チェックが厳しくなる電子機器の筐体やデモ機の燃焼を遅らせるために配合されています。
通常、色は流し込む前に樹脂に顔料を加えることによって処理され、パーツ全体にしっかりとした色が与えられます。チップの下に別の色が現れないため、テスト中に扱われたり傷がついたりする部品に役立ちます。高光沢または金属的な外観を得るには、通常、鋳造後に塗装仕上げが追加されます。
| 樹脂系 | 感情と行動 | 代表的な用途 | 仕上げオプション |
|---|---|---|---|
| ABS のような剛性 | しっかりしていて、安定していて、細部まで優れています | ハウジング、カバー、構造サンプル | サンディング、ペイント、テクスチャリング |
| PPライクセミフレキシブル | 丈夫で割れずに曲がる | クリップ、スナップフィット、柔軟な蓋 | 軽いサンディング、プライマー塗装 |
| ゴム状 | 柔らかめからしっかりとした弾力まで | シール、グリップ、ガスケット、ソフトキー | 柔軟なコーティングによる塗装 |
| 透明 | クリア、研磨可能 | レンズ、ライトパイプ、窓 | 研磨、クリア塗装 |
| 高温 | 高温では硬くなる | 熱源に近い部分 | 塗装、細かい部分の加工 |
用途に合わせた樹脂の選択
樹脂の選択は、その部品が何を証明する必要があるかを考えることから始まります。テストがスナップフィットアセンブリの場合、多くの場合、硬い樹脂よりも半柔軟な樹脂の方が有益です。展示会用のサンプルの場合、塗装仕上げを施した硬質樹脂の方が、未加工のものよりも最終製品に近いものになる可能性があります。以下のヒートマップは、どのファミリが通常どのタスクに適しているかを編集ビューで示しています。
暗いセルは、全体的な適合がより強いことを示します。評価はサプライヤーとの会話の出発点であり、特定のグレードの材料データに代わるものではありません。
ヒートマップは、硬質 ABS 様樹脂がハウジング、フィット テスト、外観モデルなどの日常業務の最も幅広い範囲をカバーしていることを示しており、そのため多くのプロジェクトでこれが通常の出発点となっています。ゴム状の樹脂は、柔軟性が重要なシールとグリップの欄で際立っています。透明樹脂はレンズやライトガイドに最適であり、視覚的なインパクトが重要なマーケティングモデルにも適しています。高温樹脂と半柔軟性樹脂はどちらも機能テストに適していますが、その理由は異なります。1 つは熱への曝露のため、もう 1 つは繰り返しの屈曲のためです。部品に剛体とソフトシールなどの 2 つの競合するニーズがある場合、サプライヤーはそれらを個別に鋳造するか、オーバーモールディング技術を使用できます。これが、真空鋳造メーカーと早めに組み立てについて話し合う理由の 1 つです。
剛性、柔軟性、透明度、耐熱性、外観など、部品が答えるべき質問に基づいて樹脂を選択します。
真空鋳造サービスの用途と選定のポイント
真空鋳造は、ほとんどのバイヤーが予想するよりも多くの業界で使用されています。その主な理由は、ニーズのパターンがどこでも同じであるためです。つまり、まだ変更される可能性のある設計から、間もなく少数の製造用の部品が作成されるからです。以下の 2 つの列は、典型的なアプリケーション フィールドと、真空鋳造が正しい判断であるかどうかを決定する選択ポイントを組み合わせています。
代表的な応用分野
| チェックすべき選定ポイント
|
迅速な意思決定パス
- 必要な部品が 1 つまたは 2 つだけの場合は、通常、金型を作成するよりも直接印刷または加工した方が早いです。
- 製品の外観でおよそ 10 ~ 30 個のパーツが必要な場合は、通常、真空鋳造をよく検討する価値があります。
- 数百の部品または正確な熱可塑性データが必要な場合は、ハード ツールまたは別のルートを計画してください。
- 設計がまだ変更されている場合は、マスターを柔軟に保ち、鋼を切断する前に最初の小さなバッチを鋳造します。
チームは時々、真空鋳造が少量生産を完全に置き換えることができるかどうか尋ねます。年間需要が非常に少ない特殊な機器など、特定の製品ではそれが可能ですが、金型の寿命と樹脂の違いにより、目的地よりも橋渡しとなることが多いのです。これは、実稼働ツールの構築中にテスト、サンプルの販売、フィードバックの収集ができる段階であると考えてください。
真空鋳造は、製品のプロセスの途中に適しています。つまり、印刷より多くの部品が必要であり、ハード ツールの必要性よりも少ない部品が必要です。
詳細な比較: 真空鋳造と 3D プリント、CNC 加工、射出成形
ほとんどのプロジェクトは複数のプロセスを順番に使用するため、以下の比較は勝者を選ぶというよりも、ステージを選ぶことに重点が置かれています。各ルートには、快適な量の範囲と、困難が始まるポイントがあります。
| 因子 | 真空鋳造 | 3Dプリント | CNC加工 | 射出成形 |
|---|---|---|---|---|
| 代表的な量 | 1型あたり10~30個程度 | 1~数個 | 1 バッチを繰り返す | 数百以上 |
| ツーリングの労力 | シリコンモールド ショート | なし | 試合日程とプログラム | 硬化またはアルミ金型、長め |
| 表面の詳細 | とても良いです、コピーマスター | レイヤーラインが可能 | 機械加工仕上げ | 優れたツール定義 |
| 材質 | 模造ポリウレタン樹脂 | 樹脂、ナイロン、一部の金属 | 本物の金属とプラスチック | 製造用熱可塑性プラスチック |
| デザイン変更 | 新しいマスター、新しい金型 | 即時 | 新しいプログラム | 高価なツールの修正 |
| 代表的な役割 | 本番風のパイロットパーツ | 初期のコンセプトモデル | 機能的 metal parts | 量産 |
実際には、この表は合理的な順序を示しています。最初のコンセプトを印刷して形状を確認し、デザインを改良してから、よく完成した印刷マスターをシリコン型のベースとして使用します。テスト、レビュー、サンプルに必要な部品の数を鋳造します。デザインが落ち着いて数量が増えたら、生産ツールに移行します。 Jiaheng は、樹脂、ナイロン、金属の 3D プリンティング、高度な機械加工、シリコーン金型の複製など、初期段階と中期段階を 1 つのプラットフォームでサポートしているため、ベンダー間でファイルを転送することなくマスター、金型、仕上げを調整できます。
以下のレーダー チャートは、購入者が最も頻繁に言及する 6 つの品質について、これらのルートのうち 3 つを比較しています。評価は編集上のものであり、説明的なものです。これらは形状を示すことを目的としており、サプライヤーをランク付けしたり、特定の部品のパフォーマンスを予測したりするものではありません。
レーダーチャートは、シリコンモールドがマスターを忠実にコピーし、真空が樹脂を微細な質感に到達させるのに役立つため、表面仕上げと細部の複製に最も大きな影響を与える真空鋳造を示しています。 3 次元印刷は、小バッチ速度と形状の自由度に最も拡張されており、それが最初のコンセプトや鋳造できない形状に非常に役立つ理由です。 CNC 加工では、部品が実際の素材の固体ブロックから切り出されるため、機械的強度がさらに高まります。真空鋳造は、強度と形状の点で中間に位置します。これは、模造樹脂とパーティング ラインに沿って金型を開く必要性を正直に反映しています。 3 つの形状を合わせると、段階的なアプローチがうまく機能する傾向がある理由が説明されています。調査のために印刷し、プレゼンテーションとテストのために鋳造し、強度や体積が必要な場合には機械加工や成形を行います。
探索には印刷を使用し、プレゼンテーションとテストには真空鋳造を使用し、強度や体積が必要な場合には機械加工または射出成形を使用します。
真空鋳造部品の設計のヒントと公差
鋳造部品に対する失望のほとんどは、マスターが構築される前に調整できた可能性のあるいくつかの設計上の選択に遡ります。以下のヒントは、メーカーが製造可能性レビュー中に提起する可能性が最も高いものであるため、早期に対処することで修正の回数を節約できます。
肉厚とリブ
適度な範囲の肉厚を目指し、多くの小さな部品では一般的に約 1.5 ~ 3 mm の肉厚を保ち、厚さを適度に均一に保ちます。厚い塊は硬化するにつれてさらに収縮し、ヒケが残ることがあります。非常に薄いセクション、特にゲートから遠く離れたセクションは充填されない可能性があります。リブは、リブがサポートする壁よりも薄くする必要があり、これにより、反対側の面の表面マークが軽減されます。
抜き勾配、アンダーカット、パーティング ライン
シリコーンは柔軟性があるため、硬いスチール製の型に引っかかるアンダーカットは、多くの場合、型を伸ばすことで解放できます。それでも、垂直面にわずかな抜き勾配があると、脱型がよりスムーズになり、工具の摩耗が軽減されます。サプライヤーは、デザインの隠れたエッジまたは自然な段差にパーティング ラインを配置しようとするため、どの面が表示されるかをサプライヤーに伝えます。
公差と収縮
真空注型の一般的なガイダンスでは、小さい寸法ではおよそプラスまたはマイナス 0.2 ~ 0.3 mm、大きい寸法では約 0.3 パーセントの公差が挙げられていますが、樹脂や形状によって多少のばらつきはあります。硬化中の樹脂の収縮とシリコーンのわずかな動きの両方が寄与します。このため、図面上で本当に重要な寸法のみをマークすると役立ちます。穴または合わせ面がより緊密な嵌合を保持する必要がある場合、多くのサプライヤーは鋳造後にその部分を機械加工します。
表面仕上げと質感
鋳肌はマスターを反映します。研磨されたマスターでは光沢のあるパーツが得られ、ビーズブラストまたはテクスチャード加工されたマスターではマットなパーツが得られます。最終的な外観にペイントが含まれる場合、サプライヤーは通常、軽く研磨し、プライマーとカラーコートを塗布します。 Jiaheng は同じワークフローで塗装とその他の表面処理を提供するため、色のマッチングと光沢レベルについては、別の仕上げベンダーを介さずに、同じプロジェクト中に合意することができます。
| 特徴 | 実践的な指導 | 理由 |
|---|---|---|
| 肉厚 | 均一で適度な厚みを保ちます | ヒケやショートフィルを軽減します |
| リブ | 隣接する壁よりも薄い | 表面の跡を制限します |
| 草案 | 垂直面の隙間が小さい | 脱型が容易になり、金型の寿命が延びます |
| 限界寸法 | 重要なものだけにマークを付けます | 検査と仕上げに重点を置く |
| テクスチャ | マスターに組み込む | テクスチャ transfers directly to castings |
均一な壁、適切な喫水、および重要な寸法の短いリストにより、最初のキャストで見られる問題のほとんどが解消されます。
鋳造部品の品質管理と仕上げ
信頼できる真空鋳造サプライヤーは、最終段階だけでなく、いくつかの点で品質をチェックします。欠陥が金型とその後のすべての部品にコピーされるため、最も早いチェックがマスターとなります。最初の鋳造後に 2 回目のチェックが行われ、サプライヤーが部品を図面と比較し、気泡、短い充填、バリがないかどうかを確認します。最終チェックでは、完成したバッチが対象となります。
- マスター検査: 金型を作る前に寸法、表面状態、特徴の鋭さを確認します。
- 最初の記事チェック: 最初の鋳物は、残りのバッチが注がれる前に測定および検査されます。
- バッチ内観察: 部品の取り出し時に、色の一貫性、気泡検査、目に見えるフラッシュが監視されます。
- 最終検査: 出荷前に重要な寸法、フィット感、仕上げ、梱包が確認されます。
仕上げとは、鋳造部品がプロトタイプのように見えるか、製品のように見えるかです。トリミングにより、ゲートと通気口が削除されます。軽くサンディングするとパーティングラインがきれいになります。ペイントでは色、光沢、質感を追加し、マスキングでは 1 つのパーツに 2 つの色を使用できます。透明部分は研磨とクリア塗装を行うことで透明度が向上します。サンプルが最終製品と同様に動作する必要がある場合は、組み立て、パッド印刷、レーザーマーキング、インサートも手配できます。
コミュニケーションは測定と同じくらい重要です。参考サンプル、カラーコード、または希望する外観の写真を添付すると、仕上げチームがそれに適合する具体的なものを用意します。仕上げ目標、目に見える面、重要な寸法を記載した短い書面による概要により、手戻りの可能性が減ります。
真空鋳造の品質はマスターから始まり、注入のたびに継続されるため、サプライヤーに各段階をどのようにチェックしているか尋ねてください。
シリコーンモールドおよび鋳造部品のメンテナンスガイド
真空鋳造におけるメンテナンスには、部品を作るための工具の手入れと、部品が手に渡った後の手入れの 2 つの側面があります。特に並べ替えを計画している場合、どちらも一貫性に影響します。
シリコンモールドのお手入れ
シリコンモールドは消耗品です。一般的な業界のガイダンスでは、鋳造品の寿命をおよそ 15 ~ 25 回としており、細かいディテール、薄いフィーチャー、または強力な樹脂の場合は寿命が短くなり、単純な形状の場合は長くなる場合があります。注ぐたびにシリコンが熱や化学物質との接触にさらされるため、エッジが柔らかくなり、表面のディテールが徐々に消えていきます。適切な取り扱いにより、金型を長期資産に変えることなく耐用年数を延長できます。
- 注ぐたびにキャビティを優しく掃除し、表面に傷を付ける可能性のある鋭利な道具を避けてください。
- 樹脂に適した離型剤を薄く均一に塗布すると、型からの取り出しが容易になり、引き裂きが抑えられます。
- 型を平らにして、直射日光や熱源を避け、涼しく乾燥した場所に保管します。
- キャビティが傾いたり歪んだりしないように、保管するときは 2 つの半分を整列させてください。
- 注ぐ前にパーティング ラインと薄い形状を検査し、バリや裂けが増加した場合は金型を取り外します。
マスターも保管してください。きれいでラベルの貼られたマスターがあれば、サプライヤーは最初の型が摩耗したときに型を作り直すことができ、表面の準備に費やした投資を保護できます。マスターを印刷した場合は、反ったり変色したりしないように、湿気や強い光を避けて保管してください。
完成した部品のお手入れ
| 樹脂の種類 | 保管と取り扱い | クリーニング |
|---|---|---|
| ABS のような剛性 | 長時間熱にさらされる場所を避けて保管してください | 中性洗剤と水、柔らかい布 |
| PPライクセミフレキシブル | 長時間曲げたままにしないでください | 低刺激性石鹸と水 |
| ゴム状 | 油や日光を避けて保管してください | 湿った布、強力な溶剤は使用しないでください |
| 透明 | 傷を防ぐためにラップする | 糸くずの出ない柔らかい布、中性洗剤 |
| 塗装済みパーツ | パディングなしでスタッキングを避ける | 柔らかい布、研磨パッドなし |
鋳造ポリウレタン部品は、時間の経過とともに、特に型から取り出した後の初期には、湿気、熱、および一部の溶剤に敏感になる可能性があります。組み立てまたは塗装の前に部品を室温で落ち着かせると、小さな寸法のずれが発生する可能性が低くなります。数か月間保管される部品の場合、保護パッケージと安定した環境により、色と形状が承認されたサンプルに忠実に保たれます。
金型を寿命の短いツールとして扱い、マスターを管理者として扱います。両方が次のバッチの再現性を決定します。
真空鋳造メーカーおよびサプライヤーとの連携
通常、サプライヤーを部品の自動販売機ではなくエンジニアリング パートナーとして扱うことで良い結果が得られます。最初に簡単な会話をしておけば、数日後には助かることがよくあります。これらの質問は、真空鋳造サプライヤーがそのような準備ができているかどうかを判断するのに役立ちます。
- マスターは社内で構築されていますか?また、それにはどのようなテクノロジが使用されていますか?
- どの樹脂ファミリーが利用可能ですか?それぞれの典型的な特性を教えてください。
- 1 つの金型あたり何個の鋳物を計画していますか? 大量の鋳物をどのように処理しますか?
- 塗装、研磨、テクスチャリングなど、どの仕上げステップが 1 か所で処理されますか?
- 何を検査しますか?また、荷物と一緒にどのような記録を受け取ることができますか?
- マスターが承認された後の設計変更はどのように処理されますか?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、OEM および ODM メーカーとしてこれらの質問に取り組みます。同社のデザイン チームは、クライアントのアイデアを実用的で魅力的な製品デザインに変えます。その機能には、樹脂、ナイロン、金属の 3D プリント、高度な機械加工、効率的な小ロット生産のためのシリコン型の複製、塗装などの表面処理が含まれます。これらのステップは 1 つのプラットフォーム上にあるため、顧客はプロジェクトについて複数のベンダーに再度説明することなく、設計から完成したサンプルに移行できます。
有益な問い合わせの準備方法
- 一般的なニュートラル形式の 3D モデルと、重要な寸法を強調表示する図面。
- 目標数量、念頭に置いている樹脂ファミリー、および色や仕上げのリファレンス。
- 部品の使用方法 (表示、取り扱い、組み立て、加熱、曲げなど) に関する短いメモ。
- 必要な納品期間と、バッチ間で設計の変更が予想されるかどうか。
完全な問い合わせにより、サプライヤーは最初の返答で賢明なマスター方法、樹脂、仕上げ計画を提案することができます。また、その部分を理解していることを示し、通常はより有益な技術的な会話につながります。時間が経つにつれて、ファイル、金型履歴、仕上げメモを保管しているサプライヤーは、より迅速に再注文し、バッチの一貫性を保つことができます。これは、1 つの長期パートナーと協力することの静かな利点です。
形状だけでなく部品の目的を共有すれば、サプライヤーはより適切な樹脂、仕上げ、およびプロセス計画を推奨できます。
Jiaheng 真空鋳造サービスを詳しく見る
マスター モデルから量産のような部品の小さなバッチに移行する準備ができている場合は、専用ページでサービスの詳細、材料オプション、プロジェクト プロセスを確認できます。 真空鋳造サービス 嘉恒から。チームは OEM および ODM プロジェクトをサポートし、マスターの準備、樹脂の選択、仕上げ、バッチ計画について 1 つのプラットフォーム上でアドバイスできます。
3D ファイル、目標数量、仕上げ要件を送信して、Jiaheng チームとの会話を開始します。
真空鋳造サービスに関するよくある質問
真空鋳造サービスとは何ですか?真空鋳造 services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
1 つのシリコン型で何個の部品を製造できますか?一般的なガイダンスでは、多くの場合、1 つの金型につきおよそ 15 ~ 25 個の鋳造品が見積もられますが、非常に詳細な部品や薄肉の部品の場合は少なくなり、単純な形状の場合はさらに多くなることがあります。より大きなバッチが必要な場合、サプライヤーは追加の金型を作成し、並行して鋳造することができます。正確な数は形状、樹脂、取り扱いによって異なります。 |
真空注型と3Dプリントの違いは何ですか?3Dプリント builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
射出成形ではなく真空鋳造を選択する必要があるのはどのような場合ですか?約 10 ~ 30 個の部品がすぐに必要で、設計がまだ変更される可能性があり、まだハード ツールを使用したくない場合は、真空鋳造を選択してください。量が数百または数千に達する場合、および正確な製造熱可塑性特性が必要な場合は、通常、射出成形がより良い方法です。 |
真空鋳造部品にはどの程度の公差が期待できますか?一般的なガイダンスでは、小さな寸法ではおよそプラスまたはマイナス 0.2 ~ 0.3 mm が挙げられており、大きな部品ではそれに比例して大きな変動が示されます。樹脂の収縮と金型の動きの両方が影響します。フィーチャーによりきついフィット感が必要な場合、サプライヤーは鋳造後に機械加工する場合があるため、重要な寸法を図面に明確にマークしてください。 |
真空鋳造に使用できる材料は何ですか?代表的なオプションとしては、ABS 状の硬質樹脂、PP 状の半軟質樹脂、いくつかの硬度レベルのゴム状樹脂、透明樹脂、耐熱性樹脂、難燃性樹脂などがあります。色は樹脂に着色することも、ペイントによって適用することもできます。サプライヤーは、部品がどのように使用されるかを把握した後、ファミリーを推奨できます。 |
真空鋳造部品に塗装やテクスチャ加工を施すことはできますか?はい。鋳造部品はサンディング、下塗り、塗装が可能で、テクスチャをマスターに組み込んですべての鋳物に転写することができます。パッド印刷、レーザーマーキング、クリアパーツの研磨も一般的です。マスターを作成する前に仕上げ目標に同意し、表面処理が最終的な外観と一致するようにします。 |
真空鋳造の見積もりを得るには何を送ればよいですか?3D モデル、重要な寸法を含む図面、目標数量、推奨樹脂ファミリー、色または仕上げのリファレンス、および納期を送信してください。部品の使用方法に関する短いメモは、エンジニアが適切な方法を選択するのに役立ちます。より完全な情報により、やり取りが減り、最初の返信が迅速化されます。 |
明確なマスター、明確な仕上げ、現実的な量は、真空鋳造プロジェクトを最も改善する 3 つの入力です。
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
