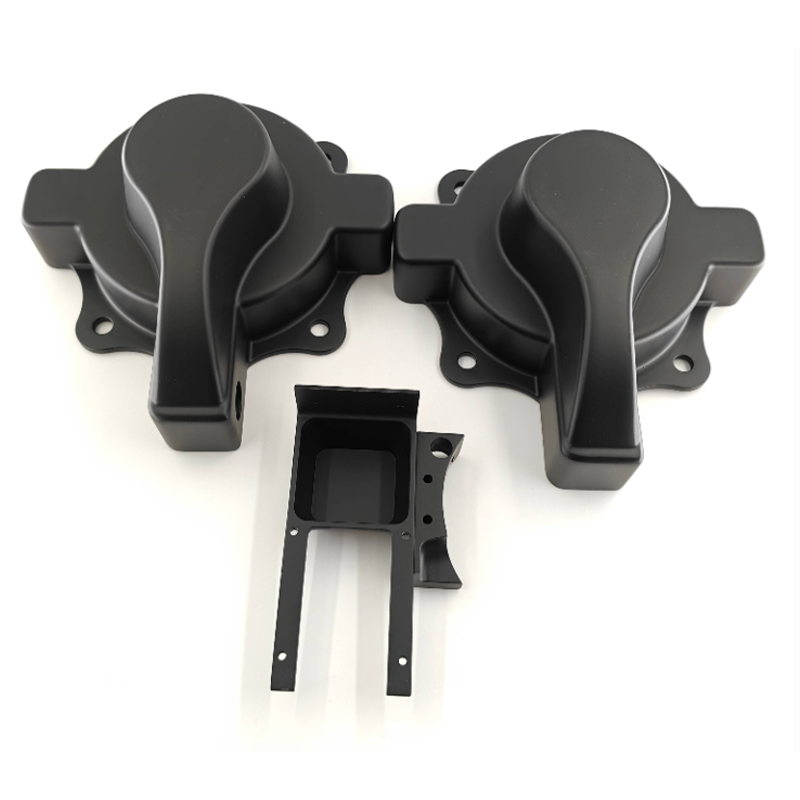
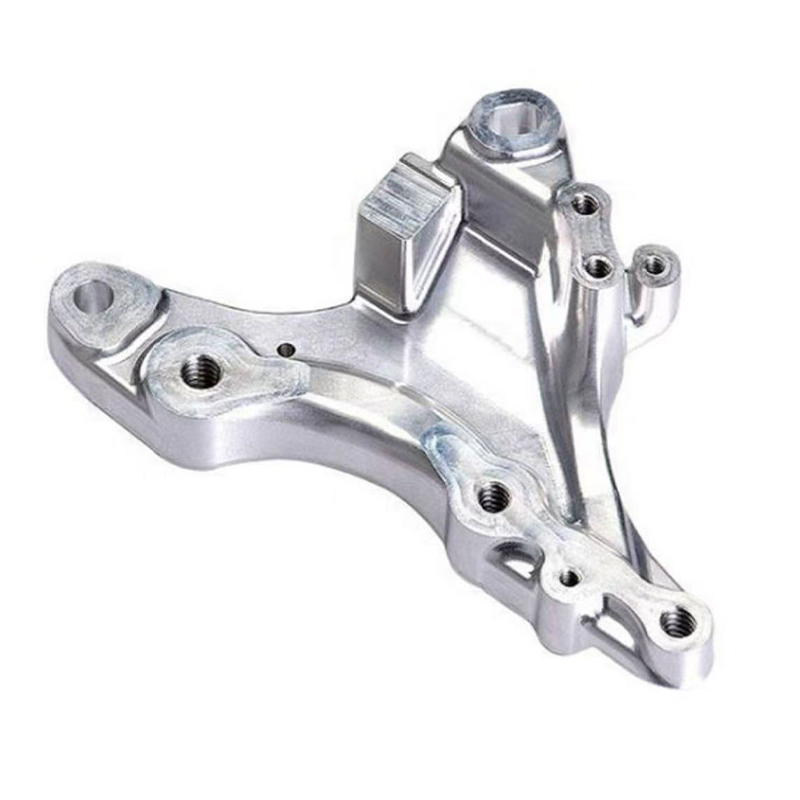
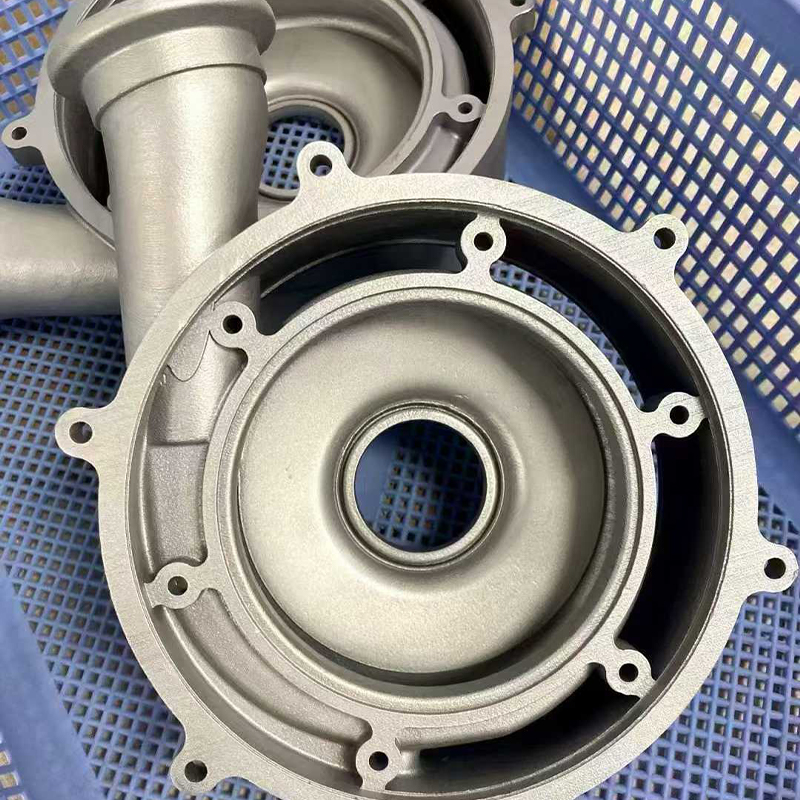
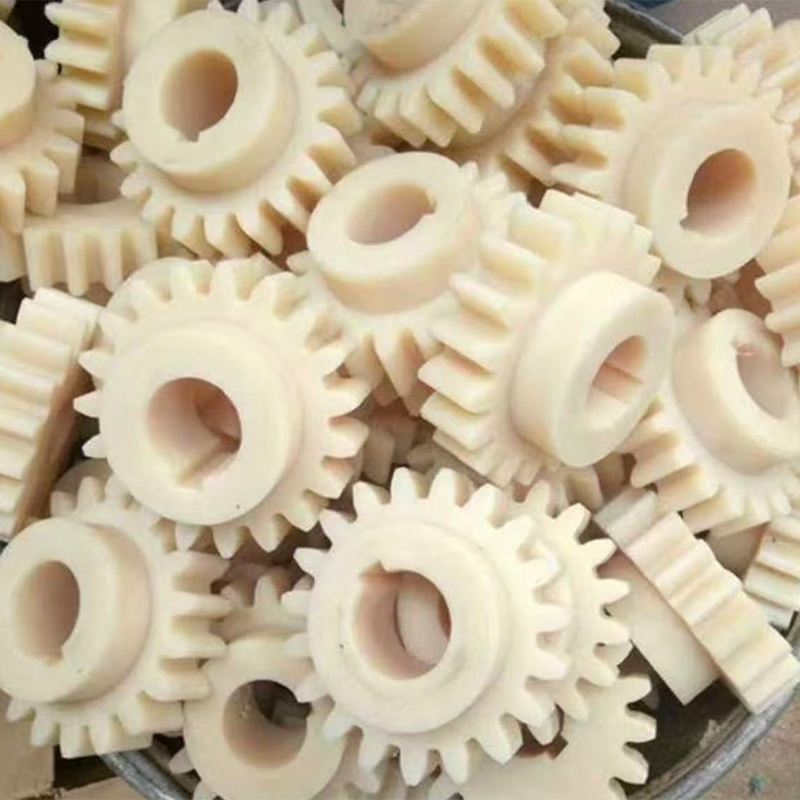
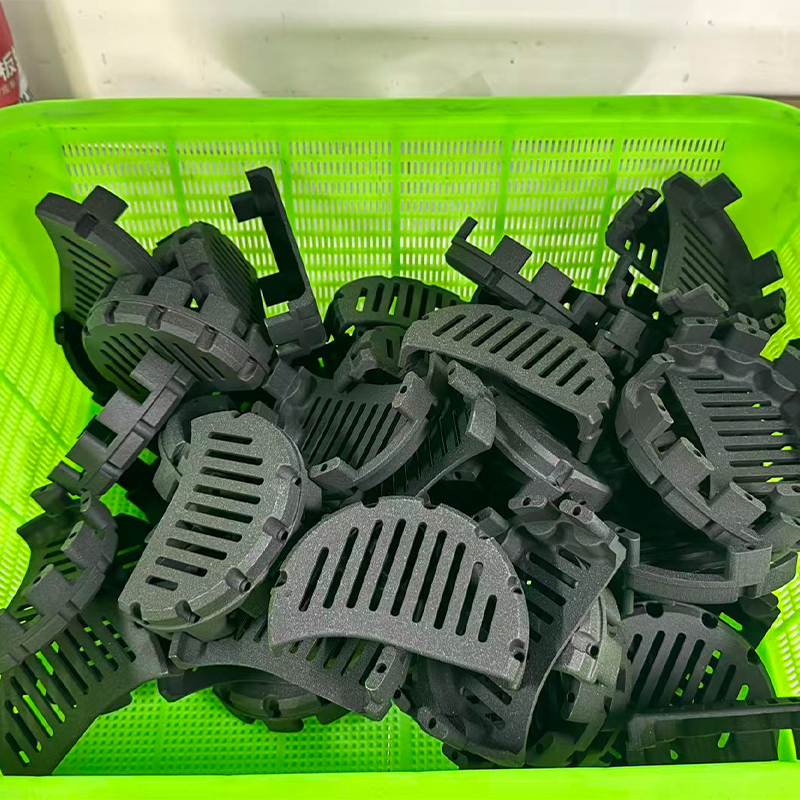
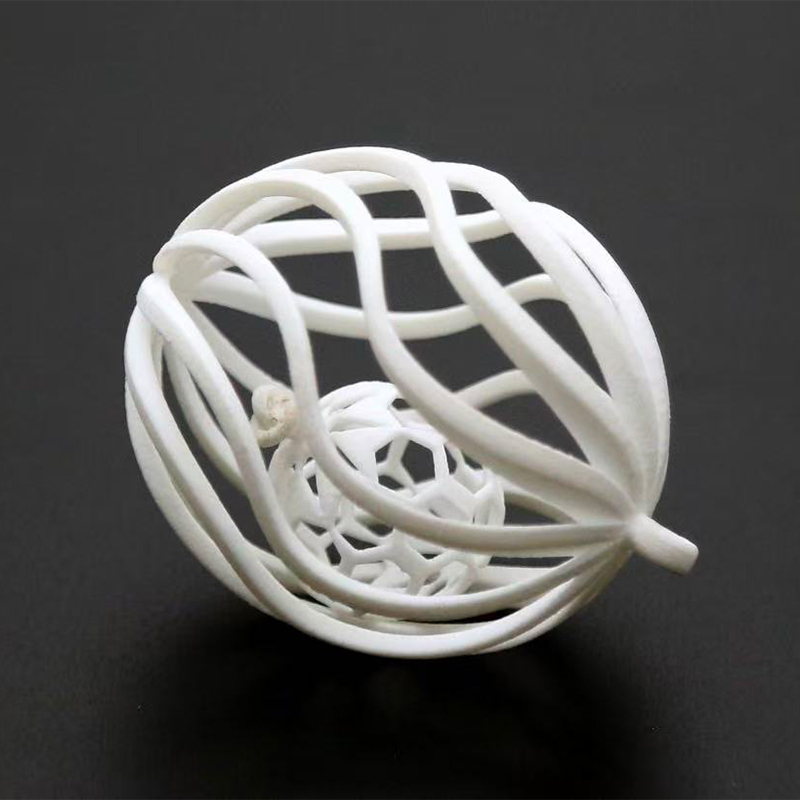
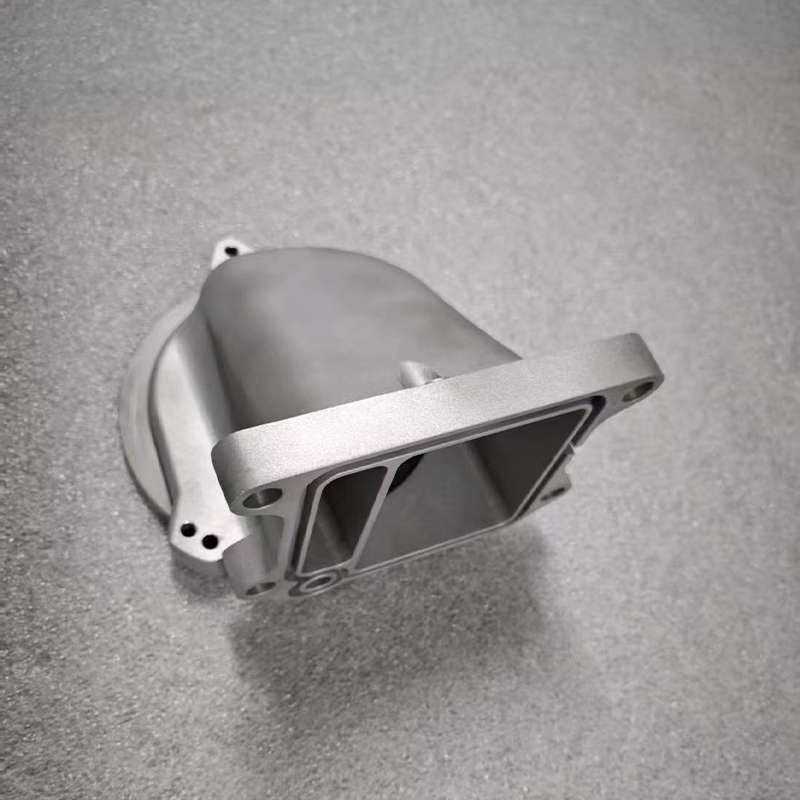
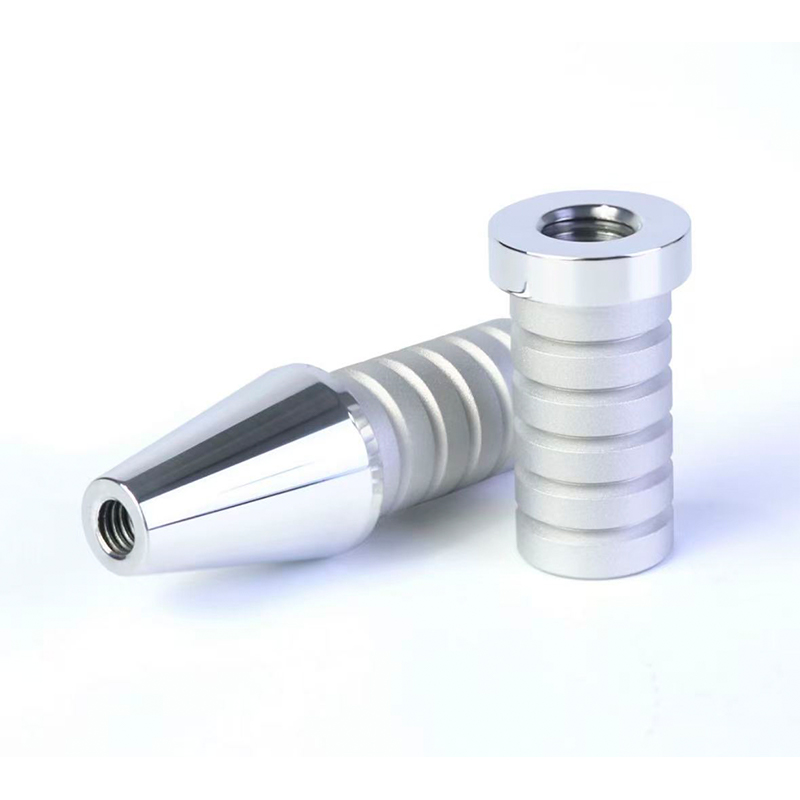
CNC 加工サービスは、コンピュータ制御の下で固体ブロックから材料を切断することにより、デジタル 3D モデルを精密な物理部品に変換します。統合されたスマート製造プラットフォームは、その切断ステップを 1 つの管理されたワークフローで設計レビュー、プロセス計画、検査、表面仕上げ、納品に接続します。 エンジニアとバイヤーにとって、実際の価値は明白です。ベンダーの引き継ぎが減り、コミュニケーションがより明確になり、部品の品質の再現性が高まり、図面から組み立ててテストできる部品までのパスが短縮されます。部品に厳しい公差、金属またはエンジニアリング プラスチック、または最初の部品から最後の部品までの信頼できる再現性が必要な場合、通常は CNC 加工が評価に値する最初のプロセスとなります。
The phrase CNC stands for computer numerical control.工作機械は、通常 CAD や CAM ソフトウェアから生成されたプログラムを読み取り、プログラムされた軸に沿って切削工具や回転ワークを移動させます。フライス加工、旋削、穴あけ、タッピング、およびボーリングはすべて、手動のハンドホイール調整ではなく、座標指示に従うことによって実行されます。一般的な機械加工ハンドブックや広く使用されている製造トレーニングの参考資料によれば、このアプローチは同じプログラムを何度も実行して一貫した結果が得られるため、反復可能な生産の基礎となるため高く評価されています。
A modern integrated smart manufacturing platform adds a digital layer on top of the machines.見積、エンジニアリングレビュー、スケジュール、加工、検査、出荷を別の会社が処理する別個のジョブとして扱うのではなく、プラットフォームは部品データ、改訂履歴、プロセスメモ、検査結果を 1 つの接続されたチェーンに保持します。購入者はモデルと図面をアップロードし、製造可能性に関するフィードバックを受け取り、計画を承認してから、各段階でジョブを実行します。これがワンストップ製造モデルの背後にある考え方であり、多くの調達チームが現在、単一の機械工場としてではなくプラットフォームとして機能する CNC 加工サプライヤーを探している理由です。
This guide is written for product developers, sourcing managers and operations teams who need practical answers. CNC 加工サービスの一般的なタイプ、機械とワークフローの構造、プロセスをアプリケーションに適合させる方法、CNC と他の生産ルートとの比較、機械と完成部品のメンテナンス方法について説明します。また、購入者が初めて CNC 加工メーカーに問い合わせたときによく寄せられる質問に対処する、よくある質問セクションも含まれています。
詳細の前に簡単な回答を 一般的なフィット感: 金属またはエンジニアリング プラスチックの精密部品を、1 つのプロトタイプから繰り返しのバッチまで製造します。 典型的な強み: dimensional accuracy, wide material choice, strong mechanical properties and good surface quality straight from the machine. 一般的な制限: 深い内部空洞、閉じた中空形状、非常に薄い支持されていない壁は、印刷や鋳造よりも切断が困難です。 プラットフォームが重要な理由: 設計のフィードバック、加工、仕上げ、検査が常につながっているため、コミュニケーションの誤りによる手戻りが軽減されます。 この記事全体を通じて、CNC 加工サービスという用語は、エンジニアリング サポート、プログラミング、機械加工、バリ取り、仕上げ、検査、梱包など、顧客がメーカーから受け取る完全なサービスを指します。切断ステップだけでなく、チェーン全体を理解することが、調達プロジェクトの成功と失敗の分かれ目となります。
A CNC加工 service delivers the most value when machining, finishing and inspection are managed together on one integrated platform.
Common Types of CNC Machining Services and Their Characteristics CNC 加工は一連のプロセスであり、単一の操作ではありません。 Each type removes material in a different way, and each suits a different part geometry.違いを理解すると、CNC 加工サプライヤーに見積もりを依頼するときに要件を明確に説明するのに役立ち、提案されたプロセスが図面にとって適切かどうかを判断するのに役立ちます。
CNCフライス加工 回転カッターは、固定またはインデックス付きのワークピース上を移動します。 Well suited to flat faces, pockets, slots, holes and contoured surfaces on housings, brackets and plates. CNC旋削加工 ワークは回転しながら、固定工具で切削します。 Well suited to shafts, pins, bushings, sleeves and other round or axially symmetric parts. 多軸加工 Three, four or five axes work together so the tool reaches more faces in fewer setups.複雑な形状、インペラ、角度のあるパーツに便利です。 ミルターン加工 複合機械は 1 つのセットアップで回転とフライス加工を行います。再固定を減らし、旋削加工とフライス加工のフィーチャー間の同心性を維持するのに役立ちます。 穴あけとタップ加工 Dedicated hole-making operations, from small precision holes to threaded features, often combined with milling programs. 研削と仕上げカット 標準の切削パスでは不十分な場合に、平坦度、真円度、または表面品質を高めるための微細な材料除去。
CNCフライス加工サービス ほとんどの機械部品には平らな表面、ポケット、穴、スロットが含まれているため、フライス加工は最も広く要求されている CNC プロセスです。 A three-axis mill moves the tool along the X, Y and Z directions, which is sufficient for many plates, covers and frames.部品の複数の面にフィーチャがある場合、オペレータは 2 番目のセットアップで再クランプするか、インデックス治具を使用します。セットアップを追加するたびに、位置エラーが発生する可能性がわずかに増加するため、セットアップの数を計画することは、優れたプロセス設計の重要な部分です。
CNC旋削サービス 丸い部品の場合、旋削加工が自然な選択となります。旋盤はバーまたはブランクをチャックに保持し、工具で外径、内径、溝、ねじ山を成形しながら回転させます。回転軸が固定されているため、回転フィーチャは同心で一貫性を持つ傾向があります。最新のターニング センターのライブ ツーリングにより、部品を機械から取り外さずにクロス穴や平面をフライス加工することもできます。そのため、旋削とフライス加工はますます重なり合います。
多軸CNC加工 4 軸機械は 1 軸の周りの回転を追加し、5 軸機械は 2 軸の周りの回転を追加します。主な利点はアクセスです。ツールは 1 回のクランプでさまざまな角度からワークピースにアプローチできます。これにより、取り扱いが軽減され、フィーチャー間の位置決めが改善され、たわみの少ない短い工具が可能になります。その代償として、移動軸の数が増加するにつれて衝突チェックがより要求されるようになるため、プログラミングとシミュレーションにはより多くの注意が必要になります。
主なCNC加工サービスの特徴 サービスの種類 代表的な部品 主な利点 主な考慮事項 CNCフライス加工 ハウジング、プレート、ブラケット、固定具 多くの形状に柔軟に対応 複数面パーツのさらなるセットアップ CNC旋削加工 シャフト、ピン、ブッシュ、リング 円形部品の強力な同心度 非円形の場合に限定される 多軸加工 複雑なハウジング、インペラ、医療および航空宇宙スタイルの部品 少ないセットアップとより良いアクセス プログラミングと検証のさらなる努力 ミルターン加工 旋削およびフライス加工された部品 混合機能に対する単一クランプ 適切な部品サイズと棒材が必要 研削と精密仕上げ 精密な嵌合、シール面 より厳密な平面度と表面制御 追加されたプロセスステップと処理
多くのプロジェクトでは、これらのサービスの複数を連続して使用します。典型的な例は、フライス加工された平坦部、ドリルによる十字穴、バリ取りおよび表面処理を受ける回転シャフトです。これらすべてのステップが統合プラットフォーム上で 1 つのメーカーによって処理される場合、部品は各段階で再見積や再説明を受けることなく、未加工の在庫から最終検査まで追跡されます。
まず部品の形状に応じて CNC プロセスを選択します。角柱形状の場合はフライス加工、円形部品の場合は旋削加工、複雑なアクセスの場合は多軸を使用します。
CNC加工の仕組み:原理と機械の構造 基本原則を理解すると、見積書を読み、プロセス計画を解釈し、より適切な質問をするのに役立ちます。 CNC 加工は反復可能なチェーンに従います。つまり、CAD モデルが形状を定義し、CAM ソフトウェアが形状をツール パスに変換し、ポストプロセッサがそれらのパスを機械固有のコードに変換し、センサーとオペレーターが結果を監視しながら機械がコードを実行します。
CADモデルから完成品まで 設計入力: 顧客は 3D モデルを提供し、理想的には公差、材料、ねじ、表面要件をリストした 2D 図面を提供します。 製造可能性のレビュー: エンジニアは壁の厚さ、内側のコーナーの半径、穴の深さ、および公差の積み重ねを確認し、調整を提案します。 CAMプログラミング: ツールパス、切削工具、速度、送り、治具が画面上で計画され、シミュレーションされます。 セットアップと最初の記事: オペレータは材料をクランプし、ワークオフセットと工具の長さを設定し、検査のために最初の部品を実行します。 生産実行: このプログラムは、工程内チェックで工具の磨耗と寸法のずれを監視しながら繰り返されます。 仕上げと検査: deburring, surface treatment and final measurement are completed before packing. コアマシンの構造 CNC 工作機械は、切削力を吸収する剛性の高いベースとフレームを中心に構築されています。リニアガイドウェイまたはボックスウェイは可動軸を運び、ボールねじまたはリニアモーターはサーボモーターの回転を正確な動きに変換します。 The spindle holds and rotates the cutting tool or, on a lathe, the workpiece. A tool changer stores multiple tools so different operations can run without manual intervention.コントローラーはプログラムを解釈し、軸を調整し、エンコーダーからのフィードバックを処理します。 Coolant systems control heat and flush chips away from the cutting zone.
機械要素 剛性を確保したマシンベッドとコラム Linear guides and ball screws that guide and drive each axis 切削能力を決める主軸とツールホルダー Fixtures and vises that locate and clamp the workpiece 制御要素とサポート要素 軸の動きを調整するコントローラーとサーボドライブ Encoders and probes that measure position and part features Coolant and chip management that protect tools and surfaces Software layer that stores programs, offsets and job records
The accuracy of a finished part depends on the whole chain, not just the machine. Thermal growth of the spindle, tool wear, fixture stability and even shop temperature all influence the result.熟練した製造業者は、ウォームアップ ルーチン、工具寿命の制限、プローブ サイクル、および工程内検査によってこれらの変数を管理します。一般的な加工実践ガイドによると、クランプ方法と作業順序の計画は、多くの場合、機械自体の選択と同じくらい重要です。
一般的なプロジェクトではどこに労力がかかるのか バイヤーは、プロジェクト時間のほとんどが金属の切断に費やされていると考えることがあります。実際には、カットはワークフローの一部にすぎません。 Design review, programming, setup, inspection and finishing together usually take a larger share of the 努力 than the machining step alone.次のグラフは、統合ワークフローを通じて処理される典型的なカスタム パーツの分布例を示しています。
このグラフは一般的なプロジェクト パターンに基づいた編集上の図解であり、測定された業界統計ではなく、実際の比率は部品の複雑さによって変化します。 It is included to show why coordination matters as much as spindle time.ベンチマークとしてではなく、計画の補助として読んでください。
Notice how the largest single slice belongs to machining, yet it is still outweighed by the combined planning and verification slices.
Typical effort share across one integrated workflow (percent) プロジェクト effort 設計レビューとDFM: 15 プログラミングとセットアップ: 20 加工数:35 検査: 15 仕上げと梱包: 15 ドーナツ グラフは、この例示的なプロジェクトでは機械加工が総作業量の約 3 分の 1 を占め、残りの 3 分の 2 がレビュー、プログラミング、検査、仕上げで分担されていることを示しています。この分布は、これらのステップを調整するプラットフォームが、切断速度のみを最適化する工場よりも効果的に遅延を削減できる理由を説明しています。設計レビューと DFM が占める割合は小さくなりますが、そこで行われた決定は後のすべてのスライスに影響を与えるため、この段階で少し注意を払うことで、下流での手戻りを防ぐことができます。慎重な固定とシミュレーションが部品と機械の両方を保護するため、プログラミングとセットアップにはかなりの時間がかかります。測定は後から考えたものではなく、計画された操作であるため、検査は別個のスライスです。仕上げと梱包は対照的な色で表示され、外観と保護が成果物の一部であることを読者に思い出させます。 5 つのスライスすべてを中心にスケジュールを計画しているチームは、通常、納品時に驚くことが少なくなります。
切断は作業の一部にすぎないため、機械数だけでなくワークフロー全体で CNC 加工サプライヤーを評価してください。
CNC 機械加工部品の材料、公差、表面オプション 材料の選択は、CNC プロジェクトにおいて最も初期かつ最も重要な決定の 1 つです。これは、強度、重量、腐食挙動、加工時間、工具の摩耗、利用可能な表面処理に影響します。知識のある CNC 機械加工メーカーが、材料を推奨する前に、動作環境、負荷、温度、嵌合部品について質問します。
一般的な金属 アルミニウム合金: 効率的に加工され、優れた強度対重量比を実現するため、ハウジング、ブラケット、放熱部品に広く使用されています。 ステンレス鋼: より慎重な切断パラメータが必要ですが、機器、食品との接触、海洋風の環境における耐食性と強度を考慮して選択されています。 炭素鋼および合金鋼: 強度が必要で熱処理が可能なシャフト、ギア、構造部品に選ばれます。 真鍮および銅合金: 導電性、軸受の動作、魅力的な外観が評価されています。 チタン合金: 高強度と軽量の両方が重要であり、切削速度が遅く、工具の需要が高い場合に使用されます。 一般的なエンジニアリングプラスチック POM(アセタール): 寸法が安定しており、摩擦が少ないため、ギア、ブッシュ、精密ガイドなどに人気があります。 ナイロン: 丈夫で耐摩耗性があり、ローラー、摩耗パッド、構造用プラスチック部品に適しています。 PEEK および類似の高性能プラスチック: 温度と耐薬品性が重要な場所で使用されます。 アクリルとポリカーボネート: 透明カバー、ライトガイド、保護パネルに選ばれています。 CNC 加工プロジェクトの一般的な材料特性 (一般的なガイダンス) 材料グループ 被削性 一般的な使用方法 一般的な仕上げオプション アルミニウム合金 全体的に簡単 ハウジング、フレーム、ヒートシンク アルマイト、ビードブラスト、塗装 ステンレス鋼 中程度から要求が厳しい 耐食性コンポーネント パッシベーション、研磨、ビーズブラスト 合金鋼 中等度 シャフト、ギア、治具 熱処理、メッキ、塗装 真鍮と銅 概ね良好 コネクタ、フィッティング、装飾部品 研磨、メッキ エンジニアリングプラスチック 良好、熱制御機能付き インシュレーター、ガイド、カバー 蒸気研磨、塗装、シボ加工
許容範囲と表面上の期待 一般的な加工ガイダンスでは、標準的な CNC 作業の一般的な開始点としてプラスまたはマイナス 0.05 mm 程度の公差が扱われることが多く、図面、材料、機械のセットアップがサポートしている場合には、より厳しい値も可能です。通常、公差が厳しくなると、より慎重な取り付け、検査、場合によっては仕上げパスが必要になるため、フィット感と機能にとって本当に重要な寸法のみを締めるのが賢明です。すべての寸法をクリティカルとしてマークすると、パフォーマンスを向上させることなく部品を製造および検証することが困難になります。
表面粗さは工具、送り、材料、戦略によって異なります。新たに機械加工された表面には、内部特徴としては許容できるものの、目に見える面としては許容できない微細な工具跡が見られる場合があります。ビードブラスト、陽極酸化、塗装、研磨、メッキなどの二次処理により、外観を改善し、表面を保護できます。 Jiaheng では塗装やその他の表面処理を機械加工とともに提供しているため、顧客は別の仕上げベンダーを調整するのではなく、同じプロジェクトの一部として最終的な外観を指定できます。
フィット感と機能が必要な場合にのみ厳しい公差を指定し、材質と仕上げを作業環境に合わせてください。
統合スマート製造プラットフォーム: ワークフローの構造 統合スマート製造プラットフォームは、設計データ、プロセス計画、機械能力、品質記録、物流が 1 つのシステムと 1 つのチームを通じて管理される、接続された生産環境です。 「スマート」という言葉は、単一のガジェットというよりは、情報の流れのことを指します。部品のリビジョンが変更されると、プラットフォームはプログラム、検査計画、スケジュールをまとめて更新するため、一方のチームが古い図面を使用して作業するリスクが軽減されます。
統合プラットフォームの主要層 顧客インターフェース層: ファイルのアップロード、要件のキャプチャ、見積のフィードバック、注文の追跡。 エンジニアリング層: 製造可能性のレビュー、プロセスの選択、CAM プログラミングおよびシミュレーション。 生産層: CNC 加工、3D プリンティング、シリコンモールドの複製、およびアセンブリのサポートは、利用可能なキャパシティに応じてスケジュールされます。 品質レイヤー: 最初の製品の検査、工程中のチェック、最終測定、および部品の改訂に関連付けられた記録。 仕上げおよび配送層: バリ取り、塗装・表面処理、梱包、出荷準備。 この構造では、CNC 加工は、同じエンジニアリングと品質基盤を共有するいくつかの生産ルートの 1 つです。プロジェクトは、形状とフィット感を検証するための樹脂またはナイロンの 3D プリント プロトタイプとして開始し、引き続き CNC 機械加工による金属プロトタイプとして機能をテストし、その後、鋳造部品の少量バッチ用のシリコン型の複製に移行します。すべてのステップが 1 つのプラットフォーム上にあるため、図面やメモは新しいサプライヤーごとに書き直されるのではなく、プロジェクトとともに移動します。
B2Bバイヤーにとってのメリット エンジニアリングチームにとってのメリット 切断開始前の早期の製造可能性フィードバック 各パーツに 1 つの改訂履歴 設計の成熟に応じてプロセスを切り替える柔軟性 部品を理解しているエンジニアに直接アクセス 調達チームにとってのメリット 資格を取得して調整するベンダーが少なくなる プロトタイプ段階とバッチ段階にわたるより明確なスケジュール設定 一貫したコミュニケーションと文書化 設計変更が必要な場合のフォローアップが簡単になる
OEM および ODM の顧客にとって、統合されたアプローチは特に役立ちます。 OEM バイヤーは通常、完成した図面を提供し、忠実な複製を期待するため、再現性と文書化が最も重要です。 ODM バイヤーはコンセプトまたは大まかなモデルから始めて、メーカーが設計の改善に貢献することを期待する場合があります。経験豊富な設計チーム、機械加工能力、仕上げを 1 つ屋根の下に備えたプラットフォームにより、顧客が複数の会社にプロジェクトを分割する必要がなく、両方のモデルに対応できます。
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. は、このように OEM および ODM メーカーとして活動しています。同社のデザイン チームは、顧客のアイデアを実用的で魅力的な製品デザインに変換し、そのサービスには、樹脂、ナイロン、金属の 3D プリンティング、高度な機械加工、効率的な小ロット生産のためのシリコン型の複製、塗装などの表面処理が含まれます。目標は、顧客が単一のプラットフォーム上で設計から完成品まで移行できるようにし、コミュニケーション時間を節約し、調整の労力を軽減することです。
統合プラットフォームにより、設計、加工、仕上げ、検査が 1 つのデータ チェーン上で行われるため、通信ループが短縮され、やり直しが削減されます。
CNC加工サービスの用途と選択のポイント CNC 加工は、要求の厳しい材料のプロトタイプと量産部品の両方を処理できるため、幅広い業界で使用されています。それを使用するかどうかの決定とそれを指定する方法は、アプリケーションのニーズに従う必要があります。以下の表は、CNC 加工サプライヤーを選択する際に最も重要な選択ポイントと、一般的なアプリケーション分野を分けたものです。
代表的な応用分野 産業用機器: フレーム、シャフト、取り付けプレートおよび固定具 ロボット工学とオートメーション: ジョイント、ブラケット、グリッパー部品、ハウジング 家庭用電化製品: エンクロージャ、ヒート スプレッダ、プロトタイプ 医療機器開発: 精密ハウジング、機器部品、テスト治具 自動車および輸送: プロトタイプ、治具、機能部品 製品開発:外観モデルと機能テスト部品 チェックすべき選定ポイント 材質の一致: 合金またはプラスチックのグレードと利用可能な在庫を確認します。 許容現実主義: 必要な機能のみを強化します 形状のフィット: 深いポケット、薄い壁、鋭い内側の角をチェックします。 数量: プロトタイプ、小ロット、繰り返し生産からお選びください 仕上げのニーズ: 外観と保護の要件を早い段階で定義します。 検査範囲: どの寸法を測定して報告するかについて合意する
プロジェクトの段階別の選び方 コンセプト段階では、完璧な表面品質よりもスピードと柔軟性が重要であるため、形状をテストするには樹脂またはナイロン 3D プリントがより迅速な方法である可能性があります。実際の負荷をかけて実際の材料で設計をテストする必要がある場合、CNC 加工されたプロトタイプがより良い方法となります。パイロット段階では、形状や材料に応じて、CNC 機械加工またはシリコン型の複製によって少量のバッチを製造できます。生産段階では、量、コスト構造、品質目標に基づいて、CNC の繰り返し注文またはその他のプロセスが選択されます。
実用的な選択チェックリスト 部品の機能と、部品が直面する負荷、温度、環境を定義します。 材料を選択し、適切な素材と仕上げのオプションが存在することを確認します。 重要な寸法をマークし、残りを妥当な一般公差まで緩和します。 製造可能性のレビューを依頼し、提案される調整を検討してください。 生産開始前に表面処理、検査範囲、梱包について合意します。 このチェックリストに従うことで、購入者は修正を減らし、事実に焦点を当てた CNC 加工メーカーとの会話を続けることができます。また、すべてのサプライヤーが同じ明確に定義された要件に対応しているため、見積もりの比較も容易になります。
CNC 加工が一般的な要件にどの程度適合するか 最終的な選択の前に、CNC 加工の強みと限界を並べて確認すると役立ちます。以下のグラフは、6 つの典型的な要件に対する相対的な適合性スコアを示しています。スコアは、測定データではなく、一般的な機械加工の知識に基づいた編集上の評価です。
値が高いほど、CNC 加工が一般にその要件によく適合していることを示し、値が低いほど、別のプロセスを検討する価値がある可能性があることを示します。 1 本の対照的なバーは、CNC の設計で通常最も注意が必要な領域を示しています。
特定の部分についての詳細なアドバイスを求める前に、この表を簡単な説明として使用してください。
要件ごとの CNC 加工の相対的な適合性 (10 点満点) 0 2 4 6 8 10 寸法精度 9 材質範囲 9 バッチの再現性 9 表面仕上げ品質 8 単一部品の速度 7 複雑な内部形状 4 棒グラフは、CNC 加工が寸法精度、材料範囲、バッチ再現性の点で最も高いスコアを示していることを示しています。これら 3 つの強みは、このプロセスが機能的なプロトタイプや精密生産部品に非常に一般的である理由を説明しています。機械加工された面は、使用またはコーティングの準備が整う前に軽い仕上げだけで済むことが多いため、表面仕上げの品質も優れています。必要な部品が 1 つだけの場合でもプログラミングとセットアップに時間がかかるため、単一部品の速度スコアはわずかに低くなります。一番下のバーは複雑な内部形状に属しており、閉じたキャビティや深い内部チャネルには切削工具が到達するのが困難です。部品がそのような機能に依存する場合、積層造形または鋳造がより適切な主要なルートである可能性があります。あるいは、設計を後で組み立てられるいくつかの機械加工コンポーネントに分割することもできます。
プロセスを要件に合わせます。CNC 加工は精度と材料の選択をリードしますが、複雑な内部形状では別のルートが必要になる場合があります。
詳細な比較: CNC 加工、3D プリント、シリコンモールド複製 ほとんどの製品チームは、製品の寿命全体にわたって単一のプロセスを選択しません。量、材料、設計の成熟度の変化に応じて、プロセス間を移動します。 CNC 加工と樹脂またはナイロン 3D プリント、およびシリコン金型の複製を比較すると、それぞれのルートがどこに当てはまるのか、また、3 つすべてを 1 つのプラットフォームで提供するメーカーがなぜスムーズに移行できるのかがわかります。
試作・小ロット向け3つの生産ルートの比較(目安) 因子 CNC machining 3Dプリント シリコンモールド複製 材質範囲 金属およびエンジニアリングプラスチック 樹脂、ナイロン、一部の金属 注型ポリウレタン系樹脂 形状の自由度 ツールアクセスによる制限 高 (内部チャネルを含む) マスター部品と金型分割に依存 標準的な精度 高く、精密な嵌合に適しています 良いですが、テクノロジーによって異なります いいですね、マスター部分に続きます 表面状態 機械加工された表面、仕上げはオプション レイヤーラインは仕上げが必要な場合があります 滑らかでマスター表面を再現 最適な数量範囲 一枚でバッチを繰り返す 1枚から数枚まで 類似部品の小ロット 機械的強度 無垢材と同等 素材や向きによって異なります 使用する樹脂により異なります 代表的な役割 機能的なプロトタイプと最終用途部品 初期のフォームとフィットモデル 外観・機能部品の小ロット生産
この表は、3 つのルートのいずれもすべてのカテゴリで優勝していないことを示しています。 CNC 加工は、材料の特性と精度が重要となる場合に最も強力です。 3D プリンティングは、単一のコンセプト モデルの形状の自由度と速度が重要となる場合に最も強力です。シリコンモールドの複製は、チームが 1 つの承認されたマスターから一貫した見栄えの良い少数のパーツを必要とする場合に最も効果的です。実際には、多くのプロジェクトがさまざまな時点で 3 つすべてを使用しており、その順序はチームが各段階で何を学ぶ必要があるかによって決まります。
バッチサイズによるリードタイムの変化 リードタイムは機械の速度以外にも依存します。プログラミング、金型作成、硬化、仕上げ、検査が含まれており、各ルートで異なる固定部分が搬送されます。次の折れ線グラフは、バッチ サイズが大きくなるにつれて各ルートの相対リード タイムがどのように変化するかを示しています。値は例示的な指標であり、測定されたベンチマークではありません。
インデックスが高いほど、そのバッチ サイズの合計リードタイムが長くなることを意味します。このグラフは各曲線の形状を示すことを目的としており、特定の納期を予測するものではありません。
実際のスケジュールは、部品のサイズ、材質、仕上げ、電流容量によって異なります。
実際に比較を使用する 3D プリントを使用して、設計サイクルの早い段階で形状、組み立て、人間工学をチェックします。 部品を最終材料でテストする必要がある場合、または厳しい公差を維持する必要がある場合は、CNC 機械加工を使用します。 1 つの承認済みマスターから複数の外観または機能部品が必要な場合は、シリコン金型の複製を使用します。 すべての段階を 1 つのプロセスに強制するのではなく、推奨する順序をメーカーに依頼してください。 最も効率的なプロジェクトは、フォームの 3D プリント、機能の CNC 加工、小ロットのシリコン複製というルートを組み合わせたものです。
品質管理、検査、表面仕上げ CNC 加工の品質は、最終検査だけでなく計画の結果でもあります。信頼できるワークフローは、何を測定するのか、どのように測定するのか、寸法が制限を超えた場合に何が起こるのかを定義します。統合プラットフォームでは、これらの決定は部品の改訂とともに記録されるため、同じ検査ロジックが繰り返し注文に適用されます。
検査段階 入荷した材料のチェック: 加工を開始する前に、生素材のグレード、サイズ、状態を確認してください。 最初の商品検査: フルバッチがリリースされる前に、図面に対して最初の部分を測定します。 工程内チェック: 工具の磨耗やドリフトを検出するために、実行中に重要な寸法をサンプリングします。 最終検査: 梱包する前に、寸法、ねじの適合、外観の状態、表面仕上げを確認してください。 一般的な測定ツールには、ノギス、マイクロメーター、高さゲージ、ボアゲージ、ねじゲージ、複雑な形状用の座標測定機などがあります。工具の選択は公差によって異なります。一般的な寸法はノギスでチェックできますが、精密な嵌合にはより正確な方法が必要な場合があります。どの機能が重要であるかについての明確なコミュニケーションにより、メーカーは重要な場所に測定時間を割り当てることができます。
バリ取りと仕上げ すべての機械加工部品は、切断段階で多少のバリや鋭いエッジが残ります。バリ取りでは、タンブリングや専用ツールを使用して手作業でこれらを取り除きます。これは、部品がどの程度安全で使いやすいかを決める重要な要素です。その後、表面処理を行って外観や保護を追加します。ビーズブラスト加工により、均一でマットな質感が生まれます。陽極酸化処理によりアルミニウムの表面が改善されます。塗装とコーティングにより色と保護が追加され、研磨により滑らかな外観が得られます。仕上げ加工により、合わせ面のコーティングの厚さなどの寸法がわずかに変化する可能性があるため、図面にはどの表面がマスキングされているか、または処理されていないかを示す必要があります。
品質問題の一般的な原因 公差が欠落している、または注記が矛盾している不明確な図面。 鋭利な内部コーナーを備えた深くて狭いポケットなど、工具が届かない機能。 切断中に振動または変形する薄い壁。 寸法作成時には考慮されていなかった仕上げ。 これらの問題のほとんどは、早期に製造可能性をレビューすることで防止できます。優れたメーカーは、危険な機能を指摘し、小さな半径または厚いリブを提案し、それぞれの提案の理由を説明します。合理的な設計調整を受け入れる顧客は、通常、機械加工が容易で、検査が容易で、バッチ間の一貫性がより高い部品を入手します。
寸法、コーティング、外観はすべて相互に影響を与えるため、機械加工と合わせて検査と仕上げを計画します。
CNC装置および機械加工部品のメンテナンスガイド メンテナンスは、購入者が気にする 2 つのことに影響します。それは、部品を製造する機械の安定性と、部品自体の耐用年数です。両方を理解することは、サプライヤーを監査するときに情報に基づいた質問をするのに役立ち、納品後の機械加工コンポーネントの手入れに役立ちます。
機械のメンテナンスの実践 適切に運営されている CNC 施設は、機械メーカーの推奨と独自の経験に基づいたメンテナンス スケジュールに従っています。通常、日常の作業には、作業エリアからの切りくずの除去、クーラントのレベルと濃度のチェック、潤滑システムの検査、ツール ホルダーとスピンドル テーパがきれいであることの確認などが含まれます。毎週または毎月のタスクには、ウェイカバー、フィルター、エア供給、軸のバックラッシュのチェックが含まれる場合があります。より長い間隔のタスクには、形状チェック、スピンドル状態チェック、摩耗アイテムの交換などが含まれます。一般的な工作機械のメンテナンス ガイダンスによれば、時折行う大規模な修理よりも、一貫した日常作業の方が効果的です。
CNC 加工エリアのメンテナンス リズムの例 (一般的なガイダンス) 間隔 典型的なタスク 目的 シフトごとに 切りくずを除去し、クーラントを確認し、ツールホルダーを拭きます カッティングゾーンを清潔で安定した状態に保ちます 毎週 潤滑油、フィルター、ウェイカバーを点検してください 可動部品の摩耗を軽減 毎月 エア供給、ベルト、固定具、ツールチェンジャーを検査します。 計画外の停止を防止する 定期的 軸の形状と主軸の状態を確認する 位置精度を維持する 必要に応じて プローブと測定ツールを校正する 測定結果の信頼性を維持する
完成した機械加工部品の手入れ アルミニウム部品: 清潔で乾燥した状態に保ち、裸の表面や軽く処理された表面を攻撃する可能性のある強アルカリ性の洗剤との接触を避けてください。 スチール部品: 裸のスチールは湿った空気中で腐食する可能性があるため、長期間保管する場合は保護オイルまたはコーティングを塗布してください。 プラスチック部品: グレードがそれらの条件に対応している場合を除き、溶剤や持続的な高熱から遠ざけてください。 ネジ付きおよびスライド機能: 適切な潤滑剤を使用し、柔らかい材質ではねじ山がなくなる可能性がある締めすぎを避けてください。 塗装またはコーティングされた部品: 中性洗剤で掃除し、表面を傷つける可能性のある研磨パッドは避けてください。 保管と取り扱い 精密部品は清潔な手または手袋で取り扱い、鋭利なエッジと仕上げ面が接触しないように保護パッケージに保管してください。重要な穴やネジを備えた部品には、キャップやプラグが役立ちます。保管場所は乾燥しており、温度が適度に安定している必要があります。これにより、特に湿気を吸収するプラスチックの腐食や寸法変化が制限されます。図面番号とリビジョンによる明確なラベル付けにより、アセンブリ内での古い部品の使用も防止できます。
同じ部品を再注文する予定のお客様は、改訂図面と検査報告書を一緒に保管し、変更があった場合には製造業者に通知してください。統合プラットフォームにこの情報が保存されるため、リピート注文が迅速化され、古いリビジョンが誤って作成される可能性が低くなります。
定期的な機械の手入れと賢明な保管により、製造精度と完成部品の耐用年数の両方が保護されます。
長期プロジェクト向けの CNC 機械加工メーカーおよびサプライヤーの選択 CNC 加工メーカーの選択は、技術的な選択であるだけでなく、関係性の決定でもあります。適切なパートナーは、貴社の製品を理解し、明確にコミュニケーションを図り、貴社の量とデザインの進化に適応する必要があります。候補を比較するときは、機械のリストだけでなく、問い合わせから納入までのプロセス全体を各社がどのように管理しているかを考慮してください。
サプライヤーに尋ねる価値のある質問 自社で対応できる材料と加工はどれでしょうか?外注できるのはどれですか? 製造前に製造性に関するフィードバックを提供しますか?また、誰が提供しますか? 検査結果をどのように文書化しますか?また、検査結果を出荷ごとに共有できますか? 同じプラットフォームでプロトタイプ、少量バッチ、繰り返し注文をサポートできますか? 何 surface treatments are available, and are they managed under the same project? デザインの変更やリビジョン管理はどのように行っていますか? これらの質問に率直かつ具体的に答えるサプライヤーは、通常、長期的な関係をサポートする準備ができています。曖昧な回答やプロセスの詳細について話し合うことをためらう場合は、重要な注文を行う前に詳細な情報を求める合図です。
ワンストップ プラットフォームが長期的なパートナーシップに役立つ理由 アイデアとして始まり、プロトタイピング、検証、パイロット構築、継続的な供給を経て進む製品を考えてみましょう。各段階で異なるベンダーを使用すると、設計意図が繰り返し説明され、ファイルが再フォーマットされ、小さな誤解が蓄積されます。同じメーカーが設計サポート、3D プリンティング、CNC 加工、シリコンモールドの複製、表面処理を行う場合、初期段階で構築された知識が引き継がれます。これは、統合されたスマート製造プラットフォームが成長するビジネスに提供する利点です。
Jiheng は、産業発展の信頼できる長期パートナーとしての地位を確立しています。そのワンストップ サービスにより、クライアントは設計から製品までを単一のプラットフォームで完了できるため、時間と調整の労力が節約されます。プロトタイプ、小ロット、仕上げもサポートできる CNC 加工サプライヤーを必要とするバイヤーにとって、この構造により、一般にプロジェクトの速度を低下させるいくつかの引き継ぎがなくなります。
適切な調査の準備 重要な寸法をリストした 2D 図面とともに、一般的なニュートラル形式の 3D モデルを提供します。 材料、数量、仕上げ要件、目標納期を明記します。 エンジニアがより適切な提案をできるように、部品の機能を説明します。 嵌合部品、組み立て条件、または環境への曝露について言及します。 完全な調査により、やり取りが減り、メーカーは賢明なプロセス計画を迅速に提案できるようになります。また、購入者がその部分を理解しており、最初のやり取りから生産的な業務関係をサポートしていることも示しています。
プロトタイプ、小ロット、仕上げを一緒にサポートできるパートナーを選択すると、設計の知識が段階から段階へと伝わります。
CNC 加工サービスに関するよくある質問 何 are CNC machining services? CNC マシニング サービスは、コンピュータ制御の機械がデジタル モデルに基づいて材料を精密な部品に切断する製造サービスです。通常、これらにはプログラミング、機械加工、バリ取り、仕上げ、検査が含まれます。統合されたスマート製造プラットフォームを通じて提供される場合、これらのステップは 1 つのワークフローで調整されるため、顧客は問い合わせから納品まで単一のチームで対応できます。
何 is an integrated smart manufacturing platform? これは、設計データ、プロセス計画、加工、品質記録、物流が一緒に管理される、接続された生産環境です。プラットフォームは、各部品に関連付けられたリビジョン、メモ、検査結果を保持します。購入者にとって、これはコミュニケーションがより明確になり、引き継ぎが減り、より安定したリピート注文が得られることを意味します。
CNC 機械加工部品にはどのような材料を使用できますか? 一般的な選択肢には、アルミニウム合金、ステンレス鋼、合金鋼、真鍮、銅、チタン、および POM、ナイロン、アクリル、PEEK などのエンジニアリング プラスチックが含まれます。適切な選択は、強度、重量、環境、温度、仕上げのニーズによって異なります。メーカーはアプリケーションを検討した後、適切なオプションを推奨します。
CNC加工の精度はどれくらいですか? 一般的な加工ガイダンスでは、約プラスまたはマイナス 0.05 mm を共通の開始点として扱うことが多く、部品の設計、材料、固定具、および検査方法が許容する場合には、より厳しい公差を達成できます。通常、値を厳しくすると、より多くのプロセス制御が必要になるため、フィット感と機能に影響を与えるフィーチャにのみ値を適用することが賢明です。
3D プリントではなく CNC 加工を選択する必要があるのはどのような場合ですか? 通常、部品に実際の金属またはエンジニアリング プラスチックの特性、厳しい公差、または機械加工された表面品質が必要な場合には、CNC 機械加工が好まれます。 3D プリントは、複雑な内部形状を備えた迅速なコンセプト モデルや形状に選択されることがよくあります。多くのプロジェクトでは両方を使用し、印刷モデルから始めて、機能テスト用の機械加工部品に移行します。
CNC 加工はプロトタイプと小ロットの両方に使用できますか? はい。このプロセスはプログラムによって駆動されるため、1 つのプロトタイプを作成したり、バッチ全体で同じ部分を繰り返したりして、一貫した結果を得ることができます。外観を重視した小規模バッチの場合は、シリコン型の複製も考慮される場合があります。ワンストップメーカーが、お客様の数量と材料に合ったルートをアドバイスします。
何 information should I send when I request a quotation? 3D モデル、重要な寸法、材料、数量、仕上げ要件、目標スケジュールをマークする 2D 図面を送信します。部品の使用方法についての短い説明は、エンジニアが改善を提案するのに役立ちます。完全な情報により見積プロセスが短縮され、後の変更が減少します。
何 surface finishes are available after machining? 一般的なオプションには、バリ取り、ビードブラスト、研磨、アルミニウムの陽極酸化処理、塗装および各種コーティングが含まれます。適切なオプションは、必要な素材、環境、外観によって異なります。仕上げ計画でそれらを考慮できるように、精密フィットなど未処理のままにしておく必要がある表面についても言及します。
明確な図面、現実的な公差、CNC 加工サプライヤーとの早めのコミュニケーションが、遅延を回避する最も信頼できる方法です。