- 3D プリント サービス

- CNC機械加工サービス

- 真空鋳造サービス

- 表面仕上げサービス

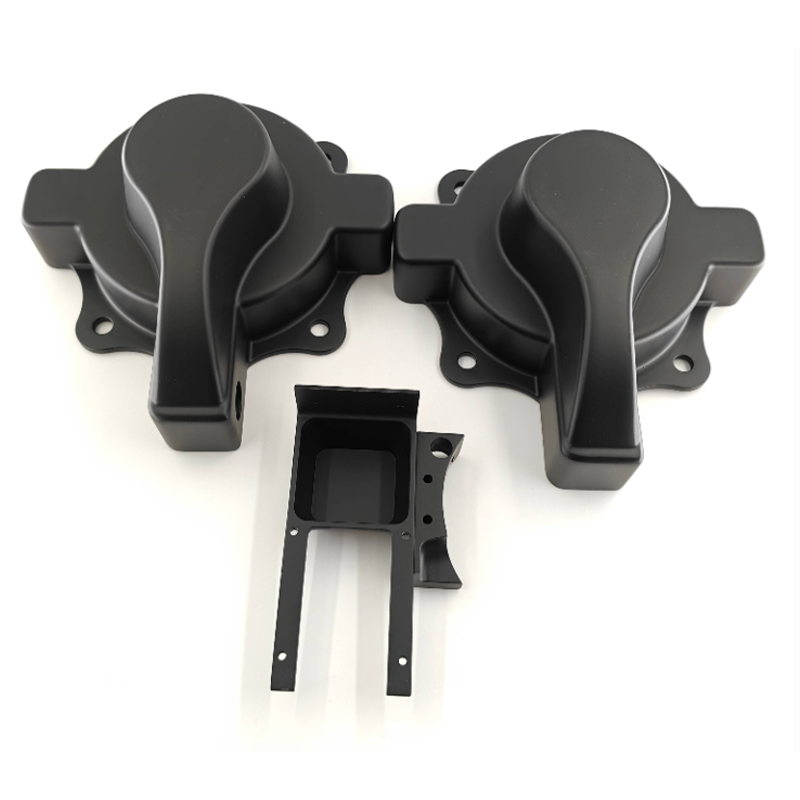
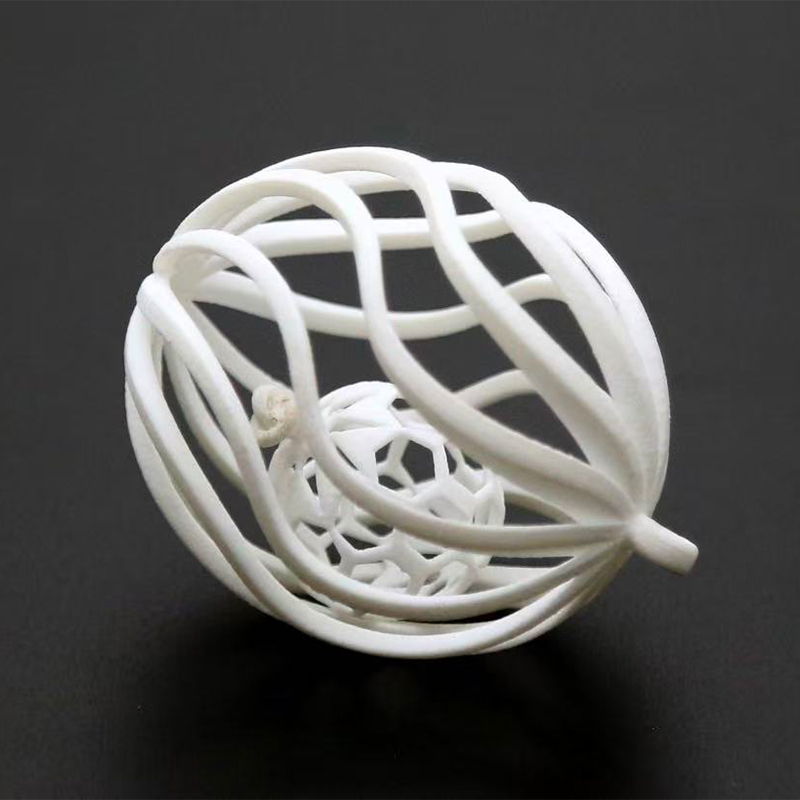
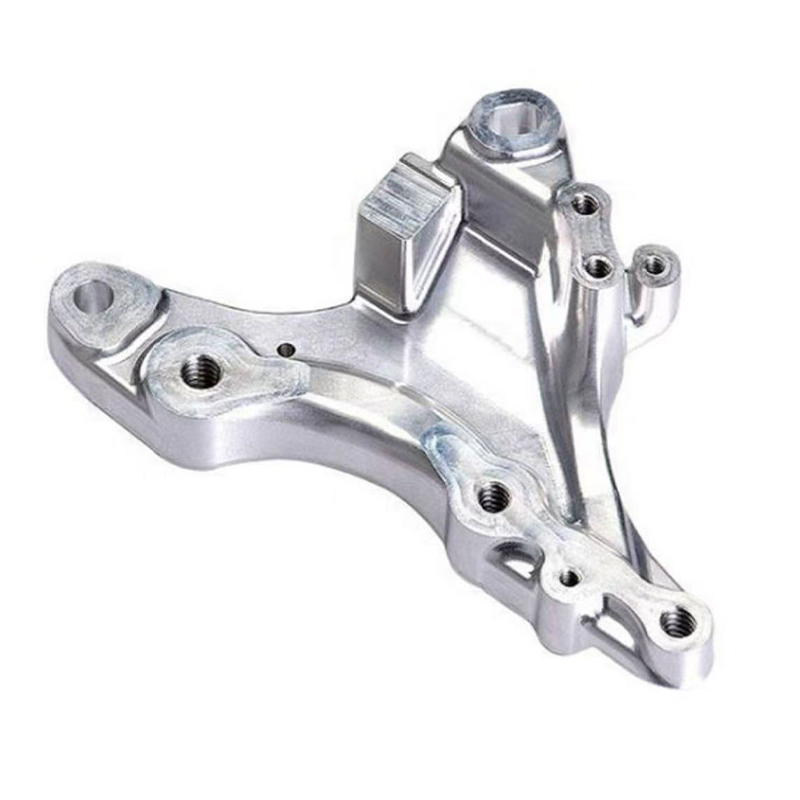
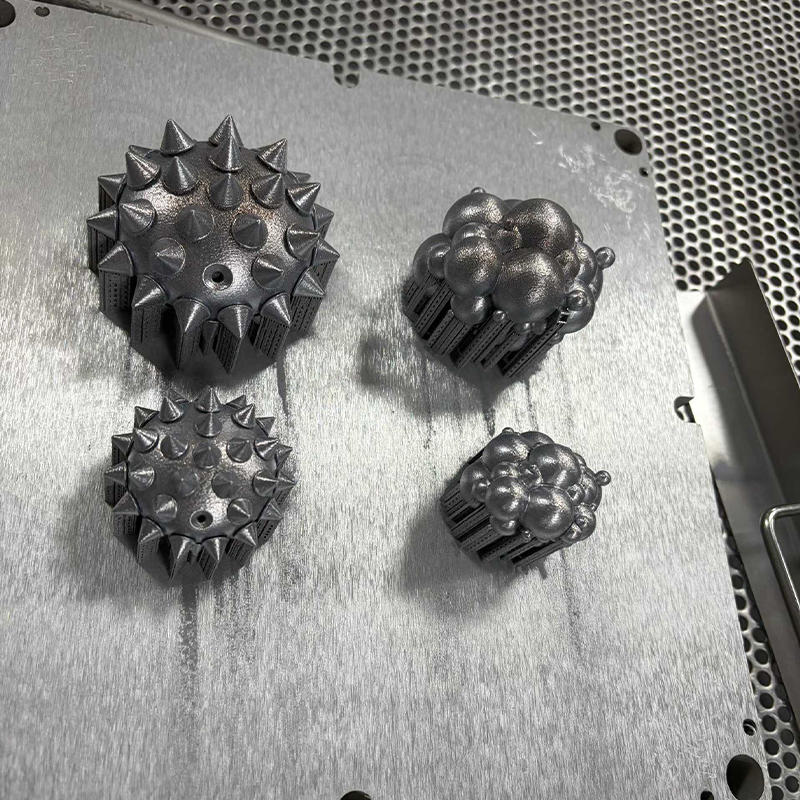
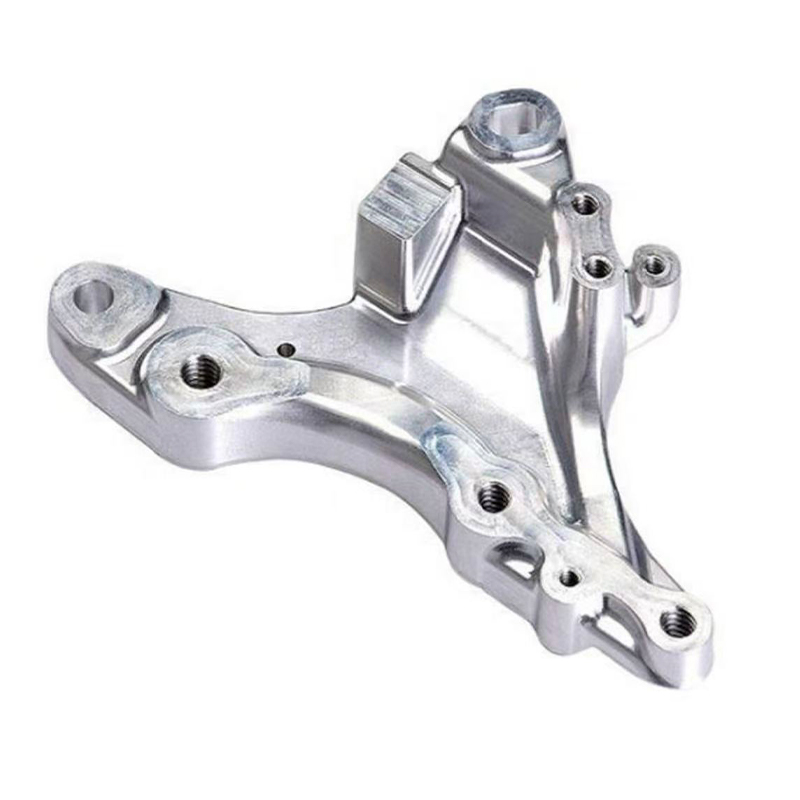
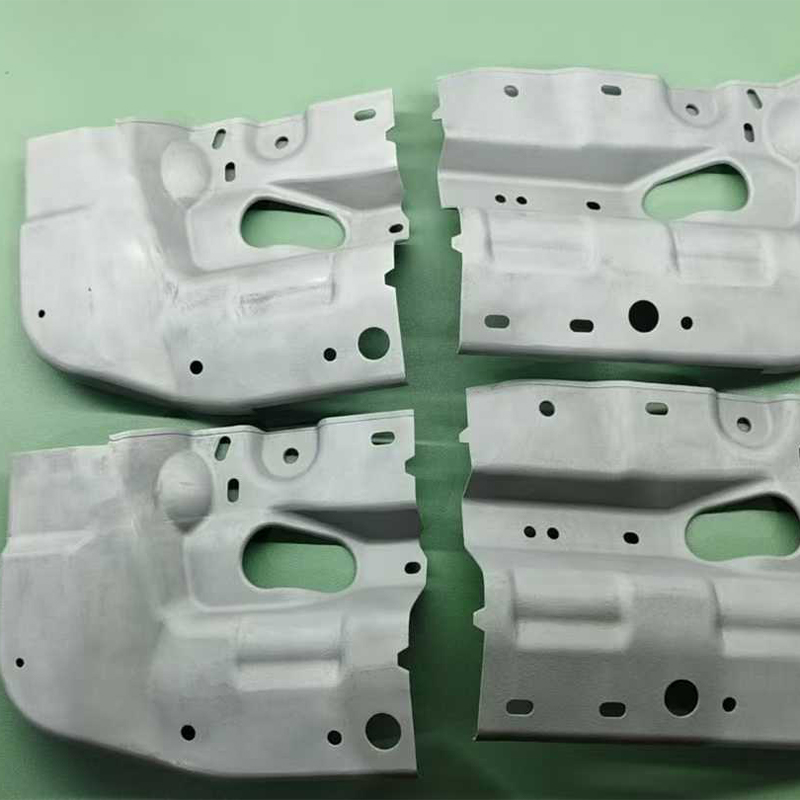
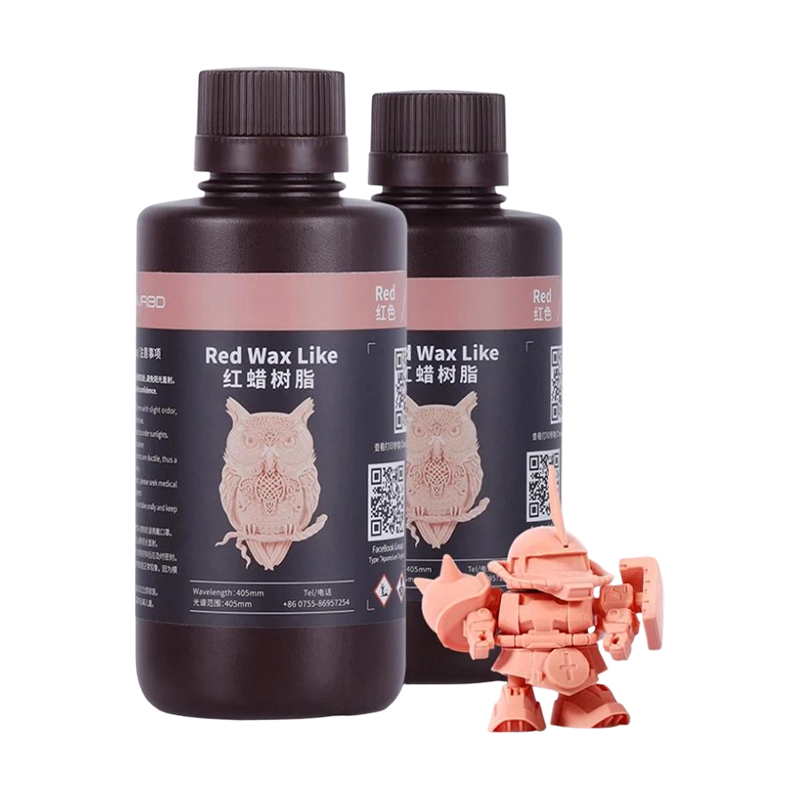
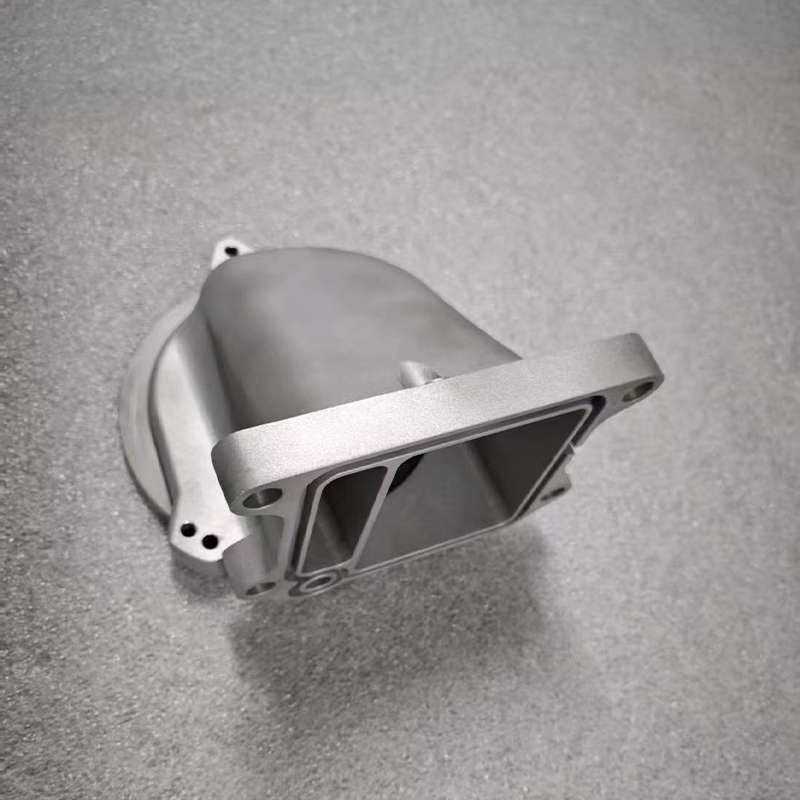
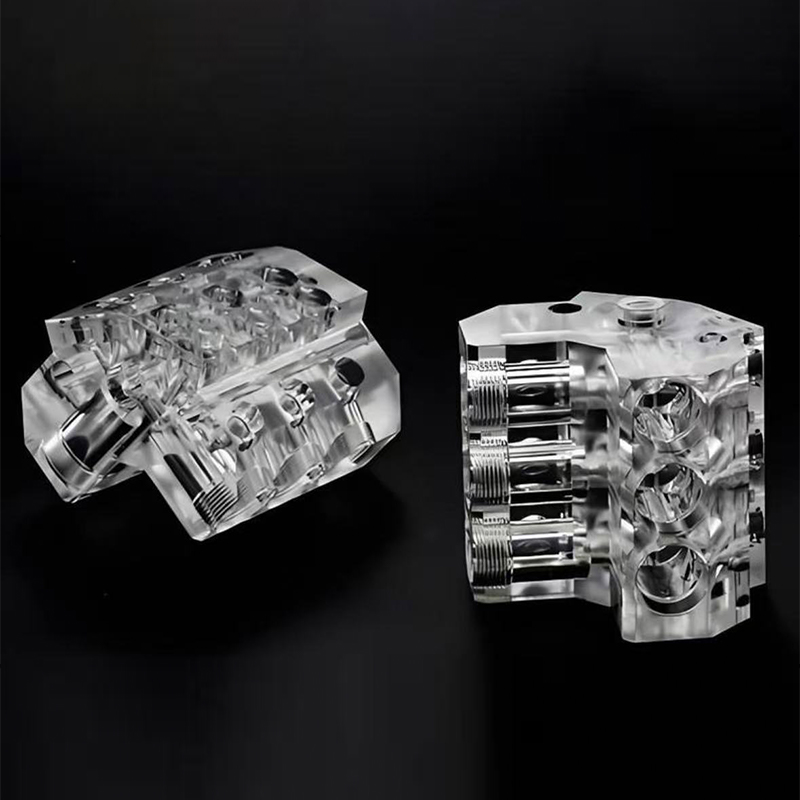
プロトタイプと生産のための 3D プリント サービスの選び方
3D プリント サービス : 適切なプロバイダーを選択するための短い答え
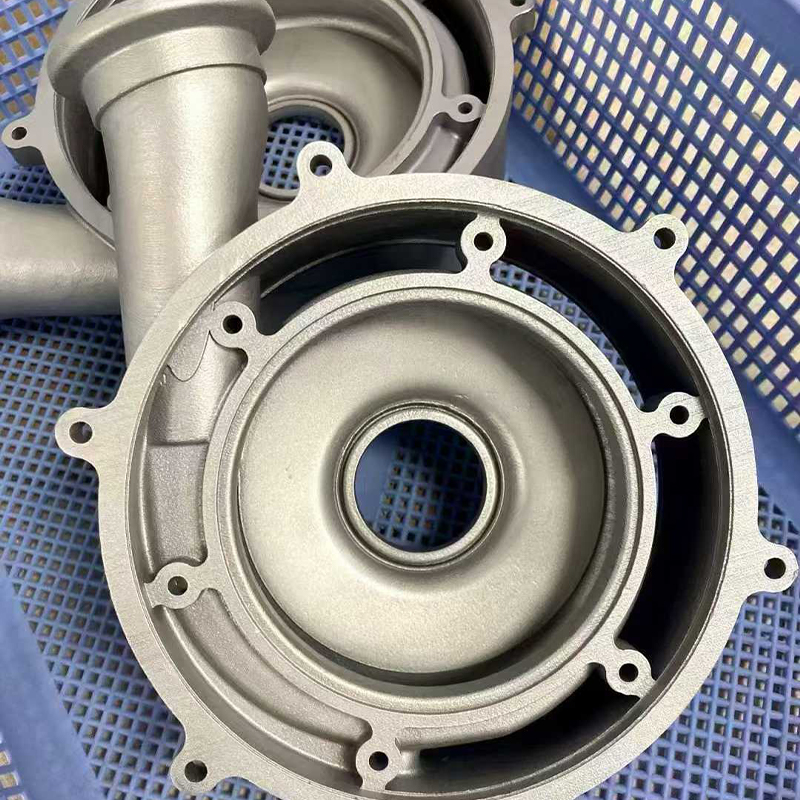
3D プリント サービスの適切なプロバイダーとは、プロセス、材料、仕上げがお客様の部品の役割に一致するプロバイダーであり、最も長いマシン リストを持つプロバイダーではありません。 実際、ほとんどの購入者は実績のある 4 つのルートから選択します。微細なディテールと滑らかな表面には SLA または DLP 樹脂、機能部品には SLS ナイロン、強力な部品や熱にさらされる部品には SLM 金属、大型の初期段階のモデルには FDM プラスチックです。最初に適切なマッチングを行うことで、その後の交渉よりも多くの時間を節約できます。
これは私たちがよく見る状況です。エンジニアリング チームは、3 か月以内に射出成形を行うハウジング設計を行っています。展示会用の最終製品に見える部品が 10 個必要で、落下テストや現場での数週間の取り扱いにも耐えられる部品がさらに 20 個必要です。それらは 2 つの異なる仕事です。両方を同じ機械に送ると、通常、外観か強度のどちらかが損なわれますが、優れた 3D プリント サービスでは、ショーサンプル用の樹脂と塗料、落下テスト用のナイロンなど、作業を分割します。
中国の 3D プリンティング サービスのメーカーまたはサプライヤーを検索する場合も、同じロジックが当てはまります。有能なパートナーは、単にファイルを受け入れて印刷を押すだけではありません。彼らは壁の厚さをチェックし、部品が使用される場所を尋ね、より適切な材料を提案し、どの表面に機械加工や塗装が必要かを事前に教えてくれます。この会話は、どの装備リストよりも品質の強力なシグナルとなります。
このガイドは、プロトタイプ、治具、小規模バッチ、最終用途部品を注文する製品設計者、エンジニア、調達チームを対象に書かれています。以下のトピックについて説明します。
- カスタム 3D プリント サービスの主な種類とそれぞれの得意分野
- ジョブがデジタル ファイルから完成品に移行する仕組み
- 樹脂・ナイロン・金属素材の選び方
- CNC 加工またはシリコンモールド複製の方が適している場合
- 商用 3D プリント サービス サプライヤーを重要な点で比較する方法
- 納品後の印刷パーツのお手入れ方法
まずその部分が何をしなければならないかから始めて、次にプロセスを選択します。この順序を逆にすることが、手戻りの最も一般的な原因です。
一般的な 3D プリント サービスの種類とその特徴
積層造形用語を定義する規格である ISO/ASTM 52900 では、テクノロジーを 7 つのプロセス ファミリにグループ化しています。商用 3D プリンティング サービスは、主に、バット光重合 (SLA および DLP)、粉末床融着 (SLS および SLM)、および材料押出 (FDM) の 3 つに基づいてサービスを構築しています。以下のカードをスクロールして、各カードが実際のプロジェクトでどのように動作するかを確認してください。
-
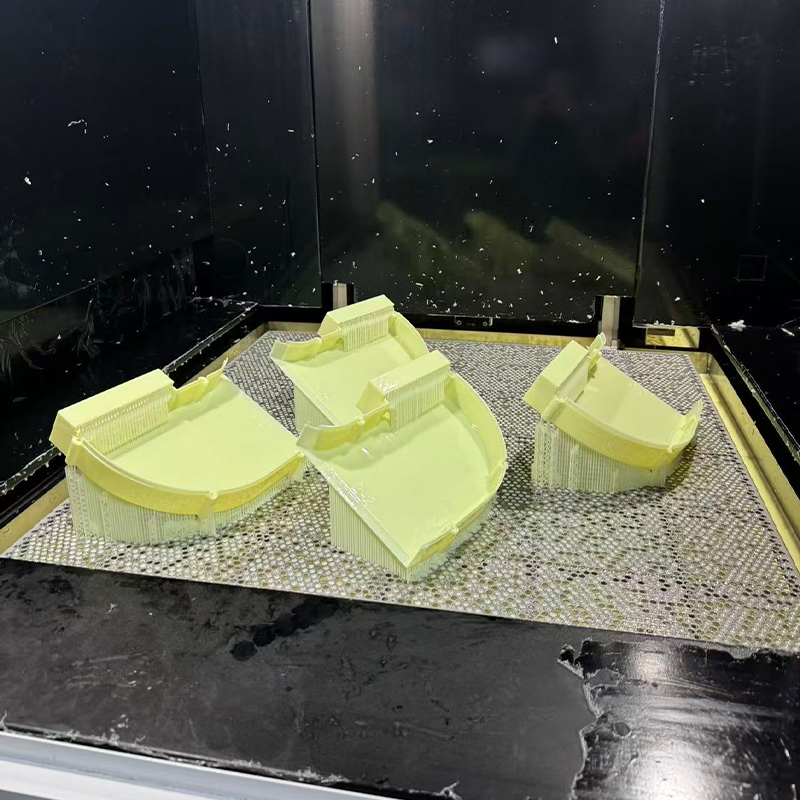
SLA樹脂
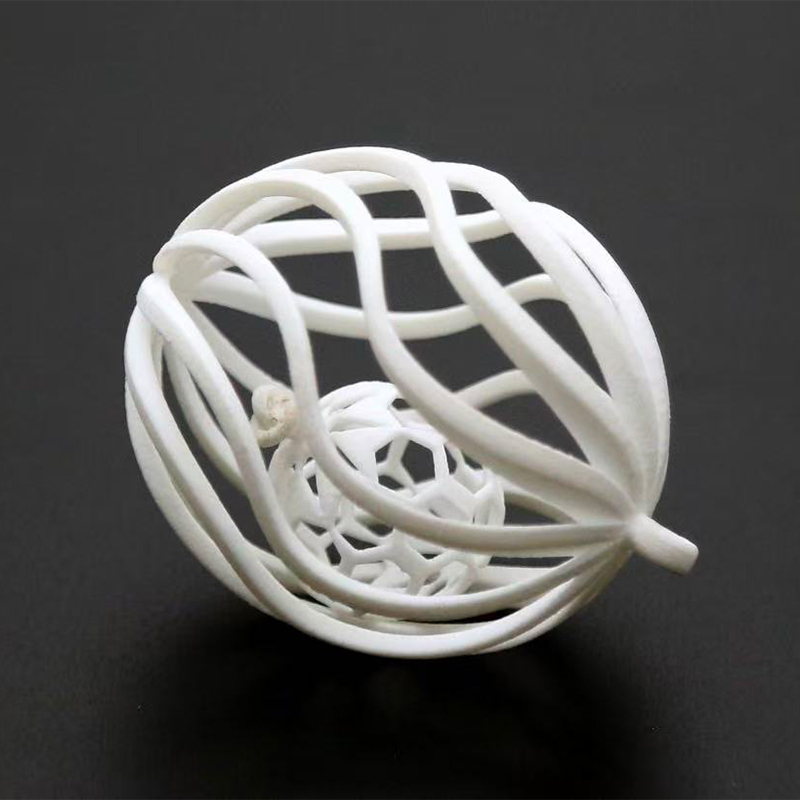
UV レーザーは液体樹脂を層ごとに硬化させます。細かい部分、鋭いエッジ、滑らかな表面に強いです。
主な用途: 外観モデル、マスターパターン、クリアパーツ、小型ハウジング。
注意: 一部の樹脂は脆くなり、紫外線に長時間さらされると黄ばみが遅くなります。
-
DLP樹脂
プロジェクターはレイヤー全体を一度に硬化するため、1 つのプレート上に多数の小さなパーツがある場合でも、ビルド時間は一定に保たれます。
一般的な用途: 小さな詳細部品、コネクタ、ミニチュア部品、パターンバッチ。
注意: 多くのレーザーベースのマシンよりも構築領域が小さい。
-
SLSナイロン
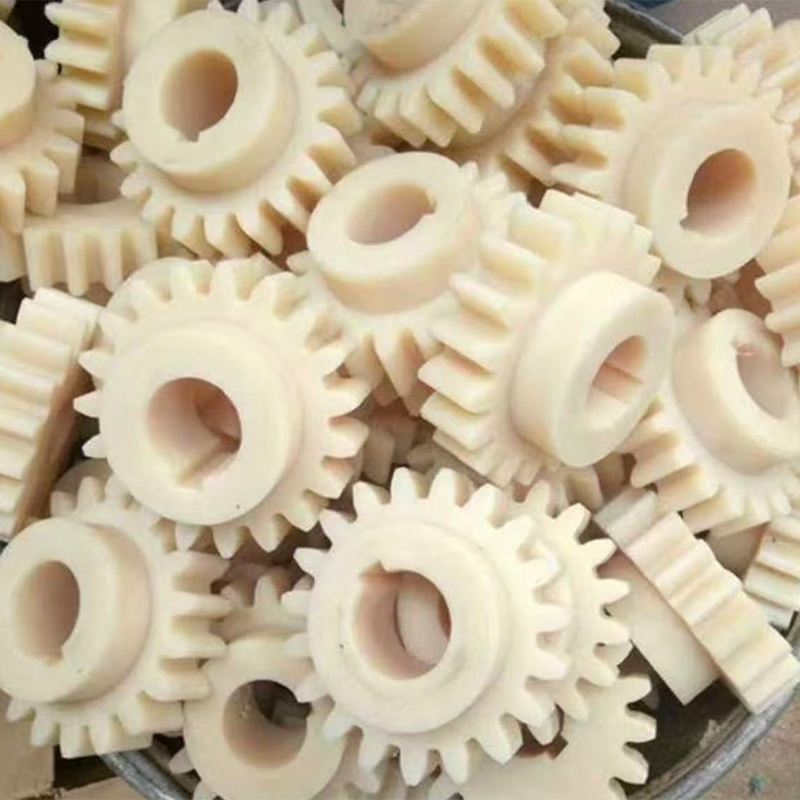
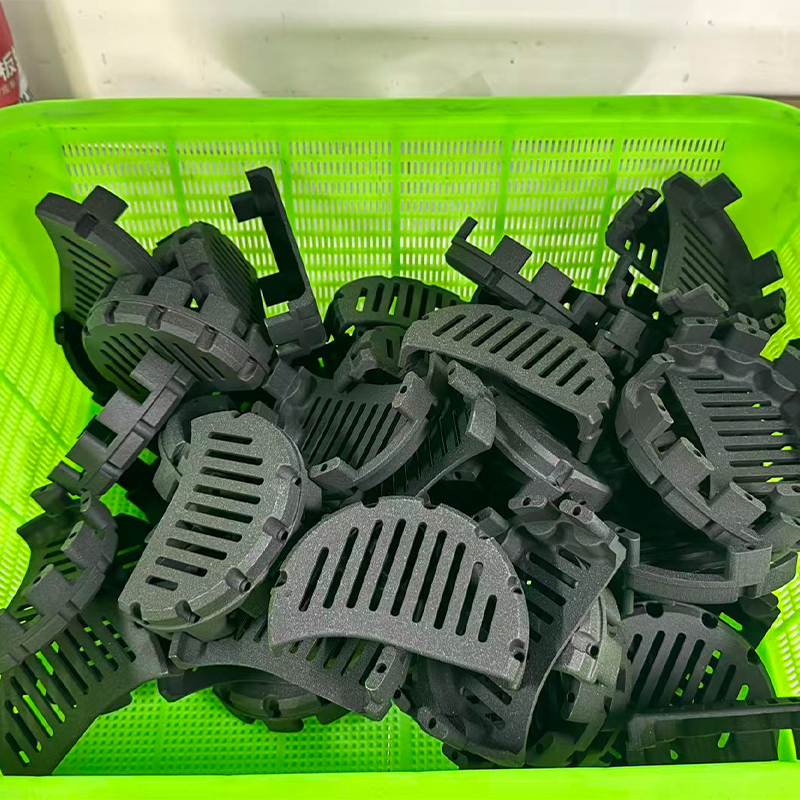
ナイロン粉末をレーザーで焼成します。周囲の粉末がパーツをサポートするため、複雑な形状や可動アセンブリが実用的です。
一般的な用途: スナップフィット、ハウジング、ダクト、機能的なプロトタイプ、短期間の最終用途部品。
部品が染色、ブラスト、または滑らかになっていない限り、表面がザラザラしていることに注意してください。
-
SLMメタル
レーザーは保護雰囲気中で金属粉末を完全に溶かし、アルミニウム、ステンレス鋼、チタン合金の緻密な部品を生成します。
一般的な用途: ブラケット、マニホールド、軽量構造、熱にさらされるコンポーネント。
サポート、残留応力、重要な面を機械加工する必要性に注意してください。
-
FDMプラスチック
加熱されたノズルが熱可塑性フィラメントを配置します。大型パーツや初期モデルに最適です。
一般的な用途: 治具、大型モックアップ、シンプルなエンクロージャ。
目に見える層の線と層間の強度の低下に注意してください。
早見表
| プロセス | 代表的な材質 | ベストフィット | 主な制限事項 |
|---|---|---|---|
| SLA | 標準、強靱、透明、高温樹脂 | 外観模型と細かいディテール | 樹脂によっては脆いものもあります。時間の経過による紫外線老化 |
| DLP | フォトポリマー樹脂 | 細かい部品を一括で | より小さな構築面積 |
| SLS | PA12ナイロンおよび充填ナイロン | 機能部品、複雑な形状 | ざらざらした施工後の表面 |
| SLM | AlSi10Mgアルミニウム、316Lステンレス鋼、チタン合金 | 強くて軽くて熱に強い部品 | サポート、ストレス解消、仕上げ作業 |
| FDM | ABS、PETG、PC、および同様の熱可塑性プラスチック | 大型モデルと治具 | レイヤーライン、方向性の強さ |
多くの購入者は 1 つのカスタム 3D プリント サービスを要求し、1 つの答えを期待しています。実際には、経験豊富な 3D プリント サービス プロバイダーは、1 つのプロジェクト内でルートを組み合わせることがよくあります。照明エンクロージャは、目に見えるシェルは SLA 樹脂で印刷され、内部ブラケットは SLS ナイロンで印刷され、デザインが固まった後、シリコン型を使用して小さなバッチで再生産されます。単一のマシンではなくルートで考えると、より多くの選択肢が得られ、驚くことが少なくなります。
以下のグラフは、購入者が最も頻繁に挙げる 5 つの品質に関する 5 つのルートを比較しています。濃い色のセルは他の 4 つのルートと比較して結果が強いことを意味するため、測定値ではなくランキングとして読んでください。
ヒート マップは、単一のプロセスがすべてのカテゴリで優勝しない理由を示しています。 SLA と DLP は詳細と表面仕上げをリードするため、後でシリコンで塗装またはコピーされる外観モデルとマスター パターンの通常の出発点となります。 SLS ナイロンと SLM 金属は強度で優れており、SLM は最高の耐熱性を追加します。これは、モーターや排気経路の近くのブラケットやコンポーネントにとって重要です。
FDM はビルド サイズの点で最高ランクにあるため、表面の品質が二の次となる大型の治具や初期のモックアップに引き続き役立ちます。樹脂、ナイロン、金属の印刷を機械加工や塗装とともに提供するメーカーにとって、この種のテーブルは実用的なルーティング ガイドになります。各部品は主な要件を満たすプロセスに送られ、残りのギャップは仕上げで埋められます。部品がこれらの品質を一度に 2 つまたは 3 つ必要とする場合は、単一のプリンタではなく、組み合わせたルートを想定してください。
各プロセスは異なる領域で最も強力であるため、主な要件をカバーするプロセスを一致させ、残りを仕上げで完了します。
産業用 3D プリント サービスがファイルから完成部品までどのように機能するか
ワークフローを理解すると、遅延や品質の問題がどこから発生するかを予測するのに役立ちます。ほとんどの産業用 3D プリンティング サービスは、マシンは異なりますが、同じ 6 つのステップに従います。
- ファイルレビュー。 エンジニアは、STEP、STL、または同様の 3D モデルに薄い壁、閉じたキャビティ、面やユニットの欠落がないかチェックします。優れたレビューは、印刷後ではなく、印刷前に問題を報告します。
- プロセスと方向性の選択。 パーツにはプロセスとビルド方向が割り当てられます。方向は、表面の品質、強度の方向、サポートの数、および印刷時間に影響します。
- 印刷。 機械は部品を層ごとに構築します。層の厚さは通常、ファイン レジン機械での約 0.025 mm から FDM 装置での 0.2 mm 以上の範囲です。
- クリーニングとサポートの取り外し。 樹脂パーツは洗浄後、UVポストキュアを行っております。ナイロン部分は脱粉済みです。金属部品は必要に応じて熱処理され、ビルドプレートから切断され、サポートが除去されます。
- 後処理と仕上げ。 図面に従って、サンディング、ブラスト、染色、下塗り、塗装、ねじ山のタッピング、または重要な面の機械加工が追加されます。
- 検品、梱包を行っております。 重要な寸法がチェックされ、表面が検査され、輸送中に細かい部分が損傷しないように部品が梱包されます。
印刷自体は 1 つのステップにすぎないことに注意してください。プリンターの数だけでサプライヤーを判断するバイヤーは、最終的な品質がステップ 4 と 5 によってどの程度得られるのかを見落とすことがよくあります。これについては後処理セクションで戻ります。
結果を変えるデザインの詳細
多くの場合、印刷パーツが機能するかどうかは、設計上の小さな決定によって決まります。次の表は、多くのサービス プロバイダーがファイルをレビューするときに使用する開始ガイダンスを示しています。正確な制限は機械、材料、部品のサイズによって異なるため、これらを固定ルールではなく会話のきっかけとして扱ってください。
| デザインの特徴 | 樹脂(SLA、DLP) | ナイロン(SLS) | メタル(SLM) | プラスチック(FDM) |
|---|---|---|---|---|
| 最小壁厚 | 約0.6~1.0mm | 約0.8~1.0mm | 0.5~1.0mm程度 | 約1.0~1.5mm |
| サポート | オーバーハングに必要、接触跡が残る可能性あり | 必要ありません、パウダーがパーツをサポートします | オーバーハングと熱制御に必要 | 急なオーバーハングに必要 |
| 閉じ込められた物質 | 液体レジン用の水抜き穴を追加する | ルースパウダー用の逃げ穴を追加する | ルースパウダー用の逃げ穴を追加する | まれに問題になる |
| ねじ山ときつい穴 | 印刷後にタップまたはインサートを追加 | 印刷後にタップまたはインサートを追加 | 印刷後の機械 | インサートを使用して繰り返し組み立てる |
2 つの習慣が最もトラブルを防ぎます。まず、ベアリング シート、シール面、合わせ面など、どの面が機能するかをマークします。これにより、プロバイダはそれらの面のみでの機械加工やリーマ加工を計画できます。次に、粉末や樹脂を除去するための穴を追加しない限り、完全に密閉されたキャビティの設計は避けてください。空にすることができない中空部品は拒否されるか、意図したよりも重くて弱い状態で到着します。
印刷は 6 段階のチェーンのうちの 1 段階であり、最初のレイヤーの前に行われたデザインの選択によって、その後の処理のほとんどが決まります。
カスタム 3D プリント サービスの素材: 樹脂、ナイロン、金属
材料の選択により、強度、外観、耐熱性、部品の劣化の程度が決まります。カスタム 3D プリント サービスは、ユースケースに関連付けて、ある素材を別の素材より推奨する理由をわかりやすい言葉で説明できる必要があります。以下の 2 つの列は、オプションをポリマーと金属に分割しています。
ポリマー:樹脂、ナイロン、プラスチック
| SLM 印刷用の金属
|
一目で分かる材料選択
| 材質 | 一般的な使用方法 | 強さ | 制限事項 |
|---|---|---|---|
| 強靭な樹脂 | モデルの表示、形状とフィットのチェック | 罰金 detail, smooth surface | 経年劣化や紫外線により脆くなる場合があります |
| PA12ナイロン | スナップフィット、ハウジング、ダクト | 耐久性があり、良好な疲労挙動 | 水分をゆっくり吸収 |
| AlSi10Mgアルミニウム | ライトブラケット、ヒートシンク | 軽量、熱伝導性 | ストレス解消、仕上げが必要 |
| 316Lステンレス鋼 | 流体部品、腐食にさらされた部品 | 耐食性、靱性 | 重くなり、完了までに時間がかかる |
| チタン合金 | 軽量構造部品 | 強さ-to-weight ratio | 要求の厳しいプロセス、長いリードタイム |
素材を選択する前に解決すべき質問
- 部品が受ける最高温度は何度ですか?また、その時間はどれくらいですか?
- 荷重を一度だけかけるのか、繰り返しかけるのか、それとも形状を維持するだけなのか?
- 油、洗剤、水、屋外の光に耐えられますか?
- 完成品のように見える必要がありますか、それとも単にフィットして機能するだけでしょうか?
- 今は何個必要ですか、そして後で何個必要ですか?
問い合わせの中でこれら 5 つの質問に答えると、エンジニアは推測することなく資料を推奨できるため、通常、見積もりのループがメール 1 通分短縮されます。
素材を決定するのは温度、荷重、環境、外観の 4 つの要素です。最初のメッセージで共有してください。
産業用・商業用3Dプリントサービスの用途と選択のポイント
産業用 3D プリンティング サービスは、ほぼすべての製造部門で利用されていますが、人々がサービスを使用する理由は驚くほど一貫しています。ツールで実現できるよりも早く物理的な部品が必要な場合や、他の方法では作成が困難な形状が必要な場合などです。以下の 2 つの列は、典型的なシナリオと、それぞれのサプライヤーを選択する際に重要なポイントを結び付けています。
一般的なアプリケーションシナリオ
| チェックすべき選定ポイント
|
大規模な 3D プリント サービス
購入者が大規模な 3D プリント サービスを検索するとき、通常は 2 つのうちのいずれかを意味します。標準的な機械の製造量を超える単一の部品、または 1 つのバッチで必要な多数の中程度の部品です。最初のケースは通常、キーやピンなどの位置合わせ機能を備えたセクションにモデルを分割し、そのセクションを印刷し、接着して継ぎ目がペイントの下に隠れるように仕上げることによって解決されます。 2 番目のケースは、パーツを効率的にネストし、多くのパーツが 1 つのビルドを共有する SLS ナイロンなどのプロセスを選択することによって解決されます。
分割部品の継ぎ目や平坦度をどのように処理するかを潜在的なサプライヤーに尋ねてください。明確な答え、できればサンプル写真を添付すると、記載されている最大寸法よりもはるかに多くのことがわかります。
小ロットおよびブリッジ生産
もう 1 つの用途が増加しているのは、試作と量産の間のギャップを印刷または鋳造部品で埋めるブリッジ生産です。射出成形金型の構築に 8 ~ 12 週間かかる場合、商用 3D プリンティング サービス サプライヤーは、パイロット ライン、フィールド トライアル、または初期の顧客注文を継続的に進めることができます。外観部品の場合、マスター パターンが承認されると、シリコン モールドの複製が引き継がれることがよくあります。これは、単一のモールドで一貫したコピーの小さなバッチを作成できるためです。印刷と複製の両方を提供するサプライヤーを選択すると、企業間でのファイルや図面の転送を回避できます。
現在のプロトタイプだけでなく、次のステップをどの程度サポートしているかによってサプライヤーを選択してください。
3D プリント サービス、CNC 加工、シリコンモールド複製の詳細な比較
多くのプロジェクトでは 3D プリントはまったく必要ありませんが、誠実なサプライヤーならそのように教えてくれます。この表では、プロトタイプと小規模バッチの最も一般的な 3 つのルートを比較しているので、それぞれがどこに当てはまるかを確認できます。
| 因子 | 3Dプリント | CNC加工 | シリコンモールド複製 |
|---|---|---|---|
| 代表的な量 | 1人から数十人まで | 1人から数百人まで | 金型の寿命に応じて、およそ 10 ~ 50 枚のコピー |
| 形状の自由度 | 非常に高く、内部チャネルと格子が可能 | ツールアクセスによる制限 | マスターパターンに従います |
| 材質 choice | 樹脂、ナイロン、金属粉末、熱可塑性プラスチック | 幅広い固体金属およびプラスチック | 一般的なプラスチックやゴムを模倣したポリウレタン樹脂 |
| 表面 as produced | 完成するまで線や木目を重ねます | ツールマーク、調整が簡単 | 滑らか、マスター面をコピー |
| 許容範囲 | 中程度、プロセスに依存 | 機械加工されたフィーチャに厳しい | 中程度、収縮を考慮する必要があります |
| 起動時間 | 高速、工具不要 | 迅速、固定が必要 | 最初にマスターと金型が必要 |
| こんな方に最適 | 複雑な形状、初期の反復 | 厳しい公差、強度、金属部品 | 似たような小さなバッチ |
正確さは購入者が最も尋ねる要素であり、最も誤解されやすい要素でもあります。次のグラフは、各印刷ルートの作業許容誤差を示しています。実際の結果はパーツのサイズ、形状、向き、機械のキャリブレーションによって異なるため、計画の参考として読んでください。
このチャートは、樹脂ルートが小さなフィーチャのきつい端に位置していることを示しています。そのため、適合性が重要なコネクタ、微細なハウジング、パターンに樹脂ルートが選択されています。 SLM 金属は小型部品では同様の範囲に属しますが、数値は印刷されたままの形状に適用され、重要な穴や合わせ面は通常、より厳しい制限に達するために後で機械加工されます。
SLS ナイロンと FDM は、特に長い部品や薄い部品では、粉末の収縮、熱挙動、層の堆積がすべて変化を加えるため、より広い値を示します。 CNC 加工も行うサプライヤーにとって、この違いは管理が簡単です。印刷されたボディによって形状が提供され、短い機械加工操作でより厳密な制御が必要ないくつかのフィーチャーが完成します。図面を送信するときは、どの寸法が重要でどの寸法が参照のみであるかをマークしてください。これにより、エンジニアは重要な箇所に労力を費やすことができます。
全体として、実際的なルールは単純です。形状の複雑さや速度が主な制約の場合は印刷を使用し、公差や材質が制約の場合は機械加工を使用し、承認された 1 つのマスターから複数の類似部品が必要な場合はシリコン複製を使用します。
形状を求めて印刷し、公差を求めて機械加工し、小さなバッチで複製し、1 つの部品に複数の強度が必要な場合はそれらを組み合わせます。
後処理と表面仕上げ: リードタイムが実際にかかる部分
新しい購入者は、夜間に印刷されたパーツが納品されるまでに数日かかる場合があることに驚かれることがよくあります。その理由は、外観部分のスケジュールでは、印刷ではなく仕上げ作業が最も大きな割合を占める傾向があるためです。これを早期に理解することで、現実的なマイルストーンを計画し、土壇場でのプレッシャーを回避できます。
工程別の代表的な仕上げルート
- 樹脂パーツ: サポートの除去、サンディング、必要に応じてフィラー、プライマー、カラー塗装、クリアコート。透明でなければならない部分は塗装ではなく研磨してコーティングします。
- ナイロンパーツ: 均一なマットな質感を得るにはビーズブラスト、一貫した色を得るには染色、そしてより均一な表面が必要な場合には蒸気またはタンブラーによる平滑化を行います。
- 金属部品: 応力除去、ビルドプレートからの除去、サポートの除去、重要な面の機械加工、ブラストまたは研磨、およびオプションの陽極酸化または不動態化。
- FDM部品: 外観を整えるためのサンディング、充填、塗装、または素材に適したアセトンフリーの平滑化方法。
以下のグラフは、3 つの典型的なプロジェクトのリード タイムの目安を示しています。各バーは、そのプロジェクト タイプのスケジュールの最大 100 パーセントを合計しており、図は固定ルールではなく一般的なパターンを示しています。
レジンのビジュアルプロトタイプは、研磨、下塗り、塗装を乾燥時間を挟んで段階的に行う必要があるため、スケジュールの大部分を仕上げに費やします。多くの購入者は印刷が大半を占めていると考えていますが、印刷自体はそれほど重要な部分ではありません。
機能的なナイロン部分は状況を逆転させます。印刷と粉末除去がより大きな割合を占めますが、ブラストまたは染色された表面が受け入れられることが多いため、仕上げはより軽めです。金属ブラケットの場合、応力除去、プレートの取り外し、サポートの取り外しを含む洗浄と後処理が最大のブロックとなり、その後に短い仕上げステップが続きます。
このため、塗装と機械加工を 1 つの屋根の下で行うサプライヤーは、混合プロジェクトにおいて実質的な利点があります。受け渡しが少なくなると、ステップ間の待ち時間が短縮され、同じチームは仕上げの決定が寸法にどのような影響を与えるかを確認できます。スケジュールが厳しい場合は、サプライヤーに特定の部品のどの段階が最も長くなる可能性があるかを尋ねてから、よりシンプルな仕上げがニーズを満たすかどうかを判断してください。
デザインへの仕上げを計画する
塗装によりコーティング層が追加されますが、これは 1 回のコーティングで数百分の 1 ミリメートルになることが多く、これはスナップフィットやしっかりとした組み立てに重要です。合わせ面を塗装するかどうかをサプライヤーに早めに伝えて、モデルを調整したり、その面をマスキングしたりできるようにします。アルミニウムの陽極酸化処理にも同じことが当てはまり、コーティングが各面でわずかに成長し、小さな穴やネジ山に影響を与える可能性があります。
外観部品の納期は印刷ではなく仕上げで決まることが多いため、発注前に表面要件を決定してください。
中国の 3D プリント サービスのメーカーまたはサプライヤーを評価する方法
中国の 3D プリンティング サービス メーカーから調達することで、幅広い材料の選択、成熟した仕上げスキル、迅速な対応が可能になりますが、品質とコミュニケーションは依然としてサプライヤー間で異なります。以下の手順では、3D プリント サービス プロバイダーの漠然とした検索を構造化した比較に変えます。
お問い合わせの際にお送りいただくもの
- 単位が記載された STEP または STL 形式の 3D モデル
- 重要な寸法、ねじ山、および嵌合面をマークする 2D 図面
- 現在の数量と後で予想される数量
- 材質の好みや温度や負荷など必要な性能
- 未加工、ブラスト、塗装、研磨などの表面要件
- お届け予定日とお届け先
有能なサプライヤーがその見返りとして行うこと
- ファイルのリクエストだけでなく、機能に関する具体的な質問にも答えます
- 薄肉や閉じ込められた粉体などの設計リスクを生産前に指摘
- 何が印刷されたままで達成可能で、何が加工が必要かを説明します
- 重要な機能の進捗状況の写真と検査結果を送信します
- 細かい部品や塗装された部品を国際輸送に適した保護で梱包します
このワンストップ アプローチの一例は、OEM および ODM 3D プリンティング サービスのサプライヤーである Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. です。同社のデザイン チームはクライアントのアイデアを実用的な製品デザインに変え、工場では高度な機械加工を利用して樹脂、ナイロン、金属にプリントします。シリコンモールドの複製により正確な小ロット生産がサポートされ、塗装などの表面処理により最終的な外観が向上します。デザイン、印刷、複製、仕上げを 1 つのプラットフォーム上で維持するということは、同じチームがコンセプトから納品部分までプロジェクトをたどることを意味し、引き継ぎが減り、時間を節約できます。
多くのバイヤーは、サプライヤーを比較するために単純なスコアカードも使用します。以下のグラフは、業界の統計ではなく、プロトタイプおよび小ロット作業の一般的な調達優先順位に基づいて、バイヤーが適応できる重み付けの例を示しています。パーセンテージを出発点として扱い、プロジェクトが最も必要とするものに応じてパーセンテージを変更してください。
適切なテクノロジーを欠いているサプライヤーはスピードやサービスでそれを補うことができないため、プロセスと材料の適合性が最大のシェアを占めています。納期の遅れや不確実性は、寸法誤差と同様に開発スケジュールに悪影響を与える可能性があるため、品質管理とコミュニケーションによるリードタイムは同等の重みを持ちます。
後処理は、多くの初めての購入者が予想するよりも重要な要素であり、これはリードタイム チャートにつながります。つまり、仕上げ能力が外観と納期の両方に影響します。エンジニアリング フィードバックの割合は小さいものの、意味のあるものであり、多くの場合、早期に適切な質問をしたサプライヤーは後からの手戻りを回避するため、プロジェクトがどれだけスムーズに進むかを予測する最良の指標となります。
これらの重みは、独自のケースに合わせて調整できます。単一の金属部品を注文するチームは検査を高める可能性があり、展示会のサンプルを準備するチームは仕上げとコミュニケーションを高める可能性があります。重みが何であれ、同じシート上で 2 社または 3 社のサプライヤーにスコアを付けると、比較がより客観的になり、同僚に説明しやすくなります。
まずはサンプル注文から
新しいサプライヤーと取引している場合は、少量のサンプル注文が最も信頼できるテストです。薄壁、きつい穴、塗装面など、気になる特徴を備えた部品を選択し、寸法精度、表面品質、梱包、サプライヤーの明確な伝え方などで結果を判断します。 1 つのサンプルから、どのパンフレットよりもパートナーについて詳しく知ることができます。
サプライヤーが尋ねる質問と、サプライヤーが管理する仕上げによって判断し、少量のサンプル注文で確認します。
3D プリント部品のメンテナンスとケア
印刷された部品は、多くの人が予想するほど手入れの必要はありませんが、特に樹脂やナイロンの場合は、正しい習慣を身につけることで寿命が延びます。表は材料ごとに要点をまとめたものです。
| 材質 | 推奨ケア | 避ける |
|---|---|---|
| 樹脂 | 柔らかい布で拭き、直射日光を避けて保管し、塗装面に溶剤がかからないようにしてください | 長時間の屋外暴露、寒冷環境での突然の衝撃 |
| ナイロン | 中性洗剤と水で洗い、完全に乾燥させ、乾燥した場所に保管してください | 湿った状態で長期間保管すると、硬さやサイズがわずかに変化する可能性があります |
| アルミニウム | 乾燥した状態に保ち、残留物を拭き取り、長期間保管する場合は機械加工面を油の薄い膜で保護してください。 | 塩または強アルカリ性洗剤との接触 |
| ステンレス鋼 | 化学薬品にさらされた後は洗い流し、非研磨パッドで掃除してください | スチールウールは錆斑の原因となる粒子を残す可能性があります。 |
| FDMプラスチック | 熱源から遠ざけて、湿らせた布で拭いてください | 層を引き離すような荷重、および高温の表面の近くでの保管 |
いくつかの追加の習慣が役に立ちます。スナップフィットとねじ付きインサートは、組み立てを繰り返すと最初に摩耗するため、定期的に検査してください。治具や治具を毎日使用する場合は、部品が摩耗したときに生産が停止しないように、予備または 2 回目の改訂版を保管してください。塗装された部品の場合は、コーティングの下に水分が侵入するのを防ぐために、早めにチップをタッチアップしてください。最後に、図面アーカイブに素材と印刷日を記録して、リピート注文がオリジナルと正確に一致するようにします。
印刷部分を乾燥した清潔な状態に保ち、熱や強い日光を避け、毎日使用するものには予備を用意してください。
3D プリント サービスに関するよくある質問
Q1: 3D プリント サービスとは何ですか? 誰が利用しますか?3Dプリント services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2: 機能的なプロトタイプに適した 3D プリント プロセスはどれですか?SLSナイロン is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Q3: 産業用 3D プリンティング サービスの精度はどの程度ですか?精度はプロセス、部品サイズ、形状、方向によって異なります。一般に、樹脂プロセスは小さな形状の場合に最も正確ですが、ナイロンと FDM はより幅広いバリエーションを示します。穴、ねじ、または合わせ面の制限が厳しい場合、サプライヤーは通常、小さな許容値を付けて印刷し、機械加工またはリーマ加工によってこれらのフィーチャを仕上げます。図面上に重要な寸法をマークすると、エンジニアがこれを正しく計画するのに役立ちます。 |
Q4: 3D プリント サービス メーカーは大型部品にも対応できますか?はい、ほとんどの場合、そうです。単一のビルドボリュームより大きい部品は、通常、位置合わせ機能を備えたセクションに分割され、印刷、接着されて、継ぎ目が隠れないように仕上げられます。大量の中型パーツを 1 つのビルドにネストできます。同様の分割部品や大きな部品の写真をサプライヤーに依頼し、平面度と継ぎ目の品質をどのように管理しているかを確認してください。 |
Q5: 3D プリント サービスには通常どのくらい時間がかかりますか?単純な樹脂やナイロンの部品は多くの場合数営業日以内に完成しますが、塗装された外観部品や金属部品は仕上げや熱処理のためさらに時間がかかります。スケジュールは部品のサイズ、数量、材料、表面の要件によって異なります。サプライヤーに、部品のどの段階が最も長くかかるか、また仕上げをシンプルにすれば短縮できるかどうかを尋ねてください。 |
Q6: 3D プリント、CNC 加工、シリコンモールド複製のいずれかを選択するにはどうすればよいですか?形状の複雑さや速度が最も重要な場合は 3D プリントを選択し、厳しい公差や特定の固体材料が必要な場合は CNC 加工を、承認された 1 つのマスターから複数の一貫した類似部品が必要な場合はシリコーン金型の複製を選択します。多くのプロジェクトでは複数のルートが使用されます。塗装と仕上げを合わせて 3 つすべてを提供するサプライヤーは、お客様の図面と数量に合った組み合わせを推奨できます。 |
関連製品
連絡先情報
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
追加
-

中国浙江省嘉興市平湖市当湖街区Zha Wang Road Honni Section 188 Building 7
著作権© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM 統合スマート製造プラットフォーム メーカー
